2026 استراتيجية مركز آلة CNC للتصنيع الدقيق
جدول المحتويات
مقدمة
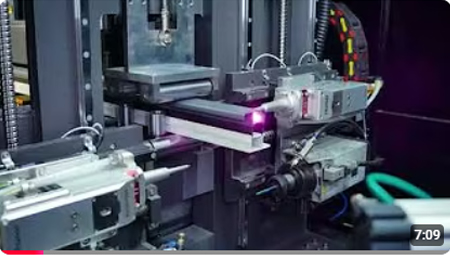
لم يعد مركز آلة CNC مجرد آلة تتبع برنامجًا وتزيل المواد. في التصنيع الدقيق ، أصبح مركزًا لنظام إنتاج متصل يتضمن البرمجة والأدوات والتركيب والقياس والصيانة والأتمتة ومراقبة الجودة.
هذا التمييز مهم لأن الآلة ذات المواصفات الرائعة يمكن أن تنتج نتائج غير مستقرة عندما تكون العملية المحيطة سيئة التصميم. لا تعتمد الدقة على القدرة على تحديد المواقع فحسب ، بل تعتمد أيضًا على السلوك الحراري وحالة الأداة وصلابة العمل واتساق البرنامج وإجراءات المشغل وردود الفعل التفتيشية.
لذلك يجب أن تبدأ الإستراتيجية العملية لعام 2026 بعملية الإنتاج بدلاً من مواصفات الآلة المعزولة. تحتاج إلى فهم الأجزاء التي تتم معالجتها ، والتفاوتات التي يجب الحفاظ عليها ، ومزيج الإنتاج المتوقع ، وإنهاء السطح المطلوب ، ومستوى الأتمتة الذي يناسب سير العمل.
الهدف ليس اختيار مركز ماكينات CNC الأكثر تعقيدًا. إنه لبناء نظام تصنيع موثوق يمكنه إنتاج أجزاء مقبولة بشكل متكرر مع أوقات دورات محكومة وصيانة يمكن التنبؤ بها ومساحة للتوسع في المستقبل.
ما يفعله مركز آلة CNC
أساس مركز آلة CNC هو التحكم العددي بالكمبيوتر, ، والتي تستخدم تعليمات مبرمجة للتحكم في حركة الماكينة وعمليات المعالجة.
يدمج مركز التصنيع عادةً عدة وظائف داخل منصة واحدة يتم التحكم فيها. اعتمادًا على التكوين ، يمكنها إجراء الطحن ، والحفر ، والتنصت ، والتمليح ، والشقوق ، والكنتور ، وعمليات إزالة المواد الأخرى. يسمح مغير الأدوات التلقائي باستخدام أدوات مختلفة خلال نفس دورة المعالجة دون تدخل يدوي متكرر.
يشمل سير العمل النموذجي:
- إنشاء أو استيراد نموذج جزء.
- تطوير عملية التصنيع.
- توليد والتحقق من برنامج CNC.
- تحضير الأدوات وتعويضات العمل.
- لقط وتحديد موقع الشغل.
- تشغيل دورة الآلات.
- فحص الميزات النهائية.
- ضبط الإزاحات عند الضرورة.
الميزة الحقيقية ليست الأتمتة وحدها. إنها القدرة على التحكم في متغيرات متعددة من خلال عملية قابلة للتكرار. عند توحيد الأدوات والبرامج والتركيبات وطرق الفحص ، يمكن لمركز آلة CNC تقديم مخرجات متسقة عبر نوبات عمل مختلفة ودفعات إنتاج.
بناء استراتيجية دقيقة حول الجزء
يجب أن تبدأ استراتيجية الآلة من عائلة الجزء. قد يتطلب مكونان مصنوعان من نفس المادة معدات مختلفة جدًا بسبب الاختلافات في الهندسة والتسامح وسمك الجدار وعمق الميزة وإمكانية الوصول إلى التثبيت.
ابدأ بتنظيم الأجزاء وفقًا لأربعة عوامل:
مغلف جزء
حدد الحد الأقصى لطول وعرض وارتفاع ووزن قطع العمل. يجب أن يوفر سفر الماكينة خلوصًا كافيًا للتركيبات والأدوات وحركات التحقيق ومسارات الاقتراب الآمنة بدلاً من مجرد مطابقة أبعاد الجزء الاسمي.
تعقيد السمات
راجع عدد الوجوه المجهزة آليًا ، واتجاهات الفتحات ، والأسطح المائلة ، والجيوب العميقة ، والقطع ، والفتحات ، والخطوط المركبة. قد يكون التكوين البسيط ثلاثي المحاور كافياً للأجزاء المسطحة ، بينما يمكن للحركة الدوارة الإضافية أن تقلل من إعادة تموضع المكونات متعددة الجوانب.
حساسية التسامح
لا يتطلب كل بُعد نفس المستوى من التحكم. ميزات التزاوج الحرجة المنفصلة عن الأسطح غير الحرجة. يساعدك هذا في تعيين الأدوات المناسبة وتردد الفحص وعمليات التشطيب وقدرة الآلة.
نمط الإنتاج
يخلق المكون المتكرر ذو الحجم الكبير أولويات مختلفة عن سير العمل عالي المزيج. يؤكد الإنتاج المتكرر على اتساق الدورة والأتمتة ، بينما يتطلب الإنتاج المختلط عاليًا تركيبات مرنة وإدارة موثوقة للبرنامج وإجراءات إعداد سريعة.
اختيار بنية الجهاز الصحيحة
يؤثر هيكل مركز آلة CNC على إمكانية الوصول والصلابة وإزالة الرقائق ووقت الإعداد وإمكانات الأتمتة. يجب أن يعتمد اختيار الآلة على العملية الفعلية بدلاً من افتراض أن المزيد من المحاور تؤدي دائمًا إلى نتائج أفضل.
| منطقة استراتيجية | السؤال الرئيسي | خطر عند تجاهله | الاتجاه الموصى به |
|---|---|---|---|
| تكوين المحور | كم عدد الوجوه التي تتطلب الآلات؟ | إعادة تموضع مفرطة أو تعقيد غير ضروري | تطابق حركة المحور إلى هندسة الجزء |
| نظام المغزل | ما هي المواد والأدوات المستخدمة؟ | ضعف استقرار القطع أو دورات غير فعالة | سرعة التوازن وعزم الدوران وحجم الأداة |
| مغلف العمل | ما هي المساحة المطلوبة حول الجزء؟ | تداخل التركيبات والوصول المقيد للأداة | تشمل متطلبات التثبيت والتخليص |
| قدرة الأداة | كم عدد الأدوات المطلوبة لكل عملية؟ | تغييرات أداة يدوية متكررة | القدرة على التخطيط حول عائلات العمل الكاملة |
| عمل | كيف سيتم تحديد موقع الجزء بشكل متكرر؟ | تباين الإعداد وعدم تناسق الأبعاد | توحيد تحديد المواقع وتثبيتها |
| قياس | كيف سيتم التحقق من الإزاحة والأبعاد؟ | تأخر الكشف عن انجراف العملية | دمج إجراءات التحقيق والتفتيش |
| تشغيل آلي | هل العملية مستقرة بما يكفي لأتمتة؟ | التكرار الآلي للنتائج غير المستقرة | استقرار العملية قبل التوسع |
| إدارة البيانات | كيف يتم التحكم في البرامج والمراجعات؟ | برنامج خاطئ أو معلمات قديمة | استخدام إجراءات التسمية والمراجعة الخاضعة للرقابة |
يوفر مركز آلة CNC العمودي وصولاً مباشرًا ومناسبًا للعديد من عمليات الطحن والحفر والتنصت العامة. يمكن أن يدعم التكوين الأفقي المعالجة متعددة الوجوه والإخلاء الفعال للرقاقة في التطبيقات المناسبة. تسمح المحاور الدوارة الإضافية باستكمال الميزات المائلة أو متعددة الجوانب مع عدد أقل من الإعدادات اليدوية.
للملفات الشخصية الطويلة أو المعقدة ، أ مركز تصنيع تصنيع الألومنيوم CNC 4 محاور يمكن أن تدعم المعالجة من اتجاهات متعددة مع تقليل إعادة التموضع المتكرر. لا تزال ملاءمة هذا التكوين تعتمد على طول الملف الشخصي واتجاه الميزة وطريقة التثبيت والوصول إلى المغزل ووقت الدورة المطلوب.
إدارة الدقة كعملية كاملة
دقة وضع الماكينة هي جزء واحد فقط من دقة المكون النهائي. تتعامل استراتيجية الدقة الموثوقة مع الدقة كسلسلة. يمكن أن تتأثر النتيجة بهيكل الماكينة ، وحالة المغزل ، وواجهة حامل الأدوات ، وهندسة القاطع ، وصلابة التركيبات ، وتغير المواد ، ودرجة الحرارة ، وطريقة الفحص ، وإجراءات الفحص.
يمكن أن يتحد قدر ضئيل من الاختلاف في عدة مراحل في خطأ في الأبعاد. لهذا السبب ، يجب ألا تستجيب فرق الإنتاج لكل انحراف عن طريق تغيير تعويض البرنامج. حدد أولاً مكان نشأة الاختلاف.
تسلسل مفيد لاستكشاف الأخطاء وإصلاحها هو:
- تأكد من أن طريقة الفحص قابلة للتكرار.
- تحقق مما إذا كانت قطعة العمل موجودة بشكل صحيح.
- افحص قوة التثبيت وأسطح التلامس المتصلة.
- تحقق من طول الأداة والقطر والتآكل والنفاذ.
- مراجعة ظروف الإحماء ودرجة الحرارة.
- تأكيد تعويضات العمل ومراجعات البرنامج.
- تحقق من هندسة الجهاز إذا بقي الانحراف.
هذا التسلسل يمنع التصحيحات غير الضرورية. قد يؤدي تغيير الإزاحة للتعويض عن تركيبات فضفاضة أو أداة تالفة أو قياس غير متسق إلى نقل بُعد واحد مؤقتًا إلى التسامح أثناء إنشاء أخطاء جديدة في مكان آخر.
مطابقة المغزل لمهمة التصنيع
يجب أن يعكس اختيار المغزل العلاقة بين المواد وقطر القاطع وعمق القطع ومعدل التغذية ومتطلبات السطح.
يمكن أن تكون سرعة المغزل العالية مفيدة للأدوات الأصغر والخطوط التفصيلية والمواد التي تدعم سرعات القطع العالية. قد يكون عزم الدوران الأعلى عند سرعات دوران منخفضة أكثر أهمية بالنسبة للأدوات الكبيرة أو التخفيضات الأعمق أو عمليات إزالة المواد.
الاستراتيجية الصحيحة ليست تعظيم مواصفات واحدة. هو تحديد نطاق التشغيل المستخدم من قبل أجزائك الفعلية.
ضع في اعتبارك:
- أقطار الأداة الأكثر استخدامًا.
- سرعة القطع المطلوبة للمادة.
- متطلبات الخشونة والتشطيب.
- نوع حامل الأدوات والصلابة.
- مدة تشغيل المغزل المتوقعة.
- توليد الحرارة خلال الدورات الطويلة.
- توقعات إنهاء السطح.
- التسارع المطلوب والتباطؤ.
قد لا يدعم المغزل الذي يعمل بشكل جيد فقط في الطرف العلوي من نطاق سرعته القطع الثقيل بكفاءة. على العكس من ذلك ، قد لا يكون التكوين الذي يركز على عزم الدوران مثاليًا للأدوات الصغيرة والأعمال السطحية الدقيقة. يجب أن توجه نافذة العملية المقصودة القرار.
تحسين ثبات الأدوات و العمل
غالبًا ما تحدد الأدوات والشغل ما إذا كان يمكن تحقيق القدرة النظرية لمركز آلة CNC في الإنتاج اليومي.
يجب أن تبقى أداة overhang قصيرة كما تسمح به الهندسة. يزيد التمديد المفرط من الانحراف والاهتزاز ، خاصة أثناء الطحن الجانبي أو عمليات الجيب العميق. يجب فحص وتنظيف حاملات الأدوات والطوائف لأن التلوث أو التآكل في الواجهة يمكن أن يؤثر على الجريان.
يجب أن تحدد مكان العمل المكون من الأسطح المرجعية المستقرة. يجب أن تكون قوة التثبيت كافية لمقاومة أحمال القطع دون تشويه المقاطع الرقيقة أو التشكيلات الدقيقة. بالنسبة للأجزاء المتكررة ، يجب أن يجعل تصميم التركيبات التحميل غير الصحيح صعبًا.
سجلات قياسية قوية:
- تحديد التجهيزات.
- تحديد الأسطح.
- تسلسل التثبيت.
- ضغط التثبيت الموصى به.
- موقع تعويض العمل.
- قائمة الأدوات وحدود عمر الأداة.
- نقاط التفتيش.
- متطلبات الموافقة من القطعة الأولى.
هذه المعلومات تقلل من الاعتماد على الذاكرة الفردية. كما أنه يقصر استكشاف الأخطاء وإصلاحها لأن حالة الإعداد المتوقعة محددة بوضوح.
تقليل وقت الإعداد دون التضحية بالتحكم
لا يعني تقليل وقت الإعداد إزالة خطوات التحقق. يعني إعداد العملية بحيث يمكن إكمال هذه الخطوات بسرعة وثبات.
يعد التحضير دون اتصال بالإنترنت أحد أكثر الأساليب فعالية. يمكن تجميع الأدوات وقياسها قبل الانتهاء من المهمة الحالية. يمكن أيضًا إعداد البرامج والرسومات والتركيبات وتعليمات الفحص والمواد مسبقًا.
تساعد مراجع العمل والمراجع الموحدة في دخول وظائف جديدة في الإنتاج مع عدد أقل من التعديلات اليدوية. يمكن أن تدعم التركيبات المعيارية عائلات أجزاء متعددة عندما تحافظ على مبادئ تحديد الموقع الموثوقة.
التحكم في البرنامج الرقمي مهم بنفس القدر. يجب أن يكون لكل ملف اسم واضح وحالة المراجعة وتاريخ الإصدار ومرجع الجزء. تخلق النسخ غير الخاضعة للرقابة المخزنة على أجهزة منفصلة خطرًا من عودة البرنامج القديم إلى الإنتاج.
يجب أن يركز تخفيض الإعداد على القضاء على عدم اليقين ، وليس مجرد زيادة السرعة. يعد الإعداد لمدة عشر دقائق مع الإزاحات غير الواضحة والأدوات التي لم يتم التحقق منها أقل كفاءة من الإعداد الخاضع للتحكم لمدة خمس عشرة دقيقة والذي ينتج جزءًا أولًا مقبولًا.
دمج القياس في دورة التصنيع
لا ينبغي التعامل مع القياس فقط كنشاط تفتيش نهائي. يمكن استخدامه أيضًا لإنشاء تعويضات العمل ، والتحقق من موضع المواد الخام ، واكتشاف تلف الأداة ، ومراقبة انجراف العملية.
يمكن أن يساعد مسبار قطعة العمل في تأكيد تحميل المكون بشكل صحيح قبل بدء القطع. يمكن لنظام قياس الأداة اكتشاف تغيير غير متوقع في طول الأداة أو قطرها. يمكن للفحوصات أثناء العملية تحديد الحركة قبل تأثر دفعة كاملة.
ومع ذلك ، يجب تصميم أتمتة القياس بعناية. تحتاج إجراءات المسبار إلى حدود قبول محددة ، وأسطح قياس نظيفة ، وخطة استجابة عندما تقع النتيجة خارج النطاق المتوقع.
يجب أن تجيب الإستراتيجية على ثلاثة أسئلة:
- ما الذي يتم قياسه؟
- ما القرار الذي يتم اتخاذه من النتيجة؟
- ماذا يحدث عندما تكون النتيجة غير مقبولة؟
جمع القياسات بدون استجابة محددة يضيف بيانات ولكن لا يتحكم. يغلق القياس الفعال الحلقة بين الآلات والفحص والتعديل وتحسين العملية.
استخدام الأتمتة في المرحلة الصحيحة
يمكن للأتمتة أن تزيد من استخدام الماكينة وتقليل المعالجة المتكررة وتحسين اتساق سير العمل. قد يشمل التغيير التلقائي للأداة ، أو التحقيق ، أو تحميل برنامج الباركود ، أو التعامل مع البليت ، أو التحميل الآلي ، أو تحديد الأجزاء ، أو مراقبة الإنتاج.
يجب أن تكون العملية مستقرة قبل توسيع العملية غير المراقبة. لا تصحح الأتمتة تركيبًا ضعيفًا أو عمر أداة غير مؤكد أو تحكم ضعيف في الرقاقة أو برنامج غير موثوق به. يكرر العملية الحالية بشكل أكثر اتساقًا ، بما في ذلك نقاط ضعفها.
قبل زيادة الأتمتة، تأكد من:
- يمكن تحميل الأجزاء في اتجاه قابل للتكرار.
- يمكن أن تتحمل التركيبات الإنتاج الممتد.
- حياة الأداة يمكن التنبؤ بها.
- تتم إزالة الرقائق بشكل موثوق.
- يصل المبرد إلى مناطق القطع الحرجة.
- تم التحقق من البرامج.
- يمكن أن تكتشف إجراءات القياس الظروف غير الطبيعية.
- النظام لديه إجراء استرداد محدد.
عادة ما يكون النهج التدريجي أكثر موثوقية. ابدأ بالتحكم في البرنامج ، والتحقيق ، وقياس الأداة ، وتوحيد الإعداد. ثم أضف أتمتة المناولة بعد أن أظهرت عملية المعالجة أداءً ثابتًا.
إنشاء نظام صيانة وقائية
تنخفض الدقة تدريجيًا عند تجاهل التلوث أو مشاكل التشحيم أو الواجهات البالية أو السلوك الحراري. لذلك يجب ربط الصيانة الوقائية بجودة التصنيع بدلاً من التعامل معها فقط كمهمة خدمة معدات.
يمكن أن تغطي الفحوصات اليومية مستويات التشحيم وحالة المبرد وإمدادات الهواء وتراكم الرقائق ونظافة حامل الأدوات والتسريبات المرئية. قد تشمل الفحوصات المجدولة حالة المغزل ، ورد الفعل العنيف للمحور ، والمحاذاة ، وأداء تغيير الأداة ، وتآكل التركيبات ، وأنظمة السلامة.
يجب أن تلتقط سجلات الصيانة أكثر من تواريخ الإنجاز. يجب عليهم أيضًا توثيق الإنذارات المتكررة ، واتجاهات الأبعاد ، والأصوات غير العادية ، والاهتزاز ، وتغييرات عمر الأداة ، وانقطاعات الإنتاج.
تساعد هذه المعلومات في التمييز بين الأحداث المعزولة والمشاكل المتطورة. على سبيل المثال ، قد يبدو كسر الأداة المتكرر في البداية مشكلة أدوات ولكن قد يشير إلى نفاذ المغزل أو حركة التركيبات أو المعلمات غير الصحيحة أو إخلاء الشريحة السيئ.
تصبح الصيانة أكثر قيمة عندما تكون متصلة ببيانات الجودة والإنتاج. والغرض ليس مجرد الحفاظ على مركز آلة CNC قيد التشغيل. هو الحفاظ على العملية قادرة.
وضع خارطة طريق للتنفيذ 2026
يمكن تنفيذ استراتيجية مركزية عملية CNC على مراحل.
المرحلة الأولى: تحديد متطلبات الإنتاج
توثيق العائلات ، المواد ، التفاوتات ، التعقيد ، أنماط الدُفعات ، متطلبات السطح ، وساعات العمل المتوقعة. افصل المتطلبات الأساسية عن القدرات الاختيارية.
المرحلة الثانية: رسم خريطة العملية الكاملة
مراجعة البرمجة ، الأدوات ، العمل ، التحميل ، الآلات ، التفتيش ، الصيانة ، ومعالجة البيانات. حدد المكان الذي يدخل فيه الاختلاف أو التأخير حاليًا إلى سير العمل.
المرحلة الثالثة: التحقق من صحة التكوين
استخدم الأجزاء التمثيلية لتقييم سفر الماكينة ، والوصول إلى المحور ، وأداء المغزل ، وسعة الأداة ، وتخليص التركيبات ، والتحكم في الرقاقة ، ومتطلبات القياس. لا تعتمد على جزء توضيحي بسيط.
المرحلة الرابعة: توحيد سير العمل
قم بإنشاء أوراق الإعداد وقوائم الأدوات وتعليمات التركيب وخطط الفحص وجداول الصيانة وقواعد مراجعة البرنامج. مشغلي تدريب حول العملية الموحدة.
المرحلة الخامسة: قياس الأداء الحقيقي
تتبع موافقة الجزء الأول ، ومدة الإعداد ، واستقرار الدورة ، وعمر الأداة ، والتوقفات غير المخطط لها ، وإعادة العمل ، واتجاهات الأبعاد. تكشف هذه المؤشرات ما إذا كانت الاستراتيجية تعمل على تحسين الإنتاج بدلاً من مجرد إضافة التكنولوجيا.
المرحلة السادسة: توسع بعناية
بعد أن تصبح العملية مستقرة ، قم بتقييم الأتمتة الإضافية أو المراقبة أو التعامل مع البليت أو أنظمة الإنتاج المتصلة. يجب أن يحل التوسع قيد الإنتاج الذي تم التحقق منه.
للتطبيقات التي تتطلب تقييم السفر وتكوين المغزل وحركة المحور والأدوات وتكامل سير العمل ، وهي منظمة استشارة تكوين الآلة يمكن أن تساعد في محاذاة المعدات مع مهمة المعالجة الفعلية.
ختام
يجب أن تربط إستراتيجية مركز آلة CNC الناجحة لعام 2026 قدرة المعدات مع الانضباط في العملية. يتم إنشاء الدقة والإنتاجية والموثوقية من خلال تفاعل الماكينة والمغزل والأدوات والتركيبات والبرامج وأنظمة القياس وإجراءات الصيانة والموظفين المدربين.
تبدأ أقوى استراتيجية بقطعة العمل. حدد الهندسة والتفاوتات والمواد ونمط الإنتاج ومتطلبات الفحص قبل تحديد عدد المحور أو ميزات الأتمتة. ثم قم ببناء سير عمل متحكم فيه حول الجهاز.
عندما يتم توحيد كل مرحلة وقياسها ، يصبح مركز آلة CNC أكثر من مجرد أصل إنتاج. تصبح منصة تصنيع قابلة للتكرار قادرة على دعم الدقة والمرونة وتحسين العملية على المدى الطويل.
أسئلة وأجوبة
ما هو مركز آلة CNC؟
مركز آلة CNC هو أداة آلية يمكن التحكم فيها بواسطة الكمبيوتر يمكنها إجراء عمليات مثل الطحن والحفر والتنصت والملل والتحديد. عادة ما يجمع بين حركة المحور القابلة للبرمجة مع التغيير التلقائي للأداة لمعالجة العديد من الميزات في إعداد واحد يتم التحكم فيه.
كيف يختلف مركز آلة CNC عن آلة الطحن CNC؟
قد تركز آلة الطحن الأساسية CNC بشكل أساسي على حركة القطع المبرمجة. يضيف مركز آلة CNC عمومًا وظائف مثل التغيير التلقائي للأداة ، والمعالجة المغلقة ، وإدارة الأدوات ، وخيارات التحقيق ، ودعم أكبر لإكمال عمليات متعددة في إعداد واحد.
كم عدد المحاور التي يجب أن يمتلكها مركز آلة CNC؟
يعتمد عدد المحور الصحيح على هندسة الجزء. قد تكون ثلاثة محاور كافية للأسطح والثقوب المباشرة. يمكن للمحور الرابع أو الخامس تقليل إعادة التموضع عندما تحتوي الأجزاء على ميزات مائلة أو وجوه متعددة آلي أو خطوط معقدة تتطلب وصولاً أفضل إلى الأداة.
ما الذي يؤثر على دقة مركز آلة CNC؟
تتأثر دقة الجزء النهائي بهندسة الآلة ، والظروف الحرارية ، وحالة المغزل ، ونفاذ الأداة ، وتآكل القاطع ، وصلابة التركيبات ، وقوة التثبيت ، وإعدادات البرنامج ، والسلوك المادي ، وتكرار الفحص. يجب التحكم في هذه العوامل كعملية واحدة متصلة.
كم مرة يجب أن يتلقى مركز آلة CNC الصيانة؟
يجب إجراء الفحص الأساسي يوميًا ، بينما يجب أن تتبع الصيانة الأكثر تفصيلاً ساعات العمل وحالة الماكينة وتوصيات الشركة المصنعة. يجب أيضًا تسجيل اتجاهات الأبعاد ، والإنذارات ، والاهتزاز ، والتزييت ، وسائل التبريد ، وسلوك المغزل ، وتآكل التركيبات.