دليل القاطع الألومنيوم: كيفية تحسين جودة القطع واستقرار الإنتاج
جدول المحتويات
مقدمة
يجب أن تقوم آلة القاطع بالألمنيوم بأكثر من فصل ملف تعريف إلى قطعتين. في الإنتاج الدقيق ، يحتاج إلى إنشاء أطوال ثابتة وحواف نظيفة وزوايا متحكم فيها ونتائج مستقرة عبر الدورات المتكررة. تصبح هذه المتطلبات أكثر تطلبًا عندما تحتوي ملامح الألمنيوم على جدران رقيقة أو غرف مجوفة أو أسطح زخرفية أو مقاطع عرضية معقدة.
في هذه المقالة ، يشير الألمنيوم القاطع إلى المعدات المستخدمة لقطع قضبان الألمنيوم ، والقذف ، والأنابيب ، والإطارات ، والألواح ، والملامح الصناعية. اعتمادًا على التطبيق ، قد تستخدم المعدات شفرة منشار دائرية أو نظام تغذية آلي أو وحدة تحديد CNC أو آلية التحكم في الزاوية أو منصة تصنيع متكاملة.
يتم إلقاء اللوم على العديد من مشاكل القطع على الشفرة أو محرك الماكينة. من الناحية العملية ، تتأثر جودة القطع عادةً بالعملية بأكملها ، بما في ذلك دعم المظهر الجانبي ، وضغط التثبيت ، وحالة الشفرة ، واستقرار التغذية ، والتشحيم ، وإخلاء الرقاقة ، ودرجة حرارة المواد ، وإجراءات القياس.
لذلك تبدأ استراتيجية القاطع الموثوقة من الألمنيوم بقطعة العمل ومتطلبات الإنتاج. بمجرد فهم هندسة الملف الشخصي ، والتسامح ، وتوقعات الإنهاء ، ونمط الدُفعات ، وعملية المعالجة النهائية ، يمكنك تحديد تكوين الجهاز الذي يدعم الإنتاج المستقر بدلاً من الاعتماد على المواصفات وحدها.
ماذا يعني قطع الألمنيوم في الإنتاج الصناعي؟
يمكن أن تصف عبارة Cutter Aluminium عدة أنواع من المعدات ، من المناشير التي يتم تشغيلها يدويًا إلى أنظمة القطع الآلية باستخدام CNC. يعتمد التكوين الصحيح على المواد التي تتم معالجتها وما يجب أن يحدث بعد القطع.
تشمل قطع العمل الشائعة:
- ملامح بثق الألومنيوم
- أنابيب مستطيلة أو مربعة مجوفة
- أقسام إطارات النوافذ والأبواب
- الملامح الهيكلية
- ملامح المشتت الحراري
- زخرفة زخرفية
- القضبان الصناعية
- قضبان وقنوات طويلة
- مكونات الإطار الآلي
خصائص الألومنيوم اجعلها مناسبة للعديد من التطبيقات الصناعية ، لكنها تخلق أيضًا تحديات قطع محددة. يمكن أن يشكل الألومنيوم رقائق طويلة أو لاصقة ، وتمييزها بسهولة على الأسطح المرئية ، وتتشوه عندما يتم تثبيت المقاطع الرقيقة بقوة شديدة.
لذلك يجب أن توازن آلة القاطع من الألمنيوم سرعة القطع مع حماية المظهر الجانبي. لا يعد القطع السريع ذا قيمة عندما يخلق نتوءات أو اختلافًا في الأبعاد أو أسطحًا تالفة أو توقفًا متكررًا للتنظيف.
تجمع الأنظمة الأكثر فاعلية بين قوة القطع والتعامل مع المواد الخاضعة للرقابة. غالبًا ما تكون تحديد المواقع الدقيق والدعم الصارم والتثبيت المتسق والأدوات المناسبة وإزالة الرقائق الموثوقة أكثر أهمية من زيادة سرعة القطع وحدها.
ابدأ بملف الألومنيوم
يجب أن يبدأ اختيار الماكينة بالملف الشخصي بدلاً من كتالوج المعدات. قد يتطلب مكونان من الألومنيوم بنفس الأبعاد الخارجية استراتيجيات قطع مختلفة لأن هياكلهما الداخلية وسماكة الجدار ومعالجات السطح ومتطلبات التسامح مختلفة.
المقطع العرضي للملف الشخصي
يوفر القضيب الصلب تعشيقًا مستمرًا للمواد ، بينما يتسبب البثق المجوف في دخول أسنان الشفرة بشكل متكرر وتركها. يمكن أن تخلق الملامح ذات الغرف الداخلية المتعددة أحمال اهتزازية وأحمال قطع غير متساوية.
يجب أن تراعي استراتيجية الآلة والشفرة والإطعام:
- أقصى عرض وارتفاع للملف الشخصي
- الحد الأدنى والحد الأقصى لسمك الجدار
- عدد الغرف المجوفة
- تناسق الملف الشخصي
- فتحات أو مغلقة المقاطع العرضية
- الأسطح الزخرفية أو المطلية
- المناطق المعرضة للتشوه
طول القطع المطلوب
يجب أن يغطي نظام تحديد المواقع طول المادة المطلوب مع الحفاظ على التكرار. تتطلب الملامح الطويلة أيضًا دعمًا مناسبًا قبل وبعد منطقة القطع.
يمكن للمواد غير المدعومة أن تتدحرج أو تدور أو تتحرك أثناء القطع. حتى عندما يكون نظام تحديد المواقع دقيقًا ، يمكن أن ينتج عن دعم المواد غير المستقر أطوال نهائية غير متسقة.
زاوية القطع
عادة ما تكون التخفيضات المستقيمة بزاوية 90 درجة أقل تطلبًا من العمليات ذات الزاوية المتغيرة أو الزاوية المركبة. إذا كانت هناك حاجة إلى قطع بزاوية ، يجب أن تتحكم الماكينة في كل من موضع المادة واتجاه رأس القطع.
يجب أن تكون آلية ضبط الزاوية جامدة بما يكفي لمقاومة الحركة أثناء القطع. يمكن للانحرافات الزاويّة الصغيرة أن تخلق فجوات تجميع مرئية عند ضم ملفين شخصيين.
مطابقة نوع الجهاز بمهمة الإنتاج
لا يحتاج كل نظام من الألومنيوم القاطع إلى نفس الدرجة من الأتمتة. يجب أن تتطابق الآلة مع نمط الإنتاج الفعلي وتعقيد الجزء ومتطلبات المناولة.
قد تكون المعدات اليدوية أو شبه الآلية مناسبة للعمل بكميات منخفضة مع تغييرات متكررة في المواد. تصبح التغذية الآلية وتحديد المواقع باستخدام الحاسب الآلي أكثر قيمة عندما يتم إنتاج نفس الأطوال بشكل متكرر أو عند الحاجة إلى عدة أبعاد مبرمجة خلال عملية إنتاج واحدة.
أنظمة قطع الرأس الواحد
يقطع نظام الرأس الواحد طرفًا أو موضعًا واحدًا في كل مرة. يمكن أن توفر المرونة لأطوال متنوعة من ملفات التعريف وأحجام إنتاج منخفضة إلى متوسطة.
تعتمد فعاليته بشكل كبير على دقة تحديد المواقع وإجراءات المشغل. تساعد التوقفات المعيارية والقياس الرقمي والتثبيت القابل للتكرار في تقليل التباين بين الأجزاء.
أنظمة قطع الرأس المزدوجة
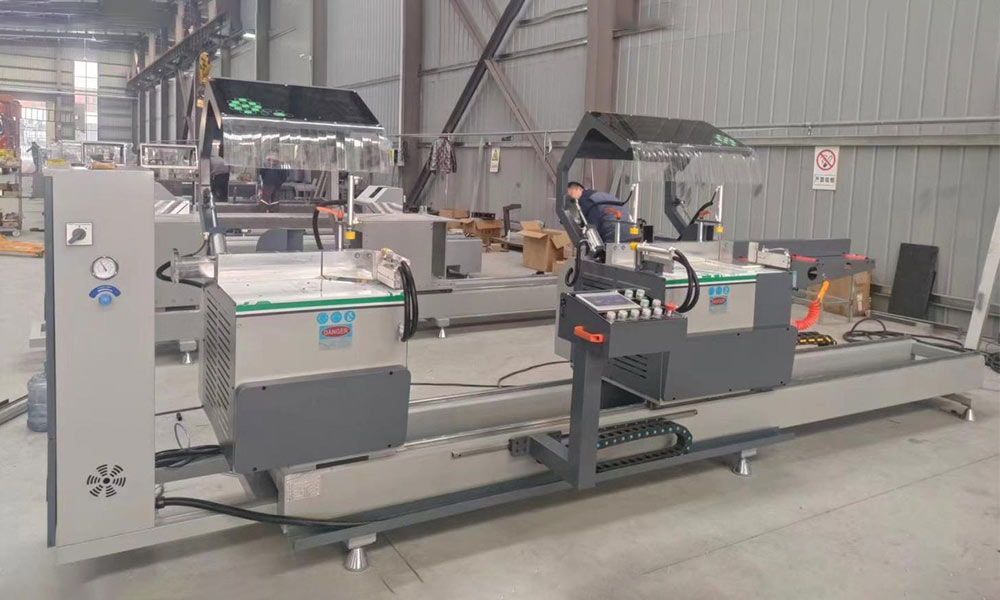
يمكن لنظام الرأس المزدوج معالجة طرفي ملف التعريف ضمن إعداد واحد يتم التحكم فيه. يمكن أن يقلل هذا من إعادة التموضع المتكرر ويساعد في الحفاظ على العلاقات بين الطول الإجمالي ونهاية الزوايا.
الميزة الرئيسية ليست مجرد السرعة. من خلال التحكم في كلا الطرفين في إعداد واحد ، يمكن للنظام تقليل أخطاء تحديد المواقع المتراكمة والتعامل مع الاختلاف.
أنظمة القطع والتصنيع باستخدام الحاسب الآلي
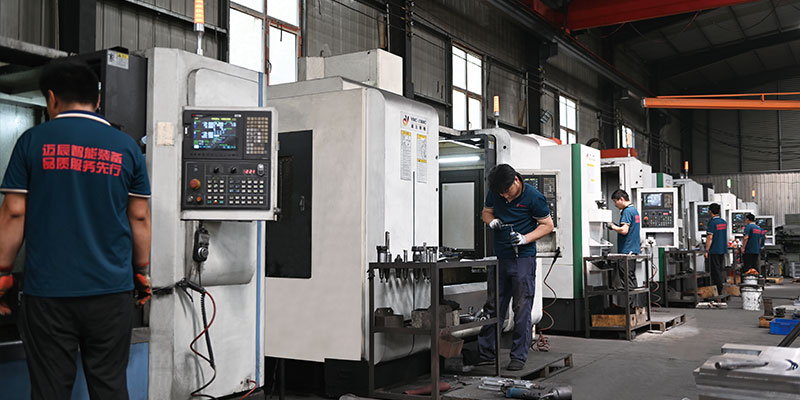
يمكن للنظام الذي يتحكم فيه CNC إدارة وضع الملف الشخصي والأطوال المبرمجة وتسلسلات القطع وتعديلات الزاوية وسجلات الإنتاج. عندما يتبع القطع حفر أو طحن أو نقر أو شق ، متكامل مركز تصنيع تصنيع الألومنيوم CNC 4 محاور قد يقلل من عمليات النقل بين الآلات المنفصلة.
يكون التكامل أكثر قيمة عندما يلغي المحاذاة المتكررة وإعداد المراجع. ومع ذلك ، فإن الآلة الأكثر تقدمًا تكون مفيدة فقط عندما تتطلب قطع العمل وسير العمل هذه القدرات.
كيف يؤثر اختيار الشفرة على جودة القطع
الشفرة هي واحدة من أكثر الأجزاء وضوحًا في عملية القاطع من الألومنيوم ، لكن قطر الشفرة وحده لا يحدد الأداء. تؤثر هندسة الأسنان ، وعدد الأسنان ، وعرض الشق ، وصلابة الشفرة ، وتوافق المواد ، وحالة التشغيل على النتيجة.
قد تؤدي الشفرة ذات الأسنان النشطة القليلة جدًا إلى حدوث تعشيق خشن أو اهتزاز أو تلف الحافة. قد تولد الشفرة ذات الاشتباك المفرط للأسنان حرارة ، وتحد من إخلاء الرقاقة ، وتزيد من مقاومة القطع.
يجب أن يسمح نمط الأسنان الصحيح للرقائق بمغادرة منطقة القطع دون أن تكون محاصرة بين الشفرة والملف الشخصي.
تشمل الاعتبارات الهامة للشفرة ما يلي:
- سمك الجدار الشخصي
- مادة صلبة أو مجوفة
- عرض الملف الشخصي
- زاوية القطع
- مطلوب تشطيب سطحي
- سرعة القطع
- ثبات التغذية
- صلابة المغزل الآلي
- نفاد شفرة
- حالة إعادة التشحيم
نظافة الشفرة مهمة أيضًا. يمكن لرواسب الألومنيوم على حافة القطع تغيير هندسة الأسنان الفعالة وزيادة الاحتكاك. قد لا تزال الشفرة التي تظل سليمة جسديًا تنتج جروحًا سيئة عندما تكون أسنانها ملوثة أو بالية أو غير متساوية.
لذلك يجب أن يعتمد فحص الشفرة على أداء القطع بدلاً من الضرر البصري وحده.
تحكم في سرعة المغزل والتغذية كنظام واحد
لا ينبغي ضبط سرعة المغزل وتغذية القطع بشكل مستقل. إنهم يعملون معًا لتحديد مشاركة الأسنان وتشكيل الرقائق وتوليد الحرارة والاهتزاز وجودة السطح.
عندما تكون التغذية بطيئة للغاية ، قد تحتك الشفرة بدلاً من القطع بكفاءة. هذا يمكن أن يولد الحرارة ويشجع على التصاق المواد. عندما تكون التغذية عدوانية للغاية ، يمكن أن تنحرف الشفرة ، وقد يتحرك المظهر الجانبي ، ويمكن أن يصبح سطح القطع خشنًا.
تنتج عملية القاطع المستقرة من الألمنيوم رقائق يتم إزالتها بشكل نظيف دون ضوضاء أو اهتزاز أو حرارة أو تكوين نتوءات.
يجب على المشغلين الملاحظة:
- شكل وحجم الرقائق
- صوت الشفرة أثناء الدخول
- تحميل المغزل
- قطع نمط السطح
- موقف
- حركة الملف الشخصي
- درجة حرارة الشفرة
- اتساق دورة القطع
يمكن أن تكشف التغييرات في هذه المؤشرات عن انجراف العملية قبل أن يحدد فحص الأبعاد المكون المرفوض.
يجب أن يراعي التحكم في التغذية أيضًا هندسة الملف الشخصي. قد لا يكون معدل التغذية الثابت مثاليًا عندما تنتقل الشفرة من أقسام الجدار الرقيقة إلى تقاطعات أكثر سمكًا. يمكن أن يساعد تعديل التغذية المتحكم فيه في الحفاظ على حمل قطع أكثر اتساقًا.
بناء لقط مستقر ودعم مادي
التثبيت هو أحد أكثر العوامل التي لا يمكن تقديرها في قطع الألومنيوم. يجب أن يظل المظهر الجانبي ثابتًا أثناء دورة القطع ، لكن الضغط المفرط يمكن أن يشوه الجدران الرقيقة أو يتلف الأسطح المرئية.
نظام التثبيت الأكثر موثوقية يطبق القوة بالقرب من المقاطع المستقرة من الملف الشخصي. كلما أمكن ، يجب توزيع القوة على منطقة اتصال مناسبة بدلاً من التركيز على حافة ضيقة.
يمكن أن تساعد الوسادات الناعمة أو الدعامات الخاصة بالملف الشخصي في حماية الأسطح النهائية. ومع ذلك ، يجب أن تظل هذه المكونات نظيفة. يمكن أن تخلق الرقائق المحاصرة علامات وتغيير موضع الملف الشخصي وتقليل اتساق التثبيت.
يجب أن يتحكم الدعم المادي في:
- الوضعية العمودية
- حركة من جانب إلى جانب
- دوران الملف الشخصي
- ارتخاء
- حركة الخروج بعد الانفصال
- الاتصال بالأسطح الجاهزة
تتطلب الملامح الطويلة دعمًا على جانبي منطقة القطع. يجب أن يتوافق ارتفاع الدعم مع المستوى المرجعي للآلة. حتى اختلاف الارتفاع الصغير يمكن أن يضع الضغط على المظهر الجانبي ويؤثر على الزاوية النهائية.
يجب أن تسمح العملية المستقرة بتحميل المادة في اتجاه واحد صحيح فقط. يمكن لأدلة الملفات الشخصية وتحديد مواقع الكتل والتركيبات المخصصة تقليل أخطاء الإعداد وتحسين قابلية التكرار عبر مختلف المشغلين.
تحسين إخلاء الرقائق والتشحيم
يمكن أن ينتج قطع الألمنيوم رقائق خفيفة الوزن وحادة ويصعب التحكم فيها. إذا بقيت الرقائق بالقرب من الشفرة أو المشابك أو التوقفات أو دعامات الملف الشخصي ، فيمكن أن تؤثر على الجودة وموثوقية المعدات.
قد يؤدي تراكم الرقائق إلى:
- خدش السطح
- تحديد المواقع غير صحيح
- تداخل المشبك
- تلوث النصل
- انسداد المستشعر
- زيادة الحرارة
- مقاومة قطع غير متسقة
- وقت صيانة إضافي
يجب أن يلتقط الاستخراج رقائق قريبة من منطقة القطع. يجب أن يوجه مسار العلبة وتدفق الهواء الرقائق نحو نظام التجميع بدلاً من السماح لها بالانتشار عبر الماكينة.
يجب أن يدعم التزييت القطع دون إنشاء بقايا مفرطة. القليل من التزييت يمكن أن يزيد الاحتكاك والالتصاق بالمواد. يمكن أن يؤدي الإفراط في تلويث الملامح النهائية ، وجذب الرقائق ، وجعل منطقة العمل صعبة الحفاظ عليها.
الهدف هو التحكم في التطبيق. يجب أن تصل مادة التشحيم إلى واجهة القطع النشطة بكمية ثابتة. يجب تضمين موضع الفوهة ونمط الرش وحالة السوائل وتوقيت التسليم في فحوصات العملية العادية.
تقييم الدقة خارج نظام تحديد المواقع
قد تحتوي آلة القاطع من الألمنيوم على نظام تحديد المواقع ولا تزال تنتج مكونات غير متسقة. تتأثر دقة الجزء النهائي بكل مرحلة بين تحميل المواد الخام والقياس النهائي.
تشمل المصادر الرئيسية للاختلاف:
| منطقة العمليات | مصدر محتمل للاختلاف | طريقة التحكم العملي |
|---|---|---|
| تحديد المواقع | رقائق أو حطام على التوقفات | تنظيف النقاط المرجعية في فترات زمنية محددة |
| دعم الملف الشخصي | ارتفاع الأسطوانة أو عدم التساوي | محاذاة الدعامات مع المستوى المرجعي للآلة |
| لقط | حركة الملف الشخصي أو التشوه | توحيد قوة وموقع المشبك |
| حالة الشفرة | ارتداء أو تلوث أو نفاد | افحص أداء قطع السطح والشفرة |
| حركة تغذية | دخول غير مستقر إلى المادة | التحكم في تسارع ومعدل التغذية |
| ضبط الزاوية | حركة ميكانيكية أو مرجع غير صحيح | تحقق باستخدام جزء مرجعي معاير |
| الحالة الحرارية | التغيرات الشخصية أو درجة حرارة الماكينة | استقرار الظروف قبل الإنتاج الحرج |
| قياس | طريقة التفتيش غير متسقة | تحديد الأدوات والمواقع وإجراءات المشغل |
| التحكم في البرنامج | البعد الخاطئ أو المراجعة القديمة | استخدام أسماء البرامج والمراجعات الخاضعة للرقابة |
عندما يتحرك بُعد خارج التسامح ، يجب ألا يكون تغيير إزاحة الجهاز هو الاستجابة الأولى. قد يكون السبب هو التوقف القذر أو المظهر الجانبي أو الشفرة التالفة أو القياس غير المتسق أو المواد غير المدعومة.
تسلسل استكشاف الأخطاء وإصلاحها المنظم أكثر موثوقية:
- تأكيد طريقة القياس.
- تحقق من الموضع المرجعي المادي.
- فحص الدعامات والمشابك.
- فحص حالة الشفرة ونفاذها.
- راجع البعد المبرمج.
- تحقق من زاوية القطع.
- اضبط الإزاحة فقط بعد استبعاد الأسباب الأخرى.
يمنع هذا النهج تصحيح الإزاحة من إخفاء مشكلة ميكانيكية أو عملية.
حماية جودة السطح وتقليل النتوءات
جودة السطح مهمة بشكل خاص عندما تظل ملامح الألومنيوم مرئية بعد التجميع. يمكن أن تؤدي الخدوش وعلامات المشابك والنتوءات والوجوه الخشنة إلى إنشاء أعمال تشطيب إضافية أو التأثير على مظهر المنتج النهائي.
يتأثر تكوين النتوءات بحالة الشفرة وهندسة الأسنان واتجاه التغذية ودعم المظهر الجانبي وثبات المغزل وحركة المواد.
قد يشير النتوء على جانب واحد من القطع إلى أن الشفرة تخرج من سطح غير مدعوم. قد تشير النتوءات الموزعة عبر الحافة بأكملها إلى تآكل أو تغذية غير صحيحة أو اهتزاز أو التصاق المواد.
يجب أن تبدأ حماية السطح قبل القطع. يجب تصميم رفوف التخزين وبكرات النقل والمشابك والأدلة ومناطق التجميع لمنع ملامسة المعدن إلى المعدن على الأسطح الحساسة.
يمكن أن يقلل الفيلم الواقي من التلف التجميلي ، لكن لا ينبغي أن يتداخل مع التثبيت أو الوقوع في منطقة القطع. يجب أن تؤكد العملية ما إذا كان الفيلم يظل مستقرًا في ظل خفض الحرارة وحركة الرقائق.
خطة الأتمتة حول عملية مستقرة
يمكن للأتمتة تحسين إنتاجية القاطع من الألومنيوم من خلال التحكم في تغذية المواد ، وتغييرات الطول المبرمجة ، وتسلسل القطع ، وعد الأجزاء ، والتفريغ. يمكن أن تقلل أيضًا من القياسات اليدوية المتكررة.
ومع ذلك ، لا يمكن للأتمتة تصحيح التثبيت غير المستقر أو المواد غير المتسقة أو ضعف التحكم في الرقاقة أو عمر الشفرة غير المتوقع. سوف يكرر عملية غير مستقرة بشكل أكثر ثباتًا.
قبل إدخال مستويات أعلى من الأتمتة، تأكد من:
- تغذي المواد دون تدوير أو تشويش.
- يظل تباين ملف التعريف ضمن نطاق الدعم.
- لا يؤدي التثبيت إلى إتلاف الجدران الرقيقة.
- حياة الشفرة متوقعة.
- تتم إزالة الرقائق بشكل موثوق.
- يتم التحكم في مراجعات البرنامج.
- يمكن فصل الأجزاء النهائية بأمان.
- يمكن الكشف عن حالات غير طبيعية.
غالبًا ما ينتج عن التنفيذ التدريجي نتائج أفضل. ابدأ بالتحكم الرقمي في الطول وتخزين الوصفات والتثبيت التلقائي وحساب الإنتاج. يمكن إضافة أنظمة تحميل وتفريغ أكثر تعقيدًا بعد إثبات استقرار عملية القطع.
إنشاء روتين الصيانة الوقائية
يجب أن تحمي الصيانة دقة القطع بدلاً من منع التوقف عن الآلة ببساطة. يمكن للتغييرات الصغيرة في حالة الشفرة ، أو حركة المغزل ، أو ضغط التثبيت ، أو محاذاة الدعم ، أو نظافة المستشعر أن تقلل تدريجياً من قدرة العملية.
قد تشمل الشيكات اليومية:
- حالة الشفرة
- توريد زيوت التشحيم
- تراكم الرقائق
- أسطح المشبك
- حراس السلامة
- ضغط هوائي
- توقف تحديد المواقع
- نظافة المستشعر
- صوت أو اهتزاز غير عادي
يمكن أن تغطي عمليات التفتيش المجدولة نفاذ المغزل وحالة شفة الشفرة ودقة التغذية وآليات تحديد الزوايا ودعم المحاذاة وأداء الاستخراج والتوصيلات الكهربائية والمكونات المتحركة.
يجب أن تتضمن سجلات الصيانة التغييرات الملحوظة ، وليس المهام المكتملة فقط. يمكن أن يكشف تكوين النحوب المتكرر ، أو أوقات الدورات الأطول ، أو ارتفاع حمل المغزل ، أو صوت القطع غير العادي ، أو زيادة ضبط الأبعاد ، عن مشكلة في التطور.
يؤدي ربط سجلات الصيانة ببيانات الجودة إلى إنشاء نظام أكثر فائدة. يساعد فرق الإنتاج على تحديد ما إذا كانت المشكلة مرتبطة بالأدوات أو العمل أو المواد أو البرمجة أو حالة الجهاز.
إطار عملي لاختيار الألومنيوم
يجب تحديد تكوين القاطع من الألومنيوم من خلال متطلبات الإنتاج الكاملة.
ابدأ بهذه الأسئلة:
- ما هي الملفات الشخصية التي ستتم معالجتها؟
- ما هي أبعاد الملف الشخصي القصوى؟
- هل الملفات الشخصية صلبة أم مجوفة أم متعددة الغرف؟
- ما هي التخفيضات المستقيمة والزاوية المطلوبة؟
- ما هي تفاوتات الطول والزاوية التي يجب الحفاظ عليها؟
- هل الأسطح مزخرفة أم محمية؟
- كم مرة ستتغير أنواع الملفات الشخصية؟
- ما العمليات التي تحدث بعد القطع؟
- هل الوضع اليدوي أو شبه الأوتوماتيكي أو CNC مناسب؟
- كيف سيتم التعامل مع الرقائق والأجزاء النهائية؟
يجب أن يتضمن اختبار الإنتاج التمثيلي أصعب ملف تعريف بدلاً من العينة الأسهل. يجب أن يقيّم الاختبار قابلية التكرار للطول ، واستقرار الزاوية ، وحالة الحافة ، وتشكيل النتوءات ، وعلامات التثبيت ، وإخلاء الشريحة ، ووقت الإعداد ، والتجميع المصب.
للمشاريع التي تتطلب تقييم القطع أو الحفر أو الطحن أو التحكم في المحور أو التعامل مع الملف الشخصي أو تكامل العملية الكامل ، وهو منظم تقييم تكوين الآلة يمكن أن تساعد في توصيل مواصفات المعدات بمهمة الإنتاج الحقيقية.
مشاكل الألومنيوم الشائعة وأسبابها
طول غير متسق
تحقق من إيقاف المواد ونظام التغذية وتسلسل التثبيت وتلوث الرقاقة وحركة المظهر الجانبي وطريقة القياس. لا تفترض أن نظام تحديد المواقع هو السبب الوحيد المحتمل.
سطح مقطوع خشن
افحص حالة الشفرة ، ونفاذ الشفرة ، وهندسة الأسنان ، وثبات التغذية ، وحالة المغزل ، ودعم المظهر الجانبي. يمكن أن يساعد نمط السطح المتكرر في تحديد ما إذا كان الاهتزاز مرتبطًا بالشفرة أو قطعة العمل.
نتوءات مفرطة
راجع حدة الشفرة ودعم الخروج واتجاه القطع والتزييت ومعدل التغذية وحركة المواد. غالبًا ما يوفر موقع Burr دليلًا مفيدًا حول مكان حدوث عدم الاستقرار.
تشوه الملف الشخصي
تقليل أو إعادة توزيع ضغط التثبيت. حرك المشبك نحو قسم أقوى أو استخدم دعمًا خاصًا بالملف الشخصي يمنع القسم المجوف من الانهيار.
خدوش سطحية
افحص البكرات والمشابك وتحديد مواقع التوقف وطاولات العمل ومناطق التجميع للرقائق المضمنة. التنظيف فقط منطقة القطع قد لا تحل الضرر الناجم أثناء التحميل أو التفريغ.
ختام
تعتمد عملية القاطع الفعالة للألمنيوم على أكثر من الشفرة والمحرك. يتم إنشاء القطع الدقيق من خلال التفاعل بين هندسة المظهر الجانبي ، وهيكل الآلة ، وتحديد المواقع ، والتثبيت ، والدعم ، والأدوات ، والتزييت ، وإزالة الرقاقة ، والقياس ، والصيانة ، وإجراءات المشغل.
تبدأ أقوى إستراتيجية للآلة بملف الألومنيوم ومتطلبات المكون النهائي. حدد الأبعاد وسمك الجدار وزوايا القطع وتوقعات السطح والتفاوتات ونمط الإنتاج والعمليات النهائية قبل تحديد مقدار الأتمتة المطلوبة.
بمجرد توحيد العملية ، يصبح قياس أداء القطع أسهل في القياس والتحسين. يقلل التثبيت المستقر من الحركة، ويحسن إشراك الشفرة المناسب جودة الحافة، ويحمي التغذية المتحكم بها الدقة، كما يمنع الإزالة الفعالة للرقائق التلوث.
لا يكمل نظام الألومنيوم القاطع جيد التخطيط التخفيضات بشكل أسرع. إنه يخلق مكونات يمكن التنبؤ بها ، ويدعم التصنيع الأكثر سلاسة في المجرى ، ويقلل من إعادة العمل الذي يمكن تجنبه ، ويوفر أساسًا موثوقًا للإنتاج طويل الأجل.
أسئلة وأجوبة
ما هي آلة قطع الألمنيوم؟
آلة القاطع من الألمنيوم هي معدات مصممة لقطع قضبان الألومنيوم أو الأنابيب أو البثق أو الألواح أو الملامح الصناعية. قد تستخدم الموضع اليدوي ، والتغذية التلقائية ، والتحكم في طول CNC ، وتعديل الزاوية ، ودورات القطع المبرمجة ، اعتمادًا على متطلبات الإنتاج.
ما هي الشفرة المناسبة لتطبيقات القاطع المصنوعة من الألومنيوم؟
يعتمد اختيار الشفرة على حجم الملف الشخصي وسمك الجدار والبنية الصلبة أو المجوفة وزاوية القطع وحالة المغزل وإنهاء الحافة المطلوبة. يجب أن تحافظ الشفرة الصحيحة على تمسك الأسنان المستقر ، وإزالة الرقائق بكفاءة ، والحد من الاهتزاز والحرارة والنتوءات والالتصاق بالمواد.
لماذا تنتج آلة القاطع الألومنيوم نتوءات؟
قد ينتج النتوءات عن شفرة بالية أو ملوثة ، أو تغذية غير صحيحة ، أو دعم غير كافٍ ، أو حركة جانبية ، أو نفاد المغزل ، أو تزييت ضعيف ، أو خروج غير مستقر للشفرة. يمكن أن يساعد موقع واتجاه Burr في تحديد ما إذا كان السبب الرئيسي هو الأدوات أو الدعم أو القطع.
كيف يمكن تحسين دقة طول الألمنيوم القاطع؟
حافظ على توقف المرجع نظيفًا ، وقم بمحاذاة دعامات المواد ، وتوحيد التثبيت ، ومراقبة مراجعات البرنامج ، وفحص قابلية تكرار نظام التغذية ، واستخدام طريقة قياس متسقة. قبل تغيير الإزاحات ، تحقق من أن الرقائق أو حركة الملف الشخصي أو حالة الشفرة أو اختلاف الفحص لا تسبب الخطأ.
هل يمكن لقطع معدات الألمنيوم التعامل مع الملامح المائلة؟
نعم. يمكن للمعدات المناسبة أن تنتج قطعًا مستقيمة أو متممة أو مبرمجة بزاوية. تعتمد الدقة على صلابة آلية تحديد الزاوية ، ودعم المظهر الجانبي ، وثبات التثبيت ، وحالة الشفرة ، والمعايرة المرجعية. يعد اختبار الملف الشخصي التمثيلي مهمًا قبل بدء الإنتاج.