ما الذي يجعل آلة CNC الصينية موثوقة لمعالجة الألمنيوم؟
جدول المحتويات
مقدمة
غالبًا ما يبدأ البحث عن آلة CNC الصينية بمواصفات مثل سفر المحور وسرعة المغزل وقوة المحرك ودقة تحديد المواقع وسعة الأداة. هذه الأرقام مفيدة ، لكنها لا تقدم صورة كاملة عن كيفية أداء الآلة أثناء الإنتاج الحقيقي.
آلة CNC الموثوقة هي نتيجة للعديد من العناصر المتصلة: الهيكل الميكانيكي ، ومكونات الحركة ، واستقرار المغزل ، وبرامج التحكم ، وشغل العمل ، والأدوات ، وهندسة العمليات ، وفحص الجودة ، وتدريب المشغل ، والدعم الفني طويل الأجل.
هذا مهم بشكل خاص في معالجة الألومنيوم. يمكن أن تؤدي عمليات السحب الطويلة والغرف المجوفة والجدران الرقيقة والأسطح المطلية والمقطع العرضي إلى كشف نقاط الضعف التي قد لا تظهر عند اختبار الآلة على كتلة صلبة بسيطة.
لذلك يجب أن تركز استراتيجية الاختيار القوية على أدلة الإنتاج بدلاً من المواصفات المعزولة. السؤال ليس فقط ما إذا كانت آلة CNC الصينية يمكن أن تتحرك بدقة. تحتاج إلى تحديد ما إذا كان بإمكانه إنتاج أجزائك بشكل متكرر ، وحماية الأسطح الحساسة ، وإدارة الرقائق ، والحفاظ على تفاوتات مستقرة ، ودعم التغييرات في الإنتاج بمرور الوقت.
تقدم هذه المقالة إطار عمل عملي لتقييم معدات CNC لقطع الألومنيوم والحفر والطحن والشقوق والتنصت ومعالجة ملفات تعريف متعددة الوجوه.
لماذا يغطي مصطلح آلة CNC الصينية العديد من أنواع المعدات
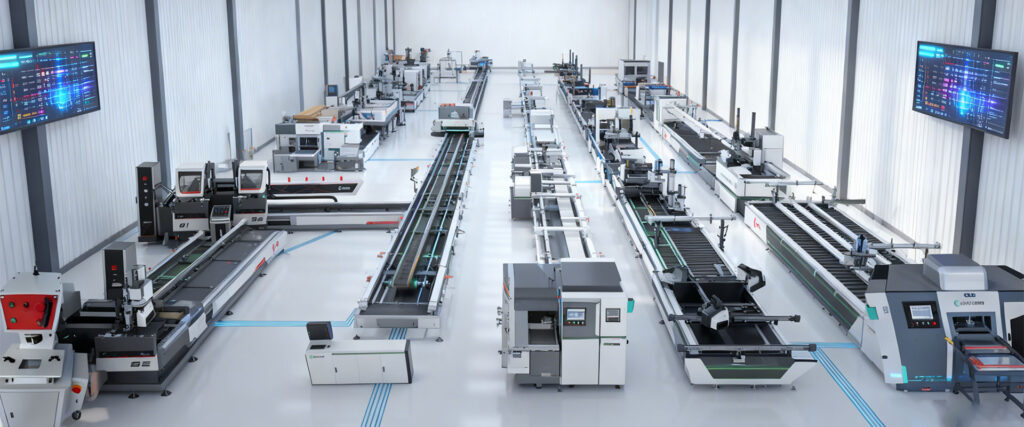
آلة CNC الصينية ليست فئة آلة واحدة. قد تشير العبارة إلى معدات الحفر المدمجة ، ومراكز التصنيع الجانبية ، وآلات الطحن النهائية ، ومناشير القطع باستخدام الحاسب الآلي ، وأنظمة التصنيع متعددة المحاور ، أو خطوط الإنتاج الآلية الكاملة.
الأساس المشترك هو التحكم العددي بالكمبيوتر, ، الذي يستخدم تعليمات مبرمجة للتحكم في حركة الماكينة وتشغيل المغزل ومسارات الأدوات والوظائف الداعمة.
بالنسبة لإنتاج الألومنيوم ، تشمل تكوينات المعدات الشائعة ما يلي:
- آلات الحفر والطحن باستخدام الحاسب الآلي
- مراكز تصنيع ثلاثي المحاور
- مراكز تصنيع ذات محاور رباعية
- آلات طحن خماسية المحاور
- مناشير قطع مزدوجة الرأس CNC
- محطات عمل النشر والطحن
- خطوط إنتاج الأبواب والنوافذ الآلية
- أنظمة التصنيع التي يتم التحكم فيها بواسطة الباركود
تعتمد فئة الآلة الصحيحة على قطعة العمل بدلاً من مصطلح البحث الواسع. يخلق ملف تعريف قصير يتطلب ثقوبًا في وجه واحد متطلبات إنتاج مختلفة تمامًا عن البثق الطويل الذي يتطلب الطحن والحفر والشق والتصنيع على جوانب متعددة.
يجب أن تتطابق مجموعة المعدات الحالية للشركة المصنعة أيضًا مع العملية المطلوبة. توفر مجموعة المنتجات التي تغطي القطع والحفر والطحن والتصنيع النهائي وتجميع الزوايا وخطوط الإنتاج الذكية المزيد من الفرص لدمج العمليات ذات الصلة في سير عمل واحد منسق.
ابدأ بالجزء وليس مواصفات الجهاز
الطريقة الأكثر موثوقية لتقييم آلة CNC الصينية هي البدء بأجزاء تمثيلية. تصف ورقة المواصفات قدرة الآلة المحتملة ، لكن قطعة العمل تحدد ما إذا كانت هذه القدرة مفيدة.
ابدأ بتوثيق المتطلبات التالية.
مغلف الملف الشخصي
سجل الحد الأقصى والحد الأدنى لطول الملف الشخصي والعرض والارتفاع والوزن. قم بتضمين المساحة المطلوبة للتركيبات والمشابك والأدوات وحركات الفحص وخلوص التحميل.
لا ينبغي التعامل مع قيمة السفر على الجهاز على أنه الحد الأقصى لحجم الجزء القابل للاستخدام. أبعاد حامل الأدوات ، والحركة الدوارة ، والمشابك ، ومسافات الاقتراب الآمن تقلل من مساحة العمل العملية.
هيكل المقطع العرضي
حدد ما إذا كان الملف الشخصي صلبًا أو مجوفًا أو مفتوحًا أو مغلقًا أو متماثلًا أو مقسمًا إلى غرف متعددة. يمكن أن تهتز الجدران الداخلية الرقيقة أو تتشوه عندما لا يتم التحكم في قوى التصنيع.
قد تتطلب المقاطع العرضية المعقدة أيضًا كتل دعم مخصصة لمنع الحركة أثناء الحفر أو الطحن.
ميزات الآلات
اذكر كل عملية مطلوبة، بما في ذلك:
- من خلال الثقوب
- ثقوب عمياء
- ثقوب
- جيوب
- طحن الوجه النهائي
- قنوات الصرف
- ثقوب ملولب
- فتحات قفل و مقبض
- ميزات مائلة
- آلات متعددة الجوانب
تساعد خريطة الميزات هذه في تحديد المحاور المطلوبة واتجاه المغزل وسعة الأداة وعدد الإعدادات.
متطلبات السطح
تحتاج الملامح المؤكسدة أو المطلية أو المصقولة أو الزخرفية إلى معالجة دقيقة. يجب ألا تتلف المشابك والدعامات وبكرات النقل والرقائق وأنظمة التفريغ الأسطح المرئية.
لا يزال بإمكان الآلة الدقيقة تقنيًا إنشاء أجزاء غير مقبولة إذا تم تصميم معالجة المواد بشكل سيئ.
تطابق تكوين المحور مع العملية
يمكن للمحاور الإضافية تحسين الوصول وتقليل الإعدادات المتكررة ، لكن المزيد من المحاور لا تخلق تلقائيًا عملية إنتاج أفضل.
تتحكم الآلة ثلاثية المحاور في الحركة على طول اتجاهات X و Y و Z. غالبًا ما تكون مناسبة للثقوب والفتحات والجيوب والخطوط التي يمكن الوصول إليها من اتجاه رئيسي واحد.
يسمح المحور الدوار لقطعة العمل أو رأس المعالجة بالوصول إلى الوجوه الإضافية. يمكن أن يقلل ذلك من إعادة التموضع اليدوي والحفاظ على العلاقات بين الميزات على جوانب مختلفة.
A مركز تصنيع تصنيع الألومنيوم CNC 4 محاور يمكن أن تدعم الآلات الطويلة ، والثقوب المعقدة ، والأخاديد ، وعمليات التوجهات المتعددة باستخدام الحركة التي يتم التحكم فيها بواسطة المؤازرة ، والمغزل عالي السرعة ، والتغيير التلقائي للأداة. لا تزال ملاءمة هذا التكوين تعتمد على هندسة الملف الشخصي والوصول المطلوب وتصميم التركيبات وحجم الإنتاج.
قد تكون المعدات ذات الخمس محاور مناسبة عندما تتطلب العملية اتجاه أداة أكثر مرونة ، أو تصنيع وجه نهائي معقد ، أو زوايا مركبة. ومع ذلك ، قد يضيف نظام خماسي المحاور برمجة غير ضرورية وتعقيد الصيانة عندما تتطلب الأجزاء فقط تصنيعًا ثلاثي الوجوه مباشرًا.
أفضل تكوين للمحور هو أدنى مستوى من التعقيد يمكنه إكمال العمليات المطلوبة بشكل موثوق مع الإعدادات الخاضعة للرقابة.
تقييم الدقة كسلسلة قدرة كاملة
غالبًا ما يتم التعامل مع دقة تحديد المواقع على أنها المؤشر الرئيسي لجودة الماكينة. في الممارسة العملية ، تعتمد دقة الجزء النهائي على سلسلة قدرة أطول.
وتتضمن تلك السلسلة:
- صلابة الآلة
- دليل خطي وشرط المسمار
- استجابة المؤازرة
- نفاذ المغزل
- شرط صاحب الأدوات
- هندسة الأداة
- استقرار التثبيت
- اتساق الملف الشخصي
- السلوك الحراري
- التحكم في البرنامج والتعويض
- تكرار التفتيش
يمكن أن يؤثر الضعف في أي رابط على البعد النهائي.
على سبيل المثال ، قد تضع الآلة المغزل بدقة بينما يتحرك ملف تعريف رقيق تحت ضغط القطع. سيكون موضع الفتحة المقاسة بعد ذلك غير صحيح على الرغم من أن نظام المحور يعمل كما هو مبرمج.
لذلك يجب أن يتضمن تقييم الآلة المفيد كلاً من الاختبارات الهندسية واختبارات الأجزاء التمثيلية.
| مجال التقييم | دليل على المراجعة | لماذا يهم |
|---|---|---|
| تكرار المحور | حركة متكررة إلى نفس الموقف | يظهر اتساق نظام الحركة |
| نفاذ المغزل | القياس في المغزل والأداة | يؤثر على حجم الفتحة وإنهاء السطح |
| أبعاد جزء الاختبار | نتائج من ملفات تعريف التمثيل | يوضح القدرة الكاملة على العملية |
| محاذاة متعددة الوجوه | العلاقات بين المميزات على مختلف الجوانب | يكشف عن المحور الدوار ودقة التركيب |
| الاستقرار الحراري | الأبعاد المقاسة أثناء التشغيل الممتد | يوضح ما إذا كانت الدقة تتغير بمرور الوقت |
| إنهاء السطح | أنماط الطحن وحالة الحافة | يشير إلى الاهتزاز والأدوات وثبات المغزل |
| التكرار الإعداد | النتائج بعد التفريغ وإعادة التحميل | يقيم التركيبات وتحديد موقع الاتساق |
| التحكم في البرنامج | إجراءات المراجعة والتعويض | يمنع تباين الإنتاج الذي يمكن تجنبه |
عينة واحدة ناجحة لا تكفي. يجب أن يكرر الجهاز نفس النتيجة عبر أجزاء متعددة وتغييرات الأداة والإعدادات وفترات التشغيل.
تقييم بنية الآلة ومكونات الحركة
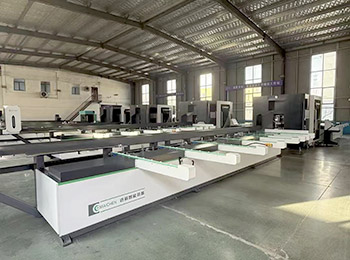
يحدد الهيكل الميكانيكي مدى مقاومة آلة CNC الصينية لقوى القطع والتسارع والاهتزاز والتآكل طويل الأمد.
يجب أن يوفر سرير الآلة المستقر صلابة كافية للعملية المقصودة. يختلف هذا الشرط عن الحفر الخفيف ، والشق عالي السرعة ، والطحن العميق ، والآلات الثقيلة للوجه.
تشمل المجالات الهيكلية الهامة:
سرير الآلة
يمكن للقاعدة المتكاملة أو المقواة تحسين الاستقرار عن طريق تقليل التشوه بين المكونات المتصلة. يجب أن يدعم السرير طول العمل دون اهتزاز مفرط أو اختلال محاذاة.
نظام الحركة الخطية
يجب أن تعمل الممرات الإرشادية ، ومسامير الكرة ، ورفوف التروس ، والمحامل ، وأنظمة المؤازرة كمنصة حركة واحدة منسقة. الأسماء التجارية للمكونات وحدها ليست كافية؛ جودة التثبيت، التحميل المسبق، المحاذاة، التشحيم، والحماية مهمة أيضًا.
هيكل القنطرية أو المغزل
تحتاج آلات ملف تعريف السفر الطويل إلى هيكل يحافظ على المحاذاة في جميع أنحاء نطاق العمل. يجب ألا تعمل الآلة بشكل جيد فقط بالقرب من مركز السفر.
أنظمة الحماية
الأغطية والأختام والتشحيم وواقيات الرقائق وإدارة الكابلات تؤثر على الموثوقية طويلة الأجل. يمكن لرقائق الألومنيوم أن تدخل المكونات المتحركة وأجهزة الاستشعار وأنظمة التوجيه عندما تكون الحماية غير كافية.
يجب أن يأخذ التقييم في الاعتبار كيفية أداء الآلة بعد شهور من الإنتاج ، وليس فقط مدى سلاسة ظهورها أثناء العرض التوضيحي الأولي.
تطابق المغزل والأدوات مع تصنيع الألمنيوم
غالبًا ما تستخدم تصنيع الألمنيوم سرعات مغزل عالية وأدوات قطع حادة وإزالة فعالة للرقائق. ومع ذلك ، فإن سرعة المغزل وحدها لا تحدد الإنتاجية.
يجب أن يوفر المغزل دورانًا مستقرًا في نطاق التشغيل المقصود. يجب أن يدعم أيضًا أقطار الأداة المطلوبة وأعماق القطع ومعدلات التغذية ودورات العمل.
تقييم:
- السرعة القصوى والمستمرة للمغزل
- عزم الدوران عبر نطاق السرعة القابل للاستخدام
- واجهة حامل الأدوات
- تبريد المغزل
- تصميم الحامل
- طرد
- وقت التسارع
- الضوضاء والاهتزاز
- توافق تغيير الأداة
- متطلبات الصيانة
يجب اختيار الأدوات وفقًا لسبائك الألومنيوم وسمك جدار المظهر الجانبي وعمق الميزة والتشطيب المطلوب. يمكن أن يؤدي تراكم الأداة المفرطة إلى حدوث انحراف وثرثرة ، بينما يمكن أن تقيد هندسة الفلوت غير المناسبة إخلاء الرقاقة.
يجب أن تستند سعة الأداة إلى عائلات الأجزاء الكاملة. قد تتطلب الآلة مثاقب ، ومطاحن نهاية ، وقواطع فتحات ، وأدوات تنصت ، وأدوات شطب ، وقواطع جانبية خاصة في دورة واحدة.
يعد مغير الأدوات التلقائي ذا قيمة عندما يزيل التدخل اليدوي المتكرر. ومع ذلك ، يجب اختبار موثوقيتها وتحديد الأداة ووقت التغيير والحماية من الاصطدام في ظل ظروف إنتاج حقيقية.
فحص العمل ودعم الملف الشخصي
غالبًا ما يكون العمل هو الفرق بين دقة الآلة النظرية ونتائج الإنتاج المستقرة.
قد يكون من الصعب تثبيت ملامح الألومنيوم لأنها قد تكون طويلة أو مجوفة أو رقيقة الجدران أو غير متماثلة أو حساسة للتلف السطحي. قوة قليلة جدا تسمح بالحركة. الكثير من القوة يمكن أن يشوه المظهر.
يجب أن يكون نظام التثبيت المناسب:
- حدد موقع الملف الشخصي من الأسطح المرجعية المتسقة
- تطبيق القوة بالقرب من المناطق المستقرة هيكليا
- منع الدوران والرفع
- تجنب إتلاف الأسطح المطلية
- استيعاب تباين ملف تعريف معقول
- توفير تخليص الأداة
- دعم التحميل السريع
- اجعل التوجه غير صحيح صعبًا
تتطلب الملامح الطويلة أيضًا دعمًا خارج منطقة التصنيع الرئيسية. يمكن أن تخلق البكرات أو طاولات الدعم المنحرفة ضغطًا للانحناء ، وتؤثر على موضع الميزة ، وتتسبب في تغيير قطعة العمل عند تحرير المشابك.
قد تكون هناك حاجة إلى دعامات خاصة بالملف الشخصي للمقاطع العرضية المجوفة أو غير المنتظمة. يجب أن تكون هذه الدعامات سهلة التنظيف لأن الرقائق المحاصرة يمكن أن تغير موضع تحديد الموقع أو تخدش قطعة العمل.
يجب تقييم التركيبات باستخدام أصعب ملف تعريف ، وليس فقط قسمًا مستطيلًا بسيطًا.
مراجعة التحكم في الحاسب الآلي والبرامج وإدارة البيانات
يحدد نظام التحكم مدى سهولة إنشاء برامج الآلات وتحميلها والتحقق منها وإدارتها.
يجب أن توفر آلة CNC الصينية الموثوقة أكثر من حركة المحور. يجب أن يدعم برنامجها سير العمل اليومي لتحديد الملف الشخصي ، وإعداد الوظيفة ، وإدارة الأدوات ، والتحكم في الإزاحة ، ومراجعة البرنامج.
قد تشمل القدرات المفيدة ما يلي:
- البرمجة الرسومية
- توليد رمز G-code
- استيراد بيانات CAD أو CAM
- مسح الباركود
- تخزين الوصفات
- مكتبات الأدوات
- محاكاة الآلات
- تحذيرات الاصطدام
- مستويات إذن المستخدم
- سجلات الإنتاج
- التشخيص عن بعد
- اتصال ERP أو MES
يجب أن تتناسب الواجهة مع مستوى المهارة لفريق الإنتاج. يمكن أن يصبح النظام المرن للغاية غير فعال عندما يتطلب كل جزء بسيط برمجة متخصصة.
إدارة البرنامج مهمة بنفس القدر. يجب أن يكون لكل ملف اسم متحكم فيه ومرجع جزء ومراجعة وحالة الإصدار وقائمة الأدوات. يجب ألا تظل البرامج القديمة أو التي لم يتم التحقق منها متاحة دون تحديد واضح.
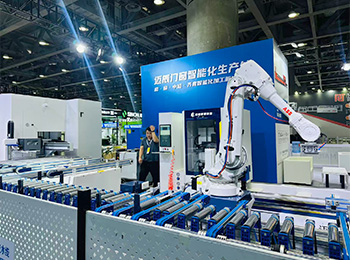
نطاق الموقع من معدات معالجة الألمنيوم باستخدام الحاسب الآلي يشمل قطع الملف الشخصي ، والحفر ، والطحن ، والآلات النهائية ، والانحناء ، ومعالجة الزوايا ، وأنظمة الإنتاج الآلي ، مما يوضح كيف يمكن أن يمتد تكامل البرامج والعملية إلى ما بعد آلة واحدة معزولة.
استخدام اختبارات الإنتاج التمثيلية
يجب أن يعيد عرض الآلة إنتاج العملية المقصودة بأكبر قدر ممكن.
قد تُظهر كتل الاختبار البسيطة حركة المحور الأساسية وإنهاء السطح ، لكنها لا تكشف عن كيفية تعامل المعدات مع التشكيلات الطويلة أو الجدران الرقيقة أو الأسطح المطلية أو الأدوات المتعددة أو الميزات المائلة أو التحميل المتكرر.
يجب أن يشمل الاختبار التمثيلي:
- ملف تعريف حقيقي أو مكافئ
- سمك الجدار الحرج
- أصعب ميزة توجيه
- تغييرات متعددة في الأدوات
- عمق التصنيع المطلوب
- تسلسل الدورة المتوقعة
- طريقة التثبيت الفعلية
- فحص الأبعاد الحرجة
- أجزاء متكررة
- تشغيل آلة ممتدة
سجل النتائج بدلاً من الاعتماد على الانطباعات المرئية.
تشمل مؤشرات الاختبار المفيدة دقة الجزء الأول ، والتكرار ، وإنهاء السطح ، وتشكيل النتوءات ، ووقت الإعداد ، واتساق الدورة ، وموثوقية تغيير الأداة ، وحمل المغزل ، وتراكم الرقائق ، وتدخل المشغل.
عندما يتم تقييم العديد من تكوينات الجهاز ، استخدم نفس الملف الشخصي وأهداف البرنامج وأدوات التفتيش ومعايير القبول. خلاف ذلك ، ستتأثر المقارنة بظروف اختبار مختلفة.
التحقق من أدلة التصنيع ومراقبة الجودة
يجب أن تكون الشركة المصنعة الموثوقة قادرة على شرح كيفية تصميم الماكينة وتجميعها وفحصها واختبارها وتوثيقها.
تشمل الأدلة المفيدة:
- إجراءات تجميع الماكينة
- سجلات فحص المكونات
- تقارير معايرة المحور
- طرق فحص المغزل
- اختبار كهربائي
- فحوصات السلامة
- سجلات التصنيع
- وثائق التفتيش النهائي
- التحكم في مراجعة البرامج
- تحديد الآلة التي يمكن تتبعها
أقوى دليل خاص بالتكوين الفعلي للآلة بدلاً من العرض العام للشركة.
من المفيد أيضًا فهم الأجزاء التي تم تصميمها وإنتاجها داخليًا ، وما هي المكونات التي يتم الحصول عليها ، وكيف يتم فحص المكونات الواردة.
غالبًا ما توفر الشركة المصنعة التي يمكنها شرح أوضاع الفشل والإجراءات التصحيحية بوضوح أكبر من تلك التي تصف مزايا الماكينة فقط.
اسأل كيف يستجيب الفريق عند تغيير موضع الدقة ، أو يظهر إنذار المغزل ، أو يفقد مغير الأدوات المركز ، أو تصبح بيانات البرنامج غير متسقة. تكشف جودة هذه الإجابات عن خبرة هندسية عملية.
التثبيت والتدريب والدعم طويل الأجل
تعتمد موثوقية الجهاز جزئيًا على ما يحدث بعد التسليم.
يجب أن يؤكد التثبيت تسوية الماكينة ، والظروف الكهربائية ، وجودة الهواء المضغوط ، والتزييت ، وأنظمة السلامة ، وحركة المحور ، وتشغيل المغزل ، ونقل البرنامج ، ودقة المعالجة.
يجب أن يغطي التدريب أكثر من وظائف البدء والإيقاف الأساسية. قد يحتاج المشغلون وموظفو الصيانة إلى تعليمات في:
- تحميل البرنامج
- إعداد تعويض العمل
- قياس الأداة
- إعداد التثبيت
- تفسير إنذار
- التفتيش اليومي
- فحوصات التشحيم
- إدارة الشرائح
- إجراءات النسخ الاحتياطي
- الصيانة الوقائية
- استكشاف الأخطاء وإصلاحها الأساسية
يجب أن تكون الوثائق الفنية مفهومة وتطابق الجهاز الذي تم تسليمه. يجب أن تستخدم المخططات الكهربائية والرسوم البيانية الهوائية وقوائم المكونات وجداول الصيانة وتعليمات البرامج ومراجع قطع الغيار تحديدًا متسقًا للآلة.
يمكن للتشخيص عن بعد أن يقصر وقت الاستجابة ، ولكن لا ينبغي أن يحل محل الوثائق الواضحة والقدرة على استكشاف الأخطاء وإصلاحها المحلية. يجب أن يكون فريق الإنتاج قادرًا على حل المشكلات الروتينية دون الاعتماد على الدعم الخارجي لكل انقطاع.
يجب أن يركز تخطيط قطع الغيار على المخاطر التشغيلية. قد تستحق المستشعرات والمفاتيح والأختام ومكونات التشحيم والأجزاء الهوائية وواجهات الأدوات المستخدمة بشكل متكرر اهتمامًا أكبر من المكونات الهيكلية التي نادرًا ما تفشل.
أخطاء شائعة عند تقييم آلة CNC الصينية
مقارنة مواصفات العنوان فقط
قد تختلف آلةان بهما نفس سرعة السفر والمغزل اختلافًا كبيرًا في الصلابة وجودة التجميع والبرامج وتصميم التركيبات واستقرار العملية.
اختيار محاور أكثر مما تتطلبه العملية
يمكن أن يؤدي التعقيد غير الضروري إلى زيادة جهود البرمجة واحتياجات الصيانة ومخاطر الاصطدام دون تحسين الجزء النهائي.
تجاهل دعم الملف الشخصي
يمكن أن يتدلى ملف تعريف طويل أو يدور خارج منطقة المعالجة ، مما يتسبب في حدوث أخطاء يتم إلقاء اللوم عليها بشكل غير صحيح على نظام التحكم.
اختبار جزء واحد فقط
أحد المكونات الناجحة لا يثبت قابليته للتكرار. اختبر أجزاء وإعدادات وأدوات وفترات تشغيل متعددة.
التعامل مع الأتمتة كحل لعدم استقرار المعالجة
تكرر الأتمتة العملية الحالية. لا يمكنها تصحيح التثبيت الضعيف ، أو حياة الأداة التي لا يمكن التنبؤ بها ، أو ضعف إخلاء الرقاقة ، أو البرامج غير الخاضعة للرقابة.
تجاهل سير عمل البرامج
قد تستمر الآلة ذات القدرة الميكانيكية في حدوث تأخيرات عندما يكون من الصعب إعداد البرنامج أو تحميل الباركود أو إدارة الأدوات أو التحكم في المراجعة.
ترك تخطيط الخدمة حتى النهاية
يجب تقييم التثبيت والتوثيق والتدريب والتشخيص وقطع الغيار في نفس وقت تكوين الجهاز.
إطار عمل مؤهل عملي
يمكن تقييم آلة CNC الصينية من خلال ثلاث طبقات متصلة.
الطبقة الأولى: تناسب العملية
تأكد من أن الجهاز يمكنه استيعاب أبعاد الملف الشخصي واتجاهات الميزة والتفاوتات والمواد ومتطلبات السطح ونمط الإنتاج.
الطبقة الثانية: الدليل الفني
مراجعة هيكل الآلة وحركة المحور وسلوك المغزل والأدوات والتركيبات والبرامج وأنظمة السلامة وسجلات الجودة ونتائج الاختبار التمثيلية.
الطبقة الثالثة: دعم دورة الحياة
تقييم تخطيط التثبيت ، تدريب المشغل ، التوثيق ، إجراءات الصيانة ، التشخيص عن بعد ، قطع الغيار ، وتوسيع العملية في المستقبل.
يجب أن تتقدم الآلة من خلال الطبقات الثلاث قبل الموافقة النهائية. الأداء القوي في مجال ما لا يعوض نقاط الضعف الرئيسية في منطقة أخرى.
يجب أن تكون النتيجة سجل تأهيل موثق يحتوي على العملية المطلوبة ، والتكوين المختار ، وظروف الاختبار ، والنتائج المقاسة ، والمخاطر التي لم يتم حلها ، ونطاق التدريب ، ومعايير القبول.
ختام
يجب تقييم آلة CNC الصينية الموثوقة كنظام إنتاج كامل بدلاً من مجموعة من المواصفات الجذابة.
تبدأ العملية بقطعة العمل. تحدد أبعاد الملف الشخصي وهيكل المقطع العرضي وميزات التصنيع والتفاوتات ومتطلبات السطح وأنماط الإنتاج بنية الآلة المناسبة.
الخطوة التالية هي التحقق الفني. يجب أن تعمل صلابة الآلة ومكونات الحركة واستقرار المغزل والأدوات والوظيفية والبرمجيات والتحكم في الرقائق وطرق الفحص معًا لإنتاج أجزاء قابلة للتكرار.
أخيرًا ، يعتمد الأداء طويل الأجل على التثبيت والتدريب والتوثيق والصيانة الوقائية والتشخيص والدعم الفني.
يتم دعم القرار الأقوى من خلال أجزاء الاختبار التمثيلية والأدلة القابلة للقياس. عندما يتم مطابقة الماكينة بعناية للعملية ، يمكن أن توفر تصنيعًا مستقرًا للألمنيوم ، والإنتاج الخاضع للرقابة ، وإدارة البرامج المرنة ، وأساسًا للأتمتة المستقبلية.
أسئلة وأجوبة
ما هي آلة CNC الصينية؟
آلة CNC الصينية هي معدات تصنيع تتحكم فيها CNC تنتجها شركة صينية. يمكن أن يصف المصطلح مناشير القطع أو آلات الحفر والطحن أو مراكز تصنيع التشكيل الجانبي أو أنظمة الطحن النهائية أو المعدات متعددة المحاور أو خطوط الإنتاج الآلية الكاملة.
هل آلة CNC الصينية مناسبة لملامح الألومنيوم؟
نعم ، عندما يتم تصميم هيكل الآلة ، والمغزل ، والأدوات ، والتثبيت ، والبرامج ، ونطاق العمل لمحات الألومنيوم. يجب أن تؤكد اختبارات التصنيع التمثيلية إمكانية التكرار الأبعاد ، والمحاذاة متعددة الوجوه ، والتشطيب السطحي ، وإخلاء الرقاقة ، وحماية المظهر.
كيف يمكن التحقق من دقة آلة CNC؟
راجع سجلات المعايرة وتكرار الماكينة ، ثم قم بآلة العديد من الملفات الشخصية التمثيلية. قم بقياس الأبعاد الحرجة ومواضع الفتحات والعلاقات بين الوجوه وإنهاء السطح وتكرار الإعداد. يجب أن يشمل الاختبار تغييرات الأداة والتشغيل الممتد.
ما هو تكوين المحور المناسب لتصنيع الألمنيوم؟
قد تكون ثلاثة محاور كافية للميزات التي تم الوصول إليها من اتجاه واحد. يمكن للمحور الرابع الدوار أن يقلل من إعادة التموضع اليدوي للملامح متعددة الوجوه. قد تناسب المعدات ذات المحاور الخمسة الزوايا المعقدة وتنتهي بالقطع. يجب أن يتبع التكوين هندسة الجزء.
ما الدعم الذي يجب تأكيده قبل تركيب الجهاز؟
تأكيد متطلبات الموقع ، وإجراءات التثبيت ، وتدريب المشغل ، ووثائق الصيانة ، والنسخ الاحتياطي للبرامج ، والتشخيص عن بعد ، وتحديد أجزاء الفراغ ، واختبار القبول. يجب تسجيل المسؤوليات وإجراءات الاستجابة قبل بدء الإنتاج.