Что делает китайскую станок с ЧПУ надежным для обработки алюминия?
оглавление
введение
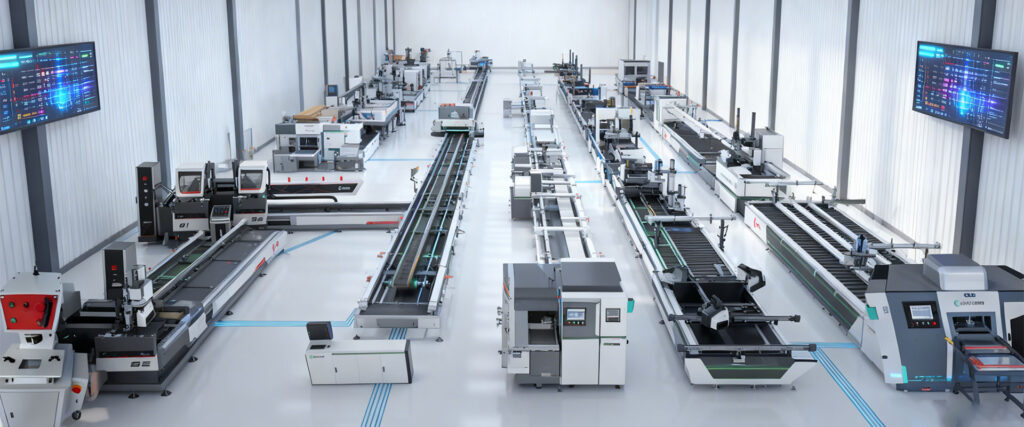
Поиск китайской машины с ЧПУ часто начинается с таких характеристик, как ход оси, скорость шпинделя, мощность двигателя, точность позиционирования и мощность инструмента. Эти цифры полезны, но они не дают полного представления о том, как машина будет работать во время реального производства.
Надежный станок с ЧПУ является результатом нескольких соединенных элементов: механической конструкции, движущихся компонентов, стабильности шпинделя, программного обеспечения управления, удержания, оснастки, технологической разработки, контроля качества, обучения операторов и долгосрочной технической поддержки.
Это особенно важно при обработке алюминиевого профиля. Длинные экструзии, полые камеры, тонкие стенки, поверхности с покрытием и сложные поперечные сечения могут выявлять недостатки, которые могут не появляться, когда машина тестируется на простом твердом блоке.
Поэтому сильная стратегия отбора должна быть сосредоточена на производственных данных, а не на отдельных спецификациях. Вопрос не просто в том, может ли китайский станок с ЧПУ двигаться точно. Вам необходимо определить, может ли он многократно производить ваши детали, защищать чувствительные поверхности, управлять чипами, поддерживать стабильные допуски и поддерживать изменения в производстве с течением времени.
В данной статье представлены практические рамки для оценки оборудования ЧПУ для резки алюминия, сверления, фрезерования, прорезы, резки и обработки профилей с несколькими лицами.
Почему термин китайский станок с ЧПУ охватывает многие типы оборудования
Китайская станок с ЧПУ не является одной стандартизированной категорией. Фраза может относиться к компактному бурению, профилеймм, профиле, торцевым фрезам, режущим пилам с ЧПУ, многоосевым системам обработки или полным автоматизированным производственным линиям.
Общая основа Компьютерный числовой контроль, который использует запрограммированные инструкции для управления движением машины, работы шпинделя, траекторий инструмента и вспомогательных функций.
Для производства алюминиевого профиля к стандартным конфигурациям оборудования относятся:
- Буровые и фрезерные станки с ЧПУ
- Трехосные обрабатывающие центры
- Четырехосевые профили обрабатывающих центров
- Пятиосные торцевые фрезерные станки
- Двухголовочные пилы с ЧПУ
- Пиление и фрезерование рабочих станций
- Автоматизированные линии дверного и оконного производства
- Системы обработки с штрих-кодом
Правильная категория машины зависит от заготовки, а не от широкого поиска. Короткий профиль, требующий отверстий на одной стороне, создает совсем другие производственные требования, чем длительная экструзия, требующая фрезерования, сверления, прорезы и обработки на нескольких сторонах.
Текущий ассортимент оборудования производителя также должен соответствовать требуемому процессу. Портфель продуктов, охватывающих резку, бурение, фрезерование, торцевую обработку, угловые монтажные и интеллектуальные производственные линии, предоставляет больше возможностей для интеграции связанных операций в единый рабочий процесс.
Начните с детали, а не со спецификаций машины
Самый надежный способ оценить китайский станок с ЧПУ — начать с репрезентативных частей. В листе спецификации описаны потенциальные возможности машины, но заготовка определяет, полезна ли эта возможность.
Начните с документирования следующих требований.
Конверт профиля
Запишите максимальную и минимальную длину профиля, ширину, высоту и вес. Включите пространство, необходимое для приспособлений, зажимов, инструментов, зондирования и зазора.
Значение хода машины не должно рассматриваться как максимально пригодный для использования размер детали. Размеры держателя инструментов, вращательные движения, зажимы и безопасные расстояния для подъезда уменьшают практическую рабочую зону.
Поперечное сечение
Определите, является ли профиль твердым, полым, открытым, закрытым, симметричным или разделен на несколько камер. Тонкие внутренние стенки могут вибрировать или деформироваться, когда силы обработки не контролируются.
Для сложных сечений могут также потребоваться специальные опорные блоки для предотвращения движения во время бурения или фрезерования.
Особенности обработки
Перечислите все необходимые операции, в том числе:
- сквозь дырки
- глухие дыры
- щель
- детские карманы
- фрезерование торцевой стороны
- Дренажные каналы
- резьбовые отверстия
- Замок и ручка отверстий
- Угловые особенности
- Многосторонняя обработка
Эта карта функций помогает определить требуемые оси, ориентацию шпинделя, емкость инструмента и количество установок.
Требования к поверхности
Анодированные, покрытые, полированные или декоративные профили требуют тщательного обращения. Зажимы, опоры, переносные валики, чипы и системы разгрузки не должны повреждать видимые поверхности.
Технически точная машина все еще может создавать недопустимые детали, если обработка материалов плохо спроектирована.
Сопоставьте конфигурацию оси с процессом
Дополнительные оси могут улучшить доступ и уменьшить повторные настройки, но больше осей не создают автоматического процесса производства.
Трехосная машина управляет движением по направлениям X, Y и Z. Он часто подходит для отверстий, прорезей, карманов и контуров, которые можно достичь с одной основной ориентации.
Поворотная ось позволяет обрабатываемой головке или головке обработки для доступа к дополнительным граням. Это может уменьшить ручное перемещение и сохранить отношения между функциями на разных сторонах.
A 4-осевой алюминиевый профиль алюминиевый профиль Может поддерживать длинную механическую обработку, сложные отверстия, канавки и многоориентационные операции с использованием движения с сервоприводом, высокоскоростного шпинделя и автоматической замены инструмента. Пригодность этой конфигурации по-прежнему зависит от геометрии профиля, требуемого доступа, конструкции приспособления и объема производства.
Пятиосное оборудование может быть уместно, когда процесс требует более гибкой ориентации инструмента, сложной обработки торцевой поверхности или сложных углов. Однако пятиосная система может добавить ненужную сложность программирования и обслуживания, когда детали требуют только прямую трехстороннюю обработку.
Лучшая конфигурация осей — это самый низкий уровень сложности, который может надежно выполнять необходимые операции с контролируемыми установками.
Оценка точности как полная цепочка возможностей
Точность позиционирования часто рассматривается как основной показатель качества машины. На практике точность готовой детали зависит от более длительной цепочки возможностей.
В эту цепочку входят:
- Жесткость машинного ложа
- Линейная направляющая и состояние винта
- сервопривод
- биение шпинделя
- Состояние держателя инструмента
- Геометрия инструмента
- Стабильность крепления
- Согласованность профиля
- тепловое поведение
- Программа и управление смещением
- Повторяемость проверки
Слабость в любой ссылке может повлиять на окончательное измерение.
Например, машина может точно расположить шпиндель, в то время как тонкий профиль перемещается под давлением резки. Затем измеренное положение отверстия будет неверным, даже если система осей выполняется в соответствии с программой.
Поэтому полезная машина должна включать как геометрические, так и репрезентативные испытания детали.
| Зона оценки | Доказательства для проверки | Почему это важно |
|---|---|---|
| Повторяемость оси | Повторное движение в одну и ту же позицию | Показывает согласованность системы движения |
| биение шпинделя | Измерение шпинделя и инструмента | Влияет на размер отверстия и отделку поверхности |
| Размеры тестовой детали | Результаты репрезентативных профилей | Демонстрирует полную способность процесса |
| Многостороннее выравнивание | Отношения между функциями с разных сторон | Выявляет точность поворотной оси и приспособления |
| Термическая стабильность | Размеры, измеренные при расширенной работе | Показывает, изменяется ли точность со временем |
| отделка поверхности | Шаблоны фрезерования и состояние кромки | Указывает вибрацию, технику и стабильность шпинделя |
| Настройка повторяемости | Результаты после выгрузки и перезагрузки | Оценка соответствия прилегающей и локализации |
| Программный контроль | Процедуры пересмотра и сдвига | Предотвращает изменение производства |
Одного успешного образца недостаточно. Машина должна повторять один и тот же результат в нескольких частях, смене инструмента, настройках и периодах работы.
Оценка структуры машины и компонентов движения
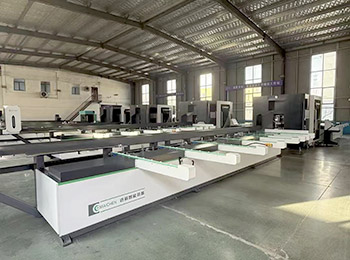
Механическая конструкция определяет, насколько хорошо китайский станок с ЧПУ противостоит силам резания, ускорению, вибрации и длительному износу.
Стабильная станина должна обеспечивать достаточную жесткость для предполагаемого процесса. Требование отличается для легкого бурения, высокоскоростной прорезы, глубокой фрезерования и тяжелых торцевых механических обработок.
Важные структурные направления включают:
станина
Встроенная или усиленная база может повысить стабильность за счет уменьшения деформации между соединенными компонентами. Кровать должна поддерживать рабочую длину без чрезмерной вибрации или смещения.
Система линейного движения
Направляющие, шаровые винты, шестерни, подшипники и сервоприводы должны работать как одна скоординированная платформа для движения. Одного лишь фирменных наименований недостаточно, также имеют значение качество установки, предварительного натяжения, выравнивания, смазки и защиты.
Структура портального или веретеноносного
Длительные профили машин требуют конструкцию, которая поддерживает выравнивание по всему рабочему диапазону. Машина не должна работать хорошо только вблизи центра движения.
Защитные системы
Надежность на долгосрочную надежность влияет на крышки, уплотнения, смазку, защиту от чипов и кабельное управление. Алюминиевое чипы могут поступать в подвижные компоненты, датчики и направляющие системы, когда защита неадекватна.
Оценка должна учитывать, как работает машина после нескольких месяцев производства, а не только то, насколько гладко она выглядит во время первоначальной демонстрации.
Соедините шпиндель и инструмент для обработки алюминиевой обработки
Алюминиевое механическое оборудование часто использует высокие скорости шпинделя, резкие инструменты и эффективное удаление стружки. Однако только скорость шпинделя не определяет производительность.
Шпиндель должен обеспечивать стабильное вращение во всем предполагаемом рабочем диапазоне. Он также должен поддерживать необходимые диаметры инструмента, глубину резания, скорость подачи и рабочие циклы.
Оценить:
- Максимальная и непрерывная скорость шпинделя
- Крутящий момент в используемом диапазоне скорости
- Интерфейс держателя инструментов
- Шпиндель охлаждение
- конструкция подшипника
- биение
- время разгона
- Шум и вибрация
- Совместимость смены инструментов
- Требования к техн
Инструменты должны быть выбраны в соответствии с алюминиевым сплавом, толщиной стенки профиля, глубиной и требуемой отделкой. Чрезмерный свес инструмента может создать прогиб и болтовню, в то время как неподходящая геометрия флейты может ограничить эвакуацию чипа.
Вместимость инструмента должна основываться на семейных семьях. Для работы станка могут потребоваться сверла, торцевые фрезы, щелевые резцы, инструменты для резки, инструменты для снятия фасок и специальные профили для резки в течение одного цикла.
Автоматическая смена инструмента имеет ценность, когда она удаляет повторное ручное вмешательство. Однако его надежность, идентификация инструмента, время изменения и защита от столкновений должны быть проверены в реальных производственных условиях.
Изучите упор и поддержку профиля
Упор часто является разницей между теоретической точностью машины и стабильными результатами производства.
Алюминиевое профили может быть трудно зажимать, потому что они могут быть длинными, полыми, тонкостенными, асимметричными или чувствительными к повреждению поверхности. Слишком мало силы позволяет двигаться. Слишком много силы может деформировать профиль.
Подходящая система зажимов должна:
- Найдите профиль на основе совместимых поверхностей
- Прикладывать силу вблизи конструктивно стабильных уча
- Предотвратить вращение и подъем
- Избегайте повреждения поверхностей с покрытием
- приспосабливать разумную вари
- Обеспечьте зазор инструмента
- Поддержка быстрой загрузки
- затрудняет неправильную ориент
Длинные профили также требуют поддержки за пределами основной области обработки. Несоосность роликов или опорных столов могут создавать нагрузку на изгиб, влиять на положение элемента и вызывать смещение заготовки при спуске зажимов.
Для полых или неправильных сечений могут потребоваться специальные опоры для профиля. Эти опоры должны быть легко чистыми, поскольку стружка может изменить положение локации или поцарапать заготовку.
Крепление должно быть оценено с самым сложным профилем, а не только с простым прямоугольным сечением.
Просмотрите управление, программное обеспечение и управление данными с ЧПУ
Система управления определяет, насколько легко операторы могут создавать, загружать, проверять и управлять программами обработки.
Надежный китайский станок с ЧПУ должен обеспечивать больше, чем движение по оси. Его программное обеспечение должно поддерживать ежедневный рабочий процесс идентификации профиля, подготовки рабочих мест, управления инструментами, управления офсетом и редактирования программы.
Полезные возможности могут включать:
- Графическое программирование
- Автоматическая генерация G-кода
- Импорт данных CAD или CAM
- Сканирование штрих-код
- хранилище рецептов
- Библиотеки инструментов
- моделирование
- Предупреждения о столкнов
- Уровни разрешений пользователя
- Производственные записи
- дистанционная диагностика
- ERP или MES-соединение
Интерфейс должен соответствовать уровню квалификации производственной группы. Очень гибкая система может стать неэффективной, когда каждая простая часть требует специального программирования.
Управление программой одинаково важно. Каждый файл должен иметь контролируемое имя, ссылку на детали, ревизию, статус выпуска и список инструментов. Старые или непроверенные программы не должны оставаться доступными без четкой идентификации.
Ассортимент сайта Оборудование для обработки алюминия с ЧПУ Включает в себя резку профиля, сверление, фрезерование, торцевую механическую обработку, гибку, обработку углов и автоматизированные производственные системы, иллюстрирующие, как программное обеспечение и процессы интеграции могут выходить за рамки одной изолированной машины.
Используйте репрезентативные производственные тесты
Демонстрация машины должна максимально точно воспроизводить предполагаемый процесс.
Простые блоки тестирования могут показывать базовую движущуюся осью и отделку поверхности, но они не показывают, как оборудование обрабатывает длинные профили, тонкие стены, поверхности с покрытием, несколько инструментов, угловые элементы или повторную загрузку.
Репрезентативный тест должен включать:
- реальный или эквивалентный профиль
- Критическая толщина стенок
- Самая сложная ориентация на объект
- Несколько изменений инструмента
- Необходимая глубина обработки
- Ожидаемая последовательность циклов
- Фактический метод зажима
- Проверка критических размеров
- Повторные части
- Расширенная работа машины
Записывайте результаты, а не полагайтесь на визуальные впечатления.
Полезные индикаторы включают точность первой части, повторяемость, обработку поверхности, формирование заусенцев, время установки, согласованность цикла, надежность смены инструмента, нагрузку на шпиндели, накопление чипов и вмешательство оператора.
При оценке нескольких конфигураций станков используйте один и тот же профиль, цели программы, инструменты проверки и критерии приемки. В противном случае на сравнение будут влиять различные условия тестирования.
Проверка производства и доказательства контроля качества
Надежный производитель должен быть в состоянии объяснить, как машина спроектирована, собрана, проверяна, тестирована и документирована.
Полезные доказательства включают в себя:
- Процедуры сборки машины
- Записи о проверках компонентов
- Отчеты о калибровке ос
- Методы проверки шпинделя
- Электрическое исп
- Проверка безопасности
- Записи об механической обработке
- Заключительная документация по ин
- Контроль редактирования программного обеспечения
- Идентификация машины
Наиболее убедительные доказательства специфичны для фактической конфигурации машины, а не для общего представления компании.
Также полезно понять, какие детали спроектированы и произведены внутри, какие компоненты исследуются и как проверяются поступающие компоненты.
Производитель, который может четко объяснить режимы отказа и процедуры корректировки, часто придает больше уверенности, чем тот, который описывает только преимущества машины.
Спросите, как команда реагирует при изменении точности позиционирования, появляется сигнализация шпинделя, смена инструмента теряет позицию или данные программного обеспечения становятся несогласованными. Качество этих ответов показывает практический опыт работы.
Планирование, обучение и долгосрочная поддержка
Надежность машины зависит от того, что происходит после доставки.
Установка должна подтверждать выравнивание машины, электрические условия, качество сжатого воздуха, смазку, системы безопасности, перемещение осей, работу шпинделя, передачу программы и точность обработки.
Тренировка должна охватывать не только базовые функции пуска и остановки. Операторы и обслуживающий персонал могут нуждаться в обучении:
- Загрузка программы
- Настройка смещением
- Измерение инструмента
- Настройка приспособления
- Интерпретация
- Ежедневная провер
- Проверки смазки
- Управление чипами
- Процедуры резервного
- профилактическое обслуживание
- Основное устранение неполадок
Техническая документация должна быть понятной и соответствовать поставленной машине. Электрические схемы, пневматические схемы, списки компонентов, графики технического обслуживания, инструкции по программному обеспечению и ссылки на запасные части должны использовать согласованную идентификацию машины.
Дистанционная диагностика может сократить время ответа, но она не должна заменять четкую документацию и возможность устранения неполадок на локальном уровне. Производственная группа должна иметь возможность решать рутинные проблемы, не завися от внешней поддержки при каждом перерыве.
Планирование запасных частей должно быть сосредоточено на операционном риске. Датчики, выключатели, уплотнения, компоненты смазки, пневматические детали и часто используемые интерфейсные устройства могут заслуживать большего внимания, чем редко выходят из строя конструктивные компоненты.
Распространенные ошибки при оценке китайской станки с ЧПУ
Сравнение только спецификаций заголовков
Две машины с одинаковой скоростью хода и шпинделя могут существенно различаться по жесткости, качеству сборки, программному обеспечению, конструкции приспособления и стабильности процесса.
Выбор больше осей, чем требует процесс
Ненужная сложность может увеличить усилия по программированию, потребности в техническом обслуживании и риск столкновения без улучшения готовой детали.
Игнорирование поддержки профиля
Длинный профиль может провисать или вращаться вне зоны обработки, вызывая ошибки, которые неправильно винят в системе управления.
Тестирование только одной части
Один успешный компонент не доказывает повторяемость. Протестируйте несколько частей, настроек, инструментов и периодов работы.
Обработка автоматизации как решение нестабильности процесса
Автоматизация повторяет существующий процесс. Он не может исправить слабый зажим, непредсказуемый срок службы инструмента, плохую эвакуацию чипов или неконтролируемые программы.
Пропускаем работу программного обеспечения
Машина с механическим способом все еще может создавать задержки, когда подготовка программы, загрузка штрих-кода, управление инструментом или управление редакцией затруднены.
Выход из планирования службы до конца
Установка, документирование, обучение, диагностика и запасные части должны оцениваться одновременно с конфигурацией машины.
Практическая квалификационная основа
Китайский станок с ЧПУ может быть оценен через три соединенных уровня.
Первый уровень: соответствие процессу
Убедитесь, что машина может вместить размеры профиля, направления, допуски, материалы, требования к поверхности и структуру производства.
Второй уровень: технические доказательства
Ознакомьтесь с структурой машины, движением оси, поведением шпинделя, инструментами, приспособлениями, программным обеспечением, системами безопасности, рекордами качества и репрезентативными результатами испытаний.
Третий уровень: поддержка жизненного цикла
Оценить планирование установки, обучение операторов, документацию, процедуры технического обслуживания, удаленную диагностику, запасные части и расширение процесса в будущем.
Машина должна продвигаться по всем трем уровням до окончательного утверждения. Высокие показатели в одной области не компенсируют существенные недостатки в другой.
Результатом должна быть документированная квалификационная запись, содержащая требуемый процесс, выбранную конфигурацию, условия испытаний, результаты измерений, неразрешенные риски, объем обучения и критерии приемки.
заключение
Надежный китайский станок с ЧПУ должен быть оценен как полная производственная система, а не как набор привлекательных спецификаций.
Процесс начинается с заготовки. Размеры профиля, конструкция сечения, особенности обработки, допуски, требования к поверхности и структуры производства определяют соответствующую архитектуру станка.
Следующий шаг – техническая проверка. Жесткость машины, компоненты движения, стабильность шпинделя, инструменты, фиксация, программное обеспечение, управление микросхемой и методы проверки должны работать вместе для производства воспроизводимых деталей.
Наконец, долгосрочная производительность зависит от установки, обучения, документации, профилактического обслуживания, диагностики и технической поддержки.
Самое сильное решение подтверждается репрезентативными частями тестирования и измеримыми доказательствами. Когда машина тщательно сопоставляется с процессом, она может обеспечить стабильную алюминиевую обработку, контролируемое производство, гибкое управление программами и фундамент для автоматизации в будущем.
часто задаваемые вопросы
Что такое китайская станка с ЧПУ?
Китайский станок с ЧПУ - это технологическое оборудование с ЧПУ, управляемое китайским производителем. Этот термин может описывать режущие пилы, буровые и фрезерные станки, профили обрабатывающие центры, системы концевых фрез, многоосевое оборудование или полные автоматизированные производственные линии.
Подходит ли китайская станка с ЧПУ для алюминиевых профилей?
Да, когда конструкция машины, шпиндель, оснастка, зажим, программное обеспечение и рабочий диапазон предназначены для алюминиевых профилей. Репрезентативные испытания обработки должны подтверждать повторяемость размеров, выравнивание с несколькими лицами, обработку поверхности, эвакуацию стружки и защиту профиля.
Как можно проверить точность станков с ЧПУ?
Просмотрите записи калибровки и воспроизводимость машины, затем обработайте несколько репрезентативных профилей. Измерьте критические размеры, положение отверстий, взаимосвязь между гранями, поверхностью и повторяемость установки. Тестирование должно включать изменения инструмента и расширенную работу.
Какая конфигурация осей подходит для алюминиевой обработки?
Три оси могут быть достаточно для объектов, достигаемых с одного направления. Вращающаяся четвертая ось может уменьшить ручное перемещение для профилей с несколькими лицами. Пятиосное оборудование может подойти к сложным углам и торцевой обработке. Конфигурация должна следовать геометрии детали.
Какую поддержку следует подтверждать перед установкой машины?
Подтвердите требования к площадке, процедуры установки, обучение операторов, документацию по техническому обслуживанию, резервное копирование программного обеспечения, удаленную диагностику, идентификацию запасных частей и приемочные испытания. Перед началом производства должны быть зарегистрированы обязанности и процедуры реагирования.