Направляющая алюминиевая резака: как улучшить качество резки и стабильность производства
оглавление
введение
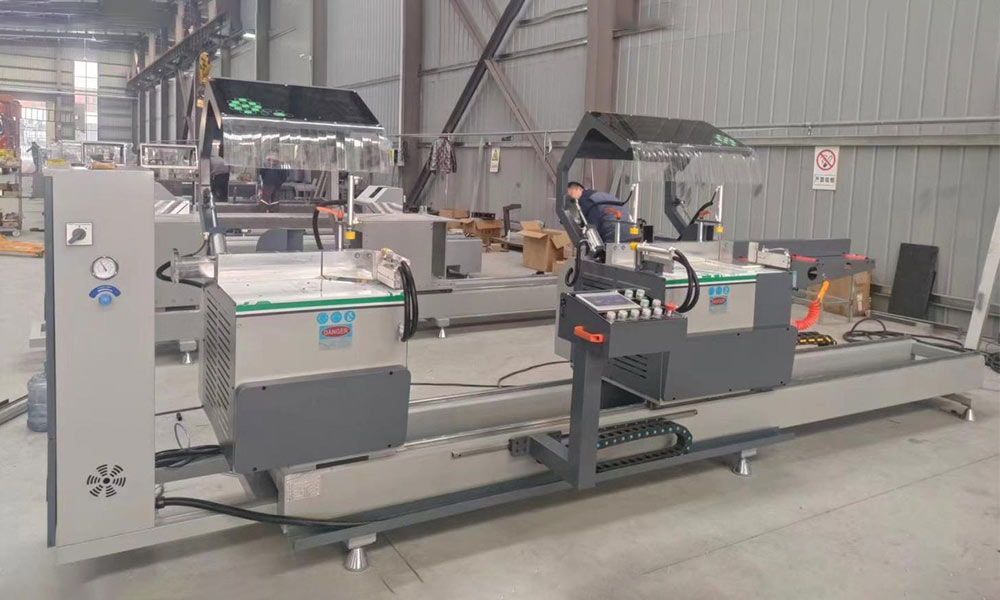
Алюминий-машина для резки должна делать нечто большее, чем разделять профиль на две части. В точности производства необходимо создавать стабильные длины, четкие края, контролируемые углы и стабильные результаты в ходе повторяющихся циклов. Эти требования становятся более сложными, когда алюминиевые профили содержат тонкие стенки, полые камеры, декоративные поверхности или сложные поперечные сечения.
В этой статье алюминий резца относится к оборудованию, используемому для резки алюминиевых стержней, экструзий, труб, рам, панелей и промышленных профилей. В зависимости от применения, оборудование может использовать циркулярную пилу, автоматическую систему подачи, блок позиционирования ЧПУ, механизм управления углом или встроенную обрабатывающую платформу.
Многие проблемы с резкой виноваты в лопатке или двигателе машины. На практике на качество резки обычно влияет весь процесс, включая профилю, давление зажима, состояние лопасти, стабильность подачи, смазку, эвакуацию стружки, температуру материала и процедуры измерения.
Таким образом, надежная стратегия алюминиевого фрезера начинается с производственного требования и производственных требований. После того, как вы поймете геометрию профиля, допуск, ожидание завершения, шаблонную схему и процесс обработки ниже по течению, вы можете определить конфигурацию машины, которая поддерживает стабильную работу, а не только на спецификации.
Что означает алюминий резца в промышленном производстве?
Фраза резака Алюминий может описывать несколько типов оборудования, от пил с ручным управлением до автоматизированных систем резки с ЧПУ. Правильная конфигурация зависит от того, какой материал обрабатывается и что должно произойти после резки.
Общие заготовки включают:
- Алюминиевое экструзионное профили
- Полые прямоугольные или квадратные трубы
- Секции окон и дверных рам
- Структурные профили
- Профили радиатора
- Декоративные отделки
- промышленные рельсы
- Длинные бары и каналы
- Компоненты обработанной рамы
Свойства алюминий Сделайте его подходящим для многих промышленных применений, но они также создают конкретные проблемы с резкой. Алюминий может образовывать длинные или клеевые стружки, легко маркировать на видимых поверхностях и деформироваться, когда тонкие срезы зажаты слишком агрессивно.
Таким образом, алюминиевая машина должна уравновешивать скорость резания с защитой профиля. Быстрая резка не имеет ценности, когда она создает заусенцы, размерные изменчивость, поврежденные поверхности или частые остановки для очистки.
Наиболее эффективные системы сочетают в себе режущую мощность с контролируемой обработкой материалов. Точное позиционирование, жесткая поддержка, стабильная зажим, подходящий инструментарий и надежное удаление стружки часто важнее, чем повышение скорости резания в одиночку.
Начните с алюминиевого профиля
Выбор машины должен начинаться с профиля, а не с каталога оборудования. Для двух алюминиевых компонентов с одинаковыми наружными размерами могут потребоваться разные стратегии резания, поскольку их внутренние конструкции, толщина стен, обработка поверхности и требования допусков различаются.
Профиль Сечение
Сплошная прутка обеспечивает непрерывную зацепление материала, а полая экструзия заставляет зубцы лезвия постоянно поступать и покидать материал. Профили с несколькими внутренними камерами могут создавать вибрации и неравномерные нагрузки.
Машина, лезвие и стратегия кормления должны учитывать:
- Максимальная ширина и высота профиля
- Минимальная и максимальная толщина стенок
- Количество полых камер
- Симметрия профиля
- Открытые или закрытые сечения
- Декоративные или покрытые поверхности
- Площадь уязвимых для деформации
Необходимая длина с
Система позиционирования должна покрывать требуемую длину материала, сохраняя при этом повторяемость. Длинные профили также требуют соответствующей поддержки до и после зоны резания.
Неподдерживаемый материал может провисать, вращаться или перемещаться во время резки. Даже когда система позиционирования машины точна, нестабильная материальная поддержка может производить несовместимую длину.
угол срезания
Прямые 90-градусные разрезы обычно менее требовательны, чем операции с переменным углом или углом состава. Если требуется угловая резка, машина должна контролировать положение материала и ориентацию режущей головки.
Механизм установки угла должен быть достаточно жестким, чтобы сопротивляться движению во время резки. Небольшие угловые отклонения могут создавать видимые пробелы в сборке при соединении двух профилей.
Сопоставьте тип машины с производственной задачей
Не каждая режущая алюминиевая система нуждается в одинаковой степени автоматизации. Машина должна соответствовать фактической модели производства, сложности детали и требований к обработке.
Ручное или полуавтоматическое оборудование может быть пригодно для работы с небольшими объемами с частыми заменами материалов. Автоматическое питание и позиционирование ЧПУ становятся более ценными, когда одна и та же длина производится многократно или когда в одном производстве необходимо несколько запрограммированных размеров.
Одноголовочные системы резки
Одноголовая система пересекает один конец или одну позицию за раз. Он может обеспечить гибкость для различных длин профилей и низких до средних объемов производства.
Его эффективность во многом зависит от точности позиционирования и операторских процедур. Стандартизированные остановки, цифровые измерение и повторяющийся зажим помогают уменьшить вариации между частями.
Системы двойной резки
Двухголовая система может обрабатывать оба конца профиля в рамках одной контролируемой установки. Это может уменьшить повторное позиционирование и помочь сохранить отношения между общей длиной и конечными углами.
Главное преимущество не просто скорость. Контролируя оба конца в одной установке, система может уменьшить накопленные ошибки позиционирования и изменения в обработке.
Системы резки и обработки с ЧПУ
Система с ЧПУ может управлять позиционированием профиля, запрограммированной длиной, последовательностями резания, регулировками угла и производственными записями. При резке следует сверление, фрезерование, резка или прорезы, встроенный 4-осевой алюминиевый профиль алюминиевый профиль Может уменьшить передачу между отдельными машинами.
Интеграция наиболее ценна, когда она устраняет повторное выравнивание и установку ссылок. Однако более совершенная машина полезна только тогда, когда заготовки и рабочий процесс требуют этих возможностей.
Как выбор лезвия влияет на качество резки
Лезвие является одной из наиболее заметных частей процесса алюминиевого алюминия, но только диаметр лопасти не определяет производительность. Геометрия зуба, количество зубьев, ширина керфа, жесткость лезвия, совместимость материала и условия эксплуатации — все это влияет на результат.
Лезвие со слишком небольшим количеством активных зубов может вызвать грубую вибрацию, вибрацию или повреждение краев. Лезвие с избыточным зацеплением зуба может выделять тепло, ограничивать стружку и повышать сопротивление резки.
Правильный рисунок зуба должен позволить сколам покинуть зону резания, не застревив между лезвием и профилем.
Важные соображения лезвия включают:
- Толщина стенки профиля
- твердый или полый материал
- Ширина профиля
- угол резки
- Требуемая отделка поверхности
- скорость резания
- Стабильность подачи
- Жесткость шпинделя машины
- биение лопасти
- Условие перезатачивания
Также важна чистота лезвия. Алюминий наносы на режущей кромке могут изменить эффективную геометрию зуба и увеличить трение. Лезвие, которое остается физически нетронутым, может по-прежнему приводить к плохому порезу, когда его зубы загрязнены, изношены или неравномерно заточены.
Поэтому контроль лезвия должен основываться только на характеристиках среза, а не только на визуальных повреждениях.
Управляйте скоростью шпинделя и подачей как одна система
Скорость шпинделя и подачу режущей кромки не должны регулироваться независимо. Они работают вместе, чтобы определить зацепление зубов, образование стружки, тепловыделение, вибрацию и качество поверхности.
Когда подача слишком медленная, лезвие может расти, а не эффективно резать. Это может генерировать тепло и стимулировать сцепление материала. Когда подача слишком агрессивна, лезвие может отклоняться, профиль может двигаться, а поверхность среза может стать грубой.
Стабильный процесс алюминиевого фрезера дает чипы, которые удаляются, без чрезмерного шума, вибрации, тепла или образования заусенцев.
Операторы должны соблюдать:
- Форма и размер чипа
- Звук лезвия при входе
- нагрузка на шпиндель
- Срезать узор поверхности
- положение заусенца
- Движение профиля
- Температура лез
- Консистенция цикла резки
Изменения в этих показателях могут выявить дрейф процесса до того, как проверка размеров выявит отвергнутый компонент.
Контроль подачи также должен учитывать геометрию профиля. Постоянная скорость подачи может не быть идеальной, когда лезвие перемещается из тонкостенных участков в более толстые пересечения. Контролируемая регулировка подачи может помочь поддерживать более постоянную нагрузку на резку.
Построить стабильный зажим и материальную поддержку
Зажим является одним из самых недооцененных факторов при алюминиевой резке. Профиль должен оставаться фиксированным в течение цикла резания, но избыточное давление может деформировать тонкие стенки или повредить видимые поверхности.
Самая надежная система зажима прилагает силу вблизи стабильных участков профиля. По возможности, сила должна быть распределена по подходящему участку контакта, а не на узком краю.
Мягкие прокладки или профили для конкретных профиля могут помочь защитить готовые поверхности. Однако эти компоненты должны оставаться чистыми. Захваченные чипы могут создавать следы, изменять положение профиля и уменьшать консистенцию зажима.
Материальная поддержка должна контролировать:
- вертикальная позиция
- Движение из стороны в сторону
- Вращение профиля
- дряблый
- Выход из движения после разделения
- контакт с готовыми поверхностями
Длинные профили требуют поддержки по обеим сторонам зоны резания. Высота опоры должна выровнена по опорной плоскости машины. Даже небольшая разница в высоте может поместить нагрузку на профиль и повлиять на конечный угол.
Стабильный процесс должен позволять загружать материал только в одну правильную ориентацию. Направляющие профиля, блоки локализации и специальные приспособления могут уменьшить ошибки установки и улучшить повторяемость для разных операторов.
Улучшить эвакуацию и смазку чипа
Алюминий резка может генерировать чипы, которые являются легкими, острыми и трудно поддающимися управлению. Если микросхемы остаются вблизи лезвия, зажимами, остановками или профилю, они могут повлиять как на качество, так и на надежность оборудования.
Накопление чипа может вызвать:
- царапины поверхности
- Неправильное позиционирование
- Зажимная поме
- лезвие загрязнения
- Затруднение датчика
- повышенная температура
- Непостоянное сопротивление резки
- Дополнительное время обслуживания
Добыча должна захватывать чипы вблизи зоны резания. Корпус и воздушный поток должны направлять чипы в сторону системы сбора, а не позволять им распространяться по машине.
Смазка должна поддерживать резку без избыточного остатка. Слишком малое количество смазки может увеличить трение и адгезию материала. Слишком многое может загрязнять готовые профили, привлечь чипсы и затруднить обслуживание.
Цель контролируется применение. Смазка должна достигать активной резки в постоянном количестве. Положение форсунки, схема распыления, состояние жидкости и сроки поставки должны быть включены в регулярные проверки процесса.
Оценка точности за пределами системы позиционирования
Алюминий станка может иметь точную систему позиционирования и по-прежнему генерировать несогласованные компоненты. На точность готовой детали влияет каждый этап между загрузкой сырья и финальными измерениями.
Основные источники вариации включают:
| технологическая зона | Возможный источник вариации | Практический метод управления |
|---|---|---|
| Материал Позиционирование | Сколы или мусор на остановках | Очистите опорные точки через определенные промежутки времени |
| Поддержка профиля | провисание или неровная высота ролика | Выровнять опоры с опорной плоскостью машины |
| зажим | Движение профиля или деформация | Стандартизировать силу и расположение зажимов |
| состояние лезвия | Износ, загрязнение или биение | Осмотрите поверхность среза и лопасти |
| подача движения | Неустойчивый вход в материал | Контролируйте ускорение и скорость подачи |
| установка угла | механическое движение или неправильная ссылка | Проверьте, используя откалиброванную опорную часть |
| тепловой режим | Изменение температуры профиля или машины | Стабилизируйте условия до критического производства |
| измерение | Непостоянный метод проверки | Определить инструменты, местоположения и операторскую процедуру |
| Программный контроль | Неверное измерение или устаревшая ревизия | Используйте контролируемые названия программ и ревизии |
Когда размер выходит за пределы допуска, изменение смещения машины не должно быть первым ответом. Причиной может быть грязная остановка, ослабленный профиль, поврежденное лезвие, несогласованное измерение или неподдерживаемый материал.
Структурированная последовательность устранения неполадок более надежна:
- Подтвердите метод измерения.
- Проверьте положение материала.
- Осмотрите опоры и хомуты.
- Осмотрите состояние лопасти и биение.
- Просмотрите запрограммированное измерение.
- Проверьте угол среза.
- Отрегулируйте смещение только после исключения других причин.
Такой подход предотвращает поправку смещения от сокрытия механической или технологической проблемы.
Защищаем качество поверхности и уменьшаем заусенцы
Качество поверхности особенно важно, когда алюминиевые профили остаются видимыми после сборки. Царапины, следы зажимов, заусенцы и граны с черным резцом могут создать дополнительную отделку или повлиять на внешний вид конечного продукта.
На формирование заусенцев влияет состояние лопасти, геометрия зуба, направление подачи, опоры профиля, стабильность шпинделя и движение материала.
Заусенец на одной стороне разреза может указывать на то, что лезвие выходит из неподдерживаемой поверхности. Заусенцы, распределенные по всему краю, могут указывать на износ, некорректную подачу, вибрацию или адгезию материала.
Перед резкой следует начинать защиту поверхности. Стеллажи для хранения, валики для переноса, хомуты, направляющие и зоны сбора должны быть спроектированы таким образом, чтобы предотвратить контакт металла с металлом на чувствительных поверхностях.
Защитная пленка может уменьшить косметические повреждения, но она не должна мешать зажиму или попадать в зону резки. Процесс должен подтвердить, остается ли пленка стабильной при перегреве и движении стружки.
Планирование автоматизации вокруг стабильного процесса
Автоматизация может повысить производительность алюминия резака за счет контроля подачи материала, запрограммированных изменений длины, последовательности резания, подсчета деталей и выгрузки. Это также может уменьшить повторяющиеся ручные измерения.
Однако автоматизация не может исправить нестабильный зажим, несовместимый материал, плохой контроль чипа или непредсказуемый срок службы лопасти. Он будет повторять нестабильный процесс более последовательно.
Перед введением более высоких уровней автоматизации убедитесь, что:
- Материалы подается без вращения и глушения.
- Изменение профиля остается в пределах диапазона поддержки.
- Зажим не повреждает тонкие стенки.
- Срок службы лезвия предсказуем.
- Чипсы удаляются надежно.
- Ревизии программы контролируются.
- Готовые детали можно безопасно разделить.
- Можно обнаружить ненормальные состояния.
Постепенная реализация часто дает лучшие результаты. Начните с цифрового управления длиной, хранением рецептов, автоматическим зажимом и подсчетом производства. Более сложные системы загрузки и разгрузки могут быть добавлены после того, как процесс резки будет доказан стабильным.
Создайте профилактический режим обслуживания
Техническое обслуживание должно защищать точность резки, а не просто предотвращать остановку машины. Небольшие изменения состояния лопасти, движения шпинделя, давления зажима, выравнивания поддержки или чистоты датчика могут постепенно снижать возможности процесса.
Ежедневные проверки могут включать:
- состояние лезвия
- смазочный материал
- скопление чип
- Зажимные поверхности
- охрана
- давление воздуха
- позиционирование останавливается
- Чистка датчика
- Необычный звук или вибрация
Плановые проверки могут охватывать биение шпинделя, состояние лопасти, точность подачи, механизмы настройки углов, поддерживающие выравнивание, характеристики извлечения, электрические соединения и движущиеся компоненты.
Записи технического обслуживания должны включать наблюдаемые изменения, а не только выполненные задачи. Повторное формирование заусенцев, более длительное время цикла, нагрузка на веретено, необычный звук резки или увеличенную регулировку размеров могут выявить проблему.
Подключение записей технического обслуживания с данными о качестве качества создает более полезную систему. Это помогает производимым командам определить, связана ли проблема с инструментарием, упорами, материалами, программированием или состоянием машины.
Практическая основа для выбора алюминия
Конфигурация алюминиевого фреза должна быть определена в соответствии с требованиями к производству.
Начните с этих вопросов:
- Какие профили будут обрабатываться?
- Каковы максимальные размеры профиля?
- Профили сплошные, полые или многокамерные?
- Какие прямые и угловые резки нужны?
- Какие допуски на длину и угол должны соблюдаться?
- Поверхности декоративны или защищены?
- Как часто будут изменяться типы профилей?
- Какие операции происходят после резки?
- Подходит ли ручное, полуавтоматическое или позиционирование с ЧПУ?
- Как будут обрабатываться чипсы и готовые детали?
Репрезентативный производственный тест должен включать в себя наиболее сложный профиль, а не самый простой образец. В ходе испытания следует оценить повторяемость длины, стабильность угла, состояние кромки, формирование заусенцев, метки зажима, стружку, время установки и сборку ниже по течению.
Для проектов, требующих оценки резки, бурения, фрезерования, контроля осей, обработки профиля или полной интеграции процессов, структурированная Оценка конфигурации машины Может помочь подключить спецификацию оборудования к реальной производственной задаче.
Распространенные проблемы алюминия фрезы и их причины
Непоследовательная законченная длина
Проверьте остановку материала, систему подачи, последовательность зажима, загрязнение стружки, движение профиля и метод измерения. Не полагайте, что система позиционирования является единственной возможной причиной.
грубая поверхность среза
Проверьте состояние лезвия, биение лезвия, геометрию зуба, стабильность подачи, состояние шпинделя и поддержку профиля. Повторяющаяся структура поверхности может помочь указать, связана ли вибрация с лезвием или заготовкой.
чрезмерные заусенцы
Оцените резкость лезвия, поддержку выхода, направление резания, смазку, скорость подачи и движение материала. Местонахождение заусенцев часто дает полезные доказательства того, где происходит нестабильность.
Деформация профиля
Уменьшите или перераспределите давление зажима. Переместите зажим в сторону более сильной секции или используйте специальную опору, которая предотвращает обрушение полого сечения.
поверхностные царапины
Осмотрите ролики, зажимы, остановки, рабочее столовое и участки сбора для встроенных микросхем. Очистка Только зона резки не может устранить повреждения, возникшие при погрузке или разгрузке.
заключение
Эффективный процесс алюминиевого фрезы зависит не только от лезвия и двигателя. Прецизионная резка создается за счет взаимодействия геометрии профиля, строения машины, позиционирования, зажима, поддержки, оснастки, смазки, удаления стружки, измерений, технического обслуживания и процедур оператора.
Самая сильная стратегия машины начинается с алюминиевого профиля и готовой компонентной компоновки. Определите размеры, толщину стенки, углы среза, ожидания поверхности, допуски, модель производства и операции ниже по течению, прежде чем решить, сколько автоматизации требуется.
После стандартизации процесса, производительность резки становится легче измерять и улучшать. Стабильный зажим уменьшает движение, подходящее зацепление лезвия улучшает качество кромки, контролируемое питание защищает точность, а эффективное удаление стружки предотвращает загрязнение.
Хорошо спланированная система алюминиевого резака не просто выполняет резку быстрее. Он создает предсказуемые компоненты, поддерживает более плавную механическую обработку, снижает доработку, и обеспечивает надежную основу для долгосрочного производства.
часто задаваемые вопросы
Что такое алюминиевая машина для резки?
Алюминий станка для резки алюминиевых стержней, труб, экструзий, панелей или промышленных профилей. Он может использовать ручное позиционирование, автоматическое питание, управление длиной ЧПУ, регулировку угла и запрограммированные циклы резки в зависимости от производственных требований.
Какое лезвие подходит для алюминиевого режущего инструмента?
Выбор лезвия зависит от размера профиля, толщины стенки, цельной или полой конструкции, угла резания, состояния шпинделя и требуемой отделки кромки. Правильное лезвие должно поддерживать стабильное зацепление зубов, эффективно удалять сколы и ограничивать вибрацию, тепло, заусенцы и адгезию материала.
Почему алюминиевая машина резака производит заусенцы?
Заусенцы могут быть результатом изношенного или загрязненного лезвия, неправильной подачи, недостаточной поддержки, движения профиля, биения шпинделя, плохой смазки или неустойчивого выхода лопасти. Расположение и направление заусенцев может помочь определить, является ли основная причина инструментария, поддержка или резка движения.
Как повысить точность длины алюминия резца
Соблюдайте остановки в чистоте, выравнивание материалов, стандартизируйте зажим, редакцию программы управления, проверяйте повторяемость системы подачи и используйте последовательный метод измерения. Перед изменением смещения убедитесь, что чипы, перемещение профиля, состояние лезвия или изменение проверки не вызывают ошибки.
Может ли алюминиевый алюминиевый профили ручки с наклонными профилями?
да. Подходящее оборудование может производить прямые, скрученные или запрограммированные угловые резания. Точность зависит от жесткости механизма установки углов, опоры профиля, стабильности зажима, состояния лопасти и калибровки эталона. Репрезентативное тестирование профиля важно до начала производства.