Guía de aluminio para cortar: cómo mejorar la calidad del corte y la estabilidad de producción
tabla de contenido
comienzo
Una máquina cortadora de aluminio debe hacer más que separar un perfil en dos piezas. En la producción de precisión, necesita crear longitudes consistentes, bordes limpios, ángulos controlados y resultados estables en ciclos repetidos. Estos requisitos se vuelven más exigentes cuando los perfiles de aluminio contienen paredes delgadas, cámaras huecas, superficies decorativas o secciones transversales complejas.
En este artículo, el aluminio cortador se refiere a equipos utilizados para cortar barras de aluminio, extrusiones, tubos, marcos, paneles y perfiles industriales. Dependiendo de la aplicación, el equipo puede utilizar una hoja de sierra circular, un sistema de alimentación automatizado, una unidad de posicionamiento CNC, un mecanismo de control de ángulo o una plataforma de mecanizado integrada.
Muchos problemas de corte se atribuyen a la hoja o al motor de la máquina. En la práctica, la calidad del corte generalmente está influenciada por todo el proceso, incluyendo soporte de perfil, presión de sujeción, condición de cuchilla, estabilidad de alimentación, lubricación, evacuación de viruta, temperatura del material y procedimientos de medición.
Por lo tanto, una estrategia de aluminio de corte confiable comienza con la pieza de trabajo y el requisito de producción. Una vez que comprenda la geometría del perfil, la tolerancia, la expectativa de acabado, el patrón de lote y el proceso de mecanizado descendente, puede definir una configuración de máquina que admita una producción estable en lugar de depender solo de las especificaciones.
¿Qué significa Cutter Aluminium en la producción industrial?
El aluminio cortador de frases puede describir varios tipos de equipos, desde sierras de accionamiento manual hasta sistemas de corte CNC automatizados. La configuración correcta depende de qué material se está procesando y qué debe suceder después del corte.
Las piezas de trabajo comunes incluyen:
- Perfiles de extrusión de aluminio
- Tubos rectangulares huecos o cuadrados
- Secciones de marco de ventana y puerta
- Perfiles estructurales
- Perfiles de disipador de calor
- adornos decorativos
- Raíles industriales
- Barras y canales largos
- Componentes de marco mecanizado
Las propiedades de aluminio Lo hacen adecuado para muchas aplicaciones industriales, pero también crean desafíos de corte específicos. El aluminio puede formar virutas largas o adhesivas, marcar fácilmente en superficies visibles y deformarse cuando las secciones delgadas se sujetan demasiado agresivamente.
Por lo tanto, una máquina de aluminio cortador debe equilibrar la velocidad de corte con protección de perfil. El corte rápido no es valioso cuando crea rebabas, variación dimensional, superficies dañadas o paros frecuentes para la limpieza.
Los sistemas más efectivos combinan la potencia de corte con el manejo de materiales controlado. El posicionamiento preciso, el soporte rígido, la sujeción constante, las herramientas adecuadas y la eliminación de virutas confiable son a menudo más importantes que aumentar la velocidad de corte por sí sola.
Comience con el perfil de aluminio
La selección de la máquina debe comenzar con el perfil en lugar del catálogo de equipos. Dos componentes de aluminio con las mismas dimensiones exteriores pueden requerir diferentes estrategias de corte porque sus estructuras internas, espesores de pared, tratamientos de superficie y requisitos de tolerancia son diferentes.
Sección transversal del perfil
Una barra sólida proporciona un engranaje continuo del material, mientras que una extrusión hueca hace que los dientes de la hoja entren y dejen el material repetidamente. Los perfiles con múltiples cámaras internas pueden crear cargas de vibración y de corte desiguales.
La estrategia de máquina, hoja y alimentación debe tener en cuenta:
- Ancho y altura máximo del perfil
- Espesor de pared mínimo y máximo
- Número de cámaras huecas
- Simetría de perfil
- Secciones transversales abiertas o cerradas
- Superficies decorativas o recubiertas
- Áreas vulnerables a la deformación
Longitud de corte requerida
El sistema de posicionamiento debe cubrir la longitud de material requerida mientras mantiene la repetibilidad. Los perfiles largos también requieren un soporte adecuado antes y después de la zona de corte.
El material no soportado puede hundirse, rotar o moverse durante el corte. Incluso cuando el sistema de posicionamiento de la máquina es preciso, el soporte de material inestable puede producir longitudes de acabado inconsistentes.
Ángulo de
Los cortes rectos de 90 grados suelen ser menos exigentes que las operaciones de ángulo variable o de ángulo compuesto. Si se requieren cortes en ángulo, la máquina debe controlar tanto la posición del material como la orientación del cabezal de corte.
El mecanismo de ajuste de ángulo debe ser lo suficientemente rígido como para resistir el movimiento durante el corte. Las pequeñas desviaciones angulares pueden crear huecos de ensamblaje visibles cuando se unen dos perfiles.
Relacionar el tipo de máquina con la tarea de producción
No todos los sistemas de aluminio cortador necesitan el mismo grado de automatización. Una máquina debe coincidir con el patrón de producción real, la complejidad de la pieza y los requisitos de manejo.
El equipo manual o semiautomático puede ser adecuado para trabajos de bajo volumen con cambios de material frecuentes. La alimentación automatizada y el posicionamiento CNC se vuelven más valiosos cuando se producen repetidamente las mismas longitudes o cuando se necesitan varias dimensiones programadas dentro de una serie de producción.
Sistemas de corte de una sola cabeza
Un sistema de una sola cabeza corta un extremo o una posición a la vez. Puede ofrecer flexibilidad para longitudes de perfiles variados y volúmenes de producción bajos a medios.
Su efectividad depende en gran medida de la precisión del posicionamiento y de los procedimientos del operador. Las paradas estandarizadas, la medición digital y la sujeción repetible ayudan a reducir la variación entre las piezas.
Sistemas de corte de doble cabeza
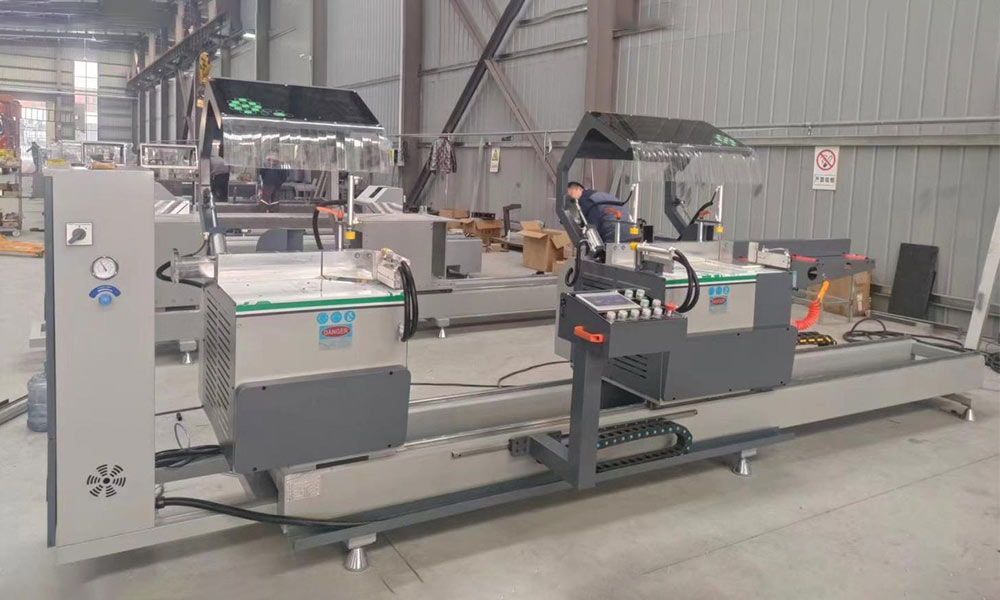
Un sistema de doble cabeza puede procesar ambos extremos de un perfil dentro de una configuración controlada. Esto puede reducir el reposicionamiento repetido y ayudar a mantener las relaciones entre la longitud total y los ángulos finales.
La principal ventaja no es simplemente la velocidad. Al controlar ambos extremos en una configuración, el sistema puede reducir los errores de posicionamiento acumulados y la variación de manejo.
Sistemas de corte y mecanizado CNC
Un sistema controlado por CNC puede gestionar el posicionamiento del perfil, longitudes programadas, secuencias de corte, ajustes de ángulo y registros de producción. Cuando el corte es seguido por perforación, fresado, roscado o ranurado, un Centro de mecanizado de perfiles de aluminio CNC de 4 ejes Puede reducir las transferencias entre máquinas separadas.
La integración es más valiosa cuando elimina la alineación repetida y el ajuste de referencia. Sin embargo, una máquina más avanzada solo es beneficiosa cuando las piezas de trabajo y el flujo de trabajo requieren esas capacidades.
Cómo afecta la selección de la hoja a la calidad del corte
La hoja es una de las partes más visibles de un proceso de aluminio cortador, pero el diámetro de la hoja por sí solo no determina el rendimiento. La geometría de los dientes, el recuento de dientes, el ancho del corte, la rigidez de la hoja, la compatibilidad del material y la condición de funcionamiento afectan el resultado.
Una hoja con muy pocos dientes activos puede crear un engagement áspero, vibración o daño en el borde. Una hoja con un exceso de diente puede generar calor, restringir la evacuación de virutas y aumentar la resistencia al corte.
El patrón de dientes correcto debe permitir que las astillas abandonen la zona de corte sin quedar atrapadas entre la hoja y el perfil.
Las consideraciones importantes de la hoja incluyen:
- Perfil Espesor de pared
- Material sólido o hueco
- Ancho del perfil
- ángulo de corte
- Acabado superficial requerido
- Velocidad de corte
- Estabilidad de alimentación
- Rigidez del huso de la máquina
- Escapada de cuchilla
- Condición de reafilado
La limpieza de las cuchillas también es importante. Los depósitos de aluminio en el filo de corte pueden cambiar la geometría del diente eficaz y aumentar la fricción. Una hoja que permanece físicamente intacta aún puede producir cortes deficientes cuando sus dientes están contaminados, desgastados o desiguales.
Por lo tanto, la inspección de la hoja debe basarse en el rendimiento de los cortes en lugar de los daños visuales solos.
Controla la velocidad del husillo y alimenta como un solo sistema
La velocidad del husillo y la alimentación de corte no deben ajustarse de forma independiente. Trabajan juntos para determinar el compromiso de los dientes, la formación de chips, la generación de calor, la vibración y la calidad de la superficie.
Cuando la alimentación es demasiado lenta, la hoja puede frotar en lugar de cortar de manera eficiente. Esto puede generar calor y fomentar la adhesión del material. Cuando la alimentación es demasiado agresiva, la hoja puede desviarse, el perfil puede moverse y la superficie de corte puede volverse rugosa.
Un proceso de aluminio de corte estable produce astillas que se eliminan limpiamente sin un ruido excesivo, vibración, calor o formación de rebabas.
Los operadores deben observar:
- Forma y tamaño de la viruta
- Sonido de la hoja durante la entrada
- Carga del huso
- Patrón de superficie de corte
- Posición de rebaba
- Movimiento de perfil
- Temperatura de la hoja
- Consistencia del ciclo de corte
Los cambios en estos indicadores pueden revelar la deriva del proceso antes de que la inspección dimensional identifique un componente rechazado.
El control de alimentación también debe tener en cuenta la geometría del perfil. Una velocidad de avance constante puede no ser ideal cuando la hoja se mueve desde las delgadas secciones de la pared hacia las intersecciones más gruesas. El ajuste de alimentación controlado puede ayudar a mantener una carga de corte más consistente.
Construya una sujeción estable y soporte de material
La sujeción es uno de los factores más subestimados en el corte de aluminio. El perfil debe permanecer fijo durante el ciclo de corte, pero la presión excesiva puede deformar las paredes delgadas o dañar las superficies visibles.
El sistema de sujeción más fiable aplica fuerza cerca de secciones estables del perfil. Siempre que sea posible, la fuerza debe distribuirse sobre un área de contacto adecuada en lugar de concentrarse en un borde estrecho.
Las almohadillas blandas o los soportes específicos del perfil pueden ayudar a proteger las superficies terminadas. Sin embargo, estos componentes deben permanecer limpios. Los chips atrapados pueden crear marcas, alterar la posición del perfil y reducir la consistencia de sujeción.
El soporte de material debe controlar:
- posición vertical
- Movimiento de lado a lado
- Rotación de perfil
- hundimiento
- Movimiento de salida después de la separación
- Contacto con superficies acabadas
Los perfiles largos requieren soporte en ambos lados de la zona de corte. La altura de soporte debe alinearse con el plano de referencia de la máquina. Incluso una pequeña diferencia de altura puede hacer estrés en el perfil e influir en el ángulo final.
Un proceso estable debe permitir que el material se cargue en una sola orientación correcta. Las guías de perfil, los bloques de localización y las luminarias dedicadas pueden reducir los errores de configuración y mejorar la repetibilidad entre diferentes operadores.
Mejorar la evacuación y lubricación de virutas
El corte de aluminio puede generar chips que son ligeros, nítidos y difíciles de controlar. Si las virutas permanecen cerca de la hoja, las abrazaderas, los topes de medición o los soportes de perfil, pueden afectar tanto la calidad como la fiabilidad del equipo.
La acumulación de chips puede causar:
- Rascado superficial
- Posicionamiento incorrecto
- Interferencia de la abrazadera
- Contaminación de la hoja
- Obstrucción del sensor
- Aumento de calor
- Resistencia de corte inconsistente
- Tiempo de mantenimiento adicional
La extracción debe capturar chips cerca de la zona de corte. El recinto y la trayectoria del flujo de aire deben guiar los chips hacia el sistema de recolección en lugar de permitirles que se extiendan a través de la máquina.
La lubricación debe soportar el corte sin crear residuos excesivos. Muy poca lubricación puede aumentar la fricción y la adhesión del material. Demasiado puede contaminar los perfiles terminados, atraer fichas y dificultar el mantenimiento del área de trabajo.
El objetivo es la aplicación controlada. El lubricante debe alcanzar la interfaz de corte activo en una cantidad consistente. La posición de la boquilla, el patrón de pulverización, la condición del líquido y el tiempo de entrega deben incluirse en las comprobaciones de proceso regulares.
Evaluar la precisión más allá del sistema de posicionamiento
Una máquina cortadora de aluminio puede tener un sistema de posicionamiento preciso y aún producir componentes inconsistentes. La precisión de la pieza terminada se ve afectada por cada etapa entre la carga de la materia prima y la medición final.
Las fuentes clave de variación incluyen:
| Área de proceso | Posible fuente de variación | Método de control práctico |
|---|---|---|
| Posicionamiento de materiales | Chips o escombros en paradas | Limpiar puntos de referencia a intervalos definidos |
| Soporte de perfil | Altura de rodillos de flacidez o desigual | Alinear los soportes con el plano de referencia de la máquina |
| reticente | Movimiento o deformación del perfil | Estandarizar la fuerza y la ubicación de la abrazadera |
| Condición de la hoja | desgaste, contaminación o descuidado | Inspeccione el rendimiento de la superficie y la hoja de corte |
| Movimiento de alimentación | Entrada inestable al material | Controlar la aceleración y la velocidad de avance |
| Ajuste de ángulo | movimiento mecánico o referencia incorrecta | Verificar usando una pieza de referencia calibrada |
| condición térmica | Cambios de temperatura del perfil o de la máquina | Estabilizar las condiciones antes de la producción crítica |
| dimensión | Método de inspección inconsistente | Definir herramientas, ubicaciones y procedimiento de operador |
| control de programa | Dimensión incorrecta o revisión desactualizada | Usar nombres de programa y revisiones controlados |
Cuando una dimensión se mueve fuera de la tolerancia, cambiar el desplazamiento de la máquina no debe ser la primera respuesta. La causa puede ser una parada sucia, perfil suelto, hoja dañada, medición inconsistente o material no soportado.
Una secuencia de solución de problemas estructurada es más confiable:
- Confirme el método de medición.
- Compruebe la posición de referencia del material.
- Inspeccione los soportes y las abrazaderas.
- Examine el estado de la hoja y el descenso.
- Revise la dimensión programada.
- Verificar el ángulo de corte.
- Ajuste el desplazamiento solo después de que se excluyan otras causas.
Este enfoque impide que una corrección de compensación oculte un problema mecánico o de proceso.
Protege la calidad de la superficie y reduce las rebabas
La calidad de la superficie es especialmente importante cuando los perfiles de aluminio permanecen visibles después del montaje. Los arañazos, las marcas de abrazaderas, las rebabas y las caras de corte áspero pueden crear un trabajo de acabado adicional o afectar la apariencia del producto final.
La formación de rebabas está influenciada por la condición de la hoja, la geometría del diente, la dirección de alimentación, el soporte del perfil, la estabilidad del husillo y el movimiento del material.
Una rebaba en un lado del corte puede indicar que la hoja está saliendo de una superficie no soportada. Las rebabas distribuidas en todo el borde pueden indicar desgaste, alimentación incorrecta, vibración o adhesión del material.
La protección de la superficie debe comenzar antes de cortar. Los bastidores de almacenamiento, los rodillos de transferencia, las abrazaderas, las guías y las áreas de recolección deben estar diseñados para evitar el contacto metal con metal en superficies sensibles.
La película protectora puede reducir el daño cosmético, pero no debe interferir con el sujetador ni quedar atrapado en la zona de corte. El proceso debe confirmar si la película permanece estable bajo el corte de calor y movimiento de viruta.
Planificar la automatización en torno a un proceso estable
La automatización puede mejorar la productividad del aluminio del cortador mediante el control de la alimentación del material, los cambios de longitud programados, las secuencias de corte, el recuento de piezas y la descarga. También puede reducir las mediciones manuales repetitivas.
Sin embargo, la automatización no puede corregir el apriete inestable, el material inconsistente, el control deficiente de viruta o la vida de la hoja impredecible. Repetirá un proceso inestable de manera más consistente.
Antes de introducir niveles de automatización más altos, confirme que:
- Alimenta material sin rotación ni atascos.
- La variación del perfil permanece dentro del rango de soporte.
- La sujeción no daña las paredes delgadas.
- La vida de la hoja es predecible.
- Las fichas se eliminan de forma fiable.
- Se controlan las revisiones del programa.
- Las piezas terminadas se pueden separar de forma segura.
- Se pueden detectar condiciones anormales.
Una implementación gradual a menudo produce mejores resultados. Comience con el control de longitud digital, el almacenamiento de recetas, la sujeción automática y el conteo de producción. Se pueden agregar sistemas de carga y descarga más complejos después de que se demuestre que el proceso de corte es estable.
Crear una rutina de mantenimiento preventivo
El mantenimiento debe proteger la precisión de corte en lugar de simplemente evitar el paro de la máquina. Pequeños cambios en la condición de la hoja, el movimiento del husillo, la presión de sujeción, la alineación del soporte o la limpieza del sensor pueden reducir gradualmente la capacidad del proceso.
Los cheques diarios pueden incluir:
- Condición de la hoja
- Suministro de lubricantes
- Acumulación de chips
- Superficies de sujeción
- guardias de seguridad
- presión atmosfé
- Paradas de posicionamiento
- Limpieza del sensor
- Sonido o vibración inusual
Las inspecciones programadas pueden cubrir el desbordamiento del husillo, la condición de la brida de la hoja, la precisión de la alimentación, los mecanismos de ajuste de ángulo, la alineación del soporte, el rendimiento de extracción, las conexiones eléctricas y los componentes móviles.
Los registros de mantenimiento deben incluir cambios observados, no solo tareas completadas. La formación de rebabas repetidas, tiempos de ciclo más largos, la carga del huso ascendente, el sonido de corte inusual o un mayor ajuste dimensional pueden revelar un problema en desarrollo.
Conectar registros de mantenimiento con datos de calidad crea un sistema más útil. Ayuda a los equipos de producción a determinar si un problema está relacionado con las herramientas, la retención de trabajo, el material, la programación o la condición de la máquina.
Un marco de selección de aluminio de corte práctico
Se debe definir una configuración de aluminio cortador a través del requisito de producción completo.
Comience con estas preguntas:
- ¿Qué perfiles se procesarán?
- ¿Cuáles son las dimensiones máximas del perfil?
- ¿Los perfiles son sólidos, huecos o de múltiples cámaras?
- ¿Qué cortes rectos y en ángulo se requieren?
- ¿Qué tolerancias de longitud y ángulo deben mantenerse?
- ¿Las superficies son decorativas o protegidas?
- ¿Con qué frecuencia cambiarán los tipos de perfil?
- ¿Qué operaciones ocurren después del corte?
- ¿Es adecuado el posicionamiento manual, semiautomático o CNC?
- ¿Cómo se manejarán las virutas y las piezas terminadas?
Una prueba de producción representativa debe incluir el perfil más difícil en lugar de la muestra más fácil. La prueba debe evaluar la repetibilidad de la longitud, la estabilidad del ángulo, la condición del borde, la formación de rebabas, las marcas de sujeción, la evacuación del chip, el tiempo de configuración y el ensamblaje descendente.
Para proyectos que requieran evaluación de corte, perforación, fresado, control de eje, manipulación de perfiles o integración completa de procesos, una estructura Evaluación de la configuración de la máquina Puede ayudar a conectar la especificación del equipo con la tarea de producción real.
Problemas comunes de aluminio cortador y sus causas
Longitud terminada inconsistente
Compruebe el parada de material, el sistema de alimentación, la secuencia de sujeción, la contaminación por virutas, el movimiento del perfil y el método de medición. No asuma que el sistema de posicionamiento es la única causa posible.
Superficie de corte áspero
Inspeccione la condición de la hoja, el desvío de la hoja, la geometría del diente, la estabilidad de la alimentación, la condición del husillo y el soporte del perfil. Un patrón de superficie repetido puede ayudar a indicar si la vibración está vinculada a la hoja o pieza de trabajo.
rebabas excesivas
Revise la nitidez de la hoja, el soporte de salida, la dirección de corte, la lubricación, la velocidad de avance y el movimiento del material. La ubicación de las rebabas a menudo proporciona evidencia útil sobre dónde ocurre la inestabilidad.
Deformación de perfil
Reducir o redistribuir la presión de sujeción. Mueva la abrazadera hacia una sección más fuerte o use un soporte específico de perfil que evite que la sección hueca se derrumbe.
Rayados superficiales
Inspeccione los rodillos, las abrazaderas, los topes de localización, las mesas de trabajo y las áreas de recolección en busca de chips empotrados. Limpieza Solo la zona de corte no puede resolver los daños causados durante la carga o descarga.
idea de narración
Un proceso de aluminio de corte eficaz depende de más que la hoja y el motor. El corte de precisión se crea mediante la interacción de la geometría del perfil, la estructura de la máquina, el posicionamiento, la sujeción, el soporte, las herramientas, la lubricación, la eliminación de virutas, la medición, el mantenimiento y los procedimientos del operador.
La estrategia de máquina más fuerte comienza con el perfil de aluminio y el requisito de componente terminado. Defina las dimensiones, el grosor de la pared, los ángulos de corte, las expectativas de superficie, las tolerancias, el patrón de producción y las operaciones posteriores antes de decidir cuánta automatización se requiere.
Una vez que el proceso está estandarizado, el rendimiento de corte se vuelve más fácil de medir y mejorar. La sujeción estable reduce el movimiento, el enganche adecuado de la hoja mejora la calidad del borde, la alimentación controlada protege la precisión y la eliminación efectiva de virutas evita la contaminación.
Un sistema de aluminio cortador bien planificado no completa los cortes más rápido. Crea componentes predecibles, soporta un mecanizado descendente más suave, reduce el retrabajo evitable y proporciona una base fiable para la producción a largo plazo.
preguntasrán el
¿Qué es una máquina de aluminio cortador?
Una máquina de aluminio cortador es un equipo diseñado para cortar barras de aluminio, tubos, extrusiones, paneles o perfiles industriales. Puede utilizar el posicionamiento manual, la alimentación automática, el control de longitud del CNC, el ajuste del ángulo y los ciclos de corte programados, según los requisitos de producción.
¿Qué hoja es adecuada para aplicaciones de aluminio de corte?
La selección de la hoja depende del tamaño del perfil, del grosor de la pared, de la construcción sólida o hueca, del ángulo de corte, del eje y del acabado de borde requerido. La hoja correcta debe mantener un acoplamiento estable del diente, eliminar los astillas de manera eficiente y limitar la vibración, el calor, las rebabas y la adhesión del material.
¿Por qué una máquina cortadora de aluminio produce rebabas?
Las rebabas pueden resultar de una hoja desgastada o contaminada, alimentación incorrecta, soporte insuficiente, movimiento del perfil, descenso del husillo, deficiente lubricación o salida de la hoja inestable. La ubicación y la dirección de las rebabas pueden ayudar a identificar si la causa principal es el movimiento de herramientas, soporte o corte.
¿Cómo se puede mejorar la precisión de la longitud del aluminio del cortador?
Mantenga las paradas de referencia limpias, alinee los soportes de material, estandarice la sujeción, controle las revisiones del programa, inspeccione la repetibilidad del sistema de alimentación y utilice un método de medición consistente. Antes de cambiar las compensaciones, verifique que los chips, el movimiento del perfil, la condición de la cuchilla o la variación de inspección no estén causando el error.
¿Puede el equipo de aluminio cortador manejar perfiles en ángulo?
Sí. El equipo adecuado puede producir cortes rectos, ingleados o programados. La precisión depende de la rigidez del mecanismo de ajuste de ángulo, el soporte del perfil, la estabilidad de sujeción, la condición de la pala y la calibración de referencia. La prueba del perfil representativo es importante antes de que comience la producción.