Обрабатывающий центр с ЧПУ и фрезерный станок с ЧПУ: практическое сравнение
оглавление
введение
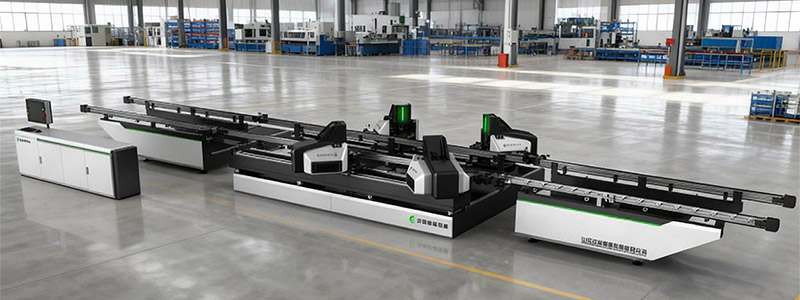
Обрабатывающий центр с ЧПУ и фрезерный станок с ЧПУ могут выглядеть схожими, поскольку для удаления материала используются запрограммированные движения осей и вращающиеся режущие инструменты. Однако их производственные возможности, уровни автоматизации, инструменты, требования к настройке и подходящие приложения могут существенно различаться.
Различие важно, когда вам нужно обработать алюминиевые профили, конструкционные участки, компоненты рамы, пластины или прецизионные детали. Выбор оборудования, основанного только на скорости шпинделя или перемещения оси, может привести к ненужной сложности, ограниченной гибкости производства или повторным ручным операциям.
Обычный фрезерный станок с ЧПУ может быть пригоден для простых фрезерных, сверловых и щелевых задач. В обрабатывающем центре с ЧПУ обычно интегрируются автоматические замены инструментов, закрытая обработка, продвинутые функции управления, измерение заготовок, управление инструментом и многооперационная обработка в рамках одной согласованной системы.
Это не означает, что каждый обрабатывающий центр автоматически лучше, чем каждый фрезерный станок. Наиболее эффективная конфигурация зависит от геометрии детали, объема производства, требований по допуску, разнообразия инструмента, частоты установки, обработки материалов и будущих планов автоматизации.
Практический вопрос заключается не в том, какая машина имеет самый длинный список спецификаций. Именно в какой системе ваши реальные детали могут дополнить стабильное качество, контролируемое время установки, предсказуемое обслуживание и минимальную ненужную обработку.
Что такое станок с ЧПУ?
Обрабатывающий центр с ЧПУ — это станок с компьютерным управлением, предназначенный для выполнения нескольких операций обработки в рамках одной установки. Он может выполнять фрезерование, сверление, сверление, нарезание резьбы, гарантирование, контурирование, прорезывание и снятие скалки, автоматически выбирая различные инструменты из магазина инструментов.
Его основой является Компьютерный числовой контроль, в котором используются запрограммированные инструкции для управления движением машины, функциями шпинделя, скорости подачи, изменениями инструмента и поддерживающими операциями.
Типичный цикл обработки может включать:
- Обнаружение и зажим заготовки.
- Загрузка правильной программы обработки.
- Установление заготовок и инструментальных смещение.
- Выбор первого режущего инструмента.
- Завершение работы по черновой и чистовой отделке.
- Автоматическая смена инструментов.
- Измерение выбранных признаков при наличии зонда.
- Возврат машины в безопасное положение.
Основное преимущество — интеграция процессов. Можно выполнить несколько функций, не перемещая заготовку между отдельными машинами.
Сокращение пересадки заготовки может защитить взаимосвязь между отверстиями, поверхностями, щелями и опорными кромками. Это также может снизить риск ошибок при загрузке, накопленных ошибок позиционирования и времени ожидания между операциями.
Что такое фрезерный станок с ЧПУ?
Фрезерный станок с ЧПУ также использует запрограммированное движение для управления вращающимся режущим инструментом. В зависимости от своей конструкции он может обрабатывать плоские поверхности, отверстия, канавки, карманы, контуры и простые трехмерные формы.
Этот термин может описывать широкий спектр машин. Некоторые из них представляют собой компактные системы, предназначенные для более легкой работы, в то время как другие обеспечивают жесткие конструкции, передовые контроллеры и несколько осей.
Здесь терминология становится менее ясной. Сложный фрезерный станок с ЧПУ с автоматическим заменой инструмента и закрытой рабочей зоной также можно охарактеризовать как обрабатывающий центр. Производители и отрасли не всегда используют эти два термина одинаково.
Для практического сравнения важным вопросом не является этикетка, напечатанная на машине. Вы должны проверить, включает ли оборудование производственные функции, которые требуются для вашего процесса.
Эти функции могут включать:
- Автоматическая замена инструмента
- Многочисленное хранилище инструментов
- зондирование заготовки
- Измерение инструмента
- Управление по движению по оси
- чип эвакуация
- Управление охлаждающей жидкостью
- Программное хранение
- Мониторинг производства
- Автоматическая поддержка загрузки
Машину следует оценивать по полной конфигурации и демонстрации возможностей процесса, а не только по названию категории.
Сравнительный центр обработки ЧПУ и фрезерный станок с ЧПУ
В следующей таблице приведены обобщения различий, которые обычно оказывают наибольшее влияние на производство.
| Зона оценки | Центр обработки ЧПУ | Фрезерный станок с ЧПУ | Производственное воздействие |
|---|---|---|---|
| Изменения в инструментах | Обычно автоматический | Может быть ручным или автоматическим | влияет на неосмотрительность времени цикла |
| Емкость инструмента | Несколько инструментов в журнале | Часто меньше инструментов | Определяет гибкость работы |
| Интеграция процесса | Предназначен для нескольких операций | Может быть сосредоточено на более простых задачах по фрезеровке | Влияет на передачу заготовок |
| Опции оси | Обычно поддерживает дополнительные вращательные оси | Часто на основе трех линейных осей | влияет на многолицевый доступ |
| рабочее место | Обычно полностью закрытый | Зависит от конструкции машины | Контролирует чипы и охлаждающую жидкость |
| измерение | Варианты зондирования являются обычными | Может потребоваться ручное обследование | влияет на управление смещениями |
| автоматизация | Легче подключиться к системам обработки | Может потребоваться дополнительная интеграция | Влияет на расширение будущего |
| программирование | Поддержка сложных циклов мультиинструмента | Может быть проще для базовой работы | влияет на требования к обучению |
| снабжать | Больше планирования, но меньше трансферов | Проще для отдельных операций | Изменение общего времени производства |
| Подходящий рабочий процесс | Повторное многооперационное производство | Базовая или гибкая фрезерная работа | Должно соответствовать реальной семье |
Таблицу следует рассматривать как общую структуру, а не как фиксированное правило. Конфигурации отдельных машин могут перекрываться.
Например, базовый обрабатывающий центр может быть менее подходящим для длительной экструзии алюминия, чем специальный профильный фрезерный станок. Точно так же хорошо спроектированная система фрезерования с ЧПУ может превзойти общий обрабатывающий центр, когда он оптимизирован для одной конкретной операции.
Сравните полный производственный цикл
Время цикла машин — это только одна часть эффективности производства. Более короткий цикл резки не обязательно создает более короткий общий процесс.
Полный производственный цикл может включать подготовку материала, нагрузку, выравнивание, зажим, выбор программы, механическую обработку, замену инструмента, измерение, выгрузку, очистку и перенос на следующую рабочую станцию.
Предположим, что компонент требует бурения, прорезы, торцевых фрез и резки. Базовый фрезерный станок с ЧПУ может выполнять каждую операцию точно, но несколько инструментов могут потребовать замены вручную. Профиль также может быть удален и перемещен, чтобы добраться до другого лица.
Обрабатывающий центр с ЧПУ может выполнять те же функции, используя сохраненные инструменты и управляемое движение осей. Его индивидуальные операции обработки могут не всегда быть быстрее, но снижение ручного вмешательства и повторной настройки может повысить общую пропускную способность.
Поэтому правильное сравнение должно измерять:
- Время, необходимое для подготовки работы
- Время утверждения первой части
- Количество ручных изменений инструмента
- Количество шагов перестановки заготовки
- Частота проверки
- Операторное вмеш
- Время ожидания между операциями
- Переделка, вызванная изменением установки
Это представление на уровне процесса более полезно, чем сравнивать скорость быстрого траверса или мощность шпинделя в изоляции.
Сопоставьте конфигурацию оси с геометрией детали
Счет оси определяет, как инструмент и заготовка могут перемещаться относительно друг друга.
Трехосная система движется по направлениям x, y и z. Он может обрабатывать множество отверстий, прорезей, карманов и контуров, когда функции доступны из одной основной ориентации.
Четвертая ось добавляет вращательное движение. Это может позволить обрабатывать несколько сторон профиля без снятия и ручного перемещения его.
Для длинных профилей, требующих отверстий, пазов, пазов и многосторонних операций, 4-осевой алюминиевый профиль алюминиевый профиль Может уменьшить повторяющийся зажим и улучшить отношения между функциями на разных гранях.
Пятиосная конфигурация обеспечивает дополнительную ориентацию инструмента или поворот заготовки. Он полезен для сложных углов, сложных концевых функций, сложного доступа к инструменту и деталей, которые в противном случае потребовали бы нескольких приспособлений.
Другие оси также создают дополнительные соображения:
- Более сложное программирование
- Большой риск столкновения
- Дополнительные процедуры калибровки
- Более требовательная подготовка операторов
- Увеличение планирования светильника
- Более детальное обслуживание
Соответствующее количество осей является самой простой конфигурацией, способной выполнять требуемую геометрию с контролируемыми установками.
Поймите роль автоматического смены инструмента
Автоматическая смена инструмента является одной из основных функций, отделяющих обрабатывающий центр ЧПУ от базовой установки фрезерования.
Для одного компонента может потребоваться несколько инструментов, включая дрели, торцевые фрезы, щелевые резцы, инструменты для резки, фаски и инструменты для отделки. Замена каждого инструмента вручную добавляет время и дает возможности для неправильной установки инструмента или смещение.
Автоматическая смена инструмента позволяет программе обработки выбирать инструменты в запланированной последовательности.
Его значение зависит от более чем скорости изменения. Вам следует оценить:
- Инструмент-магнал емкости
- Максимальный диаметр и длина инструмента
- Совместимость с держателями инструментов
- Идентификация инструмента
- Повторяемость позиций изменения
- Помехи инструмента
- Управление сроками службы инструмента
- Восстановление после прерванного изменения
Наличие инструмента должно быть спланировано вокруг семейства полных частей, а не одного демонстрационного компонента. Журнал, в котором достаточно инструментов для одной простой части, может потребовать частого ручного вмешательства при переходе на более сложную работу.
Надежное управление инструментом также требует контролируемых зачетов. Машина должна знать фактическую длину и диаметр каждого установленного инструмента. Неправильные данные смещения могут вызывать ошибки размеров или столкновения, даже если механическое замена инструмента завершена правильно.
Оценить точность как цепочку процессов
Точность позиционирования, показанная на спецификации машины, не гарантирует точность готовой детали.
На результаты обработки влияет полная цепочка процессов, которая включает в себя:
- Жесткость машинного ложа
- Путеводитель и состояние привода
- биение шпинделя
- Качество инструмента
- Износ резца
- навес
- Жесткость крепления
- зажимная сила
- Деформация заготовки
- тепловой изменчивый
- Точность программы
- Повторяемость измерен
Ось машины может достигать запрограммированного положения, когда заготовка движется под давлением резки. Последняя функция будет неверной, даже если сервосистема точно следовала программе.
Тонкостенные алюминиевые профили требуют особого внимания. Чрезмерное давление зажима может деформировать секцию, в то время как недостаточная сила может обеспечивать вибрацию или движение. Когда зажим отпущен, профиль может вернуться к исходной форме и изменить измеренный размер.
Полезная проверка точности должна включать повторяющиеся компоненты, множественные изменения инструмента, перезарядку, расширенную работу машины и измерение элементов на разных гранях.
Один точный образец демонстрирует возможность. Повторные результаты демонстрируют возможности процесса.
Сравните производительность шпинделя в реальном диапазоне резки
Частота шпинделя часто рассматривается как основной показатель производительности обработки. В действительности шпиндель должен соответствовать диаметру инструмента, материалу, глубине резания, скорости подачи и необходимой отделке.
Алюминий механическая обработка часто выигрывает от более высоких скоростей шпинделя и эффективной эвакуации стружки. Однако стабильность остается более важной, чем максимальная скорость, показанная в техническом листе.
Оценка шпинделя должна учитывать:
- Непрерывная рабочая
- Крутящий момент во всем используемом диапазоне
- Ускорение и замедление
- Метод охлаждения
- устойчивость подшипников
- Интерфейс держателя инструментов
- биение
- звучать
- вибрация
- рабочий цикл
Шпиндель, который хорошо работает только при максимальной скорости, может не поддерживать более крупные фрезы или более тяжелые операции. Шпиндель, ориентированный на крутящий момент, может быть пригоден для более глубоких реза, но менее эффективен для небольших инструментов и детальной работы на высокой скорости.
Правильный подход заключается в определении инструментов, наиболее часто используемых в реальном производстве. Машина должна надежно работать в этом рабочем диапазоне, а не оптимизироваться вокруг одного впечатляющего значения.
Изучите нагрузку и материальную поддержку
Обрабатывающий центр может поддерживать точность только тогда, когда заготовка остается стабильной.
Короткие твердые детали могут быть относительно легко зажимными. Длинные алюминиевые профили, полые экструзии и неровные секции рамы требуют более тщательного удержания.
Сверху необходимо контролировать:
- вертикальная позиция
- боковое движение
- ротационная
- подъем
- продольное движение
- деформация
- Защита поверхности
Зажимы должны прикладывать силу вблизи конструктивно устойчивых участков. Для полых сечений или сложных сечений могут потребоваться специфичные для профиля опорные блоки.
Длинные компоненты также нуждаются в правильной выровнении, за пределами области обработки. Профиль, который провисает под собственным весом, может смещаться при зажатии, обработке или освобождении.
Чистота – это часть точности приспособления. Чипсы, застрявшие под локационной поверхностью, могут изменить положение заготовки. Сколы, встроенные в зажимные колодки или опорные валики, также могут повреждать декоративные поверхности.
Повторяемая застежка должна затруднить неправильную нагрузку Очистить опорные точки, ориентацию загрузки, последовательность зажима и опорные позиции должны быть задокументированы в инструкциях по настройке.
Контрольные чипы, охлаждающая жидкость и нагрев
Эффективное управление микросхемами защищает как качество обработки, так и надежность оборудования.
Алюминиевая чипы могут накапливаться вокруг инструментов, хомутов, направляющих систем, датчиков и локализационных поверхностей. Рециркулируемые чипы могут поцарапать готовые профили или потянуть обратно в зону резания.
Плохая эвакуация чипов может вызвать:
- перерезка инструмента
- повышенная температура
- надводные знаки
- Неустойчивые нагрузки для резки
- Загрязнение датчика
- Неправильное расположение заготовки
- Дополнительное время уборки
Смазка охлаждающей жидкости или контролируемая смазка может уменьшить трение и поддерживать удаление стружки. Метод нанесения должен соответствовать резаку, работе и заготовке.
Чрезмерная жидкость может создавать остатки и притягивать чипы, в то время как недостаточная смазка может увеличить адгезию материала к инструменту.
Следует также учитывать термическую стабильность. Температура шпинделя, условия окружающей среды, длительные циклы обработки и повторная резка могут повлиять на размеры. Критическое производство должно начаться после последовательной процедуры прогрева, а не сразу после того, как машина неактивна.
План автоматизации после стабилизации процесса
Обрабатывающий центр с ЧПУ может поддерживать автоматизированные изменения инструмента, загрузку штрих-кодов, выбор программы, зондирование, обработку материалов, идентификацию деталей и мониторинг производства.
Автоматизацию следует ввести после стабильного процесса обработки.
Он не может исправить:
- слабый
- Неправильные программы
- Непредсказуемая жизнь инструмента
- Плохая эвакуация чипов
- Непостоянное сырье
- Неконтролируемые смещения
- Недостаточное техническое обслуживание
Автоматизация нестабильного процесса просто позволяет возникать те же проблемы при меньшем надзоре.
Постепенная реализация часто более надежна. Сначала можно установить контроль за редактированием программы, управление цифровыми инструментами, зондирование и стандартные приспособления. После демонстрации воспроизводимости могут следовать загрузка, разгрузка и расширенная работа без присмотра.
более широкий спектр Оборудование для обработки алюминия с ЧПУ Показывает, как резка, бурение, фрезерование, торцевая обработка и связанные с ними процессы могут быть организованы на разных уровнях интеграции производства.
Используйте репрезентативные детали для проверки машины
В демонстрации машины следует использовать деталь, которая представляет собой наиболее тяжелые условия производства.
Тестирование только простого блока может подтвердить базовое движение машины, но оно не показывает, как система обрабатывает длинные профили, тонкие стены, несколько сторон, поверхности с покрытием, частые замены инструмента или сложные зажимы.
Полезный тест на валидацию должен включать:
- фактический или эквивалентный производственный материал.
- Критические размеры признаков.
- необходимое покрытие поверхности.
- несколько инструментов.
- Реалистичный фиксатор.
- Ожидаемая последовательность обработки.
- Повторная загрузка.
- несколько готовых компонентов.
- Расширенная работа машины.
- Задокументированные результаты проверки.
Тест должен измерять время установки, точность первой части, согласованность цикла, выравнивание нескольких лиц, надежность смены инструмента, образование заусенцев, состояние поверхности и вмешательство оператора.
При сравнении различных конфигураций используйте одну и ту же деталь, метод измерения, критерии приемки и производственный процесс. В противном случае результаты могут отражать различные условия испытаний, а не реальные возможности машины.
Создайте профилактический режим
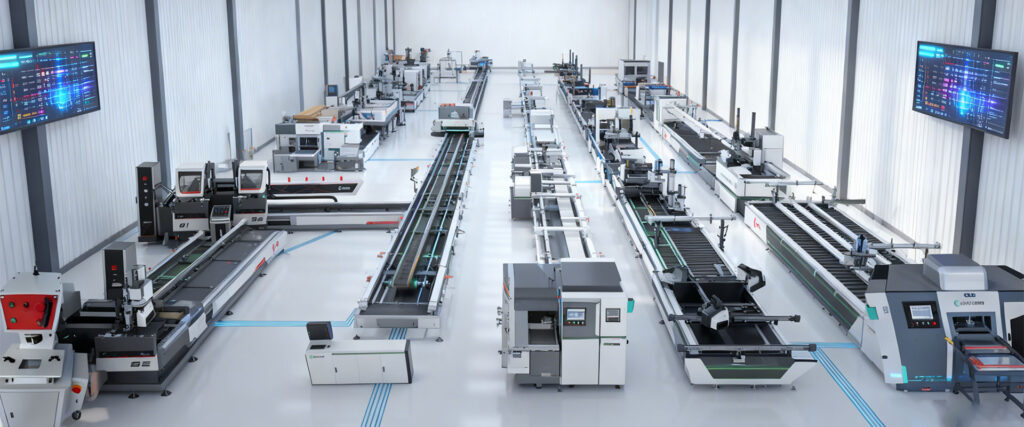
Для обработки станков с ЧПУ требуется структурированное техническое обслуживание для сохранения точности и доступности.
Ежедневные проверки могут включать:
- смазочный запас
- Охлаждающая жидкость или состояние смазки
- скопление чип
- Чистота держателя инструментов
- Условие зажима
- давление воздуха
- Чистка датчика
- необычный звук
- Видимые утечки
- Функции безопасности
Планируемый контроль должен охватывать биение шпинделя, люфты оси, работу по замене инструмента, износ приспособления, выравнивание поддержки, электрические соединения, защитные крышки и состояние калибровки.
Записи технического обслуживания должны документировать наблюдения, а не только подтверждать, что задача была выполнена. Увеличение нагрузки на шпиндель, изменение структуры поверхности, повторные сигналы тревоги, более короткий срок службы инструмента или частые коррекции смещения могут выявить возникающие проблемы.
Соединение записей технического обслуживания с данными проверки и производства помогает определить, исходит ли изменение из инструмента, приспособления, машины, программы, материала или процесса измерения.
заключение
Разница между обрабатывающим центром с ЧПУ и фрезерным станком с ЧПУ не определяется одной особенностью. Он определяется полным сочетанием инструментов, движения осей, автоматизации, измерений, удержания, программного обеспечения, управления чипами и интеграции процессов.
Фрезерный станок с ЧПУ может быть правильным решением для простых операций, частых смен или процессов, которые не требуют большого количества инструментов. Обрабатывающий центр с ЧПУ становится более ценным, когда в одной настройке необходимо выполнить несколько операций, необходимо автоматизировать изменения инструмента или поддерживать отношения функций на нескольких грани.
Решение должно начинаться с заготовки. Определите его размер, геометрию, материал, допуск, состояние поверхности, направления характеристик и структуру производства. Затем оценивайте полный цикл, а не сосредотачивайтесь только на скорости резания.
Когда архитектура машины соответствует детали и стандартизован окружающий процесс, обрабатывающий центр с ЧПУ может сократить повторную обработку, улучшить согласованность, поддерживать автоматизацию и обеспечить стабильную платформу для точного производства.
часто задаваемые вопросы
Что такое станок с ЧПУ?
Обрабатывающий центр с ЧПУ — это станко с компьютерным управлением, выполняющее фрезерование, сверление, нарезание резки, сверление и связанные с ними операции. Обычно он включает в себя автоматическую смену инструмента, многоосевое перемещение, хранение программ и закрытую область обработки.
Является ли обрабатывающий центр с ЧПУ такой же, как станок с ЧПУ?
Термины иногда перекрываются, но обрабатывающий центр обычно обеспечивает большую интеграцию процесса. Обычно он включает в себя журнал для инструментов, автоматический сменщик инструмента, корпус, управление микросхемами, варианты измерения и поддержку многооперационного производства.
Сколько осей нужно станковому обрабатывающему центру с ЧПУ?
Три оси подходят для многих одноориентационных функций. Четвертая ось может уменьшить ручное перемещение для многосторонних деталей. Пятиосное оборудование поддерживает сложные углы и доступ к инструменту. Требуемая конфигурация зависит от геометрии детали.
Что влияет на точность обработки ЧПУ?
Точность зависит от геометрии машины, биения шпинделя, состояния инструмента, жесткости крепления, давления зажима, теплового поведения, программных смещений, стабильности заготовки и повторяемости проверки. Эти факторы должны управляться как один процесс.
Может ли обрабатывающий центр с ЧПУ обрабатывать алюминиевые профили?
да. Машина должна обеспечивать подходящие ходовые характеристики, характеристики шпинделя, оснастку, фиксацию, профилю, смазку и эвакуацию стружки. Репрезентативные тесты профиля должны подтверждать повторяемость, качество поверхности и выравнивание с несколькими лицами.