مركز التصنيع باستخدام الحاسب الآلي مقابل آلة الطحن باستخدام الحاسب الآلي: مقارنة عملية
جدول المحتويات
مقدمة
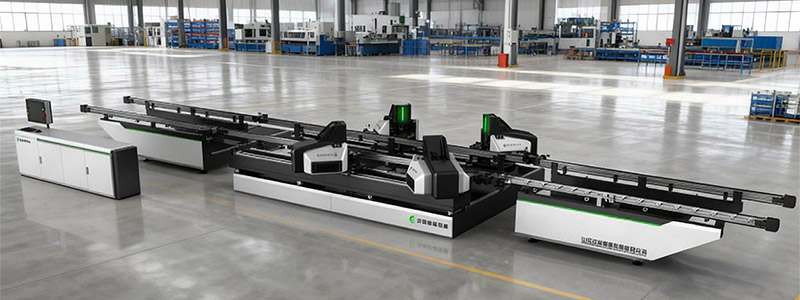
قد يبدو مركز التصنيع CNC وآلة الطحن CNC متشابهين لأن كلاهما يستخدم حركات المحور المبرمجة وأدوات القطع الدوارة لإزالة المواد. ومع ذلك ، يمكن أن تكون قدراتها الإنتاجية ومستويات الأتمتة وأنظمة الأدوات ومتطلبات الإعداد والتطبيقات المناسبة مختلفة بشكل كبير.
يعد التمييز مهمًا عندما تحتاج إلى معالجة ملفات تعريف الألومنيوم أو الأقسام الهيكلية أو مكونات الإطار أو الألواح أو الأجزاء الدقيقة. قد يؤدي اختيار المعدات بناءً على سرعة المغزل أو السفر المحور فقط إلى تعقيد غير ضروري أو مرونة إنتاج محدودة أو عمليات يدوية متكررة.
قد تكون آلة الطحن CNC التقليدية مناسبة لمهام الطحن والتنقيب والشق المباشر. يدمج مركز التصنيع CNC عادةً تغيير الأدوات التلقائي ، والتصنيع المغلق ، ووظائف التحكم المتقدمة ، وقياس قطعة العمل ، وإدارة الأدوات ، والمعالجة المتعددة العمليات داخل نظام واحد منسق.
هذا لا يعني أن كل مركز تصنيع أفضل تلقائيًا من كل آلة طحن. يعتمد التكوين الأكثر فاعلية على هندسة الأجزاء ، وحجم الإنتاج ، ومتطلبات التسامح ، وتنوع الأدوات ، وتكرار الإعداد ، ومعالجة المواد ، وخطط الأتمتة المستقبلية.
السؤال العملي ليس أي آلة لديها أطول قائمة مواصفات. إنه النظام الذي يمكنه إكمال أجزائك الحقيقية بجودة ثابتة ووقت إعداد متحكم فيه وصيانة يمكن التنبؤ بها والحد الأدنى من المناولة غير الضرورية.
ما هو مركز التصنيع باستخدام الحاسب الآلي؟
مركز التصنيع CNC هو أداة آلة يتم التحكم فيها بواسطة الكمبيوتر مصممة لإكمال العديد من عمليات التصنيع في إعداد واحد. قد تقوم بالطحن والحفر والملل والتنصت والجيب وتحديد الشق والشق والشطب عن طريق اختيار أدوات مختلفة تلقائيًا من مجلة الأدوات.
أساسها التحكم العددي بالكمبيوتر, ، الذي يستخدم تعليمات مبرمجة لإدارة حركة الماكينة ووظائف المغزل ومعدلات التغذية وتغييرات الأدوات والعمليات الداعمة.
قد تشمل دورة التصنيع النموذجية ما يلي:
- تحديد موقع وتثبيت الشغل.
- تحميل برنامج التصنيع الصحيح.
- إنشاء تعويضات لقطعة العمل والأدوات.
- اختيار أداة القطع الأولى.
- استكمال عمليات الخشونة والتشطيب.
- تغيير الأدوات تلقائيًا.
- قياس الميزات المحددة عند توفر الفحص.
- إعادة الجهاز إلى وضع التفريغ الآمن.
الميزة الرئيسية هي تكامل العملية. يمكن إكمال ميزات متعددة دون تحريك قطعة العمل بشكل متكرر بين آلات منفصلة.
يمكن أن يؤدي تقليل عمليات نقل قطع الشغل إلى حماية العلاقة بين الثقوب والأسطح والفتحات والحواف المرجعية. يمكن أن يقلل أيضًا من مخاطر أخطاء التحميل وأخطاء تحديد المواقع المتراكمة ووقت الانتظار بين العمليات.
ما هي آلة الطحن CNC؟
تستخدم آلة الطحن CNC أيضًا الحركة المبرمجة للتحكم في أداة القطع الدوارة. اعتمادًا على تصميمه ، قد يعالج الأسطح المسطحة والثقوب والأخاديد والجيوب والخطوط والأشكال البسيطة ثلاثية الأبعاد.
يمكن أن يصف المصطلح مجموعة واسعة من الآلات. بعضها عبارة عن أنظمة مدمجة مخصصة للعمل الأخف ، بينما يوفر البعض الآخر هياكل صلبة ووحدات تحكم متقدمة ومحاور متعددة.
هذا هو المكان الذي تصبح فيه المصطلحات أقل وضوحًا. يمكن أيضًا وصف آلة طحن CNC متطورة مع مغير أدوات تلقائي ومنطقة عمل مغلقة على أنها مركز تصنيع. لا يستخدم المصنعون والصناعات المصطلحين دائمًا بنفس الطريقة تمامًا.
للمقارنة العملية ، لا تكمن المشكلة المهمة في التسمية المطبوعة على الجهاز. يجب عليك فحص ما إذا كانت المعدات تتضمن وظائف الإنتاج التي تتطلبها عمليتك.
قد تشمل هذه الوظائف:
- تغيير الأداة التلقائية
- تخزين أدوات متعددة
- استكشاف قطعة العمل
- قياس الأداة
- التحكم في المحور الدوار
- إخلاء تشيب
- إدارة المبردات
- تخزين البرنامج
- مراقبة الإنتاج
- دعم التحميل الآلي
يجب تقييم الآلة من خلال التكوين الكامل لها وإثبات القدرة على العملية بدلاً من اسم الفئة وحدها.
مركز التصنيع CNC وآلة الطحن CNC مقارنة
يلخص الجدول التالي الاختلافات التي عادة ما يكون لها أكبر تأثير على الإنتاج.
| مجال التقييم | مركز التصنيع CNC | آلة طحن CNC | تأثير الإنتاج |
|---|---|---|---|
| تغييرات الأداة | عادة تلقائي | قد تكون يدوية أو أوتوماتيكية | يؤثر على وقت الدورة غير المراقب |
| قدرة الأداة | أدوات متعددة في مجلة | في كثير من الأحيان أدوات أقل | يحدد مرونة التشغيل |
| تكامل العملية | مصممة لعدة عمليات | قد تركز على مهام الطحن الأبسط | يؤثر على نقل الشغل |
| خيارات المحور | يدعم عادة المحاور الدوارة الإضافية | غالبًا ما تستند إلى ثلاثة محاور خطية | يؤثر على الوصول متعدد الوجوه |
| حظيرة العمل | عادة مغلقة بالكامل | يعتمد على تصميم الآلة | رقائق تحكم وسائل التبريد |
| قياس | خيارات التحقيق شائعة | قد يتطلب فحص يدوي | يؤثر على التحكم في الإزاحة |
| تشغيل آلي | أسهل في الاتصال بأنظمة المناولة | قد تتطلب تكاملاً إضافيًا | يؤثر على التوسع المستقبلي |
| برمجة | يدعم دورات متعددة الأدوات المعقدة | يمكن أن يكون أبسط للعمل الأساسي | يؤثر على متطلبات التدريب |
| تجهيز | المزيد من التخطيط ولكن عمليات نقل أقل | أبسط للعمليات الفردية | يغير إجمالي وقت الإنتاج |
| سير العمل المناسب | إنتاج متعدد العمليات متكرر | عمل الطحن الأساسي أو المرن | يجب أن تتطابق مع عائلة الجزء الفعلي |
يجب التعامل مع الجدول كإطار عام وليس قاعدة ثابتة. يمكن أن تتداخل تكوينات الجهاز الفردية.
على سبيل المثال ، قد يكون مركز التصنيع الأساسي أقل ملاءمة لبثق الألومنيوم الطويل من آلة طحن المظهر الجانبية المخصصة. وبالمثل ، قد يتفوق نظام الطحن CNC المصمم جيدًا على مركز تصنيع عام عندما يتم تحسينه لعملية واحدة محددة.
قارن دورة الإنتاج الكاملة
وقت دورة الآلة هو جزء واحد فقط من كفاءة الإنتاج. لا تؤدي دورة القطع الأقصر بالضرورة إلى إنشاء عملية إجمالية أقصر.
قد تشمل دورة الإنتاج الكاملة تحضير المواد ، والتحميل ، والمحاذاة ، والتثبيت ، واختيار البرنامج ، والتصنيع ، وتغييرات الأدوات ، والقياس ، والتفريغ ، والتنظيف ، والنقل إلى محطة العمل التالية.
افترض أن أحد المكونات يتطلب الحفر والشق وطحن النهاية والتنصت. قد تكمل آلة الطحن الأساسية CNC كل عملية بدقة ، ولكن قد تتطلب العديد من الأدوات الاستبدال اليدوي. قد يلزم أيضًا إزالة ملف التعريف وإعادة وضعه للوصول إلى وجه آخر.
قد يكمل مركز التصنيع CNC نفس الميزات باستخدام الأدوات المخزنة وحركة المحور المتحكم فيه. قد لا تكون عمليات التصنيع الفردية الخاصة بها دائمًا أسرع ، لكن تقليل التدخل اليدوي والإعداد المتكرر يمكن أن يحسن إجمالي الإنتاجية.
لذلك يجب أن تقيس المقارنة الصحيحة:
- الوقت اللازم لإعداد الوظيفة
- وقت الموافقة على الجزء الأول
- عدد التغييرات اليدوية في الأداة
- عدد خطوات تغيير وضع الشغل
- تردد التفتيش
- تدخل المشغل
- وقت الانتظار بين العمليات
- إعادة العمل بسبب اختلاف الإعداد
يعد عرض مستوى العملية هذا أكثر فائدة من مقارنة سرعة اجتياز السرعة أو قوة المغزل في عزلة.
تطابق تكوين المحور مع هندسة الجزء
يحدد عدد المحور كيف يمكن للأداة وقطعة العمل أن تتحرك بالنسبة لبعضهما البعض.
يتحرك نظام ثلاثي المحاور على طول اتجاهات X و Y و Z. يمكنها معالجة العديد من الثقوب والفتحات والجيوب والخطوط عندما يمكن الوصول إلى الميزات من اتجاه رئيسي واحد.
يضيف المحور الرابع حركة دوارة. يمكن أن يسمح ذلك بتشكيل عدة جوانب من ملف التعريف دون إزالته وإعادة وضعه يدويًا.
بالنسبة للملفات الشخصية الطويلة التي تتطلب ثقوبًا وأخاديدًا وفتحات وعمليات متعددة الجوانب ، أ مركز تصنيع تصنيع الألومنيوم CNC 4 محاور يمكن أن تقلل من التثبيت المتكرر وتحسين العلاقات بين الميزات على الوجوه المختلفة.
يوفر التكوين المكون من خمسة محاور اتجاهًا إضافيًا للأداة أو دورانًا لقطعة العمل. إنه مفيد للزوايا المركبة والميزات النهائية المعقدة والوصول الصعب للأداة والأجزاء التي قد تتطلب العديد من التركيبات.
المزيد من المحاور تخلق أيضًا اعتبارات إضافية:
- برمجة أكثر تعقيدا
- مخاطر الاصطدام الأكبر
- إجراءات المعايرة الإضافية
- تدريب المشغل الأكثر تطلبًا
- زيادة تخطيط التجهيزات
- صيانة أكثر تفصيلا
عدد المحور المناسب هو أبسط تكوين قادر على إكمال الهندسة المطلوبة بإعدادات متحكم فيها.
فهم دور مغير الأدوات التلقائي
يعد مغير الأدوات التلقائي أحد الميزات الرئيسية التي تفصل مركز التصنيع باستخدام الحاسب الآلي عن إعداد الطحن الأساسي.
قد يتطلب مكون واحد عدة أدوات ، بما في ذلك المثاقب ، ومطاحن النهاية ، وقواطع الفتحات ، وأدوات التنصت ، وقواطع الشطب ، وأدوات التشطيب. يضيف استبدال كل أداة يدويًا وقتًا ويقدم فرصًا لتثبيت أداة غير صحيحة أو إدخال تعويض.
يسمح مغير الأدوات التلقائي لبرنامج الآلات بتحديد الأدوات في تسلسل مخطط.
قيمته تعتمد على أكثر من تغيير السرعة. يجب عليك تقييم:
- سعة مجلة الأدوات
- أقصى قطر للأداة وطولها
- توافق حامل الأدوات
- تحديد الأداة
- التكرار الموضعي
- تداخل الأداة
- إدارة عمر الأدوات
- الانتعاش بعد التغيير المتقطع
يجب تخطيط سعة الأداة حول عائلات الأجزاء الكاملة بدلاً من مكون توضيحي واحد. قد تتطلب المجلة التي تحتوي على أدوات كافية لجزء واحد بسيط تدخلًا يدويًا متكررًا عندما يتغير الإنتاج إلى وظيفة أكثر تعقيدًا.
تتطلب إدارة الأدوات الموثوقة أيضًا سجلات تعويض خاضعة للرقابة. يجب أن يعرف الجهاز الطول والقطر الفعلي لكل أداة مثبتة. يمكن أن تتسبب بيانات الإزاحة غير الصحيحة في حدوث أخطاء في الأبعاد أو تصادمات حتى عند اكتمال تغيير الأداة الميكانيكية بشكل صحيح.
تقييم الدقة كسلسلة عملية
لا تضمن دقة تحديد المواقع الموضحة على مواصفات الجهاز دقة الجزء النهائي.
تتأثر نتائج الآلات بسلسلة معالجة كاملة تتضمن:
- صلابة الآلة
- دليل وحالة القيادة
- نفاذ المغزل
- جودة حامل الأدوات
- ارتداء القاطع
- أداة overrange
- صلابة التثبيت
- قوة القابض
- تشوه قطعة العمل
- التغير الحراري
- دقة البرنامج
- التكرار
قد يصل محور الآلة إلى الوضع المبرمج أثناء تحرك قطعة العمل تحت ضغط القطع. ستكون الميزة النهائية بعد ذلك غير صحيحة على الرغم من أن نظام المؤازرة يتبع البرنامج بدقة.
تتطلب ملامح الألمنيوم ذات الجدران الرقيقة اهتمامًا خاصًا. يمكن أن يؤدي ضغط التثبيت المفرط إلى تشوه القسم ، بينما قد تسمح القوة غير الكافية بالاهتزاز أو الحركة. عندما يتم تحرير المشبك ، قد يعود ملف التعريف إلى شكله الأصلي ويغير البعد المقاس.
يجب أن يتضمن اختبار الدقة المفيد المكونات المتكررة ، وتغييرات الأدوات المتعددة ، وإعادة التحميل ، وتشغيل الماكينة الممتد ، وقياس الميزات على الوجوه المختلفة.
عينة واحدة دقيقة توضح الاحتمال. النتائج المتكررة توضح القدرة على العملية.
قارن أداء المغزل ضمن نطاق القطع الحقيقي
غالبًا ما يتم التعامل مع سرعة المغزل على أنها المؤشر الأساسي لأداء الآلات. في الواقع ، يجب أن يتوافق المغزل مع قطر الأداة والمواد وعمق القطع ومعدل التغذية والتشطيب المطلوب.
تستفيد آلات الألمنيوم بشكل متكرر من سرعات المغزل العالية والإخلاء الفعال للرقائق. ومع ذلك ، يظل الاستقرار أكثر أهمية من السرعة القصوى الموضحة في ورقة البيانات.
يجب أن يأخذ تقييم المغزل في الاعتبار:
- سرعة التشغيل المستمر
- عزم الدوران في جميع أنحاء النطاق القابل للاستخدام
- تسارع و تباطؤ
- طريقة التبريد
- تحمل الاستقرار
- واجهة حامل الأدوات
- طرد
- ضوضاء
- اهتزاز
- دورة الواجب
قد لا يدعم المغزل الذي يعمل بشكل جيد فقط بأقصى سرعته القواطع الأكبر أو العمليات الثقيلة بشكل فعال. قد يكون المغزل الذي يركز على عزم الدوران مناسبًا للقطع الأعمق ولكنه أقل كفاءة للأدوات الصغيرة والعمل المفصل عالي السرعة.
النهج الصحيح هو تحديد الأدوات الأكثر استخدامًا في الإنتاج الفعلي. يجب أن يعمل الجهاز بشكل موثوق عبر نطاق التشغيل هذا بدلاً من أن يتم تحسينه حول قيمة واحدة رائعة.
فحص العمل والدعم المادي
يمكن لمركز المعالجة الحفاظ على الدقة فقط عندما تظل قطعة العمل مستقرة.
قد يكون من السهل نسبيًا تثبيت الأجزاء الصلبة القصيرة. تتطلب ملامح الألمنيوم الطويلة ، والقذف المجوف ، وأقسام الإطارات غير المنتظمة مزيدًا من العمل الدقيق.
يجب أن تتحكم الأداة في:
- الوضعية العمودية
- الحركة الجانبية
- تناوب
- قلع
- الحركة الطولية
- تشويه
- حماية السطح
يجب أن تستخدم المشابك القوة بالقرب من مناطق مستقرة هيكليًا. قد تكون كتل الدعم الخاصة بالملف الشخصي مطلوبة للأقسام المجوفة أو المقاطع العرضية المعقدة.
تحتاج المكونات الطويلة أيضًا إلى دعم محاذاة بشكل صحيح خارج منطقة المعالجة. يمكن أن يتحول الملف الشخصي الذي يتدلى تحت ثقله عند تثبيته أو تشكيله أو تحريره.
النظافة جزء من دقة التركيب. يمكن للرقائق المحاصرة تحت سطح محدد تغيير موضع قطعة العمل. يمكن أن تؤدي الرقائق المدمجة في وسادات المشابك أو بكرات الدعم إلى إتلاف الأسطح الزخرفية.
يجب أن تجعل التركيبات القابلة للتكرار عملية التحميل غير الصحيحة صعبة. يجب توثيق نقاط مرجعية واضحة واتجاه التحميل وتسلسل المشبك ومواضع الدعم في إرشادات الإعداد.
رقائق التحكم، المبرد، والحرارة
تحمي الإدارة الفعالة للرقائق كلاً من جودة الآلات وموثوقية المعدات.
يمكن أن تتراكم رقائق الألومنيوم حول الأدوات والمشابك وأنظمة التوجيه وأجهزة الاستشعار وتحديد الأسطح. قد تخدش الرقائق المعاد تدويرها الملامح النهائية أو يتم سحبها مرة أخرى إلى منطقة القطع.
يمكن أن يسبب إخلاء الرقاقة السيئة:
- إعادة قص الأدوات
- زيادة الحرارة
- علامات السطح
- أحمال قطع غير مستقرة
- تلوث المستشعر
- وضع غير صحيح لقطعة العمل
- وقت تنظيف إضافي
يمكن أن يقلل المبرد أو التشحيم الذي يتم التحكم فيه من الاحتكاك ويدعم إزالة الرقائق. يجب أن تتطابق طريقة التطبيق مع القاطع والتشغيل وقطعة العمل.
قد ينتج عن السوائل الزائدة بقايا وتجذب الرقائق ، في حين أن التزييت غير الكافي قد يزيد من التصاق المواد بالأداة.
يجب أيضًا مراعاة الاستقرار الحراري. يمكن أن تؤثر درجة حرارة المغزل والظروف المحيطة ودورات التصنيع الطويلة والقطع المتكرر على الأبعاد. يجب أن يبدأ الإنتاج الحرج بعد روتين الإحماء الثابت بدلاً من أن يكون الجهاز غير نشط مباشرة.
أتمتة الخطة بعد تثبيت العملية
يمكن لمركز التصنيع باستخدام الحاسب الآلي أن يدعم تغييرات الأدوات الآلية ، وتحميل الباركود ، واختيار البرنامج ، والتحقيق ، ومعالجة المواد ، وتحديد الأجزاء ، ومراقبة الإنتاج.
يجب إدخال الأتمتة بعد أن تكون عملية المعالجة مستقرة.
لا يمكن تصحيحها:
- ضعف العمل
- برامج غير صحيحة
- عمر أداة لا يمكن التنبؤ به
- إخلاء رقاقة ضعيف
- المواد الخام غير المتناسقة
- تعويضات غير خاضعة للرقابة
- صيانة غير كافية
تسمح أتمتة عملية غير مستقرة ببساطة بحدوث نفس المشكلات بإشراف أقل.
غالبًا ما يكون التنفيذ التدريجي أكثر موثوقية. يمكن إنشاء التحكم في مراجعة البرنامج وإدارة الأدوات الرقمية والاستقصاء والتركيبات الموحدة أولاً. يمكن أن يتبع تحميل المواد وتفريغها والتشغيل الممتد غير المراقب بعد إثبات التكرار.
النطاق الأوسع معدات معالجة الألمنيوم باستخدام الحاسب الآلي يوضح كيف يمكن تنظيم عمليات القطع والحفر والطحن والآلات النهائية والعمليات ذات الصلة حول مستويات مختلفة من تكامل الإنتاج.
استخدام الأجزاء التمثيلية للتحقق من صحة الجهاز
يجب أن يستخدم العرض التوضيحي للآلة الجزء الذي يمثل ظروف الإنتاج الأكثر تطلبًا.
قد يؤكد اختبار كتلة بسيطة فقط حركة الماكينة الأساسية ، لكنه لا يكشف عن كيفية تعامل النظام مع التشكيلات الطويلة أو الجدران الرقيقة أو الجوانب المتعددة أو الأسطح المطلية أو التغييرات المتكررة في الأدوات أو التثبيت المعقد.
يجب أن يتضمن اختبار التحقق المفيد ما يلي:
- مواد الإنتاج الفعلية أو المكافئة.
- أبعاد الميزة الحرجة.
- السطح المطلوب.
- أدوات متعددة.
- تجهيزات واقعية.
- تسلسل التصنيع المتوقع.
- التحميل المتكرر.
- عدة مكونات نهائية.
- تشغيل آلة ممتدة.
- نتائج التفتيش الموثقة.
يجب أن يقيس الاختبار وقت الإعداد ، ودقة الجزء الأول ، واتساق الدورة ، والمحاذاة متعددة الوجوه ، وموثوقية تغيير الأداة ، وتشكيل النتوءات ، وحالة السطح ، وتدخل المشغل.
عند مقارنة التكوينات المختلفة ، استخدم نفس الجزء وطريقة القياس ومعايير القبول وتسلسل الإنتاج. خلاف ذلك ، قد تعكس النتائج ظروف اختبار مختلفة بدلاً من قدرة الآلة الحقيقية.
بناء روتين الصيانة الوقائية
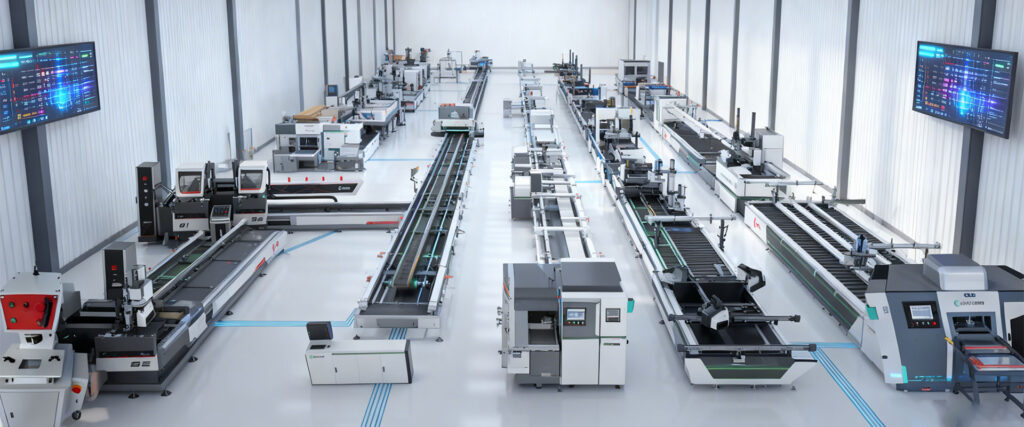
يتطلب مركز التصنيع CNC صيانة منظمة للحفاظ على الدقة والتوافر.
يمكن أن تشمل الشيكات اليومية:
- توريد التشحيم
- سائل التبريد أو التشحيم
- تراكم الرقائق
- نظافة صاحب الأدوات
- حالة المشبك
- ضغط هوائي
- نظافة المستشعر
- صوت غير عادي
- تسريبات مرئية
- وظائف السلامة
يجب أن يغطي الفحص المجدول نفاذ المغزل ، وردة المحور العنكبوت ، عملية تغيير الأداة ، تآكل التركيبات ، محاذاة الدعم ، التوصيلات الكهربائية ، الأغطية الواقية ، وحالة المعايرة.
يجب أن توثق سجلات الصيانة الملاحظات بدلاً من تأكيد اكتمال المهمة فقط. قد تكشف زيادة حمل المغزل ، وتغيير أنماط السطح ، والإنذارات المتكررة ، وعمر الأداة الأقصر ، أو تصحيحات الإزاحة المتكررة عن مشكلة في التطور.
يساعد ربط سجلات الصيانة ببيانات الفحص والإنتاج في تحديد ما إذا كان الاختلاف ينشأ من الأداة أو التركيبات أو الآلة أو البرنامج أو المواد أو عملية القياس.
ختام
لا يتم تحديد الفرق بين مركز التصنيع باستخدام الحاسب الآلي وآلة الطحن باستخدام الحاسب الآلي بميزة واحدة. يتم تحديده من خلال الجمع الكامل للأدوات ، وحركة المحور ، والأتمتة ، والقياس ، وشغل العمل ، والبرمجيات ، والتحكم في الرقاقة ، وتكامل العملية.
قد تكون آلة الطحن CNC هي الحل المناسب للعمليات المباشرة أو التغييرات المتكررة في الوظائف أو العمليات التي لا تتطلب الكثير من الأدوات. يصبح مركز التصنيع CNC أكثر قيمة عندما يجب إكمال العديد من العمليات في إعداد واحد ، أو تحتاج تغييرات الأداة إلى أتمتة ، أو يجب الحفاظ على علاقات الميزات عبر وجوه متعددة.
يجب أن يبدأ القرار بقطعة العمل. حدد حجمها وهندستها وموادها وتسامحها وحالة السطح واتجاهات الميزات ونمط الإنتاج. ثم قم بتقييم الدورة الكاملة بدلاً من التركيز فقط على سرعة القطع.
عندما تتطابق بنية الماكينة مع الجزء ويتم توحيد العملية المحيطة ، يمكن لمركز التصنيع باستخدام الحاسب الآلي تقليل التعامل المتكرر وتحسين الاتساق ودعم الأتمتة وتوفير منصة مستقرة للتصنيع الدقيق.
أسئلة وأجوبة
ما هو مركز التصنيع باستخدام الحاسب الآلي؟
مركز التصنيع CNC هو أداة آلية يتم التحكم فيها بواسطة الكمبيوتر تقوم بالطحن والحفر والتنصت والملل والعمليات ذات الصلة. وعادة ما يشتمل على تغيير تلقائي للأداة ، وحركة متعددة المحاور ، وتخزين البرنامج ، ومنطقة تصنيع مغلقة.
هل مركز التصنيع باستخدام الحاسب الآلي هو نفسه مطحنة CNC؟
تتداخل المصطلحات أحيانًا ، لكن مركز المعالجة يوفر عادةً تكاملًا أكبر للعملية. عادة ما تتضمن مجلة أدوات ، ومغير الأدوات التلقائي ، والعلبة ، وإدارة الرقائق ، وخيارات القياس ، ودعم الإنتاج متعدد العمليات.
كم عدد المحاور التي يحتاجها مركز التصنيع باستخدام الحاسب الآلي؟
ثلاثة محاور مناسبة للعديد من ميزات التوجه الفردي. يمكن للمحور الرابع تقليل إعادة التموضع اليدوي للأجزاء متعددة الوجوه. تدعم المعدات ذات المحاور الخمسة الزوايا المعقدة والوصول إلى الأدوات. يعتمد التكوين المطلوب على هندسة الجزء.
ما الذي يؤثر على دقة مركز التصنيع باستخدام الحاسب الآلي؟
تعتمد الدقة على هندسة الماكينة ، ونفاذ المغزل ، وحالة الأداة ، وصلابة التركيب ، وضغط التثبيت ، والسلوك الحراري ، وتعويضات البرنامج ، واستقرار قطعة العمل ، وتكرار الفحص. يجب إدارة هذه العوامل كعملية واحدة.
هل يمكن لمركز التصنيع باستخدام الحاسب الآلي معالجة ملفات الألومنيوم؟
نعم. يجب أن توفر الآلة سفرًا مناسبًا وأداء المغزل والأدوات وعقد العمل ودعم المظهر الجانبي والتزييت وإخلاء الرقائق. يجب أن تؤكد اختبارات الملف الشخصي التمثيلية التكرار وجودة السطح والمحاذاة متعددة الوجوه.