كيف يحسن القص بواسطة معالجة المنشار دقة ملف الألومنيوم
جدول المحتويات
مقدمة
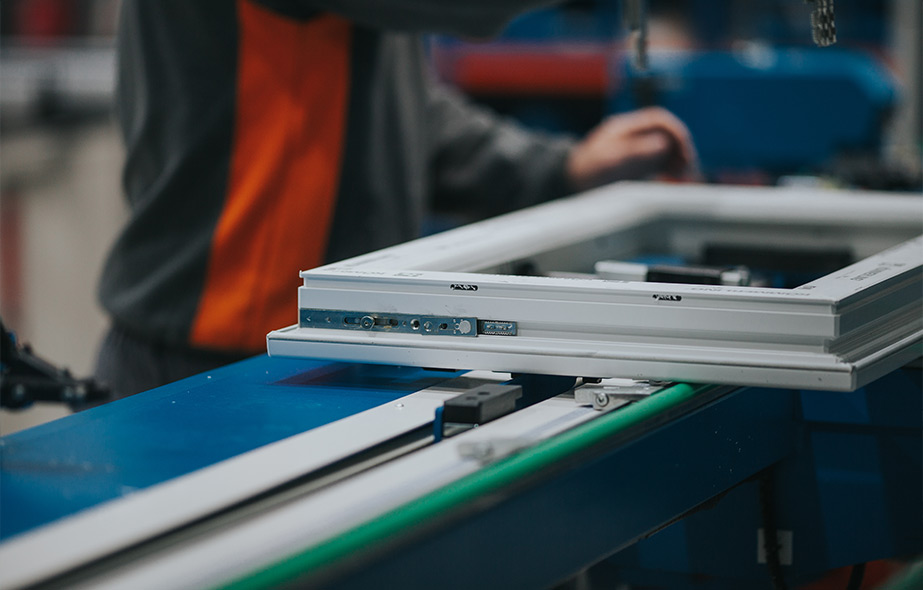
عندما يتم قطع ملف تعريف الألومنيوم بواسطة المنشار ، يجب أن تفي النتيجة بأكثر من متطلبات الطول الأساسية. يجب أن يحافظ القطع أيضًا على الزاوية المحددة ، وينتج سطحًا نهائيًا نظيفًا ، ويحمي التشطيبات الزخرفية ، ويحد من تكوين النتوءات ، ويظل قابلاً للتكرار في جميع أنحاء دفعة الإنتاج.
تعتمد هذه النتائج على عملية القطع الكاملة. تؤثر هندسة الشفرة ، وثبات المغزل ، وحركة التغذية ، ودعم المواد ، وموضع التثبيت ، والتزييت ، وإزالة الرقاقة ، ودرجة حرارة المظهر الجانبي ، وطرق القياس على المكون النهائي.
يصبح هذا مهمًا بشكل خاص عند معالجة قذفات الألمنيوم الطويلة ، أو المقاطع المجوفة ، أو التشكيلات الجانبية ذات الجدران الرقيقة ، أو الإطارات ، أو الأقسام الهيكلية ، أو المكونات المطلية. قد يضع المنشار المادة بدقة ولكنها لا تزال تنتج أجزاء غير متسقة إذا تحرك المظهر الجانبي أو ينحني أو يهتز أو يستند إلى دعامات ملوثة.
لذلك يجب أن تبدأ استراتيجية القطع الموثوقة بواسطة SAW بالملف الشخصي واستخدامه النهائي. تحتاج إلى تحديد الطول النهائي وزاوية القطع ومتطلبات السطح والمقطع العرضي للملف الشخصي ونمط الدُفعات وتسامح التجميع قبل تحديد تكوين المنشار أو الشفرة.
الهدف ليس مجرد إكمال كل قطع بشكل أسرع. هو إنشاء عملية خاضعة للرقابة تنتج مكونات يمكن التنبؤ بها مع عدد أقل من التصحيحات اليدوية وحفر أكثر سلاسة في المجرى ، والطحن ، والانضمام ، والتجميع.
ماذا يعني قطع المنشار في تصنيع الملف الشخصي؟
تصف العبارة المقطوعة بواسطة SAW عملية إزالة المواد التي تفصل فيها الشفرة المسننة قطعة عمل على طول مسار قطع محدد. أداة تعريف إنج نشر بمنشار قد تستخدم شفرة دائرية أو شريطية أو شفرة ترددية ، على الرغم من أن أنظمة المنشار الدائري شائعة في إنتاج ملف الألومنيوم.
يمكن استخدام قطع المنشار الصناعي من أجل:
- تخفيضات 90 درجة على التوالي
- قطع ميتري
- قطع الزاوية المركبة
- أقسام ملف تعريف ثابت الطول
- مكونات الإطار
- تحضير البثق الطويل
- تجهيز البار والأنبوب
- قطع دفعة
- إعداد المواد قبل التصنيع
تبدأ عملية القطع عادة بتغذية المواد ووضعها. ثم يتم دعم الملف الشخصي وتثبيته قبل أن تدخل الشفرة إلى قطعة العمل. بعد الفصل ، يتم تحرير الجزء النهائي وقياسه وتحديده ونقله إلى العملية التالية.
يمكن لكل مرحلة إدخال تباين. قد يؤثر توقف التمركز المتسخ على الطول النهائي. يمكن للدعم غير المتكافئ تغيير زاوية القطع. يمكن أن يؤدي ضغط التثبيت المفرط إلى تشوه شكل مجوف. يمكن للشفرة الملوثة أن تخلق حرارة ونتوءات وأسطحًا خشنة.
لهذا السبب ، يجب تقييم جودة المنشار كنتيجة عملية بدلاً من نتيجة الشفرة وحدها.
ابدأ بهندسة الألومنيوم
تتفاعل الملامح ذات المقاطع العرضية المختلفة بشكل مختلف أثناء قطع المنشار. يوفر الشريط الصلب تعشيقًا مستمرًا للشفرة ، بينما يتسبب البثق المجوف في دخول أسنان الشفرة وتركها جدرانًا متعددة أثناء نفس القطع.
يمكن أن تؤدي هذه المشاركة المتكررة إلى خلق أحمال قطع متغيرة. إذا لم يكن الملف الشخصي مدعومًا بشكل صحيح ، فقد يزداد الاهتزاز عندما تمر الشفرة عبر الجدران الرقيقة أو الغرف الداخلية أو المناطق المقواة أو المقاطع المفتوحة.
قبل تحديد عملية القطع ، قم بتوثيق:
- أقصى عرض وارتفاع للملف الشخصي
- الحد الأدنى والحد الأقصى لسمك الجدار
- طول الملف الشخصي الإجمالي
- عدد الغرف الداخلية
- فتح أو مغلق المقطع العرضي
- طلاء السطح أو التشطيب الزخرفي
- زاوية القطع المطلوبة
- التسامح مع الجزء النهائي
- المناطق المعرضة للتشوه
- مراجع الآلات النهائية
عادة ما يكون دعم الأنبوب المستطيل المتماثل أسهل من البثق غير المتماثل بحواف الإسقاط. قد يتطلب المظهر الجانبي الأكثر تعقيدًا منصات مخصصة ، أو تحديد مواقع الكتل ، أو دعامات ذات شكل لمنع الدوران والانهيار.
تؤثر هندسة الملف الشخصي أيضًا على اختيار الشفرة. غالبًا ما تتطلب الجدران الرقيقة والأقسام المجوفة تعشيقًا يتم التحكم فيه عن طريق الأسنان ، بينما تحتاج المقاطع السميكة إلى مساحة كافية للرقاقة وثبات القطع.
اختر تكوين المنشار الصحيح
يجب أن يتطابق تكوين المنشار المناسب مع نمط الإنتاج وأبعاد الملف الشخصي ومتطلبات الزاوية ومستوى الأتمتة.
منشار قطع برأس واحد
منشار رأس واحد يعالج موضع قطع واحد في كل مرة. يمكن أن يوفر المرونة لتغيير أطوال الملف الشخصي والزوايا وأنواع الأجزاء.
يعتمد أدائها بشكل كبير على طريقة تحديد المواقع. قد تكون التوقفات اليدوية مناسبة للعمل الأساسي ، بينما تعمل التغذية التي يتم التحكم فيها بواسطة المؤازرة على تحسين التكرار للأطوال المبرمجة.
قد يتطلب التصميم ذو الرأس الواحد إعادة وضع الملف الشخصي عندما يحتاج كلا الطرفين إلى المعالجة. هذا يضيف معالجة ويخلق فرصة أخرى للطول المتراكم أو تغير الزاوية.
منشار قطع مزدوج الرأس
يمكن للمنشار ذو الرأس المزدوج معالجة طرفي ملف التعريف في إعداد واحد يتم التحكم فيه. قد يظل أحد رأس القطع ثابتًا بينما يتحرك الآخر لتحديد الطول الإجمالي المطلوب.
يمكن أن يحسن هذا الترتيب الاتساق لأن كلا القصتين النهائيتين تشيران إلى نفس دورة التثبيت والتحديد. يتم اعتباره بشكل شائع لمكونات الإطار والأطوال المتكررة وقطع التتر المتطابق.
الفائدة الرئيسية ليست مجرد شفرتين. هو تقليل التمركز المتكرر بين النهايتين الأولى والثانية.
نظام القطع الأوتوماتيكي CNC
يمكن لنظام القطع CNC التحكم في تغذية المواد ، وطول القطع ، واختيار الزاوية ، وتسلسل التثبيت ، وحركة رأس القطع ، وحساب الأجزاء.
يكون الإنتاج المبرمج مفيدًا بشكل خاص عندما تشتمل الدفعة على عدة أطوال مختلفة. بدلاً من إعادة ضبط التوقفات الميكانيكية بشكل متكرر ، يمكن للمشغل تحميل جدول قطع محدد.
النطاق الأوسع معدات معالجة الألمنيوم باستخدام الحاسب الآلي يدعم القطع والحفر والطحن والآلات النهائية وعمليات الملف الشخصي ذات الصلة ضمن تدفقات عمل الإنتاج المختلفة.
دقة طول التحكم من خلال العملية برمتها
نظام تحديد المواقع هو مساهم واحد فقط في دقة الطول النهائي. قد يظل مقطوع القطع بواسطة مكون المنشار خارج التسامح حتى عندما تصل الآلة إلى الموضع المبرمج بشكل صحيح.
تشمل مصادر الاختلاف المحتملة ما يلي:
| منطقة العمليات | مصدر مشترك للخطأ | السيطرة العملية |
|---|---|---|
| تحديد المواقع | رقائق مقابل التوقف المرجعي | تنظيف الأسطح المرجعية بانتظام |
| نظام التغذية | ضغط أو هجر غير متناسق | تحقق من البكرات والمشابك واستجابة المؤازرة |
| دعم الملف الشخصي | الترهل أو عدم التكافؤ الدعم | محاذاة الدعامات مع مستوى القطع المرجعي |
| لقط | الحركة أو تشوه المظهر الجانبي | توحيد قوة المشبك وموقف الاتصال |
| شفرة المنشار | نفاذ أو تآكل أو تشويه الحرارة | فحص حالة الشفرة وتركيب المغزل |
| علف القطع | قوة الدخول المفرطة | تطابق تغذية مع هندسة الملف الشخصي |
| ضبط الزاوية | آلية فضفاضة أو مرجع غير صحيح | تحقق من معايرة الزاوية مع جزء مرجعي |
| درجبورى | توسيع الملف الشخصي أو تدفئة الجهاز | استقرار العملية قبل الإنتاج الحرج |
| قياس | أدوات مختلفة أو مواقع قياس | استخدام إجراء فحص موثق واحد |
| مراجعة البرنامج | أبعاد غير صحيحة أو قديمة | أسماء برامج التحكم وحالة المراجعة |
يبدأ تسلسل استكشاف الأخطاء وإصلاحها المفيد بالتحقق من القياس. تأكد من أن أداة الفحص وقياس الموقع وطريقة المشغل قابلة للتكرار.
بعد ذلك ، افحص مرجع المواد ونظام الدعم والمشابك وحالة الشفرة وآلية الزاوية. يجب تعديل تعويضات الآلة فقط بعد استبعاد الأسباب المادية والإجرائية.
يمكن لتغييرات الإزاحة تصحيح بُعد واحد مؤقتًا أثناء إخفاء مشبك غير مستقر أو توقف متسخ أو شفرة تالفة أو طريقة قياس غير متسقة.
حدد شفرة المنشار للملف الشخصي الفعلي
قطر شفرة المنشار مهم ، لكنه لا يحدد جودة القطع في حد ذاته. هندسة الأسنان ، وعدد الأسنان ، وصلابة الشفرة ، وعرض الشق ، وحالة الطرف ، وتركيب المغزل ، ومساحة الرقاقة ، كلها تؤثر على الأداء.
يجب أن تحافظ الشفرة على تمسك الأسنان المستقر مع توفير مساحة كافية للرقائق لمغادرة منطقة القطع.
إذا كانت الأسنان قليلة جدًا تشغل المظهر الجانبي ، فقد يصبح الجرح عدوانيًا وصاخبًا. يمكن أن يهتز الملف الشخصي ، وقد تنحرف الشفرة ، وقد تتطور حافة الخروج من نتوءات أكبر.
إذا انخرطت الكثير من الأسنان في الحال ، فقد تصبح الرقائق محاصرة بين الشفرة وقطعة العمل. هذا يمكن أن يزيد الاحتكاك والحرارة والالتصاق المواد وحمل المغزل.
يجب أن يراعي اختيار الشفرة:
- بناء ملف تعريف صلب أو مجوف
- سمك الجدار
- عرض المقطع العرضي
- زاوية القطع
- الحافة المطلوبة
- نطاق سرعة المغزل
- التحكم في الأعلاف
- قطر الشفرة
- إسقاط أداة
- مدة الإنتاج المتوقعة
يجب تضمين نظافة الشفرة في الفحص الروتيني. يمكن لرواسب الألومنيوم تغيير هندسة القطع الفعالة حتى عندما لا تبدو أطراف السن مكسورة بشكل واضح.
لذلك يجب تقييم الشفرة من خلال صوت القطع ، وحمل المغزل ، وتشكيل الرقاقة ، ونمط النتوءات ، ودرجة الحرارة ، والسطح النهائي.
توازن سرعة المغزل وقطع العلف
يجب التعامل مع سرعة المغزل وحركة التغذية كنظام تشغيل واحد.
عندما تكون العلف بطيئة للغاية ، قد تحتك الأسنان بالألمنيوم بدلاً من تكوين رقائق نظيفة. يولد الاحتكاك حرارة وقد يتسبب في لصق المادة بحواف القطع.
عندما تكون التغذية عدوانية للغاية ، قد يتحرك المظهر الجانبي ، ويمكن أن تنحرف الشفرة ، وقد يُظهر السطح النهائي علامات قطع ثقيلة. يمكن أن يؤدي الدخول المفاجئ إلى الجدران الرقيقة أو التقاطعات الداخلية أيضًا إلى زيادة الاهتزاز.
تظهر العملية المستقرة عادة:
- صوت شفرة ثابت
- حمل المغزل المتحكم فيه
- تشكيل رقاقة موحدة
- تدفئة شفرة محدودة
- الحد الأدنى من حركة الملف الشخصي
- موقع نتوءات يمكن التنبؤ بها
- وقت دورة قابلة للتكرار
- نظيفة الوجوه المقطوعة
قد لا يناسب معدل التغذية نفسه كل قسم من البثق المعقد. يمكن أن يتغير حمل الشفرة أثناء انتقاله من جدار رفيع إلى زاوية معززة أو غرف داخلية متعددة.
تسمح حركة التغذية المتحكم بها لنظام القطع بالدخول إلى المظهر الجانبي بسلاسة والحفاظ على حمل مناسب من خلال تغيير المقاطع العرضية.
نادرًا ما ينتج عن زيادة السرعة بدون مراقبة حالة الشفرة ، وإخلاء الرقاقة ، واستقرار قطعة العمل ناتجًا مستدامًا.
تثبيت الملف الشخصي مع التثبيت الصحيح
الغرض من التثبيت هو منع حركة قطعة العمل دون تشويه المظهر الجانبي.
يمكن أن تنهار أقسام الألومنيوم المجوفة أو تغير شكلها عندما تتركز قوة التثبيت على جدار رقيق غير مدعوم. عندما يتم تحرير المشبك ، قد يعود الملف الشخصي للخلف ويتسبب في تغيير الأبعاد أو الزوايا المقاسة.
يجب أن تتلامس المشابك مع مناطق مستقرة هيكليًا كلما أمكن ذلك. يمكن للوسادات الأوسع توزيع القوة بشكل متساوٍ ، بينما يمكن للدعامات ذات الشكل حماية المقاطع العرضية غير المنتظمة.
يجب أن يحدد إعداد التثبيت المتحكم فيه:
- مواقع الاتصال المشبك
- تسلسل التثبيت
- ضبط الضغط
- اتجاه الملف الشخصي
- موقف دعم كتلة
- طريقة حماية السطح
- تخليص الأداة المطلوبة
- تحميل نقاط التفتيش
يجب أن تظل أسطح التثبيت نظيفة. يمكن لرقائق الألمنيوم الصغيرة المحاصرة بين المشبك والملف الشخصي أن تترك علامات دائمة أو تغير موضع قطعة العمل.
يجب أن يجعل الإعداد أيضًا من الصعب التحميل غير الصحيح. يمكن للأدلة الميكانيكية وتحديد مواقع التوقف ومخططات الملف الشخصي ومعلومات الوظيفة المبرمجة أن تقلل من أخطاء الاتجاه.
دعم ملفات تعريف طويلة قبل وبعد القطع
تتطلب الملامح الطويلة دعمًا على جانبي الشفرة. بدون دعم مناسب ، قد تتدلى المادة أو تدور أو تضع قوة إضافية على منطقة القطع.
يجب أن يتوافق ارتفاع الدعم مع المستوى المرجعي SAW. يمكن للأسطوانة الموضوعة مرتفعة جدًا أن ترفع جانبًا واحدًا من المظهر الجانبي ، بينما قد تسمح الأسطوانة المنخفضة للملف الشخصي بالانحناء.
يمكن أن تؤثر كلتا الحالتين على الزاوية النهائية.
يجب أن يظل الجزء المنفصل متحكمًا أيضًا بعد القص. إذا سقطت الفتحة أو الالتواءات أو الضغط على الشفرة ، فقد تتلف السطح المقطوع أو تخلق حالة غير آمنة.
يجب أن يتحكم نظام الدعم المناسب في:
- الارتفاع العمودي
- محاذاة جانبية
- دوران الملف الشخصي
- حركة الدخول
- حركة الخروج
- فصل
- الاتصال بالأسطح الجاهزة
- اتجاه التحميل والتفريغ
يجب فحص البكرات والطاولات بحثًا عن الرقائق المضمنة. يمكن أن يحدث تلف السطح قبل أو بعد القطع ، حتى عندما تكون منطقة القطع نفسها نظيفة.
بالنسبة للملامح الزخرفية ، قد تكون هناك حاجة إلى وسادات غير وسم أو بكرات محمية. يجب أن تقاوم هذه المواد التآكل وتبقى مستقرة في ظل الاستخدام المتكرر.
تقليل النتوءات وتحسين جودة الوجه النهائي
تتأثر النتوءات بحالة الشفرة ، وهندسة الأسنان ، واتجاه التغذية ، ودعم المظهر الجانبي ، ونفاذ المغزل ، وثبات التثبيت ، والطريقة التي تخرج بها الشفرة من المادة.
قد يشير النتوء الذي يركز على إحدى الحواف إلى عدم كفاية الدعم عند مخرج الشفرة. قد تشير النتوءات عبر الوجه النهائي بالكامل إلى وجود شفرة باهتة أو التصاق المواد أو الاهتزاز أو التغذية غير المناسبة.
يمكن أن يوفر سطح القطع معلومات تشخيصية مفيدة.
قد تشير العلامات الرأسية المتكررة إلى تلف الأسنان أو نفاد الشفرة. قد تشير الأنماط المتموجة إلى حركة المظهر الجانبي أو اهتزاز المغزل. يمكن أن تشير المناطق المصقولة إلى الاحتكاك أو الحرارة أو عدم كفاية الرقاقة.
لتحسين جودة الوجه:
- تحقق من حدة الشفرة والنظافة.
- تحقق من نفاذ المغزل وشفة الشفرة.
- تثبيت الشغل بالقرب من منطقة القطع.
- محاذاة دعامات المواد.
- اضبط سرعة المغزل وتغذيتها معًا.
- تطبيق التشحيم باستمرار.
- قم بإزالة الرقائق قبل إعادة قصها.
- افحص حالة خروج الشفرة.
يجب ألا تصبح إزالة الحواف هي الحل الافتراضي لعملية القطع غير المستقرة. عندما تظهر نتوءات كبيرة باستمرار ، يجب تصحيح حالة القطع من مصدرها.
إدارة التشحيم وإخلاء الرقائق
يمكن أن تتداخل رقائق الألومنيوم مع دقة المنشار وموثوقيتها عندما تتراكم حول المشابك والتوقفات المرجعية وأجهزة الاستشعار والأدلة وواقيات الشفرات وأسطح الدعم.
قد يسبب تلوث الرقائق:
- وضع ملف تعريف غير صحيح
- خدش السطح
- تداخل المشبك
- شفرة تراجع
- زيادة الحرارة
- عيوب المستشعر
- مقاومة قطع غير مستقرة
- وقت التنظيف الممتد
يجب أن يجمع الاستخراج رقائق بالقرب من الشفرة. يجب أن توجه العلبة المواد نحو نقطة التجميع بدلاً من السماح لها بالانتشار عبر الماكينة.
يساعد التزييت على التحكم في الاحتكاك والتصاق المواد ، ولكن يجب أن تكون الكمية مناسبة. قد يؤدي عدم كفاية التسليم إلى زيادة الحرارة وتحميل الشفرة. يمكن أن يجذب التطبيق المفرط الرقائق ويلوث ملفات التعريف ويخلق بقايا غير ضرورية.
يجب أن تحدد عملية التشحيم موقع الفوهة واتجاه الرش وحالة السوائل وتوقيت التسليم وفترات الفحص.
قد تتحول الفتحات أثناء التنظيف أو الصيانة. يجب فحص موضعهم بدلاً من افتراض أن السائل يستمر في الوصول إلى واجهة القطع الصحيحة.
تقرر متى يجب دمج القطع والقطع
غالبًا ما يكون قطع المنشار هو المرحلة الأولى من معالجة الملف الشخصي. قد يتطلب المكون لاحقًا الحفر أو الشق أو الطحن أو التنصت أو معالجة الوجه النهائي.
يمكن أن تكون الآلات المنفصلة فعالة عندما يكون لكل عملية حجم كبير وتدفق مادة ثابت. ومع ذلك ، فإن عمليات النقل المتكررة تقدم تحميلًا إضافيًا ومحاذاة وتخزينًا وتحديدًا ومعالجة العمل قيد التنفيذ.
يصبح تكامل العملية مفيدًا عندما يقلل من إعداد المرجع المتكرر أو يحسن العلاقات بين الميزات.
على سبيل المثال، قد يتصل خط متكامل:
- تحديد الوظائف القائمة على الباركود
- تحديد الطول التلقائي
- قطع المنشار
- وضع العلامات على الملف الشخصي
- الحفر والطحن
- نهاية الآلات
- فرز الجزء النهائي
يجب أن يحل التكامل قيد إنتاج محدد. لا ينبغي إضافته فقط لأن مستوى أعلى من الأتمتة ممكن تقنيًا.
قبل الجمع بين العمليات ، تأكد من أن دقة القطع ، وتغذية الملف الشخصي ، والتثبيت ، وعمر الشفرة ، وإخلاء الرقائق ، والتحكم في البرنامج مستقرة بالفعل.
التحقق من صحة المنشار مع ملفات التعريف التمثيلية
يجب اختبار المنشار بملامح تعكس ظروف الإنتاج الفعلية.
قد توضح عينة صلبة بسيطة أن الشفرة يمكن أن تقطع الألومنيوم ، لكنها لا تؤكد الأداء على عمليات السحب الطويلة أو المجوفة أو الرقيقة أو المطلية أو غير المتماثلة.
يجب أن يتضمن اختبار التحقق المفيد ما يلي:
- أصعب مقطع عرضي للملف الشخصي
- أطول قطعة عمل مطلوبة
- أنحف جدار حرج
- قطع مستقيمة وزوايا
- أجزاء متكررة
- لقط واقعي
- شفرة الإنتاج الفعلية
- تزييت عادي
- عملية استخراج الرقائق الكاملة
- فحص الأبعاد الموثق
تقييم الطول النهائي ودقة الزاوية وجودة الوجه النهائي وتشكيل النتوءات وحماية السطح واتساق الدورة ووقت التحميل واستقرار الشفرة وتدخل المشغل.
يجب قياس عدة أجزاء متتالية. يثبت جزء مقبول أن النتيجة ممكنة ، بينما توفر الأجزاء المقبولة المتكررة دليلًا أقوى على استقرار العملية.
عندما يتضمن الإنتاج أنواعًا متعددة من الملفات الشخصية ، يجب أن يتضمن الاختبار أيضًا تغييرًا. يكشف هذا عن مدى سهولة تعديل البرامج والدعامات والمشابك وقطع المعلمات دون فقدان السيطرة.
الحفاظ على دقة المنشار بمرور الوقت
يجب أن تحمي الصيانة الوقائية جودة القطع وكذلك توافر الماكينة.
يمكن أن تشمل الشيكات اليومية:
- حالة الشفرة
- تركيب الشفرة
- توريد التشحيم
- أداء الاستخراج
- أسطح المشبك
- المراجع تحديد المواقع
- دعم محاذاة
- ضغط هوائي
- نظافة المستشعر
- حراس السلامة
قد تغطي عمليات التفتيش المجدولة نفاد المغزل ، وحالة شفة الشفرة ، وتكرار نظام التغذية ، وآليات تحديد الزاوية ، والأدلة المتحركة ، والتوصيلات الكهربائية ، وخطوط التشحيم ، وحالة المعايرة.
يجب أن توثيق سجلات الصيانة التغييرات التي لوحظت أثناء القطع. قد يشير ارتفاع حمل المغزل ، أو زيادة النتوءات ، أو الصوت غير العادي ، أو التصحيحات الأبعاد المتكررة ، أو وقت الدورة الأطول إلى وجود مشكلة في التطور.
يجب مراجعة بيانات الجودة والصيانة معًا. قد يتم توصيل تباين الطول المتكرر بإيقاف ملوث أو مكون تغذية بالية أو مشبك غير مستقر أو عدم محاذاة دعم أو عدم تناسق في القياس.
مخطط استشارة تكوين الآلة يمكن أن تساعد في تحديد أبعاد الملف الشخصي ، وزوايا القطع ، ومتطلبات الأتمتة ، وعمليات المصب ، وظروف اختبار القبول قبل إدخال المعدات في الإنتاج.
ختام
عندما يتم قطع الألومنيوم بواسطة المنشار ، تأتي الدقة من تفاعل العملية بأكملها بدلاً من مواصفات آلة واحدة.
يجب وضع ملف التعريف ودعمه وتثبيته وقصه وتحريره وقياسه في ظل ظروف خاضعة للرقابة. يؤثر اختيار الشفرة ، وسلوك المغزل ، وتغذية القطع ، والتزييت ، وإزالة الرقائق ، وهندسة المظهر الجانبي ، ودرجة الحرارة على النتيجة النهائية.
تبدأ الإستراتيجية الأكثر موثوقية بالمكون. حدد هيكل ملف التعريف الخاص به ، والطول النهائي ، وزاوية القطع ، ومتطلبات السطح ، ونمط الإنتاج ، ومراجع الآلات النهائية.
ثم حدد تكوين SAW الذي يمكنه إكمال العملية بأقل مستوى عملي من التعقيد. يمكن أن يكون النظام التلقائي أحادي الرأس أو الرأس المزدوج أو CNC فعالاً عند مطابقته بشكل صحيح مع سير العمل.
أخيرًا ، تحقق من صحة العملية بملفات تعريف تمثيلية وقياسات متكررة. يجب أن ينتج عن القطع المستقر بواسطة نظام المنشار أكثر من الفصل السريع. يجب أن توفر أطوالًا ثابتة وزوايا دقيقة وأسطحًا محمية ووجوهًا نهائية نظيفة وعمرًا يمكن التنبؤ به وإنتاجًا يمكن الاعتماد عليه بمرور الوقت.
أسئلة وأجوبة
ماذا يعني قطع المنشار؟
قطع بالمنشار يعني فصل قطعة العمل بشفرة مسننة تتحرك عبر مسار قطع متحكم فيه. في إنتاج الألومنيوم ، قد تشمل العملية التغذية التلقائية ، وتحديد الطول ، والتثبيت ، والقطع المستقيم أو الزاوي ، والتزييت ، واستخراج الرقائق ، وحساب الأجزاء.
أي منشار مناسب لملامح الألومنيوم؟
يعتمد المنشار المناسب على حجم الملف الشخصي وسمك الجدار وزاوية القطع ونمط الدُفعات والدقة المطلوبة. توفر المناشير أحادية الرأس المرونة ، بينما يمكن لأنظمة الرأس المزدوجة وأنظمة CNC تحسين التحكم في الطول المتكرر وزوايا النهاية المتطابقة وتسلسل الإنتاج الآلي.
لماذا يكون قطع بواسطة ملف تعريف SAW له نتوءات؟
يمكن أن ينتج النتوءات عن شفرة باهتة أو ملوثة ، أو هندسة أسنان غير مناسبة ، أو تغذية غير مستقرة ، أو دعم ضعيف ، أو حركة جانبية ، أو نفاد مغزل ، أو تزييت غير كافٍ. غالبًا ما يساعد موقع النت وأنماط سطح القطع في تحديد المصدر الرئيسي لعدم الاستقرار.
كيف يمكن تحسين دقة طول المنشار؟
حافظ على نظافة المراجع ، ومحاذاة دعامات المواد ، وتوحيد التثبيت ، والتحقق من قابلية تكرار نظام التغذية ، ومراقبة مراجعات البرنامج ، واستخدام طريقة قياس موثقة واحدة. يجب تغيير إزاحات الآلة فقط بعد استبعاد أخطاء الحركة والتلوث والقياس.
هل يمكن للمنشار أن ينتج قطعًا بزاوية دقيقة؟
نعم. تتطلب القطع ذات الزوايا الدقيقة آلية تحديد زاوية صلبة ، ودعم جانبي ثابت ، وتثبيت قابل للتكرار ، واختيار الشفرة الصحيح ، والمعايرة العادية. يجب اختبار الملامح التمثيلية لأن الجدران الرقيقة والأقسام المعقدة يمكن أن تتصرف بشكل مختلف أثناء قطع المعادن.