Cómo cortar por sierra El procesamiento mejora la precisión del perfil de aluminio
tabla de contenido
comienzo
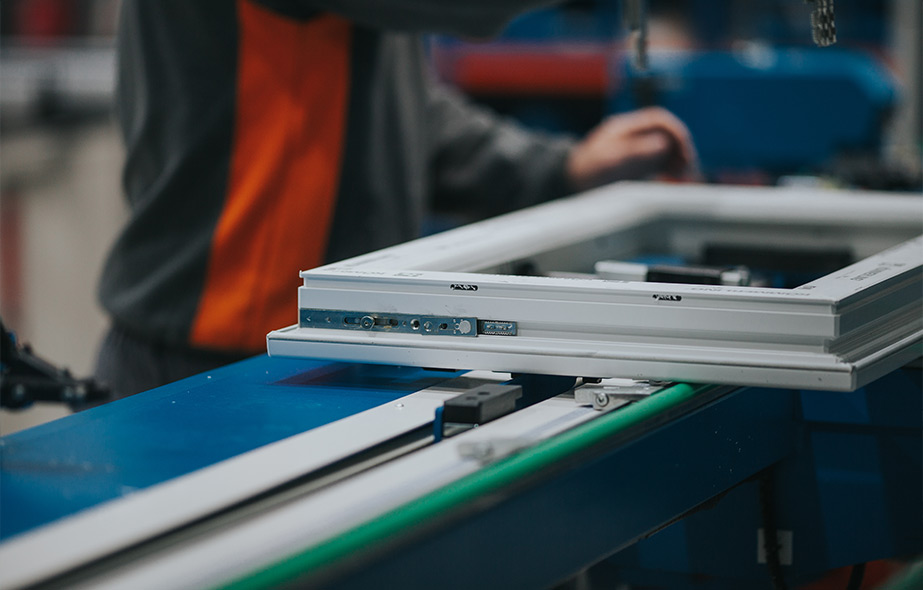
Cuando un perfil de aluminio se corta por sierra, el resultado debe satisfacer más de un requisito de longitud básica. El corte también debe mantener el ángulo especificado, producir una superficie de extremo limpio, proteger los acabados decorativos, limitar la formación de rebabas y permanecer repetible durante todo el lote de producción.
Estos resultados dependen del proceso de corte completo. La geometría de la hoja, la estabilidad del husillo, el movimiento de alimentación, el soporte del material, la posición de sujeción, la lubricación, la eliminación de virutas, la temperatura del perfil y los métodos de medición influyen en el componente terminado.
Esto se vuelve especialmente importante cuando se procesan extrusiones de aluminio largos, secciones huecas, perfiles de paredes delgadas, marcos, secciones estructurales o componentes revestidos. Una sierra puede colocar el material con precisión pero aún así producir piezas inconsistentes si el perfil se mueve, se dobla, vibra o descansa sobre soportes contaminados.
Por lo tanto, una estrategia de corte por sierra fiable debe comenzar con el perfil y su uso posterior. Debe definir la longitud del acabado, el ángulo de corte, los requisitos de la superficie, la sección transversal del perfil, el patrón de lote y la tolerancia del ensamblaje antes de seleccionar la configuración de la sierra o la hoja.
El objetivo no es simplemente completar cada corte más rápido. Es crear un proceso controlado que produzca componentes predecibles con menos correcciones manuales y una perforación, fresado, unión y montaje descendente más suave.
¿Qué significa cortar por sierra en la fabricación de perfiles?
La frase cortada por sierra describe un proceso de eliminación de material en el que una hoja dentada separa una pieza de trabajo a lo largo de una trayectoria de corte definida. un serrucho Puede utilizar una hoja circular, de banda o de hoja alternativa, aunque los sistemas de sierra circular son comunes en la producción de perfiles de aluminio.
El corte de sierra industrial se puede utilizar para:
- Cortes rectos de 90 grados
- Cortes de inglete
- Cortes de ángulo compuesto
- Secciones de perfil de longitud fija
- Componentes de marco
- Preparación de extrusión larga
- Procesamiento de barras y tubos
- Corte de lotes
- Preparación de material premecanizado
La operación de corte generalmente comienza con la alimentación y el posicionamiento del material. Luego, el perfil se sostiene y se sujeta antes de que la hoja entre en la pieza de trabajo. Después de la separación, la parte terminada se libera, mide, identifica y se transfiere al siguiente proceso.
Cada etapa puede introducir variación. Una parada de posicionamiento sucio puede afectar la longitud del acabado. El soporte desigual puede cambiar el ángulo de corte. La presión de sujeción excesiva puede deformar un perfil hueco. Una hoja contaminada puede crear calor, rebabas y superficies ásperas.
Por esta razón, la calidad de corte por sierra debe ser evaluada como resultado del proceso en lugar de solo como resultado de la hoja.
Comience con la geometría del perfil de aluminio
Los perfiles con diferentes secciones transversales reaccionan de manera diferente durante el corte de la sierra. Una barra sólida proporciona un engranaje continuo de la hoja, mientras que una extrusión hueca hace que los dientes de la hoja entren y dejen múltiples paredes durante el mismo corte.
Este compromiso repetido puede crear cargas de corte cambiantes. Si el perfil no está soportado correctamente, la vibración puede aumentar a medida que la hoja pasa por paredes delgadas, cámaras internas, áreas reforzadas o secciones abiertas.
Antes de definir el proceso de corte, documente:
- Ancho y altura máximo del perfil
- Espesor de pared mínimo y máximo
- Longitud total del perfil
- Número de cámaras internas
- Sección transversal abierta o cerrada
- Revestimiento de superficie o acabado decorativo
- Ángulo de corte requerido
- Tolerancia de pieza terminada
- Áreas vulnerables a la deformación
- Referencias de mecanizados aguas abajo
Un tubo rectangular simétrico suele ser más fácil de soportar que una extrusión asimétrica con bordes salientes. El perfil más complejo puede requerir almohadillas dedicadas, bloques de localización o soportes con forma para evitar la rotación y el colapso.
La geometría del perfil también afecta la selección de la hoja. Las paredes delgadas y las secciones huecas a menudo requieren un enganche de dientes controlado, mientras que las secciones más gruesas necesitan suficiente espacio de viruta y estabilidad de corte.
Elija la configuración de sierra correcta
Una configuración de sierra adecuada debe coincidir con el patrón de producción, las dimensiones del perfil, los requisitos de ángulo y el nivel de automatización.
Sierra de corte de una sola cabeza
Una sierra de una sola cabeza procesa una posición de corte a la vez. Puede proporcionar flexibilidad para cambiar las longitudes de perfil, ángulos y tipos de piezas.
Su rendimiento depende en gran medida del método de posicionamiento. Las paradas manuales pueden ser adecuadas para trabajos básicos, mientras que la alimentación con servo-control mejora la repetibilidad de longitudes programadas.
Un diseño de una sola cabeza puede requerir que el perfil se reposicione cuando ambos extremos necesitan mecanizado. Esto agrega manejo y crea otra oportunidad para la longitud acumulada o la variación de ángulo.
Sierra de corte de doble cabeza
Una sierra de doble cabeza puede procesar ambos extremos de un perfil en una configuración controlada. Una cabeza de corte puede permanecer fija mientras la otra se mueve para establecer la longitud total requerida.
Esta disposición puede mejorar la consistencia porque ambos cortes de extremo hacen referencia al mismo ciclo de sujeción y posicionamiento. Se considera comúnmente para componentes de marco, longitudes repetidas y cortes de ingletes coincidentes.
El principal beneficio no es simplemente dos cuchillas. Es la reducción de la posición repetida entre el primer y el segundo extremos.
Sistema de corte automático CNC
Un sistema de corte CNC puede controlar la alimentación de material, la longitud de corte, la selección de ángulos, la secuencia de sujeción, el movimiento del cabezal de corte y el recuento de piezas.
La producción programada es especialmente útil cuando un lote incluye varias longitudes diferentes. En lugar de restablecer las paradas mecánicas repetidamente, el operador puede cargar un programa de corte definido.
La gama más amplia de Equipo de procesamiento de aluminio CNC Admite operaciones de corte, perforación, fresado, mecanizado de extremos y perfiles relacionados dentro de diferentes flujos de trabajo de producción.
Controlar la precisión de la longitud durante todo el proceso
El sistema de posicionamiento es solo un contribuyente a la precisión de la longitud final. Un componente cortado por sierra puede estar todavía fuera de tolerancia incluso cuando la máquina alcanza la posición programada correctamente.
Las fuentes potenciales de variación incluyen:
| Área de proceso | Fuente común de error | control práctico |
|---|---|---|
| Posicionamiento de materiales | Chips contra la parada de referencia | Limpie las superficies de referencia regularmente |
| sistema de alimentación | deslizamiento o presión inconsistente | Verificar rodillos, abrazaderas y servos de respuesta |
| Soporte de perfil | Altura de soporte flacidez o desigual | Alinear los soportes con el plano de referencia de corte |
| reticente | deformación de movimiento o perfil | Estandarizar la fuerza de la abrazadera y la posición de contacto |
| hoja de sierra | Distorsión de desbordamiento, desgaste o calor | Inspeccione el estado de la cuchilla y el montaje del husillo |
| Alimentación de corte | Fuerza de entrada excesiva | Coincidir el feed con la geometría del |
| Ajuste de ángulo | mecanismo suelto o referencia incorrecta | Verificar la calibración del ángulo con una pieza de referencia |
| calentura | Expansión de perfil o calentamiento de la máquina | Estabilizar el proceso antes de la producción crítica |
| dimensión | diferentes herramientas o lugares de medición | Utilice un procedimiento de inspección documentado |
| revisión del programa | Dimensiones incorrectas o desactualizadas | Controlar los nombres de los programas y el estado de revisión |
Una secuencia útil de solución de problemas comienza con la verificación de la medición. Confirme que la herramienta de inspección, la ubicación de medición y el método del operador sean repetibles.
A continuación, inspeccione la referencia del material, el sistema de soporte, las abrazaderas, la condición de la cuchilla y el mecanismo de ángulo. Las compensaciones de la máquina deben ajustarse solo después de que se hayan descartado las causas físicas y de procedimiento.
Los cambios de compensación pueden corregir temporalmente una dimensión mientras se oculta una abrazadera inestable, un tope sucio, una hoja dañada o un método de medición inconsistente.
Seleccione una hoja de sierra para el perfil real
El diámetro de la hoja de sierra es importante, pero no determina la calidad del corte por sí misma. La geometría de los dientes, el recuento de dientes, la rigidez de la hoja, el ancho del corte, la condición de la punta, el montaje del husillo y el espacio de viruta influyen en el rendimiento.
La hoja debe mantener un enganche de dientes estable mientras proporciona suficiente espacio para que las astillas abandonen la zona de corte.
Si muy pocos dientes se enganchan con el perfil, el corte puede volverse agresivo y ruidoso. El perfil puede vibrar, la hoja puede desviar y el borde de salida puede desarrollar rebabas más grandes.
Si se acoplan demasiados dientes a la vez, las astillas pueden quedar atrapadas entre la hoja y la pieza de trabajo. Esto puede aumentar la fricción, el calor, la adhesión del material y la carga del huso.
La selección de cuchillas debe considerar:
- Construcción de perfil sólido o hueco
- Espesor de la pared
- Ancho de la sección transversal
- ángulo de corte
- Acabado de borde requerido
- Rango de velocidad del husillo
- Control de alimentación
- Diámetro de la
- Proyección de herramientas
- Duración de producción esperada
La limpieza de la hoja debe incluirse en la inspección de rutina. Los depósitos de aluminio pueden cambiar la geometría de corte eficaz incluso cuando las puntas de los dientes no parecen estar visiblemente rotas.
Por lo tanto, una cuchilla debe evaluarse a través de su sonido de corte, carga de husillo, formación de virutas, patrón de rebabas, temperatura y superficie terminada.
Equilibrio de velocidad del husillo y alimentación de corte
La velocidad del husillo y el movimiento de alimentación deben tratarse como un sistema operativo.
Cuando la alimentación es demasiado lenta, los dientes pueden frotar contra el aluminio en lugar de formar astillas limpias. El frotamiento genera calor y puede hacer que el material se adhiera a los bordes de corte.
Cuando la alimentación es demasiado agresiva, el perfil puede moverse, la hoja puede desviar y la superficie terminada puede mostrar marcas de corte pesadas. La entrada repentina en paredes delgadas o intersecciones internas también puede aumentar la vibración.
Un proceso estable típicamente muestra:
- Sonido de hoja consistente
- Carga de husillo controlado
- Formación de chips uniforme
- Calentamiento de cuchillas limitada
- Movimiento de perfil mínimo
- Ubicación de rebabas predeci
- Tiempo de ciclo repetible
- caras cortadas limpias
La misma tasa de avance puede no adaptarse a todas las secciones de una extrusión compleja. La carga de la hoja puede cambiar a medida que se mueve de una pared delgada a una esquina reforzada o múltiples cámaras internas.
El movimiento de alimentación controlado permite que el sistema de corte entre al perfil sin problemas y mantenga una carga adecuada a través de secciones transversales cambiantes.
El aumento de la velocidad sin monitorear la condición de la pala, la evacuación de virutas y la estabilidad de la pieza de trabajo rara vez producen una producción sostenible.
Estabilizar el perfil con la sujeción correcta
El propósito de la sujeción es evitar el movimiento de la pieza sin distorsionar el perfil.
Las secciones de aluminio hueco pueden colapsar o cambiar de forma cuando la fuerza de sujeción se concentra en una pared delgada y sin soporte. Cuando se suelta la abrazadera, el perfil puede retroceder y hacer que las dimensiones o ángulos medidos cambien.
Las abrazaderas deben entrar en contacto con áreas estructuralmente estables siempre que sea posible. Las almohadillas más anchas pueden distribuir la fuerza de manera más uniforme, mientras que los soportes con forma pueden proteger las secciones transversales irregulares.
Una configuración de sujeción controlada debería definir:
- Ubicaciones de contacto de la
- Secuencia de sujeción
- Ajuste de presión
- Orientación de perfil
- Posición de bloqueo de soporte
- Método de protección de superficie
- Espacio libre de herramientas necesario
- Carga de puntos de inspección
Las superficies de sujeción deben permanecer limpias. Los pequeños chips de aluminio atrapados entre la abrazadera y el perfil pueden dejar marcas permanentes o alterar la posición de la pieza de trabajo.
La configuración también debería dificultar la carga incorrecta. Las guías mecánicas, las paradas de localización, los diagramas de perfil y la información de trabajo programada pueden reducir los errores de orientación.
Soporta perfiles largos antes y después del corte
Los perfiles largos requieren soporte en ambos lados de la hoja. Sin el soporte adecuado, el material puede hundirse, rotar o colocar fuerza adicional sobre el área de corte.
La altura de soporte debe alinearse con el plano de referencia de la sierra. Un rodillo colocado ligeramente demasiado alto puede levantar un lado del perfil, mientras que un rodillo bajo puede permitir que el perfil se doble.
Ambas condiciones pueden afectar el ángulo final.
La parte separada también debe permanecer controlada después del corte. Si el corte cae, tuerce o presiona contra la hoja, puede dañar la superficie cortada o crear una condición insegura.
Un sistema de soporte adecuado debe controlar:
- Altura vertical
- alineación lateral
- Rotación de perfil
- Movimiento de entrada
- Movimiento de salida
- Separación cortada
- Contacto con superficies acabadas
- Dirección de carga y descarga
Los rodillos y las mesas deben ser inspeccionados en busca de chips empotrados. Pueden producirse daños superficiales antes o después del corte, incluso cuando la zona de corte está limpia.
Para perfiles decorativos, pueden ser necesarios almohadillas no marcadoras o rodillos protegidos. Estos materiales deben resistir el desgaste y permanecer estables bajo uso repetido.
Reduce las rebabas y mejora la calidad de la cara final
Las rebabas están influenciadas por la condición de la hoja, la geometría del diente, la dirección de avance, el soporte del perfil, el desbordamiento del husillo, la estabilidad de sujeción y la forma en que la hoja sale del material.
Una rebaba concentrada en un borde puede indicar un soporte insuficiente en la salida de la hoja. Las rebabas en toda la cara del extremo pueden indicar una hoja opaca, adhesión del material, vibración o alimentación inadecuada.
La superficie de corte puede proporcionar información de diagnóstico útil.
La repetición de las marcas verticales puede apuntar a daño dental o a desbordamiento de la hoja. Los patrones ondulados pueden indicar movimiento del perfil o vibración del huso. Las áreas bruñidas pueden sugerir frotamiento, calor o un despacho insuficiente de viruta.
Para mejorar la calidad de la cara final:
- Verificar la nitidez y la limpieza de la hoja.
- Revise el descenso del husillo y la brida de la hoja.
- Estabilice la pieza de trabajo cerca de la zona de corte.
- Alinear los soportes de material.
- Ajuste la velocidad del husillo y la alimentación juntos.
- Aplicar lubricación de manera consistente.
- Retire las patatas fritas antes de que se recortan.
- Inspeccione la condición de salida de la hoja.
El desbarbado no debe convertirse en la solución predeterminada para un proceso de corte inestable. Cuando aparecen grandes rebabas de forma consistente, la condición de corte debe corregirse en su origen.
Gestionar la lubricación y la evacuación de virutas
Los chips de aluminio pueden interferir con la precisión y la fiabilidad de la sierra cuando se acumulan alrededor de las abrazaderas, topes de referencia, sensores, guías, protectores de cuchillas y superficies de soporte.
La contaminación por chips puede causar:
- Posicionamiento incorrecto del perfil
- Rascado superficial
- Interferencia de la abrazadera
- Recortar cuchilla
- Aumento de calor
- Fallas de sensor
- Resistencia al corte inestable
- Tiempo de limpieza extendido
La extracción debe recoger los chips cerca de la hoja. El recinto debe guiar el material hacia el punto de recolección en lugar de permitir que se extienda a través de la máquina.
La lubricación ayuda a controlar la fricción y la adhesión del material, pero la cantidad debe ser adecuada. La entrega insuficiente puede aumentar el calor y la carga de la hoja. La aplicación excesiva puede atraer chips, contaminar perfiles y crear residuos innecesarios.
El proceso de lubricación debe definir la ubicación de la boquilla, la dirección del pulverización, la condición del fluido, el tiempo de entrega y los intervalos de inspección.
Las boquillas pueden cambiar durante la limpieza o el mantenimiento. Su posición debe verificarse en lugar de asumir que el fluido continúa llegando a la interfaz de corte correcta.
Decide cuándo se debe integrar el corte y el mecanizado
El corte de sierra es a menudo la primera etapa del procesamiento de perfiles. El componente puede requerir más adelante taladrar, ranurar, fresar, tachar o mecanizado de cara final.
Las máquinas separadas pueden ser eficientes cuando cada proceso tiene un alto volumen y un flujo de material estable. Sin embargo, las transferencias repetidas introducen cargas, alineaciones, almacenamiento, identificación y manejo de trabajo en progreso.
La integración de procesos se vuelve útil cuando reduce la configuración de referencia repetida o mejora las relaciones entre las características.
Por ejemplo, una línea integrada puede conectar:
- Identificación de trabajo basada en código de barras
- Posicionamiento automático de la longitud
- Corte de sierra
- Etiquetado de perfiles
- Perforación y fresado
- Mecanizado de finalización
- Clasificación de partes terminadas
La integración debería resolver una restricción de producción específica. No debe agregarse solo porque es técnicamente posible un mayor nivel de automatización.
Antes de combinar los procesos, confirme que la precisión de corte, la alimentación del perfil, la sujeción, la vida útil de la hoja, la evacuación de virutas y el control del programa ya son estables.
Validar la sierra con perfiles representativos
Una sierra debe probarse con perfiles que reflejen las condiciones reales de producción.
Una simple muestra sólida puede demostrar que la hoja puede cortar aluminio, pero no confirma el rendimiento en extrusiones largas, huecas, de paredes delgadas, revestidas o asimétricas.
Una prueba de validación útil debe incluir:
- La sección transversal de perfil más difícil
- la pieza de trabajo requerida más larga
- La pared crítica más delgada
- Cortes rectos y en ángulo
- partes repetidas
- Sujeción realista
- Hoja de producción real
- Lubricación normal
- Operación completa de extracción de chips
- Inspección dimensional documentada
Evaluar la longitud del acabado, la precisión del ángulo, la calidad de la cara final, la formación de rebabas, la protección de la superficie, la consistencia del ciclo, el tiempo de carga, la estabilidad de la pala y la intervención del operador.
Deben medirse varias partes consecutivas. Una parte aceptable demuestra que el resultado es posible, mientras que las partes aceptables repetidas proporcionan una mayor evidencia de estabilidad del proceso.
Cuando la producción involucra múltiples tipos de perfil, la prueba también debe incluir un cambio. Esto revela cuán fácilmente se pueden ajustar los programas, soportes, abrazaderas y parámetros de corte sin perder el control.
Mantener la precisión de la sierra con el tiempo
El mantenimiento preventivo debe proteger la calidad del corte y la disponibilidad de la máquina.
Los cheques diarios pueden incluir:
- Condición de la hoja
- Montaje de la hoja
- Suministro de lubricación
- Rendimiento de extracción
- Superficies de sujeción
- Referencias de posicionamiento
- Alineación de apoyo
- presión atmosfé
- Limpieza del sensor
- guardias de seguridad
Las inspecciones programadas pueden cubrir el desbordamiento del husillo, la condición de la brida de la hoja, la repetibilidad del sistema de alimentación, los mecanismos de ajuste de ángulo, las guías de movimiento, las conexiones eléctricas, las líneas de lubricación y el estado de calibración.
Los registros de mantenimiento deben documentar los cambios observados durante el corte. La carga del huso ascendente, el aumento de rebabas, el sonido inusual, las correcciones dimensionales repetidas o el tiempo de ciclo más largo pueden indicar un problema en desarrollo.
Los datos de calidad y mantenimiento deben revisarse juntos. La variación de longitud repetida puede conectarse a un tope contaminado, componente de alimentación desgastado, abrazadera inestable, desalineación de soporte o inconsistencia de medición.
un planeado Consulta de configuración de máquinas Puede ayudar a definir las dimensiones del perfil, los ángulos de corte, los requisitos de automatización, las operaciones posteriores y las condiciones de prueba de aceptación antes de que el equipo se introduzca en producción.
idea de narración
Cuando el aluminio se corta por sierra, la precisión proviene de la interacción de todo el proceso en lugar de una especificación de una máquina.
El perfil debe ser posicionado, soportado, sujetado, cortado, liberado y medido en condiciones controladas. La selección de la hoja, el comportamiento del husillo, la alimentación de corte, la lubricación, la eliminación de virutas, la geometría del perfil y la temperatura, influyen en el resultado final.
La estrategia más confiable comienza con el componente. Defina su estructura de perfil, longitud terminada, ángulo de corte, requisitos de superficie, patrón de producción y referencias de mecanizado aguas abajo.
Luego seleccione una configuración de sierra que pueda completar la operación con el nivel de complejidad práctico más bajo. Un sistema automático CNC de cabeza simple, de doble cabeza o CNC puede ser efectivo cuando se ajusta correctamente al flujo de trabajo.
Finalmente, valide el proceso con perfiles representativos y medidas repetidas. Un sistema de corte estable por sierra debería producir más que una separación rápida. Debe proporcionar longitudes consistentes, ángulos precisos, superficies protegidas, caras de extremo limpio, vida útil predecible de la hoja y una producción confiable a lo largo del tiempo.
preguntasrán el
¿Qué significa cortar con sierra?
Cortar por sierra significa separar una pieza de trabajo con una hoja dentada que se mueve a través de una trayectoria de corte controlada. En la producción de perfiles de aluminio, el proceso puede incluir alimentación automática, posicionamiento de longitud, sujeción, corte recto o en ángulo, lubricación, extracción de viruta y recuento de piezas.
¿Qué sierra es adecuada para perfiles de aluminio?
La sierra adecuada depende del tamaño del perfil, el grosor de la pared, el ángulo de corte, el patrón de lote y la precisión requerida. Las sierras de una sola cabeza ofrecen flexibilidad, mientras que los sistemas CNC y de doble cabeza pueden mejorar el control de longitud repetida, los ángulos de extremo coincidentes y la secuenciación de producción automatizada.
¿Por qué un corte por perfil de sierra tiene rebabas?
Las rebabas pueden resultar de una hoja opaca o contaminada, geometría dental inadecuada, alimentación inestable, soporte deficiente, movimiento del perfil, desvanecimiento del husillo o lubricación insuficiente. La ubicación de las rebabas y los patrones de superficie cortada a menudo ayudan a identificar la principal fuente de inestabilidad.
¿Cómo se puede mejorar la precisión de corte por longitud de sierra?
Mantenga las referencias de posicionamiento limpias, alinee los soportes de material, estandarice la sujeción, verifique la repetibilidad del sistema de alimentación, controle las revisiones del programa y utilice un método de medición documentado. Los desplazamientos de la máquina deben cambiarse solo después de que se excluyan los errores de movimiento, contaminación y medición.
¿Puede una sierra producir cortes en ángulo precisos?
Sí. Los cortes en ángulo precisos requieren un mecanismo de ajuste de ángulo rígido, soporte de perfil estable, sujeción repetible, selección correcta de la hoja y calibración regular. Se deben probar los perfiles representativos porque las paredes delgadas y las secciones complejas pueden comportarse de manera diferente durante el corte de inglete.