Cách cắt bằng cưa xử lý cải thiện độ chính xác của cấu hình nhôm
Mục lục
sự tiến dẩn
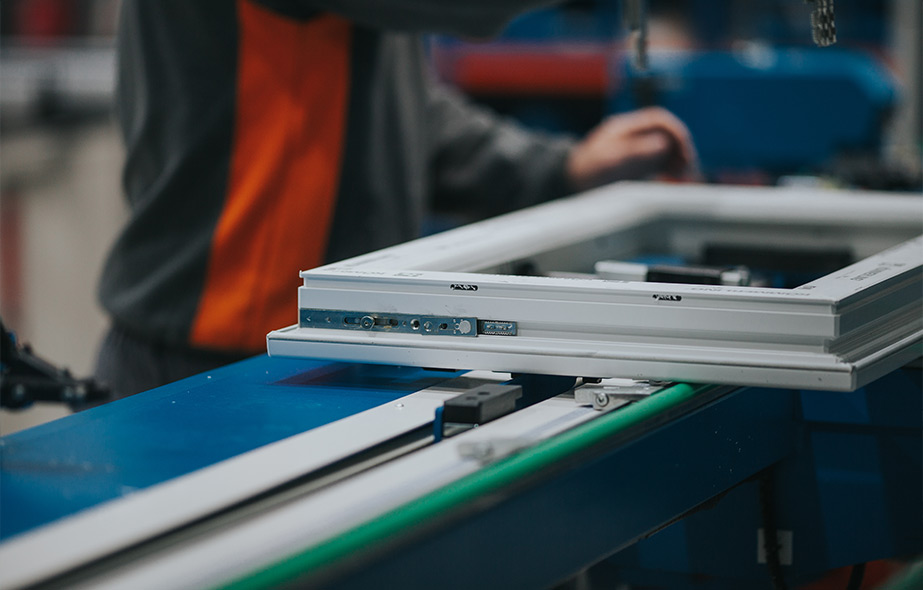
Khi cắt nhôm bằng cưa, kết quả phải đáp ứng nhiều hơn yêu cầu về độ dài cơ bản. Việc cắt cũng phải duy trì góc được chỉ định, tạo ra bề mặt đầu cuối sạch sẽ, bảo vệ lớp hoàn thiện trang trí, hạn chế sự hình thành gờ và vẫn có thể lặp lại trong suốt lô sản xuất.
Những kết quả này phụ thuộc vào quá trình cắt hoàn chỉnh. Hình dạng lưỡi dao, độ ổn định của trục chính, chuyển động của nguồn cấp, hỗ trợ vật liệu, vị trí kẹp, bôi trơn, loại bỏ chip, nhiệt độ hồ sơ và các phương pháp đo đều ảnh hưởng đến thành phần hoàn thiện.
Điều này trở nên đặc biệt quan trọng khi xử lý các đùn nhôm dài, các phần rỗng, các cấu hình có thành mỏng, khung, phần cấu trúc hoặc các thành phần được phủ. Máy cưa có thể định vị vật liệu chính xác nhưng vẫn tạo ra các bộ phận không nhất quán nếu cấu hình di chuyển, uốn cong, rung hoặc nằm trên các giá đỡ bị ô nhiễm.
Do đó, một chiến lược cắt giảm đáng tin cậy bởi SAW nên bắt đầu với hồ sơ và việc sử dụng hạ nguồn của nó. Bạn cần xác định chiều dài hoàn thành, góc cắt, yêu cầu bề mặt, mặt cắt ngang, mẫu lô và dung sai lắp ráp trước khi chọn cấu hình hoặc lưỡi cưa.
Mục tiêu không chỉ đơn giản là hoàn thành mỗi lần cắt nhanh hơn. Nó là để tạo ra một quy trình được kiểm soát tạo ra các thành phần có thể dự đoán được với ít hiệu chỉnh thủ công hơn và khoan, phay, nối và lắp ráp thuận lợi hơn.
Cắt theo SAW có nghĩa là gì trong sản xuất hồ sơ?
Cụm từ được cắt bởi SAW mô tả quá trình loại bỏ vật liệu trong đó lưỡi có răng tách phôi theo đường cắt xác định. nốt thứ sáu trong cưa cây Có thể sử dụng lưỡi dao tròn, dải hoặc lưỡi qua lại, mặc dù hệ thống cưa tròn là phổ biến trong sản xuất nhôm định hình.
Cắt cưa công nghiệp có thể được sử dụng cho:
- Cắt thẳng 90 độ
- cắt giảm biên giới
- Cắt góc hợp chất
- Phần hồ sơ có độ dài cố định
- Khung thành phần
- Chuẩn bị đùn lâu
- Xử lý thanh và ống
- Cắt hàng loạt
- Chuẩn bị vật liệu gia công trước
Hoạt động cắt thường bắt đầu với việc cho ăn và định vị nguyên liệu. Hồ sơ sau đó được hỗ trợ và kẹp trước khi lưỡi dao đi vào phôi. Sau khi tách, phần hoàn thiện được giải phóng, đo lường, xác định và chuyển sang quy trình tiếp theo.
Mỗi giai đoạn có thể giới thiệu sự biến đổi. Một điểm dừng định vị bẩn có thể ảnh hưởng đến chiều dài hoàn thành. Hỗ trợ không đồng đều có thể thay đổi góc cắt. Áp suất kẹp quá mức có thể làm biến dạng một mặt cắt rỗng. Một lưỡi dao bị ô nhiễm có thể tạo ra nhiệt, gờ và bề mặt gồ ghề.
Vì lý do này, chất lượng cắt bằng cưa nên được đánh giá là kết quả của quá trình thay vì chỉ kết quả lưỡi dao.
Bắt đầu với hình học cấu hình nhôm
Các cấu hình có mặt cắt khác nhau phản ứng khác nhau trong quá trình cắt cưa. Một thanh rắn cung cấp sự tham gia liên tục của lưỡi dao, trong khi sự đùn rỗng làm cho các răng lưỡi đi vào và để lại nhiều thành trong cùng một lần cắt.
Sự tham gia lặp lại này có thể tạo ra sự thay đổi tải trọng. Nếu cấu hình không được hỗ trợ chính xác, độ rung có thể tăng lên khi lưỡi dao đi qua các bức tường mỏng, các khoang bên trong, các khu vực gia cố hoặc các phần mở.
Trước khi xác định quy trình cắt, tài liệu:
- Chiều rộng và chiều cao tối đa của hồ sơ
- Độ dày tường tối thiểu và tối đa
- Độ dài hồ sơ tổng thể
- Số buồng bên trong
- mặt cắt ngang mở hoặc đóng
- Lớp phủ bề mặt hoặc lớp hoàn thiện trang trí
- Góc cắt cần thiết
- Dung sai phần hoàn thành
- Khu vực dễ bị biến dạng
- Tài liệu tham khảo gia công hạ nguồn
Một ống hình chữ nhật đối xứng thường dễ hỗ trợ hơn là đùn không đối xứng với các cạnh chiếu. Cấu hình phức tạp hơn có thể yêu cầu các miếng đệm chuyên dụng, các khối định vị hoặc các giá đỡ định hình để ngăn chặn việc xoay và thu gọn.
Hình học hồ sơ cũng ảnh hưởng đến việc lựa chọn lưỡi dao. Các thành mỏng và các phần rỗng thường yêu cầu sự tham gia của răng được kiểm soát, trong khi các phần dày hơn cần đủ không gian chip và độ ổn định cắt.
Chọn cấu hình cưa phù hợp
Cấu hình cưa phù hợp phải phù hợp với kiểu sản xuất, kích thước hồ sơ, yêu cầu góc và mức độ tự động hóa.
Máy cưa cắt một đầu
Một máy cưa một đầu xử lý từng vị trí cắt một lần. Nó có thể cung cấp tính linh hoạt để thay đổi độ dài, góc và các loại bộ phận.
Hiệu suất của nó phụ thuộc nhiều vào phương pháp định vị. Các điểm dừng bằng tay có thể phù hợp với công việc cơ bản, trong khi việc cho ăn do servo kiểm soát cải thiện khả năng lặp lại đối với độ dài được lập trình.
Thiết kế một đầu có thể yêu cầu cấu hình phải được định vị lại khi cả hai đầu cần gia công. Điều này bổ sung thêm khả năng xử lý và tạo cơ hội khác cho độ dài hoặc biến thể góc tích lũy.
Máy cưa cắt hai đầu
Máy cưa hai đầu có thể xử lý cả hai đầu của cấu hình trong một thiết lập được kiểm soát. Một đầu cắt có thể vẫn cố định trong khi các động tác khác di chuyển để thiết lập chiều dài tổng thể cần thiết.
Sự sắp xếp này có thể cải thiện tính nhất quán vì cả hai đầu cắt đều tham chiếu cùng một chu trình kẹp và định vị. Nó thường được xem xét cho các thành phần khung, độ dài lặp lại và các vết cắt giảm khớp.
Lợi ích chính không chỉ đơn giản là hai lưỡi dao. Đó là việc giảm vị trí lặp lại giữa đầu thứ nhất và thứ hai.
Hệ thống cắt tự động CNC
Hệ thống cắt CNC có thể kiểm soát việc nạp liệu, chiều dài cắt, lựa chọn góc, trình tự kẹp, chuyển động đầu cắt và đếm bộ phận.
Sản xuất được lập trình đặc biệt hữu ích khi một lô bao gồm một số độ dài khác nhau. Thay vì đặt lại các điểm dừng cơ học lặp đi lặp lại, người vận hành có thể tải một lịch cắt xác định.
Phạm vi rộng hơn của Thiết bị xử lý nhôm CNC Hỗ trợ cắt, khoan, phay, gia công cuối và các hoạt động liên quan đến hồ sơ trong các quy trình sản xuất khác nhau.
Kiểm soát độ chính xác của chiều dài trong toàn bộ quá trình
Hệ thống định vị chỉ là một đóng góp vào độ chính xác của độ dài hoàn thành. Một thành phần cắt bằng cưa vẫn có thể vượt quá dung sai ngay cả khi máy đến vị trí đã lập trình một cách chính xác.
Các nguồn biến thiên tiềm năng bao gồm:
| khu vực xử lý | Nguồn lỗi phổ biến | kiểm soát thực tế |
|---|---|---|
| Định vị vật liệu | Chip chống lại điểm dừng tham chiếu | Làm sạch các bề mặt tham chiếu thường xuyên |
| sự cung cấp thức ăn cho hệ thống | trượt hoặc áp suất không nhất quán | Xác minh con lăn, kẹp và phản hồi servo |
| Hỗ trợ hồ sơ | Chiều cao hỗ trợ chùng hoặc không đồng đều | Căn chỉnh giá đỡ với mặt phẳng tham chiếu cắt |
| sự kẹp | chuyển động hoặc biến dạng hồ sơ | Chuẩn hóa lực kẹp và vị trí tiếp xúc |
| lưỡi cưa | chạy ra, mòn hoặc biến dạng nhiệt | Kiểm tra tình trạng lưỡi dao và lắp trục chính |
| cắt thức ăn | Lực lượng nhập cảnh quá mức | Khớp nguồn cấp dữ liệu với hình học hồ sơ |
| góc thiết lập | Cơ chế lỏng lẻo hoặc tham chiếu không chính xác | Xác minh hiệu chuẩn góc với một phần tham chiếu |
| nhiệt độ | mở rộng hồ sơ hoặc làm ấm máy | ổn định quy trình trước khi sản xuất quan trọng |
| phép đo lường | các công cụ khác nhau hoặc vị trí đo lường | Sử dụng một quy trình kiểm tra được lập thành văn bản |
| Chương trình sửa đổi | Kích thước không chính xác hoặc lỗi thời | Kiểm soát tên chương trình và trạng thái sửa đổi |
Một trình tự xử lý sự cố hữu ích bắt đầu bằng việc xác minh đo lường. Xác nhận rằng công cụ kiểm tra, vị trí đo lường và phương pháp vận hành có thể lặp lại.
Tiếp theo, kiểm tra tham chiếu vật liệu, hệ thống hỗ trợ, kẹp, tình trạng lưỡi dao và cơ chế góc. Chỉ nên điều chỉnh hiệu số máy sau khi các nguyên nhân vật lý và thủ tục đã được loại trừ.
Thay đổi bù đắp có thể tạm thời điều chỉnh một chiều trong khi ẩn một kẹp không ổn định, dừng bẩn, lưỡi dao bị hư hỏng hoặc phương pháp đo không nhất quán.
Chọn một lưỡi cưa cho hồ sơ thực tế
Đường kính lưỡi cưa là quan trọng, nhưng nó không tự xác định chất lượng cắt. Hình học răng, số răng, độ cứng của lưỡi dao, chiều rộng kerf, tình trạng đầu, lắp trục chính và không gian chip đều ảnh hưởng đến hiệu suất.
Lưỡi dao phải duy trì sự gắn kết răng ổn định trong khi cung cấp đủ không gian cho các chip rời khỏi vùng cắt.
Nếu quá ít răng dính vào mặt tiền, vết cắt có thể trở nên hung dữ và ồn ào. Cấu hình có thể rung, lưỡi dao có thể làm lệch hướng và mép thoát có thể phát triển các gờ lớn hơn.
Nếu quá nhiều răng cùng một lúc, chip có thể bị mắc kẹt giữa lưỡi dao và phôi. Điều này có thể làm tăng ma sát, nhiệt, độ bám dính vật liệu và tải trọng trục chính.
Lựa chọn lưỡi dao nên xem xét:
- Cấu hình rắn hoặc rỗng
- độ dày thành
- chiều rộng mặt cắt
- góc cắt
- kết thúc cạnh yêu cầu
- Phạm vi tốc độ trục chính
- Kiểm soát thức ăn
- đường kính lưỡi dao
- dụng cụ chiếu
- Thời gian sản xuất dự kiến
Làm sạch lưỡi dao nên được đưa vào kiểm tra định kỳ. Trầm tích nhôm có thể thay đổi hình học cắt hiệu quả ngay cả khi các đầu răng không bị gãy rõ ràng.
Do đó, một lưỡi dao nên được đánh giá thông qua âm thanh cắt, tải trục chính, sự hình thành chip, mẫu hình gờ, nhiệt độ và bề mặt hoàn thiện.
Cân bằng tốc độ trục chính và nguồn cấp dữ liệu cắt
Tốc độ trục chính và chuyển động của nguồn cấp phải được coi là một hệ điều hành.
Khi cho ăn quá chậm, răng có thể cọ xát với nhôm thay vì tạo thành các vụn sạch. Việc cọ xát tạo ra nhiệt và có thể làm cho vật liệu bám vào các cạnh cắt.
Khi thức ăn quá mạnh, cấu hình có thể di chuyển, lưỡi dao có thể làm lệch hướng và bề mặt hoàn thiện có thể xuất hiện các vết cắt nặng. Đột ngột đi vào các bức tường mỏng hoặc các nút giao thông bên trong cũng có thể làm tăng độ rung.
Một quá trình ổn định thường cho thấy:
- Âm thanh lưỡi dao nhất quán
- Tải trọng trục chính được kiểm soát
- hình thành chip đồng nhất
- Hệ thống sưởi lưỡi giới hạn
- Chuyển động hồ sơ tối thiểu
- Vị trí burr có thể đoán trước
- Thời gian chu kỳ lặp lại
- Làm sạch khuôn mặt cắt
Tỷ lệ thức ăn giống nhau có thể không phù hợp với mọi phần của việc đùn phức tạp. Tải trọng của lưỡi dao có thể thay đổi khi nó di chuyển từ một bức tường mỏng vào một góc gia cố hoặc nhiều khoang bên trong.
Chuyển động nạp có kiểm soát cho phép hệ thống cắt đi vào cấu hình một cách trơn tru và duy trì tải phù hợp thông qua việc thay đổi mặt cắt ngang.
Tăng tốc độ mà không theo dõi tình trạng lưỡi dao, sơ tán chip và độ ổn định của phôi hiếm khi tạo ra sản lượng bền vững.
Ổn định hồ sơ bằng cách kẹp chính xác
Mục đích của kẹp là ngăn chặn sự chuyển động của phôi mà không làm biến dạng hồ sơ.
Các phần nhôm rỗng có thể xẹp hoặc thay đổi hình dạng khi lực kẹp tập trung vào một bức tường mỏng không được hỗ trợ. Khi kẹp được nhả, cấu hình có thể quay trở lại và làm cho các kích thước hoặc góc đo được thay đổi.
Kẹp nên tiếp xúc với các khu vực có cấu trúc ổn định bất cứ khi nào có thể. Các miếng đệm rộng hơn có thể phân phối lực đồng đều hơn, trong khi các giá đỡ hình dạng có thể bảo vệ các mặt cắt ngang không đều.
Một thiết lập kẹp có kiểm soát nên xác định:
- Kẹp vị trí tiếp xúc
- trình tự kẹp
- sự sắp đặt bằng áp lực
- Định hướng hồ sơ
- Vị trí chặn hỗ trợ
- Phương pháp bảo vệ bề mặt
- Công cụ cần thiết
- Đang tải các điểm kiểm tra
Các bề mặt kẹp phải sạch sẽ. Các chip nhôm nhỏ bị mắc kẹt giữa kẹp và hồ sơ có thể để lại dấu vĩnh viễn hoặc thay đổi vị trí phôi.
Việc thiết lập cũng sẽ gây khó khăn cho việc tải không chính xác. Hướng dẫn cơ học, định vị điểm dừng, sơ đồ hồ sơ và thông tin công việc được lập trình có thể giảm lỗi định hướng.
Hỗ trợ các cấu hình dài trước và sau khi cắt
Hồ sơ dài yêu cầu hỗ trợ ở cả hai bên của lưỡi dao. Nếu không có sự hỗ trợ thích hợp, vật liệu có thể chùng xuống, xoay hoặc đặt thêm lực vào khu vực cắt.
Chiều cao hỗ trợ phải căn chỉnh với mặt phẳng tham chiếu SAW. Một con lăn được đặt quá cao có thể nâng một bên của cấu hình, trong khi con lăn thấp có thể cho phép biên dạng uốn cong.
Cả hai điều kiện đều có thể ảnh hưởng đến góc cuối cùng.
Phần tách rời cũng phải được kiểm soát sau khi cắt. Nếu offcut rơi, xoắn hoặc ép vào lưỡi dao, nó có thể làm hỏng bề mặt cắt hoặc tạo ra tình trạng không an toàn.
Một hệ thống hỗ trợ phù hợp nên kiểm soát:
- Chiều cao dọc
- Căn chỉnh bên
- Xoay hồ sơ
- Phong trào nhập cảnh
- Thoát khỏi chuyển động
- tách biệt
- tiếp xúc với các bề mặt đã hoàn thành
- Hướng xếp và dỡ hàng
Con lăn và bàn nên được kiểm tra cho các chip nhúng. Thiệt hại bề mặt có thể xảy ra trước hoặc sau khi cắt, ngay cả khi vùng cắt tự nó sạch sẽ.
Đối với các cấu hình trang trí, có thể cần đến các miếng đệm không đánh dấu hoặc con lăn được bảo vệ. Những vật liệu này phải chống mài mòn và duy trì ổn định khi sử dụng nhiều lần.
Giảm gờ và cải thiện chất lượng mặt cuối
Các gờ bị ảnh hưởng bởi tình trạng lưỡi dao, hình học răng, hướng nạp, hỗ trợ cấu hình, chạy trục chính, độ ổn định của kẹp và cách lưỡi dao thoát ra khỏi vật liệu.
Một gờ tập trung trên một cạnh có thể cho thấy không đủ hỗ trợ ở lối ra của lưỡi dao. Các gờ trên toàn bộ mặt cuối có thể cho thấy lưỡi dao xỉn màu, độ bám dính vật liệu, rung động hoặc thức ăn không phù hợp.
Bề mặt cắt có thể cung cấp thông tin chẩn đoán hữu ích.
Lặp lại các dấu dọc có thể chỉ đến tổn thương răng hoặc lưỡi cắt. Các mẫu lượn sóng có thể cho biết chuyển động của cấu hình hoặc rung động trục chính. Các khu vực bị đánh bóng có thể đề nghị cọ xát, làm nóng hoặc không đủ khe hở chip.
Để cải thiện chất lượng mặt cuối:
- Kiểm tra độ sắc nét và độ sạch của lưỡi dao.
- Kiểm tra trục chính và mặt bích lưỡi dao.
- Ổn định phôi gần vùng cắt.
- Căn chỉnh các hỗ trợ vật liệu.
- Điều chỉnh tốc độ trục chính và cấp liệu cùng nhau.
- Bôi trơn một cách nhất quán.
- loại bỏ chip trước khi chúng được cắt lại.
- Kiểm tra tình trạng thoát lưỡi.
Deburring không nên trở thành giải pháp mặc định cho một quá trình cắt không ổn định. Khi các gờ lớn xuất hiện nhất quán, điều kiện cắt phải được sửa chữa tại nguồn của nó.
Quản lý việc bôi trơn và sơ tán chip
Chip nhôm có thể cản trở độ chính xác và độ tin cậy của cưa khi chúng tích tụ xung quanh kẹp, điểm dừng tham chiếu, cảm biến, hướng dẫn, bộ phận bảo vệ lưỡi và bề mặt hỗ trợ.
Cháy có thể gây ra:
- Định vị hồ sơ không chính xác
- Bề mặt trầy xước
- kẹp chặt
- lưỡi dao cắt
- Tăng nhiệt
- Lỗi cảm biến
- Khả năng chống cắt không ổn định
- Thời gian làm sạch kéo dài
Khai thác nên thu thập chip gần lưỡi dao. Vỏ bọc nên hướng vật liệu về phía điểm thu thay vì để nó lan truyền qua máy.
Bôi trơn giúp kiểm soát ma sát và bám dính vật liệu, nhưng số lượng phải phù hợp. Giao không đủ có thể làm tăng nhiệt và tải lưỡi dao. Việc áp dụng quá mức có thể thu hút chip, làm ô nhiễm cấu hình và tạo ra cặn không cần thiết.
Quá trình bôi trơn phải xác định vị trí vòi phun, hướng phun, tình trạng chất lỏng, thời gian phân phối và khoảng thời gian kiểm tra.
Vòi phun có thể thay đổi trong quá trình làm sạch hoặc bảo trì. Vị trí của chúng nên được kiểm tra thay vì giả sử rằng chất lỏng tiếp tục đến giao diện cắt chính xác.
Quyết định khi cắt và gia công nên được tích hợp
Cắt cưa thường là giai đoạn đầu tiên của quá trình xử lý hồ sơ. Sau đó, thành phần có thể yêu cầu khoan, xẻ rãnh, phay, khai thác hoặc gia công mặt cuối.
Máy riêng biệt có thể hiệu quả khi mỗi quy trình có khối lượng lớn và dòng vật liệu ổn định. Tuy nhiên, việc chuyển nhiều lần sẽ giới thiệu thêm tải, căn chỉnh, lưu trữ, nhận dạng và xử lý công việc đang tiến hành.
Tích hợp quy trình trở nên hữu ích khi nó làm giảm cài đặt tham chiếu lặp lại hoặc cải thiện mối quan hệ giữa các tính năng.
Ví dụ, một dòng tích hợp có thể kết nối:
- Nhận dạng công việc dựa trên mã vạch
- Định vị chiều dài tự động
- cưa xẻ
- Ghi nhãn hồ sơ
- khoan và phay
- Kết thúc gia công
- Phân loại thành phần
Tích hợp nên giải quyết một ràng buộc sản xuất cụ thể. Nó không nên được thêm chỉ vì mức độ tự động hóa cao hơn là có thể về mặt kỹ thuật.
Trước khi kết hợp các quy trình, hãy xác nhận rằng độ chính xác cắt, cấp hồ sơ, kẹp, tuổi thọ lưỡi dao, sơ tán chip và kiểm soát chương trình đã ổn định.
Xác thực cưa bằng hồ sơ đại diện
Một cưa phải được kiểm tra với các cấu hình phản ánh điều kiện sản xuất thực tế.
Một mẫu rắn đơn giản có thể chứng minh rằng lưỡi dao có thể cắt nhôm, nhưng nó không xác nhận hiệu suất trên các đùn dài, rỗng, thành mỏng, phủ hoặc không đối xứng.
Một bài kiểm tra xác thực hữu ích nên bao gồm:
- mặt cắt ngang hồ sơ khó nhất
- phôi cần dài nhất
- Bức tường quan trọng mỏng nhất
- Cắt thẳng và cắt góc
- Phần lặp lại
- kẹp thực tế
- Lưỡi dao sản xuất thực
- Bôi trơn bình thường
- Hoạt động khai thác chip đầy đủ
- Kiểm tra chiều bằng tài liệu
Đánh giá độ dài hoàn thành, độ chính xác của góc, chất lượng mặt cuối, hình thành lỗ, bảo vệ bề mặt, tính nhất quán của chu kỳ, thời gian tải, độ ổn định của lưỡi dao và sự can thiệp của người vận hành.
Một số phần liên tiếp nên được đo. Một phần có thể chấp nhận được chứng minh rằng kết quả là có thể, trong khi các bộ phận được lặp lại có thể chấp nhận được bằng chứng chắc chắn hơn về sự ổn định của quá trình.
Khi sản xuất liên quan đến nhiều loại hồ sơ, bài kiểm tra cũng nên bao gồm một sự thay đổi. Điều này cho thấy các chương trình, giá đỡ, kẹp và các thông số cắt có thể được điều chỉnh dễ dàng như thế nào mà không mất kiểm soát.
Duy trì độ chính xác của máy cưa theo thời gian
Bảo trì phòng ngừa nên bảo vệ chất lượng cắt cũng như tính khả dụng của máy.
Kiểm tra hàng ngày có thể bao gồm:
- điều kiện lưỡi dao
- Lưỡi lắp
- Cung cấp chất bôi trơn
- Hiệu suất trích xuất
- Kẹp bề mặt
- Tài liệu tham khảo định vị
- Hỗ trợ căn chỉnh
- không khí
- Độ sạch của cảm biến
- bảo vệ an toàn
Kiểm tra theo lịch trình có thể bao gồm việc chạy trục chính, tình trạng mặt bích của lưỡi dao, độ lặp lại của hệ thống nạp, cơ chế thiết lập góc, hướng dẫn di chuyển, kết nối điện, đường bôi trơn và trạng thái hiệu chuẩn.
Hồ sơ bảo trì nên ghi lại những thay đổi quan sát được trong quá trình cắt. Tải trọng trục chính tăng, tăng gờ, âm thanh bất thường, hiệu chỉnh chiều lặp lại hoặc thời gian chu kỳ dài hơn có thể cho thấy một vấn đề đang phát triển.
Chất lượng và dữ liệu bảo trì cần được xem xét cùng nhau. Sự thay đổi độ dài lặp lại có thể được kết nối với điểm dừng bị ô nhiễm, thành phần thức ăn mòn, kẹp không ổn định, hỗ trợ lệch hoặc không nhất quán đo.
một kế hoạch Tư vấn cấu hình máy Có thể giúp xác định kích thước cấu hình, góc cắt, yêu cầu tự động hóa, hoạt động hạ nguồn và điều kiện kiểm tra chấp nhận trước khi thiết bị được đưa vào sản xuất.
kết quả
Khi nhôm được cắt bằng cưa, độ chính xác đến từ sự tương tác của toàn bộ quá trình chứ không phải là một đặc điểm kỹ thuật của máy.
Hồ sơ phải được định vị, hỗ trợ, kẹp, cắt, giải phóng và đo trong các điều kiện được kiểm soát. Lựa chọn lưỡi dao, hành vi trục chính, thức ăn cắt, bôi trơn, loại bỏ chip, hình học cấu hình và nhiệt độ đều ảnh hưởng đến kết quả hoàn thành.
Chiến lược đáng tin cậy nhất bắt đầu với thành phần. Xác định cấu trúc cấu hình của nó, chiều dài hoàn thiện, góc cắt, yêu cầu bề mặt, mô hình sản xuất và các tham chiếu gia công hạ nguồn.
Sau đó, chọn một cấu hình cưa có thể hoàn thành hoạt động với mức độ phức tạp thực tế thấp nhất. Hệ thống tự động một đầu, hai đầu hoặc CNC đều có thể hiệu quả khi khớp chính xác với quy trình làm việc.
Cuối cùng, xác nhận quy trình với các cấu hình đại diện và các phép đo lặp lại. Một hệ thống cưa cắt ổn định sẽ tạo ra nhiều hơn sự tách nhanh. Nó phải cung cấp độ dài phù hợp, góc chính xác, bề mặt được bảo vệ, mặt cuối sạch sẽ, tuổi thọ lưỡi dao có thể dự đoán được và sản xuất đáng tin cậy theo thời gian.
FAQ
Cắt by SAW có nghĩa là gì?
Cắt bằng cưa có nghĩa là tách phôi bằng lưỡi có răng di chuyển qua đường cắt có kiểm soát. Trong sản xuất nhôm định hình, quá trình này có thể bao gồm cho ăn tự động, định vị chiều dài, kẹp, cắt thẳng hoặc cắt góc, bôi trơn, chiết xuất chip và đếm bộ phận.
Máy cưa nào phù hợp cho cấu hình nhôm?
Máy cưa phù hợp phụ thuộc vào kích thước cấu hình, độ dày thành, góc cắt, mẫu lô và độ chính xác yêu cầu. Máy cưa một đầu mang lại sự linh hoạt, trong khi hệ thống hai đầu và CNC có thể cải thiện việc kiểm soát độ dài lặp lại, góc cuối phù hợp và giải trình tự sản xuất tự động.
Tại sao một hồ sơ cắt theo cưa có gờ?
Các gờ có thể là do lưỡi dao xỉn màu hoặc bị ô nhiễm, hình dạng răng không phù hợp, thức ăn không ổn định, hỗ trợ kém, chuyển động cấu hình, chạy trục chính hoặc không đủ bôi trơn. Vị trí burr và các mẫu bề mặt cắt thường giúp xác định nguồn gốc chính của sự bất ổn.
Làm thế nào để cắt theo độ chính xác chiều dài cưa được cải thiện?
Giữ cho các tài liệu tham khảo định vị sạch sẽ, căn chỉnh các giá đỡ vật liệu, chuẩn hóa kẹp, xác minh độ lặp lại của hệ thống nguồn cấp dữ liệu, sửa đổi chương trình kiểm soát và sử dụng một phương pháp đo lường bằng văn bản. Chỉ nên thay đổi độ lệch của máy sau khi chuyển động, ô nhiễm và lỗi đo được loại trừ.
Một cái cưa có thể tạo ra các vết cắt góc chính xác không?
vâng. Các vết cắt góc chính xác yêu cầu cơ chế đặt góc cứng, hỗ trợ cấu hình ổn định, kẹp lặp lại, lựa chọn lưỡi chính xác và hiệu chuẩn thường xuyên. Hồ sơ đại diện nên được kiểm tra vì các bức tường mỏng và các phần phức tạp có thể hoạt động khác nhau trong quá trình cắt giảm.