Làm thế nào để một máy cưa cắt kim loại cải thiện độ chính xác và năng suất?
Mục lục
sự tiến dẩn
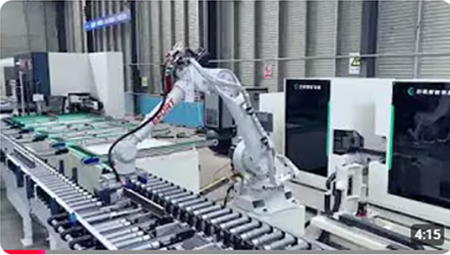
Việc cắt thường được coi là một trong những công đoạn đơn giản nhất trong chế biến kim loại, nhưng chất lượng của lần cắt đầu tiên có thể ảnh hưởng đến hầu hết mọi hoạt động sau đó. Một bộ phận bắt đầu với chiều dài không chính xác, góc không ổn định, cạnh bị hư hỏng hoặc mặt cuối không nhất quán có thể yêu cầu hiệu chỉnh bổ sung trong quá trình phay, khoan, lắp ráp hoặc kiểm tra. Vì lý do này, việc lựa chọn và vận hành cưa kim loại nên được coi là một phần của quy trình sản xuất tổng thể hơn là một bước chuẩn bị riêng biệt.
Thiết bị cắt kim loại hiện đại bao gồm từ hệ thống cưa băng và máy cắt mài mòn đến cưa tròn có độ chính xác cao và hệ thống cắt CNC tự động. Mỗi thiết kế tiếp cận sự phân tách vật liệu khác nhau và giải pháp tốt nhất phụ thuộc vào hình dạng phôi, đặc tính vật liệu, góc yêu cầu, chất lượng cắt, nhịp điệu sản xuất và yêu cầu xử lý hạ nguồn.
Đối với sản xuất linh kiện chính xác và cấu hình, mục tiêu thường đòi hỏi nhiều hơn so với việc tách vật liệu đơn giản. Bạn cần có kiểm soát thức ăn, định vị đáng tin cậy, lựa chọn lưỡi phù hợp, kẹp ổn định và điều kiện cắt lặp lại. Khi các yếu tố này kết hợp với nhau, một máy cưa cắt kim loại có thể cung cấp các mẫu trắng và hồ sơ nhất quán dễ dàng xử lý chính xác hơn trong các giai đoạn sản xuất sau này.
Bài viết này giải thích các công nghệ cắt chính, các yếu tố ảnh hưởng đến chất lượng cắt, các ứng dụng phổ biến, cân nhắc tự động hóa và các tiêu chí thực tế bạn nên đánh giá khi lựa chọn cưa cho chế biến kim loại công nghiệp.
Máy cưa cắt kim loại là gì?
Máy cưa cắt kim loại là máy hoặc hệ thống cắt được thiết kế để tách các phôi kim loại bằng lưỡi dao, dụng cụ cắt răng hoặc phương tiện cắt mài mòn. Tùy thuộc vào thiết kế máy, nó có thể được sử dụng cho thanh, ống, hồ sơ, phần cấu trúc hoặc các thành phần đã chuẩn bị.
Mặc dù các công nghệ cưa khác nhau sử dụng các cơ chế cắt khác nhau, chúng có chung một mục tiêu: loại bỏ đủ vật liệu dọc theo đường cắt xác định để tách phôi trong khi vẫn duy trì độ chính xác kích thước và điều kiện cạnh có thể chấp nhận được.
A cưa xẻ, ví dụ, sử dụng một dải răng liên tục và được áp dụng rộng rãi cho các cổ phiếu kim loại như thanh và ống. Hệ thống cưa tròn thay vào đó sử dụng lưỡi dao hình đĩa quay và có thể được cấu hình để cắt thẳng hoặc cắt góc có kiểm soát. Hệ thống mài mòn loại bỏ vật liệu thông qua tác động mài mòn hơn là răng cưa thông thường.
Đối với việc lập kế hoạch sản xuất, những công nghệ này không nên được xem là có thể thay thế cho nhau. Chuyển động lưỡi, hỗ trợ phôi, tốc độ cắt, hình thành chip, tạo nhiệt và độ cứng của máy đều ảnh hưởng đến kết quả cuối cùng.
Máy cưa cắt kim loại hoạt động như thế nào?
Quá trình cắt bắt đầu khi phôi được định vị và hạn chế so với lưỡi dao. Sau đó, máy di chuyển dụng cụ cắt qua vật liệu hoặc đưa vật liệu về phía dụng cụ, ở điều kiện cắt và cấp liệu có kiểm soát.
Trong quá trình cắt, mỗi răng hoặc yếu tố mài mòn sẽ loại bỏ một lượng nhỏ vật liệu. Hiệu quả của quá trình này phụ thuộc vào việc duy trì sự tiếp xúc thích hợp giữa môi trường cắt và phôi. Nếu nguồn cấp dữ liệu quá mạnh đối với cấu hình vật liệu và lưỡi dao, lực cắt có thể tăng lên và chất lượng cạnh có thể giảm. Nếu điều kiện cắt kém phù hợp theo hướng ngược lại, năng suất và hiệu suất của lưỡi cũng có thể bị ảnh hưởng.
Do đó, các hệ thống công nghiệp dựa vào nhiều hơn năng lượng động cơ. Kiểm soát nguồn cấp dữ liệu, độ cứng của lưỡi dao, áp suất kẹp, hỗ trợ vật liệu, loại bỏ chip và làm mát hoặc bôi trơn đều có thể góp phần vào việc cắt giảm ổn định.
Trên máy cưa cắt kim loại tự động, định vị trở thành một phần quan trọng khác của quy trình. Hệ thống điều khiển có thể di chuyển phôi hoặc đầu cưa đến vị trí được lập trình trước mỗi lần cắt. Điều này làm giảm sự phụ thuộc vào phép đo thủ công lặp lại và giúp thiết lập mối quan hệ nhất quán hơn giữa kích thước yêu cầu và vị trí cắt thực tế.
Các loại chính của hệ thống cưa kim loại
Không có thiết kế cưa đơn nào là lý tưởng cho mọi ứng dụng cắt kim loại. Hiểu được các loại máy cơ bản giúp việc kết hợp quá trình với phôi dễ dàng hơn.
| loại cưa | cắt nguyên tắc | Sức mạnh điển hình | yếu tố lựa chọn quan trọng |
|---|---|---|---|
| cưa bằng sắt | Băng liên tục có răng | Cổ dài, thanh, ống và cắt chung | lưỡi dao, tốc độ băng và hỗ trợ phôi |
| cưa kim loại hình tròn | lưỡi dao xoay | Cắt thẳng hoặc cắt góc được kiểm soát sạch sẽ, kiểm soát | Thiết kế lưỡi dao, độ cứng và độ ổn định của thức ăn |
| cưa cắt mài mòn | Bánh xe mài mòn quay | Tách vật liệu cứng hoặc đòi hỏi | Nhiệt, lựa chọn bánh xe và điều kiện cạnh |
| Máy cưa cắt hai đầu | Hai đầu cưa có kiểm soát | Hồ sơ yêu cầu độ dài lặp lại và cắt góc | Định vị, căn chỉnh đầu và kẹp |
| Máy cưa cắt CNC chính xác | Định vị và cắt theo chương trình | Sản xuất lặp lại và kích thước được kiểm soát | Hệ thống điều khiển, độ chính xác của nguồn cấp dữ liệu và tích hợp quy trình |
Bảng cho thấy tại sao chỉ từ “saw” không đủ để xác định đúng máy. Dây chuyền sản xuất cắt các cấu hình dài theo nhiều độ dài được lập trình có các yêu cầu rất khác với xưởng tách cổ phiếu rắn.
Do đó, phôi nên xác định công nghệ, không phải theo cách khác.
Tại sao việc cắt bắt đầu chính xác trước khi lưỡi dao đi vào vật liệu
Độ chính xác cắt thường được liên kết với lưỡi dao, nhưng nhiều vấn đề về kích thước bắt đầu trước khi cắt thực sự bắt đầu.
Vật liệu trước tiên phải được định vị chính xác. Nếu một cấu hình dài được hỗ trợ kém, nó có thể chùng xuống, vặn hoặc di chuyển khi đi vào khu vực cắt. Nếu bề mặt tham chiếu không nhất quán, các kích thước được lập trình có thể không tương ứng đáng tin cậy với vị trí vật lý của phôi.
Kẹp sau đó phải cố định vật liệu mà không giới thiệu chuyển động không mong muốn. Việc không đủ lực hạn chế có thể cho phép phôi thay đổi trong quá trình gắn lưỡi dao, trong khi kẹp các cấu hình thành mỏng không phù hợp có thể gây ra biến dạng.
Bản thân lưỡi dao cũng phải tiếp cận vật liệu thông qua một đường đi ổn định cơ học. Hệ thống dẫn hướng, vòng bi, độ cứng đầu cưa và cơ chế cấp liệu ảnh hưởng đến việc lưỡi dao có còn thẳng hàng khi lực cắt thay đổi hay không.
Đây là lý do tại sao máy cưa kim loại chất lượng cao nên được đánh giá là hệ thống định vị, kẹp và cắt hoàn chỉnh. Hiệu suất của lưỡi dao là vấn đề, nhưng lưỡi dao không thể bù đắp cho sự hỗ trợ vật liệu không ổn định hoặc hình học máy kém.
Lựa chọn lưỡi ảnh hưởng như thế nào đến chất lượng cắt kim loại
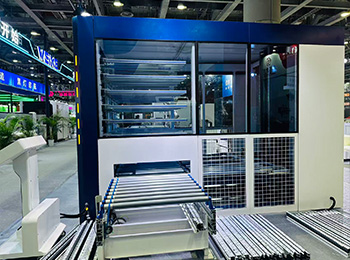
Lựa chọn lưỡi dao nên bắt đầu với vật liệu phôi và hình học.
Một cấu hình thành mỏng, thanh rắn và ống rỗng không có cùng điều kiện cắt. Số lượng răng lưỡi tiếp xúc đồng thời với vật liệu có thể thay đổi đáng kể khi lưỡi dao đi qua các phần khác nhau của phôi. Do đó, hình học và cao độ răng cần phải phù hợp với mặt cắt đang được xử lý.
Vật liệu lưỡi dao cũng ảnh hưởng đến hành vi cắt và điều kiện dịch vụ. Một lưỡi dao được thiết kế cho một nhóm vật liệu không nên tự động được giả định phù hợp với một nhóm vật liệu khác chỉ đơn giản vì máy có thể đạt tốc độ quay cần thiết.
Đối với các ứng dụng cưa tròn, đường kính lưỡi, cấu hình răng, kerf, độ ổn định quay và các đặc tính của trục chính của máy phải làm việc cùng nhau. Lưỡi dao hiệu quả nhất không nhất thiết phải là lưỡi kiếm mạnh nhất; đó là lưỡi dao tạo ra sự hình thành chip ổn định và chất lượng cạnh chấp nhận được trong điều kiện cắt dự kiến của máy.
Trong sản xuất, tình trạng lưỡi dao cũng cần được theo dõi thay vì chờ đợi sự thất bại rõ ràng. Tăng hình thành burr, thay đổi âm thanh, chất lượng bề mặt giảm hoặc hành vi cắt không nhất quán có thể cho thấy rằng quá trình không còn hoạt động trong các điều kiện giống như thiết lập đã được xác thực.
Điều gì quyết định chất lượng cắt?
Chất lượng cắt giảm là kết quả của một số biến làm việc cùng nhau. Chỉ tập trung vào một trong số chúng thường dẫn đến việc khắc phục sự cố không hoàn toàn.
Độ sắc nét của lưỡi dao và hình học ảnh hưởng đến cách vật liệu được loại bỏ. Độ ổn định của thức ăn ảnh hưởng đến tải cắt. Độ cứng của máy điều khiển chuyển động không mong muốn. Kẹp xác định xem phôi có duy trì vị trí dự định của nó hay không. Việc sơ tán chip ngăn chặn vật liệu bị loại bỏ can thiệp vào hành động cắt tiếp theo.
Nhiệt cũng quan trọng. Ảnh hưởng nhiệt quá mức có thể ảnh hưởng đến lưỡi dao, cạnh phôi và tính nhất quán cắt, đặc biệt là trong quá trình sản xuất liên tục. Tùy thuộc vào công nghệ và vật liệu cưa, việc bôi trơn hoặc làm mát thích hợp có thể hỗ trợ tuổi thọ của lưỡi dao, loại bỏ chip và ổn định quy trình.
Hình học phôi giới thiệu một biến khác. Các cấu hình rỗng có thể xen kẽ nhanh chóng giữa các phần mỏng, không gian mở và tường dày hơn khi lưỡi dao tiến qua vết cắt. Do đó, một chiến lược cắt ổn định đòi hỏi máy và lưỡi dao phải đối phó với các điều kiện tiếp xúc thay đổi mà không bị rung hoặc chuyển động quá mức.
Thay vì hỏi liệu một chiếc máy có tạo ra một “cắt tốt”, thì việc xác định ý nghĩa tốt hơn cho quá trình tiếp theo sẽ hữu ích hơn. Các tiêu chí quan trọng có thể bao gồm tính nhất quán về độ dài, độ chính xác góc, tình trạng cạnh, độ vuông, mức độ burr và độ lặp lại trong một lô sản xuất.
Cắt thẳng so với cắt góc
Cắt thẳng 90 độ là một trong những hoạt động phổ biến nhất, nhưng nhiều cấu hình được chế tạo yêu cầu các đầu có góc cạnh để lắp ráp.
Cắt góc mang lại độ nhạy hình học bổ sung vì những thay đổi nhỏ về vị trí đầu cưa, sự liên kết hoặc kẹp vật liệu có thể ảnh hưởng đến mối quan hệ giữa hai bề mặt cắt mà sau này sẽ gặp trong quá trình lắp ráp.
Vì lý do này, các máy móc dành cho xử lý góc lặp lại nên cung cấp vị trí cơ học được kiểm soát thay vì chỉ dựa vào điều chỉnh trực quan. Độ cứng của đầu cưa ở góc đã chọn cũng rất quan trọng. Một cài đặt chính xác có giá trị giới hạn nếu kết cấu cắt có thể di chuyển dưới tải.
Đối với các ứng dụng liên tục thay đổi giữa cắt thẳng và cắt góc, một Máy cưa cắt chính xác CNC tích hợp Với việc định vị đầu cưa có kiểm soát cung cấp một ví dụ về cách cắt 45 ° và 90 ° với chuyển động của máy có hướng dẫn và thức ăn được điều chỉnh.
Bài học rộng hơn là khả năng góc phải được đánh giá cùng với độ lặp lại. Có thể đạt đến một góc một lần khác với việc tái tạo nó một cách nhất quán thông qua việc sản xuất lặp đi lặp lại.
Tại sao kẹp và hỗ trợ vật liệu lại quan trọng như vậy
Kẹp là một trong những bộ phận ít nhìn thấy nhất nhưng có ảnh hưởng nhất của quy trình cưa kim loại.
Khi lưỡi dao tiếp xúc đầu tiên, lực cắt cố gắng di chuyển vật liệu. vật cố định phải chống lại các lực đó trong khi bảo quản tham chiếu cắt dự kiến. Nếu phôi thay đổi thậm chí một chút, chỉ có thể xuất hiện lỗi kích thước hoặc góc thu được sau khi cắt xong.
Các cấu hình dài tạo ra một thách thức bổ sung vì các phần không được hỗ trợ có thể hoạt động như đòn bẩy xung quanh khu vực cắt. Việc tiếp cận và cấp liệu thích hợp có thể làm giảm sự di chuyển không cần thiết và giúp giữ cho vật liệu phù hợp với dữ liệu của máy.
Vật liệu thành mỏng đòi hỏi một cách tiếp cận khác. Lực kẹp quá mức có thể làm biến dạng cấu hình trước khi lưỡi dao đi vào. Sau đó, máy có thể tạo ra một đường cắt chính xác về mặt hình học trên một thành phần biến dạng tạm thời, chỉ để cấu hình thay đổi hình dạng sau khi kẹp.
Do đó, việc giữ công việc tốt có nghĩa là áp dụng đủ lực hạn chế ở các vị trí chính xác trong khi vẫn giữ được hình học tự nhiên của phôi.
Quy trình cắt thủ công, bán tự động và CNC
Mức độ tự động hóa nên được lựa chọn theo nhiệm vụ sản xuất chứ không phải được coi là chỉ số chất lượng máy.
Hệ thống thủ công có thể vẫn thực tế khi các yêu cầu cắt thay đổi thường xuyên và số lượng sản xuất bị giới hạn. Tuy nhiên, hiệu suất của chúng phụ thuộc nhiều hơn vào việc đo lường, định vị và tính nhất quán của quá trình vận hành.
Hệ thống bán tự động có thể tự động hóa các hoạt động cụ thể như nạp lưỡi hoặc kẹp trong khi để vật liệu định vị dưới sự kiểm soát của người vận hành. Điều này có thể cải thiện quy trình làm việc mà không yêu cầu một quy trình được lập trình hoàn toàn.
Máy cưa cắt kim loại CNC trở nên hữu ích hơn khi kích thước, góc độ hoặc trình tự cắt phải được tái tạo nhiều lần. Định vị được lập trình làm giảm số lượng quyết định đo lường thủ công giữa các lần cắt và có thể cải thiện tính nhất quán của quy trình khi máy, hỗ trợ vật liệu và các thông số cắt được cấu hình chính xác.
Tự động hóa không loại bỏ nhu cầu về kiến thức quy trình. Nó làm cho một quá trình xác thực có thể lặp lại nhiều hơn. Nếu lựa chọn lưỡi dao, kẹp hoặc cắt không chính xác, tự động hóa có thể chỉ cần tái tạo cùng một vấn đề một cách nhất quán hơn.
Cách công nghệ cưa kim loại hỗ trợ gia công hạ lưu
Chất lượng của một khoảng trống cắt ảnh hưởng nhiều hơn đến trạm cắt.
Nếu một phôi được cắt theo chiều dài nhất quán, các thiết bị hạ lưu có thể sử dụng các bề mặt định vị dễ dự đoán hơn. Nếu mặt cắt vẫn nằm trong phạm vi độ vuông yêu cầu, việc phay tiếp theo có thể yêu cầu loại bỏ vật liệu khắc phục ít hơn. Điều kiện cạnh sạch hơn cũng có thể đơn giản hóa việc xử lý và chuẩn bị cho các hoạt động sau này.
Điều này đặc biệt quan trọng trong các quy trình sản xuất, nơi cắt theo sau là khoan, phay, gia công cuối hoặc lắp ráp. Mỗi biến thể được giới thiệu tại SAW có thể trở thành một biến bổ sung sau này trong quá trình.
Ví dụ, một cấu hình hơi dài thường vẫn có thể được gia công, nhưng mỗi lần điều chỉnh bổ sung sẽ tiêu tốn thời gian di chuyển của máy, thời gian sử dụng công cụ và quá trình chú ý. Một cấu hình ngắn không thể được khôi phục thông qua gia công.
Do đó, một hoạt động cưa được kiểm soát tốt sẽ bảo vệ mức cho phép gia công theo yêu cầu của giai đoạn tiếp theo. Thay vì cắt càng gần mục tiêu tùy ý, các nhà sản xuất nên xác định kích thước theo lộ trình hoàn chỉnh và các tính năng sẽ được tạo sau này.
Cách chọn cưa cắt kim loại
Việc lựa chọn máy nên bắt đầu với một nhóm đại diện của phôi thực tế. Xem lại các mặt cắt ngang lớn nhất và nhỏ nhất, vật liệu bình thường, độ dày thành, góc cần thiết, chiều dài mục tiêu và các hoạt động hạ lưu.
Câu hỏi đầu tiên là khả năng cắt. Máy phải đáp ứng vật lý cho phôi, nhưng công suất tối đa không được coi là tiêu chí duy nhất. Một cấu hình phù hợp trong khu vực cắt danh nghĩa vẫn có thể yêu cầu thêm không gian cho kẹp, giá đỡ hoặc chuyển động góc.
Câu hỏi thứ hai là cắt giảm bắt buộc. Tách thẳng, cắt 45 độ và kích thước tự động thay đổi yêu cầu các cấu hình máy khác nhau. Sản xuất liên quan đến nhiều độ dài được lập trình có thể chú trọng nhiều hơn đến việc kiểm soát định vị hơn là một quy trình liên tục cắt giảm một chiều cố định.
Tiếp theo, xem xét mức độ tự động hóa cần thiết. Nếu công việc thay đổi liên tục, tính linh hoạt có thể quan trọng hơn độ dài trình tự tự động. Nếu các thành phần tương tự được xử lý nhiều lần, định vị có thể lập trình và cho ăn tự động có thể mang lại giá trị thực tế lớn hơn.
Tính khả dụng của lưỡi dao, quyền truy cập bảo trì, quản lý chip, tải vật liệu và quyền truy cập của người vận hành cũng cần được xem xét lại. Những yếu tố này có thể không chi phối một bảng thông số kỹ thuật, nhưng chúng ảnh hưởng đến khả năng sử dụng hàng ngày của máy.
một cách tiếp cận có cấu trúc để Lựa chọn thiết bị cắt Do đó, nên so sánh máy với hình học phôi, độ chính xác yêu cầu, nhịp sản xuất và yêu cầu vận hành thay vì chọn từ một thông số kỹ thuật cách ly.
Những sai lầm khi lựa chọn cưa kim loại phổ biến
Một sai lầm phổ biến là lựa chọn thiết bị theo công suất cắt tối đa trong khi bỏ qua các bộ phận được xử lý thường xuyên nhất. Một máy được thiết kế xung quanh một phôi cực có thể kém hiệu quả hơn đối với phạm vi sản xuất thông thường.
Một sai lầm khác là tập trung gần như hoàn toàn vào sức mạnh động cơ. Công suất đầy đủ là cần thiết, nhưng độ ổn định cắt cũng phụ thuộc vào hệ thống trục chính hoặc dải, thanh dẫn, khung máy, kẹp và cơ chế cấp liệu.
Lựa chọn lưỡi đôi khi được coi là một quyết định có thể giải quyết được sau khi lắp đặt. Trong thực tế, đặc tính của lưỡi là một phần của hệ thống cắt. Phạm vi hoạt động của máy và các lưỡi dao có sẵn cho vật liệu dự định phải được đánh giá cùng nhau.
Xử lý vật liệu là một vấn đề thường bị đánh giá thấp. Các phôi dài có thể cần hỗ trợ đáng kể trước và sau khi cắt. Nếu không có sự hỗ trợ thích hợp, độ chính xác định vị lý thuyết của cưa không đảm bảo rằng phôi thực tế vẫn được căn chỉnh chính xác.
Cuối cùng, người dùng đôi khi cho rằng tự động hóa lớn hơn sẽ tự động tạo ra độ chính xác cao hơn. Tự động hóa cải thiện khả năng lặp lại của các hành động được lập trình, nhưng quá trình cắt vật lý vẫn phụ thuộc vào tình trạng cơ học, chất lượng lưỡi dao, khả năng giữ công việc và thiết lập chính xác.
Cách cải thiện độ lặp lại trong cắt hàng ngày
Cắt lặp lại bắt đầu với thiết lập lặp lại.
Các bề mặt định vị được sử dụng để định vị vật liệu phải sạch sẽ và không bị hư hại. Kẹp phải gắn chặt phôi một cách nhất quán. Các con lăn hoặc bàn hỗ trợ nên duy trì sự liên kết thay vì buộc vật liệu vào một vị trí khác khi nó di chuyển.
Tình trạng lưỡi dao nên được kết hợp vào quá trình kiểm tra quy trình thường xuyên. Chờ cho đến khi lưỡi dao tạo ra các bộ phận rõ ràng không thể chấp nhận được có thể cho phép những thay đổi chất lượng dần dần tiếp tục không được chú ý. Người vận hành nên theo dõi sự hình thành gờ, cắt âm thanh, bề mặt và bất kỳ thay đổi nào trong nỗ lực cần thiết để hoàn thành việc cắt.
Cài đặt cắt đã được xác thực cũng nên được ghi lại. Đối với các phôi gia công thường xuyên, chương trình máy, loại lưỡi dao, bố trí kẹp và các thông số cắt liên quan nên được coi là một quá trình thay vì các phần thông tin độc lập.
Xác minh định kỳ với các thành phần đại diện hữu ích hơn việc giả định các kích thước được lập trình sẽ vẫn chính xác vô thời hạn. Mặc, thay thế lưỡi dao, điều chỉnh và bảo trì cố định đều có thể ảnh hưởng đến mối quan hệ giữa cài đặt máy và phôi hoàn thiện.
Điều này đặc biệt quan trọng khi cưa được định vị ở đầu dây chuyền sản xuất tự động lớn hơn, nơi một biến thể không được chú ý có thể tiếp tục thành nhiều thành phần hạ nguồn.
Các yếu tố bảo trì ảnh hưởng đến hiệu suất cắt
Bảo dưỡng cưa cắt kim loại nên tập trung vào các yếu tố ảnh hưởng đến sự liên kết, chuyển động và ổn định cắt.
Các bề mặt dẫn hướng và các thành phần chuyển động tuyến tính phải được giữ sạch sẽ và được bảo dưỡng theo yêu cầu của máy. Các chip tích tụ xung quanh các bề mặt tham chiếu hoặc các thành phần chuyển động có thể cản trở việc định vị và rút ngắn tuổi thọ của các thành phần.
Các yếu tố kẹp phải được kiểm tra xem có bị mòn và nhiễm bẩn không. Nếu bề mặt tiếp xúc không còn chỗ ngồi nhất quán, máy có thể có vị trí chính xác trong khi bản thân phôi không được giữ ở cùng một tham chiếu.
Lưỡi cưa phải được lắp đặt chính xác và kiểm tra xem có bị hư hỏng không. Thay thế lưỡi dao cũng nên kích hoạt kiểm tra chất lượng cắt vì lưỡi mới có thể không hoạt động chính xác như lưỡi dao bị mòn mà nó thay thế.
Hệ thống bôi trơn, làm mát hoặc phun sương, khi được máy sử dụng, phải hoạt động ổn định. Mục đích của chúng không chỉ là giảm nhiệt mà còn hỗ trợ các điều kiện cắt có thể dự đoán được và quản lý chip.
Kiểm tra phòng ngừa sẽ hiệu quả hơn khi nó tập trung vào hành vi của quá trình. Những thay đổi về âm thanh, rung động, hình thành gờ, thời gian cắt hoặc độ ổn định kích thước có thể cho thấy các vấn đề cơ học hoặc dụng cụ đang phát triển trước khi chúng dẫn đến thất bại rõ ràng.
Khi nào một máy cưa cắt kim loại CNC có ý nghĩa?
Điều khiển CNC mang lại lợi thế mạnh nhất khi quá trình cắt có chứa các quyết định phải được tái tạo nhiều lần.
Nếu vật liệu phải được cắt thành nhiều độ dài được lập trình, việc định vị tự động có thể giảm lặp lại phép đo thủ công. Nếu quá trình này bao gồm các thay đổi góc có kiểm soát, định vị có thể lập trình có thể cải thiện tính nhất quán. Nếu máy cưa tạo thành một phần của ô sản xuất lớn hơn, điều khiển CNC có thể giúp phối hợp cắt với việc xử lý vật liệu và các hoạt động hạ nguồn.
Trường hợp này chỉ đơn thuần là về khối lượng sản xuất mà nhiều hơn về sự lặp lại quy trình. Ngay cả một môi trường sản xuất đa dạng cũng có thể được hưởng lợi từ việc cắt CNC khi các gia đình một phần chia sẻ các chương trình lặp lại mà các nhà khai thác có thể truy xuất và chạy lại.
Tuy nhiên, công nghệ điều khiển nên vẫn phù hợp với công việc. Việc thêm phức tạp lập trình vào một ứng dụng chỉ với một đường cắt cố định đơn giản có thể mang lại lợi thế thực tế nhỏ.
Một nguyên tắc lựa chọn hữu ích là xác định nơi mà sự điều chỉnh của con người hiện đang giới thiệu sự thay đổi hoặc xử lý không cần thiết. Nếu chuyển động có thể lập trình có thể loại bỏ những điều chỉnh lặp đi lặp lại đó mà không tạo ra sự phức tạp của quy trình không cân xứng, thì việc cắt CNC trở nên dễ dàng hơn để chứng minh về mặt kỹ thuật.
Xây dựng quy trình cắt kim loại tốt hơn
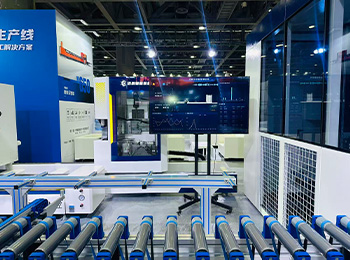
Một quá trình cắt tốt bắt đầu với thành phần hoàn thiện hơn là cưa.
Xác định những gì hoạt động sản xuất tiếp theo cần từ chỗ trống đã cắt. Xác định sự thay đổi kích thước cho phép, yêu cầu góc, tình trạng bề mặt, kỳ vọng burr và mức cho phép gia công. Sau đó đánh giá hệ thống cắt nào có thể cung cấp các điều kiện đó một cách nhất quán.
Hình học vật chất nên được xem xét tiếp theo. Cấu hình rỗng, cổ phiếu rắn, ống và các phần không đều tạo ra các điều kiện gắn kết khác nhau của lưỡi. Các thông số cắt tương tự không được tự động áp dụng trên tất cả các phôi.
Thiết kế cố định và xử lý sau đó nên được phát triển xung quanh chiều dài vật liệu thực tế và mặt cắt ngang. Hỗ trợ ổn định trước và sau khi cắt giúp duy trì mối quan hệ giữa phôi và máy tham chiếu.
Cuối cùng, thiết lập quy trình sẽ được xác minh như thế nào. Quy trình cưa kim loại ổn định không phải là quy trình tạo ra một thành phần chính xác trong quá trình thiết lập. Nó là một kết quả có thể tái tạo kết quả có thể chấp nhận được thông qua sản xuất bình thường trong khi cung cấp cho người vận hành các chỉ số rõ ràng khi điều kiện bắt đầu thay đổi.
Cách tiếp cận tập trung vào quy trình này có giá trị hơn so với việc so sánh máy móc thông qua các bảng thông số kỹ thuật.
kết quả
Máy cưa cắt kim loại có ảnh hưởng trực tiếp đến tính nhất quán về kích thước, tình trạng cạnh, độ chính xác góc và độ ổn định của các hoạt động sản xuất tiếp theo. Vai trò của nó vượt xa việc tách một mảnh vật liệu này khỏi một mảnh vật liệu khác.
Cắt đáng tin cậy phụ thuộc vào sự tương tác giữa cấu trúc máy, lựa chọn lưỡi dao, hình học phôi, kẹp, hỗ trợ vật liệu, kiểm soát thức ăn và xác minh quy trình. Tự động hóa có thể cải thiện khả năng lặp lại, nhưng chỉ khi các điều kiện cắt cơ bản này đã được xác định đúng.
Máy phù hợp nhất do đó không tự động là hệ thống nhanh nhất, lớn nhất hoặc tự động nhất. Đây là loại phù hợp với phạm vi phôi bình thường, hình học cắt, quy trình sản xuất và yêu cầu xử lý hạ nguồn cần thiết.
Khi lựa chọn máy bắt đầu với các thành phần thực và tiêu chuẩn cắt được xác định rõ ràng, cưa trở thành một phần tích hợp của kiểm soát chất lượng thay vì chỉ đơn giản là máy đầu tiên trong tuyến sản xuất.
FAQ
Máy cưa cắt kim loại dùng để làm gì?
Một cưa kim loại tách các thanh, ống, hồ sơ và các phôi kim loại khác thành các độ dài hoặc góc cần thiết. Hệ thống công nghiệp cũng có thể cung cấp cho ăn, kẹp và định vị có thể lập trình có kiểm soát để kích thước cắt có thể được tái tạo một cách nhất quán trước khi gia công hoặc lắp ráp thêm.
Loại cưa nào tốt nhất để cắt kim loại?
Loại tốt nhất phụ thuộc vào vật liệu, mặt cắt ngang, chất lượng cạnh yêu cầu, góc và quy trình sản xuất. Máy cưa vòng là phổ biến cho các thanh và ống, trong khi hệ thống cưa vòng chính xác có thể phù hợp với việc cắt hồ sơ có kiểm soát. Máy, lưỡi dao và phôi phải luôn được đánh giá là một hệ thống cắt.
Làm thế nào một máy cưa kim loại có thể cải thiện độ chính xác khi cắt?
Độ chính xác được cải thiện khi định vị, kẹp, chuyển động của lưỡi và hỗ trợ vật liệu vẫn ổn định trong suốt quá trình cắt. Định vị CNC có thể làm giảm việc đo lường thủ công lặp lại, nhưng độ cứng của máy, tình trạng lưỡi dao và thiết lập chính xác cũng quan trọng không kém để duy trì kích thước và góc độ phù hợp.
Tôi nên kiểm tra những gì trước khi chọn một máy cưa cắt kim loại?
Độ chính xác được cải thiện khi định vị, kẹp, chuyển động của lưỡi và hỗ trợ vật liệu vẫn ổn định trong suốt quá trình cắt. Định vị CNC có thể làm giảm việc đo lường thủ công lặp lại, nhưng độ cứng của máy, tình trạng lưỡi dao và thiết lập chính xác cũng quan trọng không kém để duy trì kích thước và góc độ phù hợp.
Tại sao cưa cắt kim loại tạo ra quá nhiều gờ?
Các gờ có thể tăng lên do lưỡi dao bị mòn, hình học răng không phù hợp, thức ăn không ổn định, rung động, điều kiện cắt không chính xác hoặc không đủ sự cố định phôi. Thay vì thay đổi ngay một thông số, hãy kiểm tra lưỡi dao, kẹp, tình trạng máy và hỗ trợ vật liệu cùng nhau để xác định nguyên nhân thực tế.