Как металлическая пила повышает точность и производительность?
оглавление
введение
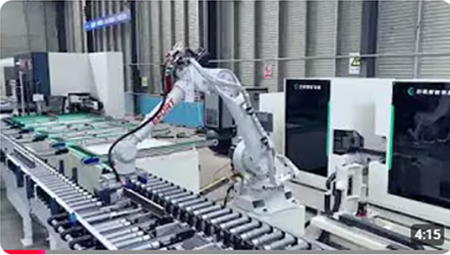
Режу часто рассматривают как одну из самых простых этапов обработки металла, но качество первой резки может влиять на все последующие операции. Часть, которая начинается с неточной длины, неустойчивой длины, поврежденной кромкой или несовместимой торцевой поверхностью, может потребоваться дополнительная коррекция при фрезерном, сверлевом, монтажном или осмотре. По этой причине выбор и эксплуатация пилы для резки металла следует рассматривать как часть общего производственного процесса, а не отдельный этап подготовки.
Современное оборудование для резки металлов варьируется от систем ленточных пила и абразивных резцов до высокоточных циркулярных пилов и автоматизированных систем резки с ЧПУ. Каждая конструкция подходила к разделению материала по-разному, и лучшее решение зависит от формы заготовки, свойств материала, требуемого угла, качества реза, ритма производства и требований к последующей обработке.
Для производства профильных и точных компонентов цель обычно более требовательна, чем просто разделение материала. Вам необходимо контролируемое питание, надежное позиционирование, подходящий выбор лезвия, устойчивый зажим и повторяемость резки. Когда эти элементы работают вместе, пила для резки металлов может обеспечить постоянные заготовки и профили, которые легче обрабатывать на более поздних этапах производства.
В данной статье объясняются основные технологии резки, факторы, влияющие на качество резки, общее применение, соображения автоматизации и практические критерии, которые следует оценить при выборе пил для промышленной обработки металлов.
Что такое металлическая пила?
Металлическая пила – это станок или система механической резки, предназначенная для разделения металлических заготовок с использованием лезвия, зубчатого режущего инструмента или абразивной режущей среды. В зависимости от конструкции машины, он может использоваться для брусков, труб, профилей, конструкционных секций или подготовленных компонентов.
Хотя разные технологии пилы используют разные механизмы резания, они имеют общую цель: удалить достаточно материала по определенной траектории резания, чтобы разделить заготовку, сохраняя при этом приемлемую точность размеров и кромку.
A ленточная пила, Например, использует непрерывную ленту с непрерывным зубчатым покрытием и широко применяется к металлическим прикладам, таким как стержни и трубы. В циркулярных пилах вместо этого используется вращающаяся дисковая лопатка и может быть сконфигурирована для регулируемой прямой или угловой резки. Абразивные системы удаляют материал абразивным действием, а не обычными зубцами.
Для планирования производства эти технологии не следует рассматривать как взаимозаменяемые. Движение лопасти, поддержка заготовки, скорость резания, формирование стружки, тепловые генерирование и жесткость машины — все это влияет на конечный результат.
Как работает металлическая пила?
Процесс резания начинается, когда заготовка позиционируется и удерживается относительно лезвия. Затем машина перемещает режущий инструмент через материал или подает материал в сторону инструмента в условиях контролируемой резки и подачи.
Во время резания каждый зуб или абразивный элемент удаляет небольшое количество материала. Эффективность этого процесса зависит от поддержания соответствующего контакта между режущей носитель и заготовкой. Если подачу слишком агрессивно для конфигурации материала и лопасти, могут увеличиваться силы резания и качество кромки может снижаться. Если условия резания плохо сопоставляются в противоположном направлении, могут также пострадать производительность и производительность лопасти.
Поэтому промышленные системы полагаются не только на мощность двигателя. Контроль подачи, жесткость лезвия, давление зажима, поддержка материала, удаление стружки и охлаждение или смазка могут способствовать стабильному резке.
На автоматизированной пиле для резки металла позиционирование становится еще одной важной частью процесса. Система управления может перемещать заготовку или пильную головку в запрограммированное положение перед каждым реза. Это уменьшает зависимость от повторного ручного измерения и помогает установить более стабильную связь между требуемым размером и фактическим положением резки.
Основные виды систем резки металла
Не существует единой конструкции пилы, идеально подходящей для любого применения металлической резки. Понимание основных категорий машины упрощает сопоставление процесса с заготовкой.
| Тип пилы | принцип резания | Типичная сила | Важный фактор выбора |
|---|---|---|---|
| ленточная пила | непрерывная лента зубчатого | Длинный запас, стержни, трубы и общая резка | Шаг лопасти, скорость ленты и поддержка заготовки |
| круглая металлическая пила | Вращающееся зубчатое лезвие | Чистый, контролируемый прямой или угол среза | Конструкция лезвия, жесткость и стабильность подачи |
| абразивная пила | Вращающееся абразивное колесо | разделение твердых или требующихся материала | Тепло, выбор колеса и состояние кромки |
| Двухголовочная пила | Две контролируемые головки пилы | Профили, требующие повторяемой длины и угла резки | Позиционирование, выравнивание головы и зажим |
| ЧПУ прецизионная резка пила | Запрограммированное позиционирование и резка | Повторяемая продукция и контролируемые | Система управления, точность подачи и интеграция процессов |
В таблице показано, почему одного слова “пила” недостаточно, чтобы определить правильную машину. Производственная линия, обрезая длинные профили до нескольких запрограммированных длин, имеет очень разные требования, чем цех, разделяющий сплошной стержень.
Поэтому заготовка должна определять технологию, а не наоборот.
Почему начинается точность резки до того, как лезвие попадет в материал
Точность резки часто связана с лезвием, но перед началом резки начинаются многие проблемы с размерами.
Материал необходимо сначала правильно расположить. Если длинный профиль плохо поддерживается, он может провисать, скручиваться или двигаться по мере попадания в область резания. Если эталонная поверхность несовместима, запрограммированные размеры могут ненадежно соответствовать физическому положению заготовки.
Затем зажим должен закрепить материал, не вводя нежелательные движения. Недостаточная сдерживающая способность может позволить смещаться заготовке во время зацепления лопасти, а неправильное зажимное зажимное профили тонкостенных профилей может привести к деформации.
Само лезвие также должно подходить к материалу механически устойчивым путем. Направляющие системы, подшипники, жесткость насадки и механизмы подачи влияют на то, остается ли лезвие выровненными при изменении сил резания.
Вот почему высококачественная металлическая пила для резки следует оценивать как полную систему позиционирования, зажима и резки. Производительность лезвия имеет значение, но лезвие не может компенсировать нестабильную поддержку материала или плохую геометрию машины.
Как выбор лезвия влияет на качество резки металла
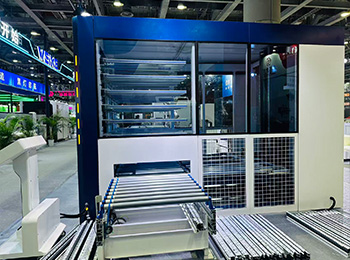
Выбор лопасти должен начинаться с материала и геометрии заготовки.
Тонкостенная, сплошная стержень и полая трубка не имеют одинаковых условий резки. Количество зубьев лопасти, одновременно контактирующих с материалом, может существенно изменяться, когда лезвие проходит через разные участки заготовки. Таким образом, геометрия зуба и шаг должны соответствовать обрабатываемому поперечному сечению.
Материал лезвия также влияет на поведение резки и условия эксплуатации. Лезвие, предназначенное для одной группы материалов, не должно автоматически считаться подходящим для другого просто потому, что машина может достигать требуемой скорости вращения.
Для циркулярных пилов необходимо работать вместе, диаметр лопасти, конфигурация зубьев, керф, устойчивость вращения и характеристики шпинделя машины. Самый эффективный лезвие не обязательно является наиболее агрессивным, именно лезвие создает стабильное формирование стружки и приемлемое качество кромки в предполагаемых условиях резки машины.
В производстве также следует отслеживать состояние лезвия, а не ждать очевидного сбоя. Увеличение образования заусенцев, изменение звука, снижение качества поверхности или непоследовательность резки могут указывать на то, что процесс больше не работает в тех же условиях, что и проверенная установка.
Что определяет качество резки?
Качество вырезания является результатом совместной работы нескольких переменных. Сосредоточение внимания только на одном из них часто приводит к неполному устранению неполадок.
Резкость и геометрия лезвия влияют на то, как удаляются материалы. Стабильность подачи влияет на нагрузку на резку. Машина контролирует нежелательное движение. Зажим определяет, сохраняет ли заготовка свое предполагаемое положение. Эвакуация чипа предотвращает помехи от удаленного материала с последующим действием резки.
Тепло тоже имеет значение. Чрезмерное тепловое воздействие может повлиять на лезвие, кромку заготовки и консистенцию резки, особенно при непрерывном производстве. В зависимости от технологии и материала пилы, соответствующая смазка или охлаждение могут поддерживать долговечность лопасти, удаление стружки и стабильность процесса.
Геометрия заготовки вводит другую переменную. Полые профили могут быстро чередоваться между тонкими секцией, открытыми пространствами и более толстыми стенками, когда лезвие проходит через разрез. Поэтому стабильная стратегия резания требует, чтобы машина и лезвие справлялись с изменением условий контакта без чрезмерной вибрации или движения.
Вместо того, чтобы спрашивать, производит ли машина “хороший разрез”, полезнее определить, что означает хорошее для следующего процесса. Важные критерии могут включать согласованность длины, угловую точность, состояние кромки, квадратность, уровень заусенцев и повторяемость в производственной партии.
Прямое резание против угловой резки
Прямая 90-градусная резка является одной из самых распространенных операций, но для сборки многих профилей требуются угловые концы.
Угол резки вносит дополнительную геометрическую чувствительность, поскольку небольшие изменения положения головки пилы, выравнивания материала или зажима могут повлиять на взаимосвязь между двумя поверхностями, которые позже будут совпадать во время сборки.
По этой причине машины, предназначенные для повторной угловой обработки, должны обеспечивать контролируемое механическое позиционирование, а не полагаться только на визуальную регулировку. Также имеет значение жесткость головки пилы под выбранным углом. Точная настройка имеет ограниченное значение, если режущая конструкция может перемещаться под нагрузкой.
Для приложений, которые многократно чередуются между прямой и угловой резкой, Встроенная пила с ЧПУ прецизионной При контролируемом позиционировании головки можно привести пример того, как резка 45° и 90° может быть интегрирована с управляемым движением машины и регулируемой подачей.
Более широкий урок заключается в том, что возможность угла должна оцениваться вместе с повторяемостью. Возможность один раз достичь угла отличается от постоянного воспроизведения его посредством повторного производства.
Почему так важны зажим и материальная поддержка
Зажим является одним из наименее заметных, но наиболее влиятельных частей процесса резки металлической резки.
Когда лезвие сначала соприкасается с заготовкой, силы резания пытаются сдвинуть материал. Приспособление должно противостоять этим силам, сохраняя при этом предполагаемую режущую конструкцию. Если заготовка смещается даже незначительно, результирующая размерная или угловая ошибка может появиться только после завершения резки.
Длинные профили создают дополнительную проблему, поскольку неподдерживаемые участки могут выступать в роли рычагов вокруг зоны резания. Надлежащая поддержка подачи и выхода может уменьшить ненужное движение и помочь сохранить материал в соответствии с данными машины.
Тонкостенный материал требует другого подхода. Чрезмерная сила зажима может исказить профиль до того, как лезвие попадет в него. Затем машина может производить геометрически точную резку временно деформированного компонента, только для того, чтобы профиль менять форму после освобождения хомута.
Таким образом, хороший упор означает нанесение достаточной сдерживающей способности в правильные места при сохранении естественной геометрии заготовки.
Ручные, полуавтоматические и ЧПУ процессы резки
Уровень автоматизации должен быть выбран в соответствии с производственной задачей, а не как индикатор качества машины.
Ручные системы могут оставаться практичными при частом изменении требований к резке, а объемы производства ограничены. Однако их производительность в большей степени зависит от измерения оператора, позиционирования и согласованности процессов.
Полуавтоматические системы могут автоматизировать определенные операции, такие как подача лезвия или зажим, при этом позиционирование материала под контролем оператора. Это может улучшить рабочий процесс, не требуя полностью запрограммированного процесса.
Пила металла с ЧПУ становится более полезной, когда размеры, углы или последовательности резания должны воспроизводиться повторно. Программируемое позиционирование уменьшает количество ручных решений по измерению между разрезами и может улучшить согласованность процесса при правильной конфигурировании параметров машины, материала и параметров резки.
Автоматизация не устраняет необходимость в знании процессов. Это делает проверенный процесс более воспроизводимым. Если выбор лопасти, параметры зажима или резки неверны, автоматизация может просто более последовательно воспроизводить ту же проблему.
Как технология металлорежущей пилы поддерживает последующую механическую обработку
Качество вырезанной заготовки влияет больше, чем на режущую станцию.
Если заготовка постоянно обрезана по длине, нижние струйные приспособления могут использовать более предсказуемые поверхности локализаций. Если обрезная поверхность остается в пределах требуемого диапазона квадратов, последующее фрезерование может потребовать меньшего корректирующего материала. Чистые краевые условия также могут упростить обработку и подготовку к последующим операциям.
Это особенно важно в производственных процессах, где с последующей резкой следует сверление, фрезерование, торцевая обработка или сборка. Каждая вариация, введенная на пиле, может стать дополнительной переменной в дальнейшем.
Например, немного длинный профиль может быть еще обработан, но каждая дополнительная коррекция требует движения машины, времени инструмента и внимания процессов. Короткий профиль не может быть восстановлен с помощью механической обработки.
Таким образом, хорошо управляемая работа пилы защищает припуски на обработку, требуемую на следующем этапе. Вместо того, чтобы максимально приближаться к произвольной цели, производители должны определить размеры в соответствии с полным маршрутом процесса и функциями, которые будут созданы позже.
Как выбрать металлическую пилу
Выбор машины должен начинаться с репрезентативной группы реальных заготовок. Просмотрите самые большие и наименьшие поперечные сечения, нормальные материалы, толщину стен, требуемые углы, длину цели и операции ниже по течению.
Первый вопрос - емкость резки. Машина должна физически вмещать заготовку, но максимальную емкость не следует рассматривать как единственный критерий. Профиль, который вписывается в номинальную зону резания, может по-прежнему потребовать дополнительного места для зажимов, опор или угловых перемещений.
Второй вопрос - требуемый разрез. Прямое разделение, повторная резка на 45 градусов и автоматически изменяемые размеры требуют различных конфигураций машины. Производство, включающее несколько запрограммированных длин, может уделять больше внимания позиционированию, чем процесс, который многократно вырезает одно фиксированное измерение.
Далее рассмотрим требуемый уровень автоматизации. Если работа меняется непрерывно, гибкость может иметь большее значение, чем длина автоматической последовательности. Если аналогичные компоненты обрабатываются многократно, программируемое позиционирование и автоматическое питание могут обеспечить большую практическую ценность.
Наличие лопастей, доступ к техническому обслуживанию, управление чипами, загрузка материалов и доступ оператора также должны быть пересмотрены. Эти факторы могут не доминировать в спецификации, но они влияют на ежедневное удобство использования машины.
Структурированный подход к Выбор оборудования для резки Поэтому следует сравнить машину с геометрией заготовки, требуемую точность, ритм производства и эксплуатационные требования, а не выбирать из одной спецификации отдельно.
Общие ошибки выбора пилы металла
Одной из распространенных ошибок является выбор оборудования в соответствии с максимальной режущей способностью, при этом наиболее часто игнорируя обрабатываемые детали. Машина, разработанная вокруг экстремальной заготовки, может быть менее эффективной для обычного производственного диапазона.
Еще одна ошибка заключается в том, что почти полностью сосредоточен на мощности двигателя. Необходима достаточная мощность, но устойчивость резки также зависит от шпинделя или системы ленты, направляющих, рамы машины, механизма зажима и подачи.
Выбор лезвия иногда рассматривается как потребляемое решение, которое можно решить после установки. На самом деле характеристики лопасти являются частью системы резки. Рабочий диапазон машины и лопасти, доступные для предполагаемого материала, должны быть оценены вместе.
Обработка материалов является еще одной часто недооцененной проблемой. Длинные заготовки могут потребовать существенной поддержки до и после зоны резания. Без соответствующей поддержки теоретическая точность позиционирования пилы не гарантирует, что фактическая заготовка остается правильно выровненной.
Наконец, пользователи иногда предполагают, что большая автоматизация автоматически обеспечивает большую точность. Автоматизация улучшает повторяемость запрограммированных действий, но процесс физического резания все же зависит от механического состояния, качества лопасти, удержания и правильной настройки.
Как улучшить повторяемость при ежедневной резке
Повторяемая резка начинается с повторяющейся установки.
Поверхности, используемые для размещения материала, должны оставаться чистыми и не поврежденными. Зажимы должны последовательно зацепляться заготовкой. Опорные валики или столы должны поддерживать выравнивание, а не заставлять материал входить в другое положение при его движении.
Состояние лопасти должно быть включено в обычные проверки процесса. Ожидание, пока лопасть не выпустит явно неприемлемые детали, может позволить постепенным изменениям качества продолжаться незамеченными. Операторы должны контролировать образование заусенцев, резать звук, поверхность и любые изменения в усилиях, необходимых для завершения резки.
Также должны быть задокументированы валидированные настройки резки. Для часто обрабатываемых заготовок станок, тип лопасти, тип лопатки, устройство зажима и соответствующие параметры резки должны рассматриваться как один процесс, а не как независимые части информации.
Периодическая проверка репрезентативными компонентами более полезна, чем предположение, что запрограммированные измерения останутся верными на неопределенный срок. Механический износ, замена лезвия, регулировка и техническое обслуживание приспособления могут влиять на взаимосвязь между настройкой машины и готовой заготовкой.
Это особенно важно, когда пила находится в начале более крупной автоматизированной производственной линии, где незаметно вариации могут продолжаться во многих нижестоящих компонентах.
Факторы технического обслуживания, влияющие на производитель
Поддержание пилы для резки металла должно быть сосредоточено на элементах, которые влияют на выравнивание, движение и устойчивость резки.
Направляющие поверхности и компоненты линейного движения должны оставаться чистыми и поддерживаться в соответствии с требованиями машины. Чипсы, накопившиеся вокруг эталонных поверхностей или движущихся компонентов, могут мешать позиционированию и сокращать срок службы компонентов.
Зажимные элементы должны быть проверены на износ и загрязнение. Если контактная поверхность больше не седла, машина может казаться правильной, в то время как сама заготовка не находится в том же эталоне.
Пильные полотна должны быть установлены правильно и проверены на наличие повреждений. Замена лезвия также должна вызывать проверку качества резки, поскольку новое лезвие может вести себя не так, как изношенное лезвие.
Смазка, охлаждающая жидкость или системы тумана, когда они используются машиной, должны функционировать последовательно. Их целью является не только снижение тепла, но и поддержка предсказуемых условий резки и управления чипами.
Профилактика более эффективна, когда она фокусируется на поведении процесса. Изменения звука, вибрации, образования заусенцев, времени резки или стабильности размеров могут выявить возникающие проблемы с механическим или инструментальным оборудованием, прежде чем они приведут к очевидной неудаче.
Когда имеет смысл резка металла с ЧПУ?
Контроль с ЧПУ обеспечивает наибольшее преимущество, когда процесс резания содержит решения, которые необходимо воспроизводить повторно.
Если материал должен быть разрезан на несколько запрограммированных длин, автоматическое позиционирование может уменьшить повторное ручное измерение. Если процесс включает изменения контролируемого угла, программируемое позиционирование может улучшить согласованность. Если пила является частью более крупной производственной ячейки, управление ЧПУ может помочь координировать резку с обработкой материалов и последующими операциями.
Дело не столько в объеме производства, сколько в повторении процесса. Даже в разнообразной производственной среде может быть полезна стрижка ЧПУ, когда семьи деталей имеют повторяющиеся программы, которые операторы могут извлекать и запускать заново.
Однако технология контроля должна оставаться в соответствии с работой. Добавление сложности программирования в приложение с помощью одного простого фиксированного сокращения может дать мало практического преимущества.
Полезный принцип выбора состоит в том, чтобы определить, где человеческая корректировка в настоящее время вносит вариации или ненужную обработку. Если программируемое движение может убрать эти повторные настройки без создания непропорциональной сложности процесса, резка с ЧПУ становится легче технически обосновывать.
Построение более качественного процесса резки металла
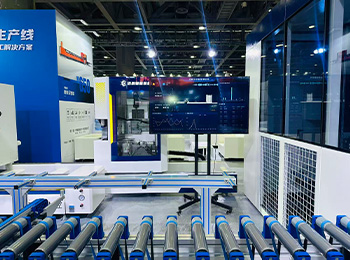
Хороший процесс резки начинается с готового компонента, а не с пилы.
Определите, что нужно следующей производственной операции из вырезанной заготовки. Определите допустимые размерные изменения, требования к углам, состояние поверхности, ожидания заусенцев и надбавку к обработке. Затем оцените, какая система резания может обеспечить эти условия последовательно.
Далее следует рассмотреть геометрию материала. Полые профили, твердый приклад, трубы и неровные секции создают различные условия зацепления лопастей. Одни и те же параметры резки не должны применяться автоматически на все заготовки.
Затем следует разработать конструкцию и манипулятор, чтобы разработать фактическую длину материала и поперечное сечение. Стабильная поддержка до и после реза помогает поддерживать взаимосвязь между заготовкой и станком.
Наконец, определите, как процесс будет проверяться. Стабильный процесс резки металлической резки не является тем, который производит один точный компонент во время установки. Это тот, который может воспроизводить приемлемый результат за счет обычного производства, давая операторам четкие показатели, когда условия начинают меняться.
Этот ориентированный на процесс подход более ценен, чем сравнивать машины только через листы спецификаций.
заключение
Плавка металла для резки оказывает непосредственное влияние на консистенцию размеров, состояние кромки, угловую точность и стабильность последующих производственных операций. Его роль выходит далеко за рамки отделения одного куска материала от другого.
Надежная резка зависит от взаимодействия станка, выбора лопасти, геометрии заготовки, зажимного материала, поддержки материала, контроля подачи и проверки процесса. Автоматизация может улучшить повторяемость, но только тогда, когда эти основные условия резания уже были правильно определены.
Поэтому наиболее подходящей машиной не является автоматически самая быстрая, самая большая или автоматизированная система. Это тот, который соответствует обычному диапазону заготовок, требует геометрии резания, производственного процесса и последующих требований к обработке.
Когда выбор машины начинается с реальных компонентов и четко определенного стандарта резки, пила становится неотъемлемой частью контроля качества, а не просто первой машиной на производстве.
часто задаваемые вопросы
Для чего используется металлическая пила?
Металлическая пила разделяет прутки, трубы, профили и другие металлические заготовки на требуемые длины или углы. Промышленные системы также могут обеспечивать контролируемую подачу, зажим и программируемое позиционирование, чтобы размеры среза могли быть последовательно воспроизведены перед дальнейшей механической обработкой или сборкой.
Какой тип пилы лучше всего подходит для резки металла?
Наилучший тип зависит от материала, сечения, требуемого качества кромки, угла и процесса производства. Ленточные пилы являются обычным явлением для стержней и труб, а точные системы циркулярной пилы могут подойти для контролируемой профильной резки. Машина, лезвие и заготовка всегда должны оцениваться как одна система резания.
Как металлическая пила может повысить точность резки?
Точность повышается при позиционировании, зажиме, движении лезвия и материи, сохраняя стабильность на протяжении всего реза. Позиционирование с ЧПУ может уменьшить повторное ручное измерение, но жесткость машины, состояние лезвия и правильная настройка одинаково важны для поддержания постоянных размеров и углов.
Что нужно проверить перед выбором металлорежущей пилы?
Точность повышается при позиционировании, зажиме, движении лезвия и материи, сохраняя стабильность на протяжении всего реза. Позиционирование с ЧПУ может уменьшить повторное ручное измерение, но жесткость машины, состояние лезвия и правильная настройка одинаково важны для поддержания постоянных размеров и углов.
Почему металлическая пила производит избыточные заусенцы?
Заусенцы могут увеличиваться из-за износа лопастей, неподходящей геометрии зуба, неустойчивой подачи, вибрации, неправильных условий резки или недостаточной удержания заготовки. Вместо того, чтобы немедленно менять один параметр, осмотрите лезвие, зажим, состояние машины и поддержку материала вместе, чтобы определить фактическую причину.