ЧПУ 4-осевой фрезерный станок 2026: Технология, использование и выбор
оглавление
введение
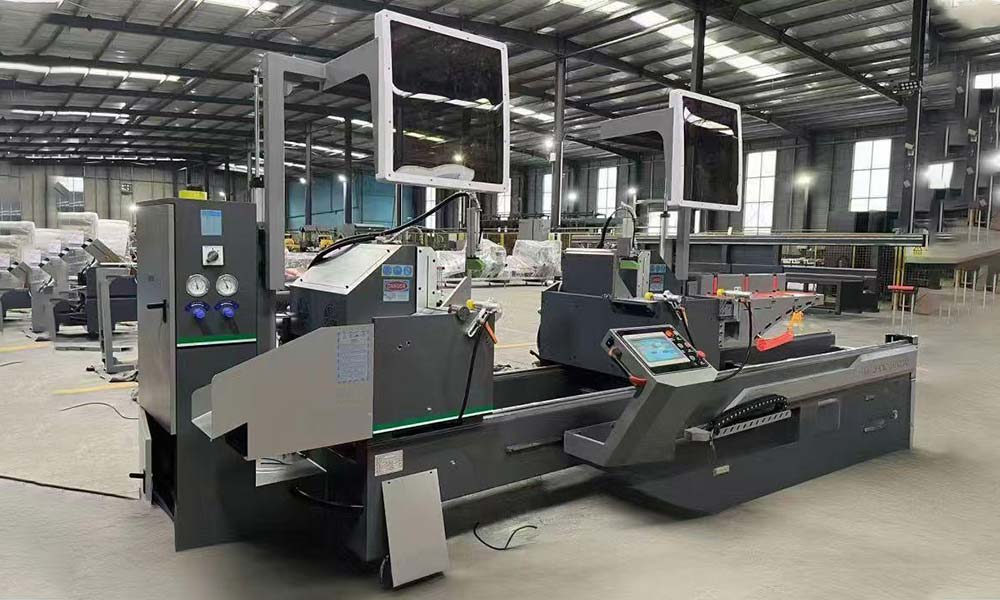
Переход от обычной трехосевой фрезерования к четырехосевой обработке — это не просто добавление еще одного движения к системе с ЧПУ. Настоящее изменение заключается в том, как машина может подходить к заготовке, как часто оператору необходимо ее переместить, как спроектированы приспособления и как программируется полная последовательность обработки.
Фрезерный станок с ЧПУ 4 оси добавляет контролируемое вращательное движение к знакомым линейным осям X, Y и Z. Это дополнительное движение может сделать многостороннюю обработку, ротационные функции, длительную обработку и некоторые сложные геометрии гораздо более практичными. Однако значение четвертой оси сильно зависит от геометрии детали, метода удержания, возможности контроллера, стратегии инструментария и производственного процесса.
В его основе, Компьютерный числовой контроль Использует запрограммированные инструкции для управления движением станка. В современных рабочих процессах обработки системы CAD и CAM обычно используются для подготовки геометрии и траекторий инструментов до того, как будут генерироваться инструкции для контроллера. Для четырехосевой обработки этот цифровой рабочий процесс становится особенно важным, потому что линейное движение должно быть согласовано с контролируемым вращением.
В этом руководстве объясняется, что на самом деле меняется четырехосная технология, где она дает значительные производственные преимущества, где появляются ее ограничения, и что вы должны оценить перед выбором машины.
Что такое фрезерный станок с ЧПУ 4-х осевой?
Фрезерный станок с ЧПУ 4-осевой представляет собой фрезерную систему с ЧПУ, которая объединяет три линейные оси с одной регулируемой осью. На обычной трехосевой машине режущий инструмент и заготовка перемещаются относительно друг друга по x, y и Z. Четырехосевая конфигурация вводит вращение, обычно идентифицируемое как ось A, B или C в зависимости от направления и архитектуры машины.
Наиболее знакомая схема расположения использует ось A, которая вращает заготовку вокруг оси X. Вместо того, чтобы удалить компонент из приспособления, повернуть его вручную и снова найти его, машина может переставить заготовку под управлением ЧПУ. Это особенно полезно, когда элементы должны быть обработаны вокруг нескольких граней или вокруг части цилиндрической поверхности.
Важно, что четвертую ось не следует рассматривать только как дополнительное устройство позиционирования. Когда вращающаяся ось правильно интегрирована с контроллером и стратегией кулачка, она становится частью общего процесса обработки.
Понимание четвертой оси
Четвертая ось может работать как ось индексации или как ось непрерывно контролируемой обработки.
При индексированной обработке ось вращения поворачивает компонент в заданное угловое положение, останавливается и позволяет осуществлять обычные операции по фрезерному соединению. Машина может обрабатывать одну грань, поворачивать заготовку на запрограммированную углом и затем обрабатывать другую грань.
При одновременной механической механической обработке ось вращения может двигаться, а одна или несколько линейных осей также движутся. Это делает возможными более сложные, спиральные или вращательные траектории.
Эти два подхода предъявляют очень разные требования к контроллеру, программному обеспечению кулачка, структуре машины и знанию оператора, поэтому их не следует рассматривать как взаимозаменяемые просто потому, что обе системы описываются как четырехосевые машины.
Как работает технология фрезерования 4-осевого станка с ЧПУ
Основным принципом обработки остается удаление материала с помощью вращающегося режущего инструмента, но дополнительная ось изменяет отношение между резцом и заготовкой.
При трехосевой механической обработке достижение другого лица часто требует еще одной установки. Каждая новая установка вносит решения о местоположении, зажиме, ориентации и верификации деталей. Поворотная ось может привести к тому, что дополнительные поверхности в области обработки могут быть поддержаны при сохранении заготовки в пределах одного и того же приспособления.
Это может сократить процесс обработки подходящих деталей, но меньшие сами по себе установки не гарантируют лучший результат. Прибор должен оставаться жестким во время вращения, ось вращения должна надежно позиционироваться, инструмент должен сохранять безопасный зазор, а программа должна учитывать изменяющуюся ориентацию компонента.
По этой причине эффективная четырехосевая обработка должна рассматриваться как скоординированная система, а не как отдельный станок.
Индексированная 4-осевая и одновременная 4-осевая механическая обработка
Индексированная четырехосевая обработка часто подходит для деталей, содержащих идентифицируемые граны для обработки под разными углами. Компонент может потребовать отверстия, карманы, прорези или фрезерованные поверхности с нескольких сторон, в то время как каждая отдельная операция может быть завершена с использованием обычного трехосевого инструмента.
Одновременная четырехосевая обработка становится более актуальной, когда требуемая траектория резки следует за вращающейся поверхностью. Вместо остановки в нескольких фиксированных угловых положениях заготовка вращается непрерывно, а резец движется по запрограммированной траектории.
Правильный выбор зависит от геометрии. Покупка машины, способной к комплексному одновременному движению, не дает практических преимуществ, если большинство компонентов требуют только контролируемой индексации. И наоборот, решение, предназначенное только для индексирования, может стать ограничительным, если ваша обычная работа включает в себя спиральные пути, обернутые элементы или постоянно меняющиеся контактные инструменты.
Основные компоненты, которые влияют на 4-осевые фрезерные характеристики
Спецификации станка часто сравниваются с использованием мощности шпинделя, хода и скорости, но сами по себе эти цифры не описывают, насколько хорошо 4-осевой станок с ЧПУ будет работать в реальном производстве.
Ротальная система является одной из первых областей, которые необходимо оценить. Его используемый диаметр, грузоподъемность, поведение позиционирования, механизм зажима и жесткость конструкции определяют, какие детали могут быть опоры и насколько надежно их можно обрабатывать. Вращающийся блок, который технически способен поворачивать большой компонент, может все еще быть неприемлемым, если вес приспособления, сила резания или зазор инструмента вытесняют систему за пределы ее практического рабочего диапазона.
Работы заслуживают равного внимания. Длинные детали могут потребовать дополнительной поддержки, в то время как цилиндрические или неправильные компоненты могут потребоваться специальные приспособления. Цель не просто держать заготовку плотно. Приспособление должно поддерживать повторяемую точку, обеспечивая при этом запрограммированное вращение без коллизий.
Характеристики шпинделя должны быть оценены в соответствии с материалом и инструментами, используемыми в обычном производстве. Сервопривод, структура машины, возможности контроллера и системы обратной связи также влияют на то, как последовательно запрограммированное движение становится фактическим движением инструмента.
Автоматическая замена инструмента может быть особенно ценной, когда для одной установки требуется сверление, фрезерование, прорезы и другие операции. Например, МСС предлагает 4-осевой алюминиевый профиль алюминиевый профиль Это сочетает в себе четырехосевую обработку профиля с автоматической конфигурацией, иллюстрирующей, как вращающаяся ось может стать частью более широкой системы обработки многооперации.
Поэтому более важным вопросом выбора является не “Сколько функций у машины?” Но “поддерживают ли эти функции последовательности обработки, которые на самом деле требуются для моих частей?”
Где наиболее полезными являются 4-осевые станки с ЧПУ
Наиболее прочными приложениями для четырехосевой обработки обычно являются детали, где контролируемое вращение исключает ненужную обработку или позволяет геометрию, которая в противном случае потребует более сложных настроек.
Многосторонние компоненты являются очевидным примером. Если заготовка нуждается в сверлении, обеспечении каркации или шлифовании на нескольких гранях, четвертая ось может вращать деталь между операциями, сохраняя при этом исходный контрольный упор. Это может упростить планирование процесса и сократить количество независимых настроек, которые должен быть воссоздан оператором.
Вращательные и цилиндрические компоненты являются еще одной важной группой. Прорези, отверстия, повторяющиеся функции и определенные контуры, распределенные по окружности, часто могут быть запрограммированы более естественным образом, когда сама заготовка может вращаться под управлением ЧПУ.
Длинные выдавливание и профили также могут извлечь выгоду из четырехосевой возможности, когда функции встречаются на нескольких ориентациях по их длине. В этих приложениях ход машин, расположение приспособлений, поддержка профиля и доступность инструмента могут быть столь же важными, как и существование самой четвертой оси.
Однако не каждая сложно выглядящая часть требует четырехосевой обработки. Если все критически важные функции могут быть доступны эффективно с одной ориентации, то трехосная машина может остаться более простым решением. Четырехосевая способность становится ценной, когда дополнительное движение решает повторяющуюся производственную проблему, а не просто добавляет значение спецификации.
ЧПУ 4-осевой фрезерный станок, 3-осная и 5-осевая механическая обработка
Выбор между трех-, четырех- и пятиосевой системами должен начинаться с заготовки, а не с категории машины. Больше осей может обеспечить большую свободу, но большая свобода также создает дополнительные требования к программированию, управлению столкновениями, дизайну приспособлений и пониманию операторов.
| коэффициент сравнения | 3-х осевая фрезерная | 4-х осевая фрезерная | 5-осный фрезерный |
|---|---|---|---|
| контролируемое движение | х, у, z | X, Y, Z плюс одна вращающаяся ось | X, Y, Z плюс две вращающиеся оси |
| Многосторонняя обработка | часто требует перестановки | Хорошо подходит для вращения вокруг одной первичной оси | Сильный доступ с разных ориентаций |
| цилиндрические особенности | Могут потребоваться дополнительные изменения в приспособлениях | часто очень подходит | Подходит, но может превысить практичную потребность |
| сложность программирования | низший | умеренный | выше |
| Планирование съемки | относительно прямо | Должен учитывать ротационное движение | Должен учитывать большее угловое движение |
| Соображения столкновения | умеренный | Выше вокруг ротационной установки | более сложный |
| лучше всего подходит | Доступные призматические части | Многосторонние и вращательные части | Очень сложная многоугловая геометрия |
Таблица не должна интерпретироваться как простой ранжирование от базового до продвинутого. Пятиосная машина не является автоматически лучшим устройством для каждого четырехосного применения, так же, как четырехосевая система автоматически не более подходит, чем трехосная машина для прямой пластины.
Хорошо подобранный 4-осевой станок с ЧПУ занимает практическую середину, когда одна регулируемая степень свободы вращения снимает повторные установки или обеспечивает необходимую геометрию без введения второй вращательной оси, которую в процессе производства редко использует.
Как затруднительное влияние на результаты 4-осевой обработки
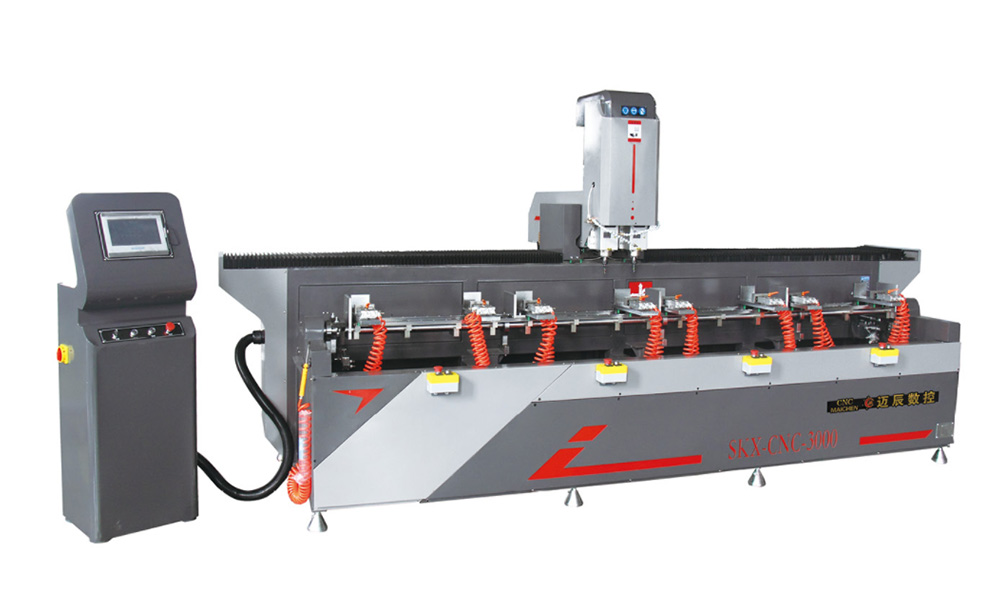
Упор — одна из самых заниженных частей четырехосевой обработки.
Когда приспособление остается неподвижным, его основная задача состоит в том, чтобы сопротивляться силе резания при сохранении базовой точки. При вращении приспособления также становятся важными его массовое распределение, огибающая зазора, жесткость прижимного оборудования и связь с вращающимся центром.
Высокий крепеж может увеличить расстояние между силой резания и опорой поворачивания. Негабаритный зажим может мешать доступу инструмента под определёнными углами. Плохо центрированная заготовка может создать ненужную вращательную нагрузку. Приспособление, блокирующее одну критическую особенность, может устранить преимущество в сохранении настройки, которое в первую очередь оправдывает четырехосную обработку.
По этой причине проектирование фиксации следует учитывать при планировании процесса, а не после того, как машина уже выбрана.
Полезным подходом является смоделирование заготовки, приспособления, поворотного блока, режущего инструмента и держателя в среде CAM. Вопрос не только в том, может ли резак достигать запрограммированной функции, но и в том, может ли весь инструментальный блок безопасно достать его во время вращения.
Этот подход особенно важен для длинных инструментов, глубоких карманов и компонентов с большими различиями в радиальном размере.
Программирование и соображения CAM для 4-х осевой фрезерования
Программирование 4-осевого фрезерного станка с ЧПУ требует более четкого понимания ориентации, чем обычное трехосное программирование.
Для проиндексированной работы программист должен определить правильное положение вращения для каждого раздела обработки и поддерживать постоянную связь между данными заготовки и центром вращения. Ошибки в этой связи могут появляться на каждой индексированной поверхности, даже если отдельные операции фрезерования запрограммированы правильно.
Для одновременной обработки качество траектории становится более чувствительным к тому, как система CAM преобразует геометрию детали в скоординированное линейное и вращательное движение. Резкое вращательное движение, ненужные развороты или плохая ориентация инструмента могут снизить гладкость механической обработки и увеличить сложность цикла.
Поэтому совместимость с постпроцессором имеет решающее значение. Система CAM может быть способна создавать соответствующую четырехосную траекторию, но конечная программа машины все же должна соответствовать контроллеру, конфигурации оси и кинематической поведению конкретного оборудования.
Моделирование также следует рассматривать как часть программирования, а не как окончательную визуальную проверку. Наиболее полезное моделирование включает фактическую оболочку машины, приспособление, поворотное устройство, режущий инструмент и держатель, где это возможно.
Это позволяет программистам идентифицировать ситуации, в которых сама трактовка фрезы технически действительна, но держатель, приспособление или заготовка становятся небезопасными, поскольку ось поворота меняется.
Как выбрать 4-осевой фрезерный станок с ЧПУ
Выбор должен начинаться с репрезентативных частей.
Соберите несколько компонентов, которые отражают нормальное производство, включая легкую работу, тяжелую работу и детали, которые, как ожидается, станут более распространенными в будущем. Просмотрите их размеры, материалы, допуски, гранулирующие граны, необходимые инструменты и требования к приспособлению.
Далее определите, почему нужна четвертая ось. Если основная цель состоит в том, чтобы обработать четыре стороны без повторного ручного перестановки, индексированное вращение может удовлетворить приложение. Если геометрия содержит непрерывные функции вращения, более важна одновременность.
Затем осмотрите рабочую оболочку после установки светильников. Опубликованная Axis Travel не всегда представляет собой полезное пространство для резки. Ротационные устройства, зажимы, задние бабки, опоры и длинные инструменты могут значительно уменьшить практичный оболочку.
Структура машины также должна быть рассмотрена в отношении ожидаемых условий резки. Высокоскоростное применение профиля и более тяжелые условия для удаления материала могут потребовать различных приоритетов шпинделя, жесткости и удержания, даже если они оба используют четырехосевое движение.
Контроллер и программное обеспечение должны быть оценены до завершения выбора оборудования. Если существующие рабочие процессы CAD/CAM не могут надежно генерировать необходимые программы, практические затраты на интеграцию — это не просто проблема, а это влияет на обучение, программирование и надежность процесса.
Более широкое обсуждение того, как архитектура машин должна следовать за заготовкой и производственным процессом, также отражена в MCS. 2026 года стратегическая стратегическая станция, где возможность четырехосной способности рассматривается в отношении многоориентационных механической обработки, а не как изолированная спецификация.
Распространенные ошибки выбора, которых следует избегать
Одной из распространенных ошибок является выбор четырехосевой машины, потому что она кажется более универсальной, не определяя, какие части действительно нуждаются в поворотном движении. Если ось вращения остается неиспользованной для большинства производства, дополнительные механические и программные возможности могут создать сложность без улучшения процесса.
Еще одна ошибка заключается в оценке только максимальных размеров заготовки. Компонент может физически соответствовать вращающейся системе, но все же становится невозможным в обработке, поскольку приспособление, резак или шпиндель не могут поддерживать зазор под требуемыми углами.
Возможность программирования также часто недооценивается. Машина, контроллер, CAM-система и постпроцессор образуют одну цепочку. Слабость в любой точке этой цепи может ограничить, насколько эффективно используется четвертая ось.
Столь же рискованно считать, что меньшее количество установок автоматически означает более высокую точность. Снижение репозиционирования может устранить некоторые источники изменений, но общая точность обработки по-прежнему зависит от состояния машины, позиционирования оси вращения, жесткости приспособления, состояния инструмента, теплового поведения, параметров резания и стратегии измерения.
Наконец, избегайте выбора только из листов спецификации. Более надежная оценка использует фактические чертежи деталей или репрезентативные задачи обработки. Это заставляет обсуждение доступа к инструменту, структуре цикла, удержания и стратегии программы вместо маркетинговых спецификаций, которые могут мало повлиять на вашу повседневную продукцию.
Как поддерживать стабильную 4-осевую обработку
Стабильная четырехосевая обработка зависит от обслуживания как обычной системы фрезерования, так и поворотной системы.
Вращающаяся ось должна быть чистой и проверенной в соответствии с требованиями технического обслуживания производителя машины. Особое внимание требуют приспособления, патроны и поверхности, поскольку загрязнение или повреждение на границе раздела крепления могут влиять на положение всех элементов, обработанных после вращения.
Состояние инструмента также следует систематически контролировать. Программа может повторяться точно, пока результат резки изменяется из-за износа инструмента, неверных данных о длине инструмента или изменения условий резки.
Периодическая проверка роторного центра полезна, когда приложения зависят от точных взаимоотношений между элементами, обработанными в разных угловых положениях. Если машина или приспособление пережило столкновение, необычную нагрузку или техническое вмешательство, эти отношения следует проверить до возобновления критических работ.
Управление программой также способствует повторяемости. После подтверждения процесса обработки соответствующая версия программы, расположение приспособлений, список инструментов, смещения и требования к инспекции должны контролироваться вместе. Обработка файла ЧПУ как вся запись процесса оставляет слишком много переменных, зависящих от памяти оператора.
Когда 4-осевая машина имеет больше смысла, чем другая конфигурация?
Фрезерный станок с ЧПУ 4 оси делает самый прочный случай, когда одна вращательная степень свободы решает повторяющиеся задачи производства.
Если компонент регулярно нуждается в обработке вокруг одной главной оси, четвертая ось может существенно упростить процесс. Если семейство частей имеет сходную вращательную или многогранную геометрию, многоразовые приспособления и стратегии обработки могут сделать выгоду еще более значимой.
Напротив, компонент, требующий доступа со многих изменяющихся углов инструмента, может оправдывать оценку пятиосевой. Простой компонент с характеристиками, концентрированными на одной грани, может оставаться более эффективно производимым на трехосевом оборудовании.
Это означает, что количество осей следует рассматривать как решение процесса, а не как рейтинг производительности.
Поэтому самый полезный вопрос не в том, “Сколько осей мне купить?” Это “какое движение, чтобы обрабатывать мои обычные детали с наименьшим количеством ненужных настроек, практичной сложностью программирования и надежностью доступа ко всем критическим функциям?”
Этот вопрос приводит к гораздо более защищаемому решению машины.
заключение
Фрезерный станок с ЧПУ с 4 осями может создать ценный мост между традиционной трехосевой обработкой и более сложными многоосевыми системами. Основное его преимущество – не просто дополнительное движение. Реальное значение получается при использовании контролируемого вращения для упрощения ориентации заготовки, уменьшении ненужного положения и создания практического доступа к функциям, распределенным по компонентам.
Однако эффективная четырехосевая обработка зависит от гораздо большего, чем роторная установка. На результат влияют жесткость машины, возможность вращения оси, характеристики шпинделя, фиксация, зазор, функции контроллера, стратегия кулачков, постобработка и знание оператора — все это влияет на результат.
По этой причине выбор оборудования должен начинаться с реальных деталей и реальных требований к процессу. Изучите, как будет удерживать компонент, какие поверхности должны быть достигнуты, проиндексирована или одновременная вращение, какие инструменты необходимы и как будет проверяться полная программа.
Когда на эти вопросы отвечают до выбора машины, технология четырехосевой технологии становится больше, чем просто еще одна спецификация. Это становится преднамеренной частью стабильного производства.
часто задаваемые вопросы
Что такое фрезерный станок с ЧПУ 4-х осевой?
Фрезерный станок с ЧПУ 4 оси объединяет три линейные оси с одной регулируемой осью вращения. Добавленное вращение позволяет машине переставлять или постоянно вращать заготовку, что делает его полезным для многосторонней обработки, цилиндрических элементов и компонентов, которые в противном случае потребовали бы повторных ручных настроек.
В чем разница между 3-осевой и 4-осевой фрезерной ЧПУ?
Трехосное фрезерование управляет движением вдоль X, Y и Z. Четырехосевая фрезерование добавляет контролируемое вращение вокруг другой оси. Это может позволить обрабатывать дополнительные грани или ротационные элементы без многократного удаления и перемещения детали в зависимости от геометрии детали и конструкции приспособления.
Подходит ли 4-осевая фрезерная станция с ЧПУ для цилиндрических деталей?
Да, многие цилиндрические и вращательные части хорошо подходят для четырехосевой обработки, поскольку ось вращения может располагать разные участки окружности по отношению к режущему инструменту. Пригодность по-прежнему зависит от диаметра компонента, длины, фиксации, доступа к фрезе и необходимых операций обработки.
Что нужно учитывать при выборе 4-осевого фрезерного станка с ЧПУ?
Оцените фактические размеры детали, материалы, необходимые обрабатывающие грани, емкость вращения, пригодную для использования рабочую оболочку, характеристики шпинделя, расположение приспособлений, функции контроллера и совместимость с CAD/CAM. Лучшая машина — это та, чья конфигурация оси соответствует вашему обычному процессу обработки.
Нужна ли мне индексированная или одновременная 4-осевая обработка?
Индексированная обработка часто достаточна, когда деталь требует обычного фрезерования на нескольких фиксированных поверхностях. Одновременная четырехосевая обработка более уместна, когда ось вращения должна двигаться во время резки, например, в некоторых обертывании, спирале или непрерывно меняющихся траекториях вращения. Геометрия детали должна определять выбор.