دليل آلة طحن المحور CNC 4 2026: التكنولوجيا والاستخدامات والاختيار
جدول المحتويات
مقدمة
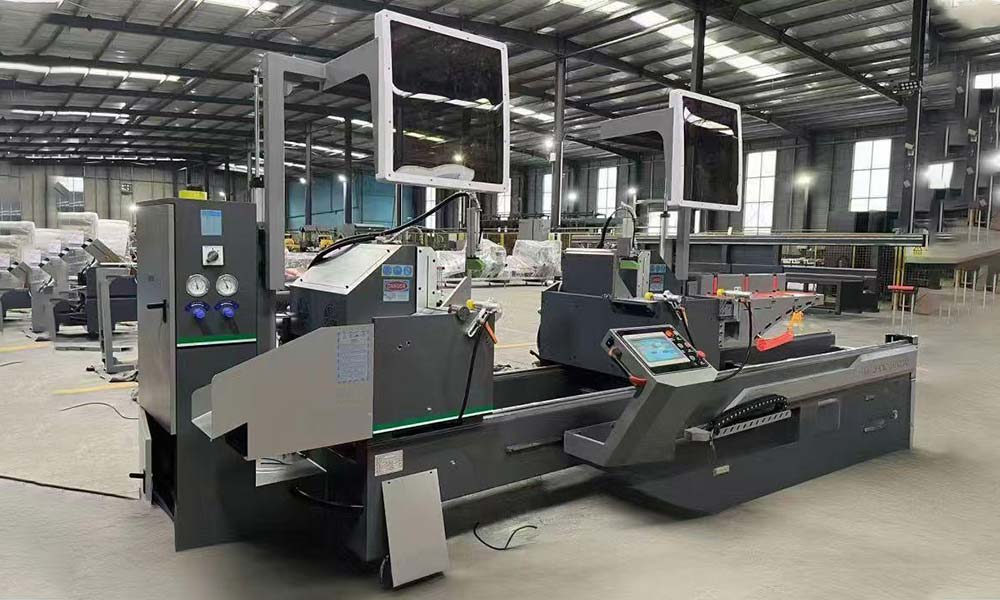
الانتقال من الطحن التقليدي ثلاثي المحاور إلى المعالجة رباعي المحاور ليس مجرد مسألة إضافة حركة أخرى إلى نظام CNC. يكمن التغيير الحقيقي في كيفية اقتراب الآلة من قطعة العمل ، وكم مرة يحتاج المشغل إلى إعادة وضعها ، وكيف يتم تصميم التركيبات ، وكيفية برمجة تسلسل المعالجة الكامل.
تضيف آلة طحن المحور CNC 4 حركة دوارة متحكم فيها إلى المحاور الخطية X و Y و Z المألوفة. يمكن لهذه الحركة الإضافية أن تجعل الآلات متعددة الجوانب ، والميزات الدورانية ، والمعالجة الطويلة ، وبعض الأشكال الهندسية المعقدة أكثر عملية. ومع ذلك ، تعتمد قيمة المحور الرابع بشكل كبير على هندسة الجزء وطريقة العمل وقدرة وحدة التحكم واستراتيجية الأدوات وسير عمل الإنتاج.
في تأسيسها،, التحكم العددي بالكمبيوتر يستخدم تعليمات مبرمجة للتحكم في حركة الآلة. في مهام سير عمل التصنيع الحديثة ، تُستخدم أنظمة CAD و CAM بشكل شائع لإعداد الهندسة ومسارات الأدوات قبل إنشاء إرشادات الماكينة لوحدة التحكم. بالنسبة للآلات ذات المحاور الأربعة ، يصبح سير العمل الرقمي مهمًا بشكل خاص لأنه يجب تنسيق الحركة الخطية مع الدوران المتحكم فيه.
يشرح هذا الدليل ما تتغير تقنية رباعي المحاور فعليًا ، وأين تقدم مزايا تصنيعية ذات مغزى ، وأين تظهر قيودها ، وما يجب عليك تقييمه قبل اختيار آلة.
ما هي آلة طحن المحور CNC 4؟
آلة طحن المحور CNC 4 هي نظام طحن CNC يجمع ثلاثة محاور خطية مع محور دوار واحد متحكم فيه. على آلة تقليدية ثلاثية المحاور ، تتحرك أداة القطع وقطعة العمل بالنسبة لبعضهما البعض على طول X و Y و Z. يقدم التكوين رباعي المحاور الدوران ، والذي يتم تحديده بشكل شائع على أنه المحور A أو B أو C اعتمادًا على الاتجاه وبنية الماكينة.
يستخدم الترتيب الأكثر شيوعًا محورًا A يدور قطعة العمل حول المحور السيني. بدلاً من إزالة مكون من الجهاز ، قم بتدويره يدويًا وتحديد موقعه مرة أخرى ، يمكن للآلة إعادة وضع قطعة العمل تحت تحكم CNC. هذا مفيد بشكل خاص عندما يجب تشكيل الميزات حول عدة وجوه أو حول جزء من سطح أسطواني.
النقطة المهمة هي أنه لا ينبغي النظر إلى المحور الرابع فقط على أنه جهاز تحديد المواقع الإضافي. عندما يتم دمج المحور الدوار بشكل صحيح مع استراتيجية وحدة التحكم وكاميرا ، يصبح جزءًا من عملية المعالجة الشاملة.
فهم المحور الرابع
قد يعمل المحور الرابع كمحور فهرسة أو كمحور تصنيع يتم التحكم فيه باستمرار.
باستخدام الآلات المفهرسة ، يحول المحور الدوار المكون إلى موضع زاوية محدد ، ويتوقف ، ويسمح بإجراء عمليات الطحن التقليدية. قد تقوم الآلة بمعالجة وجه واحد ، وتدوير قطعة العمل بزاوية مبرمجة ثم معالجة وجه آخر.
مع المعالجة المتزامنة رباعية المحاور ، يمكن للمحور الدوار أن يتحرك بينما يتحرك أيضًا واحد أو أكثر من المحاور الخطية. هذا يجعل مسارات الأدوات الملفوفة أو الحلزونية أو الدورانية أكثر تعقيدًا ممكنة.
يضع هذان النهجان مطالب مختلفة جدًا على وحدة التحكم وبرامج CAM وبنية الآلة ومعرفة المشغل ، لذلك لا ينبغي التعامل معها على أنها قابلة للتبادل لمجرد أن كلا النظامين يوصفان على أنهما آلات رباعية المحاور.
كيف تعمل تقنية آلة طحن المحور CNC 4
يظل مبدأ التصنيع الأساسي إزالة المواد باستخدام أداة قطع دوارة ، لكن المحور الإضافي يغير العلاقة بين القاطع وقطعة العمل.
في المعالجة ثلاثية المحاور ، غالبًا ما يتطلب الوصول إلى وجه آخر إعدادًا آخر. يقدم كل إعداد جديد قرارات حول موقع الإسناد والتثبيت والتوجيه الجزئي والتحقق. يمكن للمحور الدوار أن يجلب أسطحًا إضافية إلى منطقة المعالجة مع الحفاظ على قطعة العمل داخل نفس التركيب.
يمكن أن يؤدي ذلك إلى تقصير مسار العملية للأجزاء المناسبة ، لكن عددًا أقل من الإعدادات وحدها لا يضمن نتيجة أفضل. يجب أن تظل التركيبات جامحة طوال فترة الدوران ، ويجب أن يكون المحور الدوار في وضع موثوق ، ويجب أن تحتفظ الأداة بخلوص آمن ، ويجب أن يراعي البرنامج الاتجاه المتغير للمكون.
لهذا السبب ، يجب اعتبار التصنيع الفعال رباعي المحاور نظامًا منسقًا بدلاً من ميزة آلة واحدة.
4 محاور مفهرسة مقابل 4 محاور متزامنة
غالبًا ما تكون المعالجة رباعية المحاور المفهرسة مناسبة للأجزاء التي تحتوي على وجوه تصنيع يمكن تحديدها بزوايا مختلفة. قد يتطلب أحد المكونات ثقوبًا أو جيوبًا أو فتحات أو أسطحًا مطحونة من عدة جوانب ، بينما لا يزال من الممكن إكمال كل عملية فردية باستخدام حركة الأداة التقليدية ثلاثية المحاور.
تصبح المعالجة المتزامنة رباعية المحاور أكثر صلة عندما يتبع مسار القطع المطلوب سطحًا دوارًا. بدلاً من التوقف عند عدة مواضع زاوية ثابتة ، تدور قطعة العمل باستمرار بينما يتحرك القاطع على طول مساره المبرمج.
الاختيار الصحيح يعتمد على الهندسة. إن شراء آلة قادرة على الحركة المتزامنة المعقدة يوفر القليل من الفوائد العملية إذا كانت معظم المكونات تتطلب فقط فهرسة متحكم فيها. على العكس من ذلك ، يمكن أن يصبح حل الفهرسة فقط مقيدًا إذا كان عملك العادي يتضمن مسارات حلزونية أو ميزات ملفوفة أو تغيير جهة الاتصال باستمرار.
المكونات الأساسية التي تؤثر على أداء الطحن 4 محاور
غالبًا ما تتم مقارنة مواصفات الآلة باستخدام قوة المغزل والسفر والسرعة ، لكن هذه الأرقام وحدها لا تصف مدى جودة أداء آلة طحن المحور CNC 4 في الإنتاج الحقيقي.
يعد نظام الروتاري من أولى المجالات التي يجب تقييمها. يحدد قطرها القابل للاستخدام وسعة التحميل وسلوك تحديد المواقع وآلية التثبيت والصلابة الهيكلية الأجزاء التي يمكن دعمها ومدى موثوقيتها في تشكيلها. قد تظل الوحدة الدوارة القادرة تقنيًا على قلب مكون كبير غير مناسبة إذا دفع وزن التركيب أو قوة القطع أو خلوص الأداة النظام إلى ما وراء نطاق عمله العملي.
العمل يستحق نفس القدر من الاهتمام. قد تتطلب الأجزاء الطويلة دعمًا إضافيًا ، بينما قد تحتاج المكونات الأسطوانية أو غير المنتظمة إلى تركيبات مخصصة. الهدف ليس مجرد إمساك قطعة العمل بإحكام. يجب أن تحافظ التركيبات على مسند قابل للتكرار مع السماح بالدوران المبرمج بدون تصادمات.
يجب تقييم خصائص المغزل مقابل المواد والأدوات المستخدمة في الإنتاج العادي. تؤثر استجابة المؤازرة وهيكل الآلة وقدرة وحدة التحكم وأنظمة التغذية الراجعة أيضًا على مدى استمرار الحركة المبرمجة في أن تصبح حركة الأداة فعلية.
يمكن أن يكون التغيير التلقائي للأداة ذا قيمة خاصة عندما يتطلب جزء ما حفر وطحن وشق وعمليات أخرى أثناء إعداد واحد. على سبيل المثال، يقدم MCS ملف مركز تصنيع تصنيع الألومنيوم CNC 4 محاور يجمع ذلك بين معالجة ملف تعريف المحاور الأربعة مع تكوين تغيير الأدوات التلقائي ، مما يوضح كيف يمكن للمحور الدوار أن يشكل جزءًا من نظام تصنيع متعدد العمليات أوسع.
وبالتالي فإن سؤال الاختيار الأكثر أهمية ليس “كم عدد الميزات التي يمتلكها الجهاز؟” ولكن “هل تدعم هذه الميزات تسلسل التصنيع الذي تتطلبه أجزائي بالفعل؟”
حيث تكون آلات طحن المحور CNC 4 مفيدة للغاية
عادةً ما تكون أقوى التطبيقات للتصنيع رباعي المحاور هي الأجزاء التي يلغي فيها الدوران الخاضع للرقابة التعامل غير الضروري أو يتيح الهندسة التي قد تتطلب إعدادات أكثر تعقيدًا.
المكونات متعددة الجوانب هي مثال واضح. إذا كانت قطعة العمل تحتاج إلى حفر أو جيب أو فتحة على عدة وجوه ، فيمكن للمحور الرابع تدوير الجزء بين العمليات مع الحفاظ على مرجع العمل الأصلي. يمكن أن يؤدي ذلك إلى تبسيط تخطيط العملية وتقليل عدد الإعدادات المستقلة التي يجب إعادة إنشائها بواسطة المشغل.
المكونات الدورانية والأسطوانية هي مجموعة مهمة أخرى. غالبًا ما يمكن برمجة الفتحات والثقوب والميزات المتكررة وبعض الخطوط الموزعة حول محيط بشكل طبيعي عندما يمكن للقطعة نفسها أن تدور تحت تحكم CNC.
يمكن أن تستفيد عمليات السحب الطويلة والملامح أيضًا من القدرة رباعية المحاور عندما تحدث الميزات على اتجاهات متعددة على طولها. في هذه التطبيقات ، يمكن أن يكون السفر الآلي وترتيب التركيبات ودعم الملف الشخصي وإمكانية الوصول إلى الأداة بنفس أهمية وجود المحور الرابع نفسه.
ومع ذلك ، لا يتطلب كل جزء ذو مظهر معقد معالجة رباعية المحاور. إذا كان من الممكن الوصول إلى جميع الميزات المهمة بكفاءة من اتجاه واحد ، فقد تظل الآلة ثلاثية المحاور هي الحل الأبسط. تصبح القدرة رباعية المحاور ذات قيمة عندما تحل الحركة الإضافية مشكلة تصنيع متكررة بدلاً من مجرد إضافة قيمة المواصفات.
آلة طحن المحور CNC 4 مقابل 3 محاور و 5 محاور
يجب أن يبدأ الاختيار بين أنظمة ثلاثية وأربعة وخمسة محاور بقطعة العمل بدلاً من فئة الآلة. يمكن أن توفر المزيد من المحاور قدرًا أكبر من الحرية ، ولكن الحرية الأكبر تخلق أيضًا متطلبات إضافية للبرمجة وإدارة الاصطدام وتصميم التركيبات وفهم المشغل.
| عامل المقارنة | 3- محاور طحن | 4- محاور طحن | 5- محاور طحن |
|---|---|---|---|
| حركة خاضعة للرقابة | س، ص، z | X, Y, Z زائد محور دوار واحد | X, Y, Z زائد محورين دوارين |
| آلات متعددة الجوانب | غالبًا ما يتطلب إعادة تحديد المواقع | مناسب تمامًا للدوران حول محور أساسي واحد | وصول قوي من توجهات متعددة |
| ميزات أسطوانية | قد تكون هناك حاجة إلى مزيد من التغييرات في التركيبات | في كثير من الأحيان مناسبة للغاية | مناسبة ولكنها قد تتجاوز الحاجة العملية |
| تعقيد البرمجة | خفض | اعتدالي | أعلى |
| تخطيط تركيبات | صريح نسبيا | يجب حساب الحركة الدوارة | يجب أن تفسر حركة زاوية أكبر |
| اعتبارات الاصطدام | اعتدالي | أعلى حول المنشآت الدوارة | أكثر تعقيدًا |
| أفضل ملاءمة | أجزاء المنشورية التي يمكن الوصول إليها | أجزاء متعددة ودوران | هندسة متعددة الزوايا معقدة للغاية |
لا ينبغي تفسير الجدول على أنه ترتيب بسيط من الأساسي إلى المتقدم. الآلة ذات الخمس محاور ليست تلقائيًا أفضل آلة لكل تطبيق رباعي المحاور ، تمامًا كما أن النظام رباعي المحاور ليس تلقائيًا أكثر ملاءمة من آلة ثلاثية المحاور للوحة مباشرة.
تحتل آلة طحن المحور CNC 4 المتوافقة جيدًا أرضية وسطية عملية عندما تزيل درجة دوران التحكم التي يتم التحكم فيها الإعدادات المتكررة أو تمكن الهندسة المطلوبة دون إدخال محور دوار ثانٍ نادرًا ما تستخدمه عملية الإنتاج.
كيف يؤثر العمل على نتائج المعالجة ذات 4 محاور
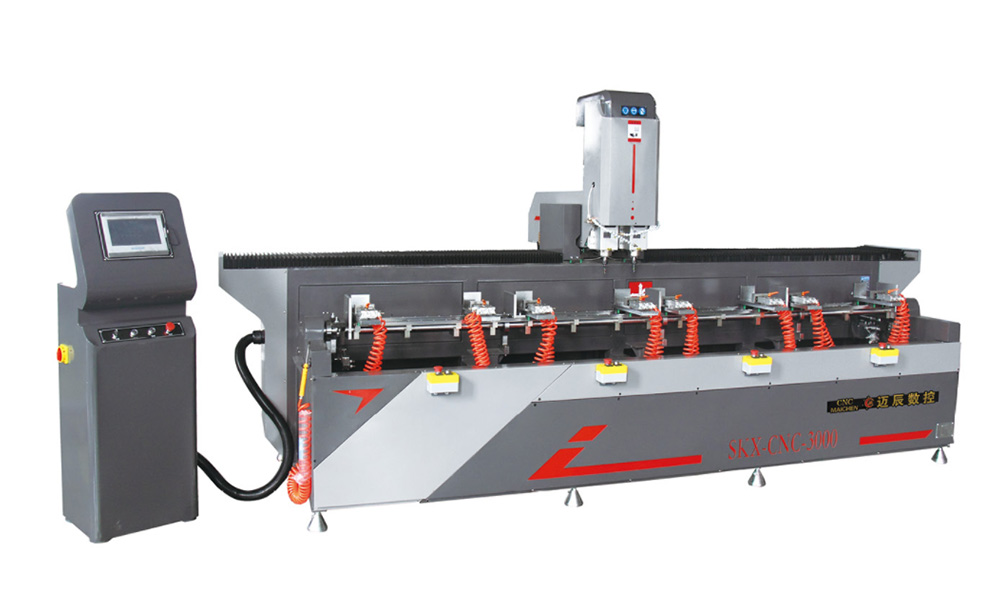
العمل هو أحد أكثر الأجزاء التي يتم التقليل من شأنها في الآلات ذات المحاور الأربعة.
عندما تظل التركيبات ثابتة ، فإن وظيفتها الرئيسية هي مقاومة قوى القطع مع الحفاظ على المسند. عندما تدور التركيبات ، يصبح توزيعها الشامل ومغلف التخليص وصلابة التثبيت والعلاقة بالمركز الدوار مهمًا أيضًا.
يمكن أن تزيد التركيبات الطويلة المسافة بين قوة القطع ودعم المحور الدوار. يمكن أن يتداخل المشبك كبير الحجم مع الوصول إلى الأداة في زوايا معينة. يمكن أن تؤدي قطعة العمل سيئة المركز إلى خلق حمل دوراني غير ضروري. قد تقضي التركيبة التي تمنع ميزة مهمة واحدة على ميزة توفير الإعداد التي بررت المعالجة رباعية المحاور في المقام الأول.
لهذا السبب ، يجب مراعاة تصميم التركيبات أثناء تخطيط العملية بدلاً من اختيار الجهاز بالفعل.
نهج مفيد هو نمذجة قطعة العمل والتركيبات والوحدة الدوارة وأداة القطع والحامل معًا في بيئة الكامة. السؤال ليس فقط ما إذا كان القاطع يمكنه الوصول إلى ميزة مبرمجة ، ولكن ما إذا كان يمكن أن تصل مجموعة الأداة بأكملها بأمان خلال الحركة الدوارة.
هذا النهج مهم بشكل خاص للأدوات الطويلة والجيوب العميقة والمكونات مع اختلافات كبيرة في البعد الشعاعي.
اعتبارات البرمجة و CAM للطحن 4 محاور
تتطلب برمجة آلة طحن المحور CNC 4 فهمًا أوضح للاتجاه من البرمجة التقليدية ثلاثية المحاور.
بالنسبة للعمل المفهرس ، يجب على المبرمج تحديد موضع الدوران الصحيح لكل قسم تصنيع والحفاظ على علاقة متسقة بين مسند قطعة العمل ومركز الروتاري. يمكن أن تظهر أخطاء في هذه العلاقة على كل وجه مفهرس حتى عندما تتم برمجة عمليات الطحن الفردية بشكل صحيح.
بالنسبة للتصنيع المتزامن ، تصبح جودة مسار الأدوات أكثر حساسية لكيفية تحويل نظام CAM إلى هندسة الأجزاء إلى حركة خطية ودورانية منسقة. يمكن أن تقلل الحركة الدوارة المفاجئة أو الانعكاسات غير الضرورية أو اتجاه الأداة السيئ من نعومة الآلات وزيادة تعقيد الدورة.
لذلك فإن توافق ما بعد المعالج أمر بالغ الأهمية. قد يكون نظام CAM قادرًا على إنشاء مسار أدوات مناسب رباعي المحاور ، ولكن لا يزال يتعين على برنامج الماكينة النهائي أن يتطابق مع وحدة التحكم وتكوين المحور والسلوك الحركي للمعدات المحددة.
يجب أيضًا التعامل مع المحاكاة كجزء من البرمجة وليس كفحص مرئي نهائي. تشمل المحاكاة الأكثر فائدة مغلف الآلة الفعلي ، والتركيب ، والجهاز الدوار ، وأداة القطع والحامل حيثما أمكن ذلك.
يسمح هذا للمبرمجين بتحديد المواقف التي يكون فيها مسار القاطع نفسه صالحًا تقنيًا ولكن الحامل أو القطعة أو قطعة العمل تصبح غير آمنة حيث يتغير المحور الدوار.
كيفية اختيار آلة طحن المحور CNC 4
يجب أن يبدأ الاختيار بأجزاء تمثيلية.
اجمع العديد من المكونات التي تعكس الإنتاج الطبيعي ، بما في ذلك العمل السهل والعمل الشاق والأجزاء التي من المتوقع أن تصبح أكثر شيوعًا في المستقبل. راجع أبعادها وموادها وتفاوتاتها ووجوهها الآلية والأدوات المطلوبة ومتطلبات التركيب.
بعد ذلك ، حدد سبب الحاجة إلى المحور الرابع. إذا كان الهدف الرئيسي هو آلة أربعة جوانب دون إعادة وضع يدوي متكرر ، فقد يفي التطبيق المفهرس بالتطبيق. إذا كانت الهندسة تحتوي على ميزات دوران مستمرة ، فقد تكون القدرة المتزامنة أكثر أهمية.
ثم افحص مغلف العمل بعد تركيب التركيبات. لا يمثل السفر المحور المنشور دائمًا مساحة قطع قابلة للاستخدام. يمكن للأجهزة الدوارة والمشابك ومخزون الذيل والدعائم والأدوات الطويلة تقليل المغلف العملي بشكل كبير.
يجب أيضًا مراعاة هيكل الماكينة فيما يتعلق بظروف القطع المتوقعة. قد يتطلب تطبيق الملف الشخصي عالي السرعة وتطبيق إزالة المواد الأثقل مغزلًا وصلابة وأولويات العمل المختلفة حتى عندما يستخدم كلاهما حركة رباعية المحاور.
يجب تقييم توافق وحدة التحكم والبرامج قبل الانتهاء من اختيار المعدات. إذا لم تتمكن مهام سير العمل الحالية من CAD / CAM من توليد البرامج المطلوبة بشكل موثوق ، فإن التكلفة العملية للتكامل ليست مجرد مشكلة برمجية ؛ فهي تؤثر على التدريب ووقت البرمجة وموثوقية العملية.
تنعكس مناقشة أوسع حول كيفية اتباع هندسة الآلة للقطعة الشغلية وعملية الإنتاج في MCS 2026 استراتيجية مركز آلة CNC, ، حيث يتم النظر في القدرة رباعية المحاور فيما يتعلق بالقطع متعدد الاتجاهات بدلاً من المواصفات المعزولة.
أخطاء الاختيار الشائعة التي يجب تجنبها
أحد الأخطاء الشائعة هو اختيار آلة رباعية المحاور لأنها تبدو أكثر تنوعًا دون تحديد الأجزاء التي تحتاج فعليًا إلى حركة دوارة. إذا ظل المحور الدوار غير مستخدم لمعظم الإنتاج ، فقد تخلق القدرة الميكانيكية والبرمجة الإضافية تعقيدًا دون تحسين العملية.
خطأ آخر هو تقييم الحد الأقصى لأبعاد قطعة العمل فقط. قد يتناسب أحد المكونات فعليًا مع النظام الدوار ولكن لا يزال من المستحيل في الماكينة لأن التركيب أو القاطع أو المغزل لا يمكنه الحفاظ على الخلوص في الزوايا المطلوبة.
وكثيرا ما يتم التقليل من شأن القدرة على البرمجة. الآلة ووحدة التحكم ونظام CAM ومعالج ما بعد تشكل سلسلة واحدة. يمكن أن تحد الضعف في أي مكان في تلك السلسلة من مدى فعالية استخدام المحور الرابع.
من الخطر أيضًا افتراض أن عددًا أقل من الإعدادات تعني تلقائيًا دقة أعلى. يمكن أن يؤدي تقليل إعادة التموضع إلى إزالة بعض مصادر تباين الإعداد ، لكن الدقة الكلية للتصنيع لا تزال تعتمد على حالة الآلة ، ووضع المحور الدوار ، وصلابة التركيب ، وحالة الأداة ، والسلوك الحراري ، ومعلمات القطع واستراتيجية القياس.
أخيرًا ، تجنب الاختيار من أوراق المواصفات وحدها. يستخدم التقييم الأكثر موثوقية رسومات الأجزاء الفعلية أو مهام التصنيع التمثيلية. هذا يفرض المناقشة نحو الوصول إلى الأداة ، وهيكل الدورة ، وحيازة العمل واستراتيجية البرنامج بدلاً من مواصفات التسويق التي قد يكون لها تأثير ضئيل على إنتاجك اليومي.
كيفية الحفاظ على أداء التصنيع المستقر رباعي المحاور
تعتمد المعالجة المستقرة رباعية المحاور على الحفاظ على كل من نظام الطحن التقليدي والنظام الدوار.
يجب أن يظل المحور الدوار نظيفًا وفحصه وفقًا لمتطلبات صيانة الشركة المصنعة للآلة. تحتاج التركيبات والخراطيش وأسطح تحديد المواقع إلى عناية خاصة لأن التلوث أو التلف في واجهة العمل يمكن أن يؤثر على موضع كل ميزة يتم تشكيلها بعد الدوران.
يجب أيضًا مراقبة حالة الأداة بشكل منهجي. يمكن أن يتكرر البرنامج تمامًا أثناء تغيير نتيجة القطع بسبب تآكل الأداة أو بيانات طول الأداة غير الصحيحة أو تغيير ظروف القطع.
يكون التحقق الدوري من مركز الروتاري مفيدًا عندما تعتمد التطبيقات على العلاقات الدقيقة بين الميزات التي يتم تشكيلها في مواضع زاوية مختلفة. إذا تعرضت الآلة أو التركيبات لتصادم أو حمل غير عادي أو تدخل صيانة ، فيجب فحص هذه العلاقة قبل استئناف العمل الحرج.
تساهم إدارة البرنامج أيضًا في التكرار. بمجرد التحقق من صحة عملية التصنيع ، يجب التحكم في إصدار البرنامج المرتبط وترتيب التركيبات وقائمة الأدوات والتعويضات ومتطلبات التفتيش معًا. إن معالجة ملف CNC على أنه سجل العملية بأكمله يترك الكثير من المتغيرات التي تعتمد على ذاكرة المشغل.
متى تكون الآلة ذات 4 محاور أكثر منطقية من تكوين آخر؟
تصنع آلة طحن المحور CNC 4 أقوى حالة عندما تحل درجة دوران واحدة من الحرية تحديًا متكررًا للإنتاج.
إذا كان أحد المكونات يحتاج بانتظام إلى تصنيع حول محور رئيسي واحد ، يمكن للمحور الرابع تبسيط العملية إلى حد كبير. إذا كانت عائلة من الأجزاء تشترك في هندسة دورانية أو متعددة الوجوه ، فإن التركيبات القابلة لإعادة الاستخدام واستراتيجيات المعالجة يمكن أن تجعل الفائدة أكثر جدوى.
على النقيض من ذلك ، فإن المكون الذي يتطلب الوصول من العديد من زوايا الأدوات المتغيرة قد يبرر تقييمًا خماسيًا. قد يظل المكون المباشر ذو الميزات المركزة على وجه واحد أكثر كفاءة في المعدات ثلاثية المحاور.
هذا يعني أنه يجب التعامل مع عدد المحور على أنه قرار عملية ، وليس ترتيب أداء.
لذلك فإن السؤال الأكثر فائدة ليس “كم عدد المحاور التي يجب أن أشتريها؟” إنها “ما هي الحركة المطلوبة لآلة أجزائي العادية بأقل إعدادات غير ضرورية ، وتعقيد البرمجة العملي والوصول الموثوق إلى كل ميزة مهمة؟”
هذا السؤال يؤدي إلى قرار آلة أكثر قابلية للدفاع.
ختام
يمكن لآلة طحن المحور CNC 4 إنشاء جسر قيم بين الآلات التقليدية ثلاثية المحاور والأنظمة متعددة المحاور الأكثر تعقيدًا. ميزتها الرئيسية ليست مجرد حركة إضافية. تأتي القيمة الحقيقية من استخدام الدوران المتحكم فيه لتبسيط اتجاه قطعة العمل وتقليل إعادة التموضع غير الضروري وإنشاء وصول عملي إلى الميزات الموزعة حول أحد المكونات.
ومع ذلك ، فإن المعالجة الفعالة رباعية المحاور تعتمد على أكثر بكثير من الوحدة الدوارة. تؤثر صلابة الآلة ، وقدرة المحور الدوار ، وخصائص المغزل ، وتركيب الأداة ، ووظائف التحكم ، واستراتيجية CAM ، والمعالجة اللاحقة ومعرفة المشغل على النتيجة.
لهذا السبب ، يجب أن يبدأ اختيار المعدات بالأجزاء الفعلية ومتطلبات العملية الفعلية. ادرس كيف سيتم الاحتفاظ بالمكون ، والأسطح التي يجب الوصول إليها ، وما إذا كانت الدوران مفهرسة أو متزامنة ، والأدوات المطلوبة وكيف سيتم التحقق من صحة البرنامج الكامل.
عندما يتم الرد على هذه الأسئلة قبل اختيار الماكينة ، تصبح التكنولوجيا رباعية المحاور أكثر من مواصفات أخرى. يصبح جزءًا متعمدًا من عملية تصنيع مستقرة.
أسئلة وأجوبة
ما هي آلة طحن المحور CNC 4؟
تجمع آلة طحن المحور CNC 4 بين ثلاثة محاور خطية مع محور دوار متحكم فيه. يسمح الدوران الإضافي للآلة بإعادة وضع قطعة العمل أو تدويرها باستمرار ، مما يجعلها مفيدة للتصنيع متعدد الجوانب والميزات الأسطوانية والمكونات التي قد تتطلب إعدادات يدوية متكررة.
ما هو الفرق بين 3 محاور و 4 محاور CNC طحن؟
تتحكم طحن ثلاثي المحاور على طول X و Y و Z. تضيف الطحن رباعي المحاور دورانًا متحكمًا حول محور آخر. يمكن أن يسمح ذلك بتشكيل الوجوه الإضافية أو ميزات الدوران دون إزالة قطعة العمل وإعادة وضعها بشكل متكرر ، اعتمادًا على هندسة الجزء وتصميم التركيبات.
هل طحن CNC رباعي المحاور مناسب للأجزاء الأسطوانية؟
نعم ، العديد من الأجزاء الأسطوانية والدورانية مناسبة تمامًا للتصنيع رباعي المحاور لأن المحور الدوار يمكنه وضع مناطق مختلفة من المحيط فيما يتعلق بأداة القطع. لا تزال الملاءمة تعتمد على قطر المكون والطول وحيازة العمل والوصول إلى القاطع وعمليات التصنيع المطلوبة.
ما الذي يجب أن أضعه في الاعتبار عند اختيار آلة طحن CNC 4 Axis؟
تقييم أبعاد الجزء الفعلي ، والمواد ، ووجوه التصنيع المطلوبة ، والسعة الدوارة ، ومغلف العمل القابل للاستخدام ، وخصائص المغزل ، وترتيب التركيبات ، ووظائف وحدة التحكم وتوافق CAD / CAM. أفضل آلة هي تلك التي يتطابق تكوين محورها مع عملية المعالجة العادية.
هل أحتاج إلى تصنيع مفهرس أو متزامن رباعي المحاور؟
غالبًا ما تكون المعالجة المفهرسة كافية عندما يحتاج الجزء إلى طحن تقليدي على عدة وجوه ثابتة. تكون المعالجة المتزامنة رباعية المحاور أكثر ملاءمة عندما يجب أن يتحرك المحور الدوار أثناء القطع ، مثل بعض مسارات أدوات الدوران المغلفة أو الحلزونية أو المتغيرة باستمرار. يجب أن تحدد هندسة الجزء الاختيار.