كيف يعمل منشار القطع المعدني على تحسين الدقة والإنتاجية؟
جدول المحتويات
مقدمة
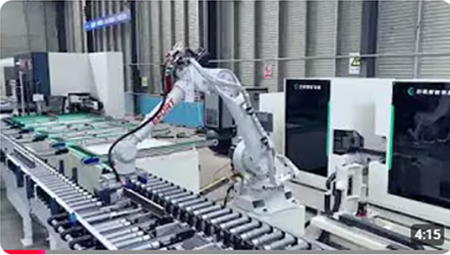
غالبًا ما يتم التعامل مع القطع كواحد من أبسط المراحل في معالجة المعادن ، لكن جودة القطع الأول يمكن أن تؤثر على كل عملية تالية تقريبًا. قد يتطلب الجزء الذي يبدأ بطول غير دقيق أو زاوية غير مستقرة أو حافة تالفة أو وجه نهاية غير متسق تصحيحًا إضافيًا أثناء الطحن أو الحفر أو التجميع أو الفحص. لهذا السبب ، يجب اعتبار اختيار وتشغيل منشار القطع المعدني جزءًا من عملية التصنيع الشاملة بدلاً من خطوة تحضير منفصلة.
تتراوح معدات القطع المعدنية الحديثة من أنظمة منشار الشريط وآلات القطع الكاشطة إلى المناشير الدائرية عالية الدقة وأنظمة القطع الآلية باستخدام CNC. يقترب كل تصميم من فصل المواد بشكل مختلف ، ويعتمد الحل الأفضل على شكل قطعة العمل ، وخصائص المواد ، والزاوية المطلوبة ، وجودة القطع ، وإيقاع الإنتاج ومتطلبات المعالجة النهائية.
بالنسبة لإنتاج المكونات الشخصية والدقة ، يكون الهدف عادةً أكثر تطلبًا من مجرد فصل المواد. أنت بحاجة إلى تغذية متحكم فيها ، وتحديد المواقع الموثوق ، واختيار الشفرة المناسب ، والتثبيت المستقر وظروف القطع القابلة للتكرار. عندما تعمل هذه العناصر معًا ، يمكن أن يوفر منشار القطع المعدني فراغات وملامح متسقة يسهل معالجتها بدقة في مراحل التصنيع اللاحقة.
تشرح هذه المقالة تقنيات القطع الرئيسية والعوامل التي تؤثر على جودة القطع والتطبيقات الشائعة واعتبارات الأتمتة والمعايير العملية التي يجب تقييمها عند اختيار منشار لمعالجة المعادن الصناعية.
ما هو منشار القطع المعدني؟
منشار القطع المعدني هو آلة أو نظام قطع يعمل بالطاقة مصمم لفصل قطع العمل المعدنية باستخدام شفرة أو أداة قطع مسننة أو وسط قطع كاشط. اعتمادًا على تصميم الماكينة ، يمكن استخدامه للقضبان أو الأنابيب أو التشكيلات الجانبية أو الأقسام الهيكلية أو المكونات المعدة.
على الرغم من أن تقنيات المنشار المختلفة تستخدم آليات قطع مختلفة ، إلا أنها تشترك في هدف مشترك: إزالة المواد الكافية على طول مسار قطع محدد لفصل قطعة العمل مع الحفاظ على دقة الأبعاد المقبولة وحالة الحافة.
A منشار شريطي, على سبيل المثال ، يستخدم شريط مسنن مستمر ويتم تطبيقه على نطاق واسع على المخزون المعدني مثل القضبان والأنابيب. بدلاً من ذلك ، تستخدم أنظمة المنشار الدائري شفرة دوارة على شكل قرص ويمكن تهيئتها للقطع المستقيم أو الزاوي الذي يتم التحكم فيه. تزيل الأنظمة الكاشطة المواد من خلال عمل كاشطة بدلاً من أسنان المنشار التقليدية.
لتخطيط الإنتاج ، لا ينبغي النظر إلى هذه التقنيات على أنها قابلة للتبديل. تؤثر حركة الشفرة ودعم قطعة العمل وسرعة القطع وتشكيل الرقائق وتوليد الحرارة وصلابة الماكينة على النتيجة النهائية.
كيف يعمل منشار القطع المعدني؟
تبدأ عملية القطع عندما يتم وضع قطعة العمل وتقييدها بالنسبة للشفرة. ثم تقوم الآلة بتحريك أداة القطع من خلال المادة أو تغذي المادة نحو الأداة في ظروف القطع والتغذية التي يتم التحكم فيها.
أثناء القطع ، يزيل كل سن أو عنصر جلخ كمية صغيرة من المواد. تعتمد كفاءة هذه العملية على الحفاظ على الاتصال المناسب بين وسط القطع وقطعة العمل. إذا كانت التغذية عدوانية للغاية بالنسبة للمادة وتكوين الشفرة ، فقد تزداد قوى القطع وقد تنخفض جودة الحافة. إذا كانت ظروف القطع غير متطابقة بشكل جيد في الاتجاه المعاكس ، فقد تتأثر الإنتاجية وأداء الشفرة أيضًا.
لذلك تعتمد الأنظمة الصناعية على أكثر من قوة المحرك. يمكن أن يساهم التحكم في التغذية ، وصلابة الشفرة ، وضغط التثبيت ، ودعم المواد ، وإزالة الرقائق والتبريد أو التزييت في قطع مستقر.
على منشار القطع المعدني الآلي ، يصبح تحديد المواقع جزءًا مهمًا آخر من العملية. قد يحرك نظام التحكم قطعة العمل أو رأس المنشار إلى وضع مبرمج قبل كل قطع. هذا يقلل من الاعتماد على القياس اليدوي المتكرر ويساعد في إنشاء علاقة أكثر اتساقًا بين البعد المطلوب وموضع القطع الفعلي.
الأنواع الرئيسية لأنظمة منشار القطع المعدنية
لا يوجد تصميم منشار واحد مثالي لكل تطبيق قطع معدني. إن فهم فئات الآلة الأساسية يجعل من السهل مطابقة العملية مع قطعة العمل.
| نوع المنشار | مبدأ القطع | قوة نموذجية | عامل اختيار مهم |
|---|---|---|---|
| منشار الفرقة | شريط مسنن مستمر | مخزون طويل وقضبان وأنابيب وقطع عامة | الملعب وسرعة النطاق ودعم قطعة العمل |
| منشار معدني دائري | شفرة دوارة مسننة | نظيفة ، يتم التحكم فيها بشكل مستقيم أو قطع الزاوية | تصميم الشفرة والصلابة واستقرار الأعلاف |
| منشار قطع خام | عجلة دوارة دوارة | فصل المواد الصلبة أو الصعبة | الحرارة واختيار العجلة وحالة الحافة |
| منشار قطع مزدوج الرأس | رأسان منشاران متحكمان | ملفات تعريف تتطلب طولًا قابلًا للتكرار وقطعًا للزاوية | تحديد المواقع ومحاذاة الرأس والتثبيت |
| منشار قطع دقيق CNC | وضع وقطع مبرمج | إنتاج قابل للتكرار وأبعاد متحكم بها | نظام التحكم ودقة التغذية وتكامل العملية |
يوضح الجدول لماذا لا تكون كلمة “منشار” وحدها كافية لتعريف الآلة الصحيحة. خط إنتاج يقطع الملامح الطويلة إلى العديد من الأطوال المبرمجة له متطلبات مختلفة تمامًا عن ورشة تفصل مخزون القضبان الصلبة.
لذلك يجب أن تحدد قطعة العمل التكنولوجيا ، وليس العكس.
لماذا تبدأ دقة القطع قبل أن تدخل الشفرة المادة
غالبًا ما ترتبط دقة القطع بالشفرة ، ولكن تبدأ العديد من مشاكل الأبعاد قبل أن يبدأ القطع فعليًا.
يجب أولاً وضع المواد بشكل صحيح. إذا كان ملف التعريف الطويل مدعومًا بشكل سيئ ، فيمكن أن يرتعش أو يلتف أو يتحرك عند دخوله منطقة القطع. إذا كان السطح المرجعي غير متسق ، فقد لا تتوافق الأبعاد المبرمجة بشكل موثوق مع الموضع المادي لقطعة العمل.
ثم يجب على التثبيت تأمين المادة دون إدخال حركة غير مرغوب فيها. يمكن أن يسمح التقييد غير الكافي لقطعة العمل بالتحول أثناء تعشيق الشفرة ، في حين أن التثبيت غير المناسب لملامح الجدار الرقيق قد يؤدي إلى تشوه.
يجب أن تقترب الشفرة نفسها أيضًا من المادة من خلال مسار مستقر ميكانيكيًا. تؤثر أنظمة التوجيه والمحامل وصلابة رأس المنشار وآليات التغذية على ما إذا كانت الشفرة تظل محاذية مع تغير قوى القطع.
هذا هو السبب في أنه يجب تقييم منشار القطع المعدني عالي الجودة كنظام كامل للتموضع والتثبيت والقطع. أداء الشفرة مهم ، لكن الشفرة لا يمكنها تعويض دعم المواد غير المستقر أو هندسة الجهاز السيئة.
كيف يؤثر اختيار الشفرة على جودة القطع المعدنية
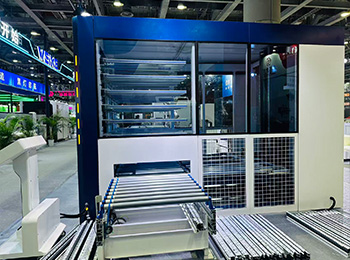
يجب أن يبدأ اختيار الشفرة بمواد وهندسة قطعة العمل.
لا يقدم المظهر الجانبي الرقيق والقضيب الصلب والأنبوب المجوف نفس ظروف القطع. يمكن أن يتغير عدد أسنان الشفرة التي تتلامس في وقت واحد بشكل كبير مع مرور الشفرة عبر أقسام مختلفة من قطعة العمل. لذلك تحتاج هندسة الأسنان وطبقة الملعب إلى أن تتناسب مع المقطع العرضي الذي تتم معالجته.
تؤثر مادة الشفرة أيضًا على سلوك القطع وظروف الخدمة. لا ينبغي افتراض أن الشفرة المصممة لمجموعة واحدة من المواد مناسبة لمجموعة أخرى لمجرد أن الآلة يمكن أن تصل إلى سرعة الدوران المطلوبة.
بالنسبة لتطبيقات المنشار الدائري ، يجب أن تعمل قطر الشفرة وتكوين الأسنان والشق وثبات الدوران وخصائص مغزل الماكينة معًا. الشفرة الأكثر فاعلية ليست بالضرورة الأكثر عدوانية، بل الشفرة هي التي تخلق تشكيل رقاقة ثابت وجودة حافة مقبولة في ظل ظروف القطع المقصودة من الجهاز.
في الإنتاج ، يجب أيضًا مراقبة حالة الشفرة بدلاً من انتظار الفشل الواضح. يمكن أن تشير زيادة تكوين النتوءات وتغيير الصوت وانخفاض جودة السطح أو سلوك القطع غير المتسق إلى أن العملية لم تعد تعمل في نفس الظروف مثل الإعداد الذي تم التحقق من صحته.
ما الذي يحدد جودة القطع؟
جودة القطع هي نتيجة العديد من المتغيرات التي تعمل معًا. غالبًا ما يؤدي التركيز على واحد منهم فقط إلى استكشاف الأخطاء وإصلاحها غير المكتمل.
تؤثر حدة الشفرة والهندسة على كيفية إزالة المواد. يؤثر ثبات التغذية على حمل القطع. صلابة الماكينة تتحكم في الحركة غير المرغوب فيها. يحدد التثبيت ما إذا كانت قطعة العمل تحافظ على موضعها المقصود. يمنع إخلاء الرقاقة المواد التي تمت إزالتها من التداخل مع إجراء القطع اللاحق.
الحرارة مهمة أيضًا. يمكن أن يؤثر التأثير الحراري المفرط على الشفرة وحافة قطعة العمل واتساق القطع ، خاصة أثناء الإنتاج المستمر. اعتمادًا على تقنية SAW والمواد ، قد يدعم التشحيم أو التبريد المناسب عمر الشفرة وإزالة الرقاقة واستقرار العملية.
تقدم هندسة قطعة العمل متغيرًا آخر. قد تتناوب الملامح المجوفة بسرعة بين المقاطع الرقيقة والمساحات المفتوحة والجدران السميكة مع تقدم الشفرة خلال القطع. لذلك تتطلب استراتيجية القطع المستقرة من الآلة والشفرة التعامل مع ظروف التلامس المتغيرة دون اهتزاز أو حركة مفرطة.
بدلاً من السؤال عما إذا كانت الآلة تنتج “قطعًا جيدًا” ، من المفيد تحديد الوسائل الجيدة للعملية التالية. قد تشمل المعايير المهمة تناسق الطول ، والدقة الزاوية ، وحالة الحافة ، والربع ، ومستوى النتوءات ، والتكرار عبر دفعة الإنتاج.
قطع مستقيم مقابل قطع الزاوية
يعد القطع المستقيم بزاوية 90 درجة أحد أكثر العمليات شيوعًا ، لكن العديد من الملامح المصنعة تتطلب نهايات بزاوية للتجميع.
يقدم القطع بالزاوية حساسية هندسية إضافية لأن التغييرات الصغيرة في وضع رأس المنشار أو محاذاة المواد أو التثبيت يمكن أن تؤثر على العلاقة بين السطحين المقطوعين اللذين سيلتقيان لاحقًا أثناء التجميع.
لهذا السبب ، يجب أن توفر الآلات المخصصة للمعالجة الزاوية المتكررة تحديدًا ميكانيكيًا متحكمًا فيه بدلاً من الاعتماد فقط على الضبط البصري. كما أن صلابة رأس المنشار في الزاوية المختارة مهمة أيضًا. الإعداد الدقيق له قيمة محدودة إذا كان هيكل القطع يمكن أن يتحرك تحت الحمل.
للتطبيقات التي تتناوب بشكل متكرر بين القطع المستقيم والزاوية ، و منشار قطع دقيق متكامل CNC مع وضع رأس المنشار المتحكم فيه ، يوفر مثالًا على كيفية دمج القطع بزاوية 45 درجة و 90 درجة مع حركة الماكينة الموجهة والتغذية المنظمة.
الدرس الأوسع هو أنه يجب تقييم القدرة الزاوية مع التكرار. تختلف القدرة على الوصول إلى زاوية مرة واحدة عن إعادة إنتاجها باستمرار من خلال الإنتاج المتكرر.
لماذا التثبيت والدعم المادي مهمان للغاية
يعد التثبيت أحد الأجزاء الأقل وضوحًا والأكثر تأثيرًا في عملية منشار القطع المعدني.
عندما تتلامس الشفرة مع قطعة العمل لأول مرة ، تحاول قوى القطع تحريك المادة. يجب أن تقاوم التركيبات تلك القوى مع الحفاظ على مرجع القطع المقصود. إذا تحولت قطعة العمل بشكل طفيف ، فقد يظهر الخطأ الناتج أو الزاوي فقط بعد اكتمال القطع.
تخلق الملامح الطويلة تحديًا إضافيًا لأن المقاطع غير المدعومة يمكن أن تعمل كرافعات حول منطقة القطع. يمكن أن يقلل دعم التغذية والغذاء المناسبين من الحركة غير الضرورية ويساعد في الحفاظ على محاذاة المواد مع مسند الجهاز.
تتطلب المواد ذات الجدار الرقيق نهجًا مختلفًا. قد تؤدي قوة التثبيت المفرطة إلى تشويه المظهر الجانبي قبل أن تدخله الشفرة. قد تنتج الآلة بعد ذلك قطعًا دقيقًا هندسيًا على مكون مشوه مؤقتًا ، فقط لتغيير شكل الملف الشخصي بعد تحرير المشابك.
وبالتالي ، فإن العمل الجيد يعني تطبيق ضبط كافٍ في المواقع الصحيحة مع الحفاظ على الهندسة الطبيعية لقطعة العمل.
عمليات القطع اليدوية وشبه الأوتوماتيكية و CNC
يجب اختيار مستوى الأتمتة وفقًا لمهمة الإنتاج بدلاً من التعامل معه كمؤشر لجودة الماكينة.
يمكن أن تظل الأنظمة اليدوية عملية عندما تتغير متطلبات القطع بشكل متكرر وتكون كميات الإنتاج محدودة. ومع ذلك ، يعتمد أداؤها بشكل أكبر على قياس المشغل وتحديد المواقع واتساق العملية.
يمكن للأنظمة شبه الآلية أتمتة عمليات محددة مثل تغذية الشفرة أو التثبيت مع ترك وضع المواد تحت سيطرة المشغل. يمكن أن يؤدي ذلك إلى تحسين سير العمل دون الحاجة إلى عملية مبرمجة بالكامل.
يصبح منشار القطع المعدني CNC أكثر فائدة عندما يجب إعادة إنتاج الأبعاد أو الزوايا أو تسلسلات القطع بشكل متكرر. يقلل الوضع المبرمج من عدد قرارات القياس اليدوية بين التخفيضات ويمكن أن يحسن اتساق العملية عندما يتم تكوين الماكينة ودعم المواد ومعلمات القطع بشكل صحيح.
الأتمتة لا تلغي الحاجة إلى معرفة العملية. يجعل عملية التحقق من صحتها أكثر قابلية للتكرار. إذا كان اختيار الشفرة أو معلمات التثبيت أو القطع غير صحيحة ، فيمكن للأتمتة ببساطة إعادة إنتاج نفس المشكلة بشكل أكثر اتساقًا.
كيف تدعم تقنية منشار القطع المعدنية التصنيع في المصب
تؤثر جودة القطع الفارغ أكثر من محطة القطع.
إذا تم قطع قطعة العمل باستمرار إلى الطول ، يمكن أن تستخدم تركيبات المصب أكثر أسطح تحديد موقع يمكن التنبؤ بها. إذا ظل وجه القطع ضمن نطاق التربيع المطلوب ، فقد يتطلب الطحن اللاحق إزالة مادة تصحيحية أقل. يمكن لظروف الحافة الأنظف أيضًا تبسيط المناولة والتحضير للعمليات اللاحقة.
هذا مهم بشكل خاص في عمليات التصنيع حيث يتبع القطع الحفر أو الطحن أو الآلات النهائية أو التجميع. يمكن أن يصبح كل اختلاف يتم تقديمه في المنشار متغيرًا إضافيًا لاحقًا في العملية.
على سبيل المثال ، غالبًا ما لا يزال من الممكن تشكيل ملف تعريف طويل قليلاً ، ولكن كل تصحيح إضافي يستهلك سفر الماكينة ووقت الأداة والاهتمام بالعملية. لا يمكن استعادة ملف تعريف قصير من خلال التصنيع.
وبالتالي ، فإن عملية المنشار التي يتم التحكم فيها جيدًا تحمي بدل التشغيل الذي تتطلبه المرحلة التالية. بدلاً من القطع بأكبر قدر ممكن من الهدف التعسفي ، يجب على الشركات المصنعة تحديد الأبعاد وفقًا لمسار العملية الكامل والميزات التي سيتم إنشاؤها لاحقًا.
كيفية اختيار منشار قطع المعادن
يجب أن يبدأ اختيار الآلة بمجموعة تمثيلية من قطع العمل الحقيقية. راجع أكبر وأصغر المقاطع العرضية والمواد العادية وسماكة الجدار والزوايا المطلوبة وأطوال الهدف وعمليات المصب.
السؤال الأول هو خفض القدرة. يجب أن تستوعب الآلة قطعة العمل فعليًا ، ولكن لا ينبغي التعامل مع السعة القصوى على أنها المعيار الوحيد. قد لا يزال المظهر الجانبي الذي يتناسب مع منطقة القطع الاسمية يتطلب مساحة إضافية للمشابك أو الدعامات أو الحركة الزاوية.
السؤال الثاني هو القص المطلوب. يتطلب الفصل المستقيم والقطع المتكرر بزاوية 45 درجة والأبعاد المتغيرة تلقائيًا تكوينات مختلفة للآلة. قد يضع الإنتاج الذي يتضمن أطوالًا مبرمجة متعددة تركيزًا أكبر على التحكم في الموضع مقارنة بالعملية التي تقطع بعدًا ثابتًا واحدًا بشكل متكرر.
بعد ذلك ، ضع في اعتبارك المستوى المطلوب من الأتمتة. إذا تغير العمل بشكل مستمر ، فقد تكون المرونة أكثر أهمية من طول التسلسل التلقائي. إذا تمت معالجة المكونات المماثلة بشكل متكرر ، فقد توفر المواقع القابلة للبرمجة والتغذية التلقائية قيمة عملية أكبر.
يجب أيضًا مراجعة توفر الشفرة والوصول إلى الصيانة وإدارة الرقائق وتحميل المواد والوصول إلى المشغل. قد لا تهيمن هذه العوامل على ورقة المواصفات ، لكنها تؤثر على قابلية الاستخدام اليومية للآلة.
نهج منظم ل اختيار معدات القطع لذلك يجب مقارنة الآلة بهندسة قطعة العمل ، والدقة المطلوبة ، وإيقاع الإنتاج ومتطلبات التشغيل بدلاً من الاختيار من مواصفات واحدة في عزلة.
أخطاء اختيار قطع المعادن الشائعة
أحد الأخطاء الشائعة هو اختيار المعدات وفقًا للسعة القصوى للقطع مع تجاهل الأجزاء التي يتم معالجتها بشكل متكرر. قد تكون الآلة المصممة حول قطعة شغل متطرفة أقل كفاءة لنطاق الإنتاج العادي.
خطأ آخر هو التركيز بالكامل تقريبًا على قوة المحرك. الطاقة الكافية ضرورية ، لكن ثبات القطع يعتمد أيضًا على نظام المغزل أو النطاق ، والأدلة ، وإطار الآلة ، والتثبيت وآلية التغذية.
يتم التعامل مع اختيار الشفرة أحيانًا على أنه قرار قابل للاستهلاك يمكن حله بعد التثبيت. في الواقع ، تشكل خصائص الشفرة جزءًا من نظام القطع. يجب تقييم نطاق تشغيل الماكينة والشفرات المتاحة للمادة المقصودة معًا.
معالجة المواد هي قضية أخرى لا يتم التقليل من شأنها في كثير من الأحيان. قد تتطلب قطع العمل الطويلة دعمًا كبيرًا قبل وبعد منطقة القطع. بدون الدعم المناسب ، لا تضمن دقة تحديد المواقع النظرية للمناظ بقاء قطعة العمل الفعلية محاذاة بشكل صحيح.
أخيرًا ، يفترض المستخدمون أحيانًا أن الأتمتة الأكبر تنتج تلقائيًا دقة أكبر. تعمل الأتمتة على تحسين قابلية تكرار الإجراءات المبرمجة ، لكن عملية القطع المادية لا تزال تعتمد على الحالة الميكانيكية وجودة الشفرة وتركيب العمل والإعداد الصحيح.
كيفية تحسين التكرار في القطع اليومي
يبدأ القطع القابل للتكرار بإعداد قابل للتكرار.
يجب أن تظل الأسطح المستخدمة لوضع المواد نظيفة وغير تالفة. يجب أن تشغل المشابك قطعة العمل باستمرار. يجب أن تحافظ بكرات الدعم أو الطاولات على المحاذاة بدلاً من إجبار المادة في وضع مختلف أثناء تحركها.
يجب دمج حالة الشفرة في فحوصات العملية الروتينية. قد يسمح الانتظار حتى تنتج الشفرة أجزاء غير مقبولة بشكل واضح في تغيير الجودة التدريجي دون أن يلاحظها أحد. يجب على المشغلين مراقبة تكوين النتوءات وصوت القطع ومظهر السطح وأي تغيير في الجهد المطلوب لإكمال القطع.
يجب أيضًا توثيق إعدادات القطع التي تم التحقق من صحتها. بالنسبة لقطع العمل التي تتم معالجتها بشكل متكرر ، يجب التعامل مع برنامج الماكينة ونوع الشفرة وترتيب التثبيت ومعلمات القطع ذات الصلة على أنها عملية واحدة بدلاً من أجزاء مستقلة من المعلومات.
يعد التحقق الدوري بالمكونات التمثيلية أكثر فائدة من افتراض أن الأبعاد المبرمجة ستظل صحيحة إلى أجل غير مسمى. يمكن أن يؤثر التآكل الميكانيكي واستبدال الشفرة وتعديل التركيبات والصيانة على العلاقة بين إعداد الماكينة وقطعة العمل النهائية.
هذا مهم بشكل خاص عندما يتم وضع المنشار في بداية خط إنتاج آلي أكبر ، حيث يمكن أن يستمر الاختلاف غير الملحوظ في العديد من المكونات النهائية.
عوامل الصيانة التي تؤثر على أداء القطع
يجب أن تركز صيانة منشار القطع المعدني على العناصر التي تؤثر على المحاذاة والحركة واستقرار القطع.
يجب أن تظل أسطح التوجيه ومكونات الحركة الخطية نظيفة وصيانتها وفقًا لمتطلبات الماكينة. يمكن أن تتداخل الرقائق المتراكمة حول الأسطح المرجعية أو المكونات المتحركة مع تحديد المواقع وتقصير عمر المكون.
يجب فحص عناصر التثبيت بحثًا عن التآكل والتلوث. إذا لم يعد سطح التلامس يجلس باستمرار ، فقد يبدو أن الماكينة في وضعها بشكل صحيح بينما لا يتم تثبيت قطعة العمل نفسها في نفس المرجع.
يجب تركيب شفرات المنشار بشكل صحيح وفحصها بحثًا عن التلف. يجب أن يؤدي استبدال الشفرة أيضًا إلى فحص جودة القطع لأن الشفرة الجديدة قد لا تتصرف تمامًا مثل الشفرة البالية التي تحل محلها.
يجب أن تعمل أنظمة التزييت أو المبرد أو الرذاذ ، عند استخدامها بواسطة الماكينة ، بشكل ثابت. غرضهم ليس فقط تقليل الحرارة ولكن أيضًا لدعم ظروف القطع التي يمكن التنبؤ بها وإدارة الرقائق.
يكون التفتيش الوقائي أكثر فعالية عندما يركز على سلوك العملية. قد تكشف التغييرات في الصوت أو الاهتزاز أو تكوين النتوءات أو قطع الوقت أو ثبات الأبعاد عن تطور مشكلات ميكانيكية أو أدوات قبل أن تؤدي إلى فشل واضح.
متى يكون منشار القطع المعدني CNC منطقيًا؟
يوفر التحكم CNC أقوى ميزة عندما تحتوي عملية القطع على قرارات يجب إعادة إنتاجها بشكل متكرر.
إذا كان لا بد من تقطيع المواد إلى عدة أطوال مبرمجة ، يمكن أن يقلل الوضع الآلي من القياس اليدوي المتكرر. إذا كانت العملية تتضمن تغييرات زاوية مضبوطة، يمكن أن يؤدي تحديد المواقع القابلة للبرمجة إلى تحسين الاتساق. إذا كان المنشار جزءًا من خلية تصنيع أكبر ، يمكن أن يساعد التحكم CNC في تنسيق القطع مع معالجة المواد وعمليات المصب.
لا تتعلق الحالة بحجم الإنتاج وحده بل تتعلق بتكرار العملية. حتى بيئة الإنتاج المتنوعة يمكن أن تستفيد من قطع CNC عندما تشترك العائلات الجزئية في البرامج القابلة للتكرار التي يمكن للمشغلين استردادها وتشغيلها مرة أخرى.
ومع ذلك ، يجب أن تظل تقنية التحكم متوافقة مع العمل. قد توفر إضافة تعقيد البرمجة إلى تطبيق بقطع واحد بسيط ومميزة القليل من الميزة العملية.
مبدأ الاختيار المفيد هو تحديد المكان الذي يقدم فيه التعديل البشري حاليًا تباينًا أو معالجة غير ضرورية. إذا كانت الحركة القابلة للبرمجة قادرة على إزالة تلك التعديلات المتكررة دون خلق تعقيد عملية غير متناسب ، يصبح تبرير القطع باستخدام الحاسب الآلي أسهل من الناحية الفنية.
بناء عملية قطع المعادن بشكل أفضل
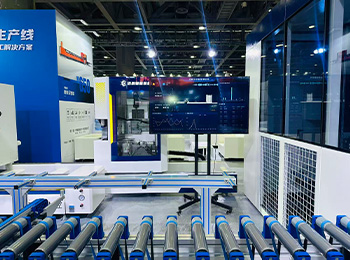
تبدأ عملية القطع الجيدة بالمكون النهائي بدلاً من المنشار.
حدد ما تحتاجه عملية التصنيع التالية من القطع الفارغ. تحديد تباين الأبعاد المسموح به ومتطلبات الزاوية وحالة السطح وتوقعات النتوءات وبدل المعالجة. ثم قم بتقييم نظام القطع الذي يمكن أن يوفر تلك الشروط باستمرار.
يجب النظر في هندسة المواد بعد ذلك. تخلق الملامح المجوفة والمخزون الصلب والأنابيب والأقسام غير المنتظمة ظروفًا مختلفة لمشاركة الشفرة. لا ينبغي تطبيق نفس معلمات القطع تلقائيًا في جميع قطع العمل.
يجب بعد ذلك تطوير تصميم التركيب والتعامل حول طول المادة الفعلي والمقطع العرضي. يساعد الدعم المستقر قبل وبعد القطع في الحفاظ على العلاقة بين قطعة الشغل ومرجع الآلة.
أخيرًا ، حدد كيفية التحقق من العملية. لا تعد عملية منشار القطع المعدنية المستقرة هي التي تنتج مكونًا واحدًا دقيقًا أثناء الإعداد. إنها نتيجة يمكن أن تعيد إنتاج نتيجة مقبولة من خلال الإنتاج العادي مع إعطاء المشغلين مؤشرات واضحة عندما تبدأ الظروف في التغيير.
هذا النهج الذي يركز على العملية أكثر قيمة من مقارنة الآلات من خلال أوراق المواصفات وحدها.
ختام
منشار القطع المعدني له تأثير مباشر على اتساق الأبعاد وحالة الحافة ودقة الزاوية واستقرار عمليات التصنيع اللاحقة. يمتد دورها إلى ما هو أبعد من فصل قطعة من المواد عن أخرى.
يعتمد القطع الموثوق على التفاعل بين بنية الآلة واختيار الشفرة وهندسة قطعة العمل والتثبيت والدعم المادي والتحكم في التغذية والتحقق من العملية. يمكن للأتمتة أن تحسن التكرار ، ولكن فقط عندما يتم بالفعل تحديد ظروف القطع الأساسية هذه بشكل صحيح.
وبالتالي فإن الآلة الأكثر ملاءمة ليست تلقائيًا أسرع أو أكبر أو أكثر أنظمة آلية. إنه الشخص الذي يتطابق مع نطاق قطعة العمل العادية ، وهندسة القطع المطلوبة ، وسير عمل الإنتاج ومتطلبات المعالجة النهائية.
عندما يبدأ اختيار الماكينة بمكونات حقيقية ومعيار قطع محدد بوضوح ، يصبح المنشار جزءًا متكاملًا من مراقبة الجودة بدلاً من مجرد الآلة الأولى في مسار الإنتاج.
أسئلة وأجوبة
ما هو استخدام منشار القطع المعدني؟
يفصل منشار القطع المعدني القضبان والأنابيب والملامح وقطع العمل المعدنية الأخرى إلى أطوال أو زوايا مطلوبة. قد توفر الأنظمة الصناعية أيضًا تغذية متحكم فيها ، وتثبيت ، وتحديد المواقع القابلة للبرمجة بحيث يمكن إعادة إنتاج أبعاد القطع باستمرار قبل مزيد من التصنيع أو التجميع.
ما نوع المنشار الأفضل لقطع المعادن؟
يعتمد أفضل نوع على المواد والمقطع العرضي وجودة الحافة المطلوبة والزاوية وعملية الإنتاج. مناشير الشريط شائعة بالنسبة للقضبان والأنابيب ، في حين أن أنظمة المنشار الدائري الدقيقة يمكن أن تناسب قطع المظهر الجانبي المتحكم فيه. يجب دائمًا تقييم الآلة والشفرة وقطعة العمل كنظام قطع واحد.
كيف يمكن لشارع القطع المعدنية تحسين دقة القطع؟
تتحسن الدقة عند وضع الموضع والتثبيت وحركة الشفرة والدعم المادي مستقرين طوال القطع. يمكن أن يقلل تحديد المواقع باستخدام الحاسب الآلي من القياس اليدوي المتكرر ، لكن صلابة الماكينة وحالة الشفرة والإعداد الصحيح لها نفس الأهمية للحفاظ على أبعاد وزوايا متسقة.
ما الذي يجب أن أتحقق منه قبل اختيار منشار القطع المعدني؟
تتحسن الدقة عند وضع الموضع والتثبيت وحركة الشفرة والدعم المادي مستقرين طوال القطع. يمكن أن يقلل تحديد المواقع باستخدام الحاسب الآلي من القياس اليدوي المتكرر ، لكن صلابة الماكينة وحالة الشفرة والإعداد الصحيح لها نفس الأهمية للحفاظ على أبعاد وزوايا متسقة.
لماذا ينتج منشار القطع المعدني نتوءات مفرطة؟
يمكن أن تزداد النتوءات بسبب تآكل الشفرة ، أو هندسة الأسنان غير المناسبة ، أو التغذية غير المستقرة ، أو الاهتزاز ، أو ظروف القطع غير الصحيحة أو تقييد قطع العمل غير الكافي. بدلاً من تغيير معلمة واحدة على الفور ، افحص الشفرة والتثبيت وحالة الماكينة ودعم المواد معًا لتحديد السبب الفعلي.