¿Cómo mejora una sierra de metal para la precisión y la productividad?
tabla de contenido
comienzo
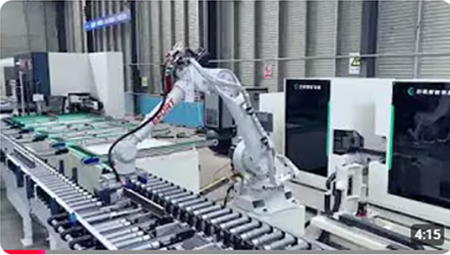
El corte se trata a menudo como una de las etapas más simples en el procesamiento de metales, pero la calidad del primer corte puede influir en casi todas las operaciones que siguen. Una pieza que comienza con una longitud inexacta, un ángulo inestable, un borde dañado o una cara de extremo inconsistente puede requerir una corrección adicional durante el fresado, la perforación, el montaje o la inspección. Por esta razón, la selección y operación de una sierra de corte de metal debe considerarse parte del proceso de fabricación general en lugar de un paso de preparación por separado.
Los equipos modernos de corte de metal van desde sistemas de sierra de cinta y máquinas de corte abrasivas hasta sierras circulares de alta precisión y sistemas de corte CNC automatizados. Cada diseño aborda la separación de materiales de manera diferente, y la mejor solución depende de la forma de la pieza, las propiedades del material, el ángulo requerido, la calidad del corte, el ritmo de producción y los requisitos de procesamiento posterior.
Para la producción de componentes de perfil y precisión, el objetivo suele ser más exigente que simplemente separar el material. Necesita alimentación controlada, posicionamiento fiable, selección de cuchilla adecuada, sujeción estable y condiciones de corte repetibles. Cuando estos elementos funcionan juntos, una sierra de corte de metal puede proporcionar espacios y perfiles consistentes que son más fáciles de procesar con precisión en etapas de fabricación posteriores.
Este artículo explica las principales tecnologías de corte, los factores que influyen en la calidad del corte, aplicaciones comunes, consideraciones de automatización y los criterios prácticos que debe evaluar al seleccionar una sierra para el procesamiento industrial de metales.
¿Qué es una sierra de corte de metal?
Una sierra de corte de metal es una máquina o un sistema de corte motorizado diseñado para separar piezas de trabajo de metal utilizando una cuchilla, una herramienta de corte dentada o un medio de corte abrasivo. Dependiendo del diseño de la máquina, puede utilizarse para barras, tubos, perfiles, secciones estructurales o componentes preparados.
Aunque las diferentes tecnologías de sierra utilizan diferentes mecanismos de corte, comparten un objetivo común: eliminar suficiente material a lo largo de una trayectoria de corte definida para separar la pieza de trabajo manteniendo una precisión dimensional aceptable y una condición de borde.
A sierra de cinta, por ejemplo, utiliza una banda dentada continua y se aplica ampliamente a la culata de metal como barras y tubos. En su lugar, los sistemas de sierra circular utilizan una hoja en forma de disco giratoria y se pueden configurar para un corte recto controlado o angular. Los sistemas abrasivos eliminan el material a través de la acción abrasiva en lugar de los dientes de sierra convencionales.
Para la planificación de la producción, estas tecnologías no deben verse como intercambiables. El movimiento de la hoja, el soporte de la pieza de trabajo, la velocidad de corte, la formación de virutas, la generación de calor y la rigidez de la máquina afectan el resultado final.
¿Cómo funciona una sierra de corte de metal?
El proceso de corte comienza cuando la pieza de trabajo se coloca y se sujeta con respecto a la hoja. La máquina luego mueve la herramienta de corte a través del material, o alimenta el material hacia la herramienta, en condiciones de corte y alimentación controladas.
Durante el corte, cada diente o elemento abrasivo elimina una pequeña cantidad de material. La eficiencia de este proceso depende de mantener el contacto adecuado entre el medio de corte y la pieza de trabajo. Si la alimentación es demasiado agresiva para la configuración del material y la hoja, las fuerzas de corte pueden aumentar y la calidad del borde puede disminuir. Si las condiciones de corte se ajustan mal en la dirección opuesta, también pueden sufrir la productividad y el rendimiento de la hoja.
Por lo tanto, los sistemas industriales dependen de más que de la potencia del motor. El control de alimentación, la rigidez de la hoja, la presión de sujeción, el soporte del material, la eliminación de virutas y el enfriamiento o la lubricación pueden contribuir a un corte estable.
En una sierra de corte de metal automatizada, el posicionamiento se convierte en otra parte importante del proceso. Un sistema de control puede mover la pieza de trabajo o la cabeza de la sierra a una posición programada antes de cada corte. Esto reduce la dependencia de la medición manual repetida y ayuda a establecer una relación más consistente entre la dimensión requerida y la posición de corte real.
Principales tipos de sistemas de sierra de corte de metal
No existe un diseño de sierra individual que sea ideal para cada aplicación de corte de metal. Comprender las categorías básicas de máquinas facilita la adaptación del proceso a la pieza de trabajo.
| Tipo de sierra | Principio de corte | Fuerza típica | Factor de selección importante |
|---|---|---|---|
| sierra de cinta | Banda dentada continua | Caldo largo, barras, tubos y corte general | Paso de la hoja, velocidad de banda y soporte de la pieza de trabajo |
| Sierra de metal circular | Hoja dentada giratoria | Cortes rectos limpios, controlados o en ángulo | Diseño de palas, rigidez y estabilidad de alimentación |
| Sierra de corte abrasiva | Rueda abrasiva giratoria | Separación de material duro o exigente | Calor, selección de ruedas y condición de borde |
| Sierra de corte de doble cabeza | Dos cabezales de sierra controlados | Perfiles que requieren corte repetible y ángulo | Posicionamiento, alineación de cabezal y sujeción |
| Sierra de corte de precisión CNC | Posicionamiento y corte programado | Producción repetible y dimensiones controladas | Sistema de control, precisión de alimentación e integración de procesos |
La tabla muestra por qué la palabra “sierra” por sí sola no es suficiente para definir la máquina correcta. Una línea de producción que corta perfiles largos a varias longitudes programadas tiene requisitos muy diferentes a los de un taller que separa la capa de barra sólida.
Por lo tanto, la pieza de trabajo debe definir la tecnología, no al revés.
¿Por qué comienza la precisión de corte antes de que la hoja entre en el material?
La precisión del corte se asocia a menudo con la hoja, pero muchos problemas dimensionales comienzan antes de que comience el corte.
El material debe colocarse primero correctamente. Si un perfil largo está mal soportado, puede hundirse, girarse o moverse cuando entra en el área de corte. Si la superficie de referencia es inconsistente, las dimensiones programadas pueden no corresponder de manera fiable a la posición física de la pieza de trabajo.
Luego, la sujeción tiene que asegurar el material sin introducir movimiento no deseado. La insuficiencia de retención puede permitir que la pieza de trabajo se desplace durante el enganche de la hoja, mientras que la sujeción inapropiada de los perfiles de pared delgada puede introducir deformaciones.
La propia hoja también debe acercarse al material a través de un camino mecánicamente estable. Los sistemas de guía, los cojinetes, la rigidez de la cabeza de la sierra y los mecanismos de alimentación influyen en si la hoja permanece alineada a medida que cambian las fuerzas de corte.
Por eso, una sierra de corte de metal de alta calidad debe evaluarse como un sistema completo de posicionamiento, sujeción y corte. El rendimiento de la hoja importa, pero la hoja no puede compensar el soporte de material inestable o la geometría de la máquina deficiente.
Cómo afecta la selección de la hoja a la calidad del corte de metal
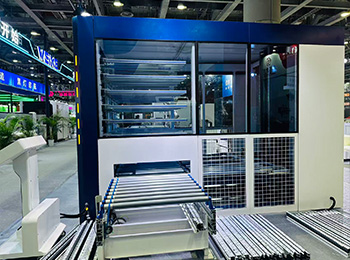
La selección de la hoja debe comenzar con el material y la geometría de la pieza de trabajo.
Un perfil de pared delgada, barra sólida y tubo hueco no presentan las mismas condiciones de corte. El número de dientes de las cuchillas que entran en contacto con el material puede cambiar sustancialmente a medida que la hoja pasa por diferentes secciones de la pieza. Por lo tanto, la geometría y el tono de los dientes deben adaptarse a la sección transversal que se está procesando.
El material de la hoja también influye en el comportamiento de corte y las condiciones de servicio. No se debe asumir automáticamente una hoja diseñada para un grupo de materiales adecuada para otro simplemente porque la máquina puede alcanzar la velocidad de rotación requerida.
Para aplicaciones de sierra circular, el diámetro de la hoja, la configuración del diente, la corte, la estabilidad rotacional y las características del huso de la máquina deben trabajar juntos. La hoja más efectiva no es necesariamente la más agresiva; es la hoja la que crea una formación de viruta estable y una calidad de borde aceptable en las condiciones de corte previstas por la máquina.
En la producción, también se debe monitorear la condición de la hoja en lugar de esperar una falla obvia. El aumento de la formación de rebabas, el cambio de sonido, la disminución de la calidad de la superficie o el comportamiento de corte inconsistente puede indicar que el proceso ya no funciona en las mismas condiciones que la configuración validada.
¿Qué determina la calidad del corte?
La calidad del corte es el resultado de varias variables que trabajan juntas. Enfocarse en uno solo de ellos a menudo conduce a una solución de problemas incompleta.
La nitidez y la geometría de la hoja influyen en cómo se elimina el material. La estabilidad de alimentación afecta la carga de corte. La rigidez de la máquina controla el movimiento no deseado. La sujeción determina si la pieza de trabajo mantiene su posición prevista. La evacuación de virutas evita que el material retirado interfiera con la acción de corte posterior.
El calor también importa. La influencia térmica excesiva puede afectar la hoja, el borde de la pieza de trabajo y la consistencia de corte, particularmente durante la producción continua. Dependiendo de la tecnología y el material de la sierra, la lubricación o el enfriamiento adecuados pueden soportar la vida útil de la hoja, la eliminación de virutas y la estabilidad del proceso.
La geometría de la pieza introduce otra variable. Los perfiles huecos pueden alternar rápidamente entre secciones delgadas, espacios abiertos y paredes más gruesas a medida que la hoja avanza a través del corte. Por lo tanto, una estrategia de corte estable requiere que la máquina y la hoja se enfrenten a las condiciones de contacto cambiantes sin vibraciones ni movimientos excesivos.
En lugar de preguntar si una máquina produce un “buen corte”, es más útil definir qué significa bueno para el próximo proceso. Los criterios importantes pueden incluir la consistencia de la longitud, la precisión angular, la condición del borde, la cuadratura, el nivel de rebaba y la repetibilidad en un lote de producción.
Corte recto vs corte de ángulo
El corte recto de 90 grados es una de las operaciones más comunes, pero muchos perfiles fabricados requieren extremos en ángulo para el montaje.
El corte en ángulo introduce sensibilidad geométrica adicional porque pequeños cambios en la posición de la cabeza de la sierra, la alineación o el apriete del material pueden afectar la relación entre las dos superficies cortadas que se reunirán más tarde durante el montaje.
Por esta razón, las máquinas destinadas a un procesamiento angular repetido deben proporcionar un posicionamiento mecánico controlado en lugar de depender únicamente del ajuste visual. La rigidez de la cabeza de la sierra en el ángulo seleccionado también importa. Un ajuste preciso tiene un valor limitado si la estructura de corte puede moverse bajo carga.
Para aplicaciones que alternan repetidamente entre corte recto y en ángulo, un Sierra de corte de precisión CNC integrada Con el posicionamiento de cabezal de sierra controlado se puede integrar un ejemplo de cómo se puede integrar el corte de 45 y 90° con el movimiento de la máquina guiada y la alimentación regulada.
La lección más amplia es que la capacidad de ángulo debe evaluarse junto con la repetibilidad. Ser capaz de alcanzar un ángulo es diferente de reproducirlo de manera consistente a través de la producción repetida.
Por qué la sujeción y el soporte de material son tan importantes
La sujeción es una de las partes menos visibles pero más influyentes de un proceso de sierra de corte de metal.
Cuando la hoja contacta por primera vez con la pieza, las fuerzas de corte intentan mover el material. La luminaria tiene que resistir esas fuerzas mientras se conserva la referencia de corte prevista. Si la pieza de trabajo se desplaza incluso ligeramente, el error dimensional o angular resultante puede aparecer solo después de que se complete el corte.
Los perfiles largos crean un desafío adicional porque las secciones no compatibles pueden actuar como palancas alrededor del área de corte. El soporte de alimentación y de salida adecuados puede reducir el movimiento innecesario y ayudar a mantener el material alineado con el datum de la máquina.
El material de pared delgada requiere un enfoque diferente. La fuerza de sujeción excesiva puede distorsionar el perfil antes de que la hoja entre en él. La máquina puede entonces producir un corte geométrico preciso sobre un componente deformado temporalmente, solo para que el perfil cambie de forma después de que se suelten las abrazaderas.
Por lo tanto, un buen mantenimiento significa aplicar suficiente restricción en los lugares correctos mientras se conserva la geometría natural de la pieza de trabajo.
Procesos de corte manual, semiautomático y CNC
El nivel de automatización debe seleccionarse de acuerdo con la tarea de producción en lugar de tratarlo como un indicador de la calidad de la máquina.
Los sistemas manuales pueden seguir siendo prácticos cuando los requisitos de corte cambian con frecuencia y las cantidades de producción son limitadas. Su rendimiento, sin embargo, depende más de la medición, el posicionamiento y la consistencia del proceso del operador.
Los sistemas semiautomáticos pueden automatizar operaciones específicas como alimentación de palas o sujeción mientras dejan el posicionamiento del material bajo control del operador. Esto puede mejorar el flujo de trabajo sin requerir un proceso completamente programado.
Una sierra de corte de metal CNC se vuelve más útil cuando las dimensiones, los ángulos o las secuencias de corte deben reproducirse repetidamente. El posicionamiento programado reduce el número de decisiones de medición manuales entre cortes y puede mejorar la consistencia del proceso cuando la máquina, el soporte de material y los parámetros de corte están configurados correctamente.
La automatización no elimina la necesidad de conocimientos de procesos. Hace que un proceso validado sea más repetible. Si la selección de la hoja, los parámetros de sujeción o corte son incorrectos, la automatización puede simplemente reproducir el mismo problema de manera más consistente.
Cómo la tecnología de sierra de corte de metal admite el mecanizado descendente
La calidad de un blanco cortado afecta más que la estación de corte.
Si una pieza de trabajo se corta de manera consistente a la longitud, los accesorios descendentes pueden usar superficies de ubicación más predecibles. Si la cara cortada permanece dentro del rango de cuadratura requerido, el fresado posterior puede requerir una remoción menos correctiva del material. Las condiciones de borde más limpias también pueden simplificar el manejo y la preparación para operaciones posteriores.
Esto es particularmente importante en los procesos de fabricación donde el corte es seguido por la perforación, el fresado, el mecanizado final o el montaje. Cada variación introducida en la sierra puede convertirse en una variable adicional más adelante en el proceso.
Por ejemplo, un perfil que es ligeramente largo a menudo se puede mecanizar, pero cada corrección adicional consume el viaje de la máquina, el tiempo de la herramienta y la atención del proceso. Un perfil que es corto no se puede restaurar mediante el mecanizado.
Por lo tanto, una operación de sierra bien controlada protege la pensión de mecanizado requerida por la siguiente etapa. En lugar de cortar lo más cerca posible de un objetivo arbitrario, los fabricantes deben definir las dimensiones de acuerdo con la ruta completa del proceso y las características que se crearán más adelante.
Cómo seleccionar una sierra de corte de metal
La selección de máquinas debe comenzar con un grupo representativo de piezas de trabajo reales. Revise las secciones transversales más grandes y pequeñas, los materiales normales, los espesores de pared, los ángulos requeridos, las longitudes de los objetivos y las operaciones descendentes.
La primera pregunta es la capacidad de corte. La máquina debe acomodar físicamente la pieza de trabajo, pero la capacidad máxima no debe tratarse como el único criterio. Un perfil que se ajuste al área de corte nominal aún puede requerir espacio adicional para abrazaderas, soportes o movimiento angular.
La segunda pregunta es el corte requerido. Separación recta, corte repetido de 45 grados y dimensiones variables automáticamente requieren diferentes configuraciones de máquina. La producción que involucra múltiples longitudes programadas puede hacer mayor énfasis en el control de posicionamiento que un proceso que corta repetidamente una dimensión fija.
A continuación, considere el nivel requerido de automatización. Si el trabajo cambia continuamente, la flexibilidad puede importar más que la longitud de secuencia automática. Si se procesan repetidamente componentes similares, el posicionamiento programable y la alimentación automática pueden proporcionar un mayor valor práctico.
También se debe revisar la disponibilidad de la hoja, el acceso al mantenimiento, la gestión de virutas, la carga de material y el acceso al operador. Es posible que estos factores no dominen una hoja de especificaciones, pero influyen en la usabilidad diaria de la máquina.
Un enfoque estructurado de Selección de equipos de corte Por lo tanto, debe comparar la máquina con la geometría de la pieza de trabajo, la precisión requerida, el ritmo de producción y los requisitos operativos en lugar de seleccionar entre una especificación de forma aislada.
Errores de selección de sierras de corte de metal comunes
Un error común es seleccionar el equipo de acuerdo con la máxima capacidad de corte y ignorar las piezas procesadas con mayor frecuencia. Una máquina diseñada alrededor de una pieza de trabajo extrema puede ser menos eficiente para el rango de producción normal.
Otro error es centrarse casi por completo en la potencia del motor. Es necesario una potencia adecuada, pero la estabilidad del corte también depende del sistema de husillo o de banda, guías, bastidor de la máquina, mecanismo de sujeción y alimentación.
La selección de cuchillas se trata a veces como una decisión consumible que puede resolverse después de la instalación. En realidad, las características de las cuchillas forman parte del sistema de corte. El rango de funcionamiento de la máquina y las cuchillas disponibles para el material deseado deben evaluarse juntos.
El manejo de materiales es otro problema que se subestima con frecuencia. Las piezas largas pueden requerir un soporte sustancial antes y después de la zona de corte. Sin un soporte adecuado, la precisión teórica de posicionamiento de la sierra no garantiza que la pieza de trabajo real permanezca alineada correctamente.
Finalmente, los usuarios a veces asumen que una mayor automatización produce automáticamente una mayor precisión. La automatización mejora la repetibilidad de las acciones programadas, pero el proceso de corte físico aún depende de la condición mecánica, la calidad de la hoja, la sujeción de trabajo y la configuración correcta.
Cómo mejorar la repetibilidad en el corte diario
El corte repetible comienza con una configuración repetible.
Las superficies de localización utilizadas para colocar el material deben permanecer limpias y sin daños. Las abrazaderas deben acoplar la pieza de trabajo de manera consistente. Los rodillos de soporte o las mesas deben mantener la alineación en lugar de forzar el material a una posición diferente a medida que se mueve.
La condición de la hoja debe incorporarse a las comprobaciones de proceso de rutina. Esperar hasta que una hoja produzca piezas visiblemente inaceptables puede permitir que los cambios graduales de calidad continúen desapercibidos. Los operadores deben monitorear la formación de rebabas, el sonido de corte, la apariencia de la superficie y cualquier cambio en el esfuerzo requerido para completar un corte.
También se deben documentar ajustes de corte validados. Para las piezas de trabajo con frecuencia procesadas, el programa de máquina, el tipo de pala, la disposición de sujeción y los parámetros de corte relevantes deben tratarse como un proceso en lugar de piezas de información independientes.
La verificación periódica con componentes representativos es más útil que asumir que las dimensiones programadas seguirán siendo correctas indefinidamente. El desgaste mecánico, el reemplazo de la hoja, el ajuste y el mantenimiento de la fijación pueden influir en la relación entre el ajuste de la máquina y la pieza de trabajo terminada.
Esto es particularmente importante cuando la sierra se coloca al comienzo de una línea de producción automatizada más grande, donde una variación desapercibida puede continuar en muchos componentes descendentes.
Factores de mantenimiento que afectan el rendimiento de corte
El mantenimiento de una sierra de corte de metal debe centrarse en los elementos que influyen en la alineación, el movimiento y la estabilidad de corte.
Las superficies de guía y los componentes de movimiento lineal deben permanecer limpias y mantenidas de acuerdo con los requisitos de la máquina. Los chips acumulados alrededor de las superficies de referencia o los componentes móviles pueden interferir con el posicionamiento y acortar la vida de los componentes.
Los elementos de sujeción deben inspeccionarse en busca de desgaste y contaminación. Si una superficie de contacto ya no se asienta de manera consistente, puede parecer que la máquina parece posicionarse correctamente mientras la pieza en sí no se mantiene en la misma referencia.
Las hojas de sierra deben instalarse correctamente e inspeccionarse en busca de daños. El reemplazo de la hoja también debe activar una verificación de la calidad de corte porque una hoja nueva puede no comportarse exactamente como la hoja desgastada que reemplaza.
Los sistemas de lubricación, refrigerante o neblina, cuando los utilice la máquina, deben funcionar de manera consistente. Su propósito no es solo reducir el calor, sino también apoyar las condiciones de corte predecibles y la gestión de virutas.
La inspección preventiva es más efectiva cuando se enfoca en el comportamiento del proceso. Los cambios en el sonido, la vibración, la formación de rebabas, el tiempo de corte o la estabilidad dimensional pueden revelar problemas mecánicos o de herramientas antes de que resulten en una falla obvia.
¿Cuándo tiene sentido una sierra de corte de metal CNC?
El control CNC proporciona la mayor ventaja cuando el proceso de corte contiene decisiones que deben reproducirse repetidamente.
Si el material debe cortarse en varias longitudes programadas, el posicionamiento automatizado puede reducir la medición manual repetida. Si el proceso incluye cambios de ángulo controlados, el posicionamiento programable puede mejorar la consistencia. Si la sierra forma parte de una celda de fabricación más grande, el control CNC puede ayudar a coordinar el corte con el manejo de materiales y las operaciones posteriores.
El caso es menos sobre el volumen de producción solo y más sobre la repetición de procesos. Incluso un entorno de producción variado puede beneficiarse del corte CNC cuando las familias de piezas comparten programas repetibles que los operadores pueden recuperar y ejecutar nuevamente.
Sin embargo, la tecnología de control debe seguir siendo adaptada al trabajo. Agregar complejidad de programación a una aplicación con un simple corte fijo puede proporcionar poca ventaja práctica.
Un principio útil de selección es identificar dónde el ajuste humano actualmente introduce variación o manejo innecesario. Si el movimiento programable puede eliminar esos ajustes repetidos sin crear una complejidad de proceso desproporcionada, el corte CNC se vuelve más fácil de justificar técnicamente.
Construyendo un mejor proceso de corte de metal
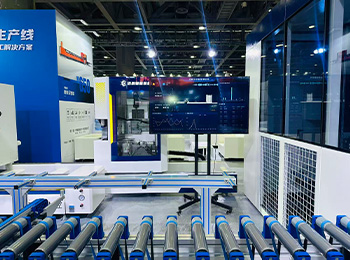
Un buen proceso de corte comienza con el componente terminado en lugar de la sierra.
Defina qué necesita la siguiente operación de fabricación del blanco cortado. Determine la variación dimensional permitida, los requisitos de ángulo, la condición de la superficie, las expectativas de rebabas y la asignación de mecanizado. Luego evalúe qué sistema de corte puede proporcionar esas condiciones de manera consistente.
La geometría del material debe ser considerada a continuación. Los perfiles huecos, el material sólido, los tubos y las secciones irregulares crean diferentes condiciones de enganche de la hoja. Los mismos parámetros de corte no deben aplicarse automáticamente en todas las piezas de trabajo.
El diseño de la fijación y el manejo debe desarrollarse entonces alrededor de la longitud y la sección transversal del material real. El soporte estable antes y después del corte ayuda a mantener la relación entre la pieza de trabajo y la referencia de la máquina.
Finalmente, establezca cómo se verificará el proceso. Un proceso estable de sierra de metal no es el que produjo un componente preciso durante la configuración. Es uno que puede reproducir un resultado aceptable a través de la producción normal, al tiempo que se da a los operadores indicadores claros cuando las condiciones comienzan a cambiar.
Este enfoque centrado en el proceso es más valioso que comparar máquinas solo a través de hojas de especificaciones.
idea de narración
Una sierra de corte de metal tiene una influencia directa en la consistencia dimensional, la condición de los bordes, la precisión angular y la estabilidad de las operaciones de fabricación posteriores. Su papel se extiende mucho más allá de separar una pieza de material de otra.
El corte fiable depende de la interacción entre la estructura de la máquina, la selección de la hoja, la geometría de la pieza de trabajo, el sujetador, el soporte del material, el control de alimentación y la verificación del proceso. La automatización puede mejorar la repetibilidad, pero solo cuando estas condiciones de corte subyacentes ya se han definido debidamente.
Por lo tanto, la máquina más adecuada no es automáticamente el sistema más rápido, más grande o más automatizado. Es el que coincide con el rango normal de pieza de trabajo, la geometría de corte requerida, el flujo de trabajo de producción y los requisitos de procesamiento posterior.
Cuando la selección de máquinas comienza con componentes reales y un estándar de corte claramente definido, la sierra se convierte en una parte integrada del control de calidad en lugar de simplemente la primera máquina en la ruta de producción.
preguntasrán el
¿Para qué sirve una sierra de corte de metal?
Una sierra de corte de metal separa las barras, los tubos, los perfiles y otras piezas de metal en longitudes o ángulos requeridos. Los sistemas industriales también pueden proporcionar alimentación controlada, sujeción y posicionamiento programable para que las dimensiones de corte puedan reproducirse de manera consistente antes de mecanizar o ensamblar más.
¿Qué tipo de sierra es mejor para cortar metal?
El mejor tipo depende del material, sección transversal, calidad de borde requerida, ángulo y proceso de producción. Las sierras de cinta son comunes para las barras y los tubos, mientras que los sistemas de sierra circular de precisión pueden adaptarse al corte de perfil controlado. La máquina, la hoja y la pieza de trabajo siempre deben evaluarse como un sistema de corte.
¿Cómo puede una sierra de corte de metal mejorar la precisión de corte?
La precisión mejora cuando el posicionamiento, la sujeción, el movimiento de la hoja y el soporte del material permanecen estables durante todo el corte. El posicionamiento CNC puede reducir la medición manual repetida, pero la rigidez de la máquina, el estado de la hoja y la configuración correcta son igualmente importantes para mantener dimensiones y ángulos consistentes.
¿Qué debo comprobar antes de seleccionar una sierra de corte de metal?
La precisión mejora cuando el posicionamiento, la sujeción, el movimiento de la hoja y el soporte del material permanecen estables durante todo el corte. El posicionamiento CNC puede reducir la medición manual repetida, pero la rigidez de la máquina, el estado de la hoja y la configuración correcta son igualmente importantes para mantener dimensiones y ángulos consistentes.
¿Por qué una sierra de corte de metal produce rebabas excesivas?
Las rebabas pueden aumentar debido al desgaste de la hoja, la geometría de los dientes inadecuados, la alimentación inestable, la vibración, las condiciones de corte incorrectas o la sujeción insuficiente de la pieza de trabajo. En lugar de cambiar un parámetro inmediatamente, inspeccione la hoja, la sujeción, la condición de la máquina y el soporte del material para identificar la causa real.