Guía de fresadora CNC 4 ejes 2026: tecnología, usos y selección
tabla de contenido
comienzo
Pasar de la fresado convencional de tres ejes a un mecanizado de cuatro ejes no es simplemente una cuestión de agregar otro movimiento a un sistema CNC. El cambio real es cómo la máquina puede acercarse a una pieza de trabajo, con qué frecuencia el operador necesita reposicionarla, cómo se diseñan las luminarias y cómo se programa la secuencia de mecanizado completo.
Una fresadora CNC de 4 ejes añade un movimiento giratorio controlado a los ejes lineales familiares X, Y y Z. Este movimiento adicional puede hacer que el mecanizado multilateral, las características de rotación, el procesamiento de perfiles largos y ciertas geometrías complejas sean mucho más prácticas. Sin embargo, el valor del cuarto eje depende en gran medida de la geometría de la pieza, el método de retención de trabajo, la capacidad del controlador, la estrategia de herramientas y el flujo de trabajo de producción.
en su fundación, Control numérico por computadora Utiliza instrucciones programadas para controlar el movimiento de la máquina-herramienta. En los flujos de trabajo de mecanizado modernos, los sistemas CAD y CAM se usan comúnmente para preparar la geometría y las trayectorias de herramientas antes de que se generen instrucciones de máquina para el controlador. Para el mecanizado de cuatro ejes, ese flujo de trabajo digital se vuelve especialmente importante porque el movimiento lineal debe coordinarse con rotación controlada.
Esta guía explica qué cambia realmente la tecnología de cuatro ejes, dónde ofrece ventajas significativas de fabricación, dónde aparecen sus limitaciones y qué debe evaluar antes de seleccionar una máquina.
¿Qué es una fresadora CNC de 4 ejes?
Una fresadora CNC de 4 ejes es un sistema de fresado CNC que combina tres ejes lineales con un eje rotativo controlado. En una máquina convencional de tres ejes, la herramienta de corte y la pieza de trabajo se mueven entre sí a lo largo de X, Y y Z. Una configuración de cuatro ejes introduce rotación, comúnmente identificada como el eje A, B o C, según la dirección y la arquitectura de la máquina.
La disposición más familiar utiliza un eje A que gira la pieza de trabajo alrededor del eje x. En lugar de retirar un componente de la luminaria, girándolo manualmente y ubicándolo de nuevo, la máquina puede volver a colocar la pieza de trabajo bajo el control CNC. Esto es especialmente útil cuando las características deben mecanizarse alrededor de varias caras o alrededor de una parte de una superficie cilíndrica.
El punto importante es que el cuarto eje no debe verse solo como un dispositivo de posicionamiento adicional. Cuando el eje rotativo se integra correctamente con la estrategia del controlador y CAM, se convierte en parte del proceso de mecanizado general.
Entendiendo el Cuarto Eje
El cuarto eje puede operar como un eje de indexación o como un eje de mecanizado controlado continuamente.
Con el mecanizado indexado, el eje rotativo hace que el componente se ponga en una posición angular especificada, se detiene y permite que se realicen operaciones de fresado convencionales. La máquina puede procesar una cara, girar la pieza de trabajo por un ángulo programado y luego procesar otra cara.
Con el mecanizado de cuatro ejes simultáneo, el eje rotativo puede moverse mientras también se mueven uno o más ejes lineales. Esto hace posible las trayectorias de herramientas envueltas, helicoidales o rotativas más complejas.
Estos dos enfoques imponen demandas muy diferentes al controlador, el software CAM, la estructura de la máquina y el conocimiento del operador, por lo que no deben tratarse como intercambiables simplemente porque ambos sistemas se describen como máquinas de cuatro ejes.
Cómo funciona la tecnología de fresadora de 4 ejes CNC
El principio básico de mecanizado sigue siendo removido de material con una herramienta de corte giratorio, pero el eje adicional cambia la relación entre la cortadora y la pieza de trabajo.
En el mecanizado de tres ejes, llegar a otra cara a menudo requiere otra configuración. Cada nueva configuración introduce decisiones sobre la ubicación del dato, la sujeción, la orientación de la pieza y la verificación. Un eje rotativo puede llevar superficies adicionales al área de mecanizado mientras mantiene la pieza de trabajo dentro de la misma luminaria.
Esto puede acortar la ruta del proceso para piezas adecuadas, pero menos configuraciones por sí solas no garantizan un mejor resultado. La fijación debe permanecer rígida durante toda la rotación, el eje rotativo debe posicionarse de forma fiable, la herramienta debe conservar el espacio seguro y el programa debe tener en cuenta la orientación cambiante del componente.
Por esta razón, el mecanizado efectivo de cuatro ejes debe considerarse como un sistema coordinado en lugar de una sola característica de máquina.
Mecanizado de 4 ejes de 4 ejes frente a mecanizado simultáneo de 4 ejes
El mecanizado de cuatro ejes indexado suele ser adecuado para piezas que contienen caras de mecanizado identificables en diferentes ángulos. Un componente puede requerir agujeros, bolsillos, ranuras o superficies fresadas en varios lados, mientras que cada operación individual aún se puede completar utilizando un movimiento de herramienta de tres ejes convencional.
El mecanizado de cuatro ejes simultáneo se vuelve más relevante cuando la trayectoria de corte requerida sigue una superficie giratoria. En lugar de detenerse en varias posiciones angulares fijas, la pieza de trabajo gira continuamente mientras el cortador se mueve a lo largo de su trayectoria programada.
La elección correcta depende de la geometría. La compra de una máquina capaz de realizar un movimiento simultáneo complejo proporciona un beneficio práctico poco si la mayoría de los componentes solo requieren una indexación controlada. Por el contrario, una solución de solo indexación puede volverse restrictiva si su trabajo normal incluye rutas helicoidales, características envueltas o contacto de herramienta que cambia continuamente.
Componentes centrales que afectan el rendimiento de fresado de 4 ejes
Las especificaciones de la máquina a menudo se comparan con la potencia del husillo, el recorrido y la velocidad, pero estas cifras por sí solas no describen qué tan bien funcionará una fresadora CNC de 4 ejes en producción real.
El sistema rotativo es una de las primeras áreas a evaluar. Su diámetro utilizable, capacidad de carga, comportamiento de posicionamiento, mecanismo de sujeción y rigidez estructural determinan qué piezas pueden soportarse y qué tan confiablemente se pueden mecanizar. Una unidad rotativa que sea técnicamente capaz de convertir un componente grande puede ser inadecuada si el peso de la fijación, la fuerza de corte o la holgura de la herramienta empujan el sistema más allá de su rango de trabajo práctico.
La tenencia merece la misma atención. Las piezas largas pueden requerir soporte adicional, mientras que los componentes cilíndricos o irregulares pueden necesitar accesorios dedicados. El objetivo no es simplemente sostener la pieza de trabajo con fuerza. El dispositivo debe mantener un dato repetible mientras permite que la rotación programada ocurra sin colisiones.
Las características del huso deben evaluarse contra el material y las herramientas utilizadas en la producción normal. La respuesta de servo, la estructura de la máquina, la capacidad del controlador y los sistemas de retroalimentación también influyen en la forma en que el movimiento programado se convierte en un movimiento real de la herramienta.
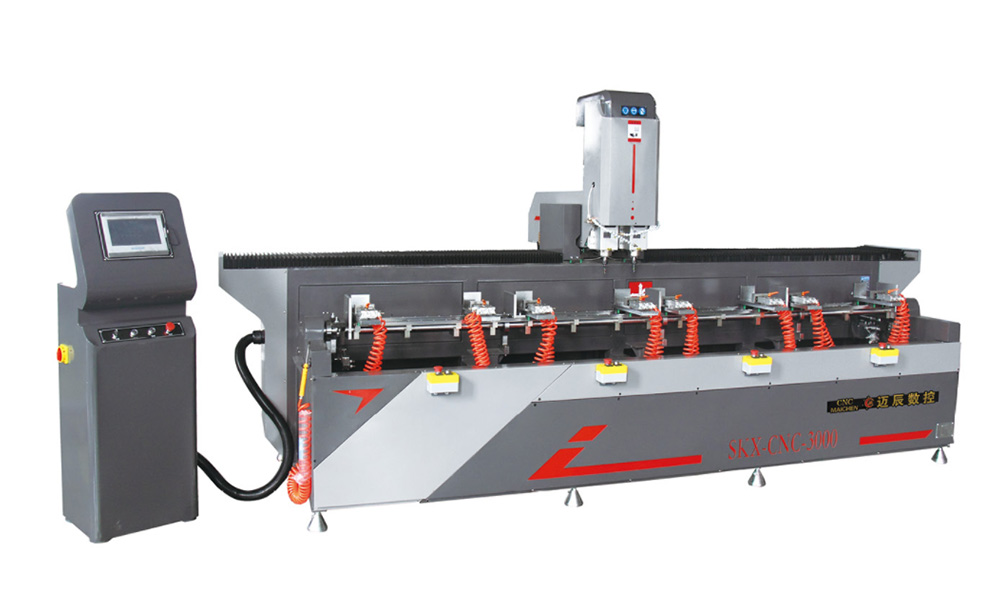
El cambio automático de herramientas puede ser particularmente valioso cuando una pieza requiere perforación, fresado, ranurado y otras operaciones durante una configuración. Por ejemplo, MCS ofrece una Centro de mecanizado de perfiles de aluminio CNC de 4 ejes que combina el procesamiento de perfiles de cuatro ejes con una configuración automática de cambio de herramienta, que ilustra cómo el eje rotativo puede formar parte de un sistema de mecanizado multioperación más amplio.
La pregunta de selección más importante es, por lo tanto, no “¿Cuántas características tiene la máquina?” Pero, “¿estas características respaldan la secuencia de mecanizado que realmente requieren mis piezas?”
Donde las fresadoras CNC de 4 ejes son más útiles
Las aplicaciones más fuertes para el mecanizado de cuatro ejes suelen ser partes donde la rotación controlada elimina el manejo innecesario o permite una geometría que de otro modo requeriría configuraciones más complicadas.
Los componentes multilaterales son un ejemplo obvio. Si una pieza de trabajo necesita perforación, embotellado o ranurado en varias caras, el cuarto eje puede girar la pieza entre operaciones y conservar la referencia original de sujeción de trabajo. Esto puede simplificar la planificación de procesos y reducir el número de configuraciones independientes que debe recrear el operador.
Los componentes rotacionales y cilíndricos son otro grupo importante. Las ranuras, los orificios, las características repetidas y ciertos contornos distribuidos alrededor de una circunferencia se pueden programar de forma más natural cuando la propia pieza de trabajo puede girar bajo control CNC.
Las extrusiones y perfiles largos también pueden beneficiarse de la capacidad de cuatro ejes cuando las características se producen en orientaciones múltiples a lo largo de su longitud. En estas aplicaciones, el recorrido de la máquina, la disposición de los accesorios, el soporte de perfiles y la accesibilidad a las herramientas pueden ser tan importantes como la existencia del cuarto eje.
Sin embargo, no todas las partes de aspecto complicado requieren mecanizado de cuatro ejes. Si se puede acceder a todas las funciones críticas de manera eficiente desde una orientación, una máquina de tres ejes puede seguir siendo la solución más simple. La capacidad de cuatro ejes se vuelve valiosa cuando el movimiento adicional resuelve un problema de fabricación recurrente en lugar de simplemente agregar valor de especificación.
Fresadora CNC 4 ejes frente a mecanizado de 3 ejes y 5 ejes
Elegir entre los sistemas de tres, cuatro y cinco ejes debe comenzar con la pieza de trabajo en lugar de la categoría de máquina. Más ejes pueden proporcionar una mayor libertad, pero una mayor libertad también crea requisitos adicionales para la programación, gestión de colisiones, diseño de accesorios y comprensión del operador.
| factor de comparación | Fresado de 3 ejes | Fresado de 4 ejes | Fresado de 5 ejes |
|---|---|---|---|
| Movimiento controlado | x, y, z | X, Y, Z más un eje rotativo | X, Y, Z más dos ejes rotativos |
| Mecanizado multilateral | A menudo requiere reposicionamiento | Muy adecuado para la rotación alrededor de un eje primario | Fuerte acceso desde múltiples orientaciones |
| Características cilíndricas | Es posible que se requieran más cambios de accesorios | A menudo muy adecuado | Adecuado pero puede exceder la necesidad práctica |
| Complejidad de programación | encapota | moderado | superior |
| Planificación de accesorios | relativamente sencillo | Debe contabilizar el movimiento rotatorio | Debe dar cuenta de un mayor movimiento angular |
| Consideraciones de colisión | moderado | Más alto alrededor de los accesorios rotativos | más complejo |
| Mejor ajuste | Piezas prismáticas accesibles | Piezas multilaterales y rotativas | Geometría multiángulo altamente compleja |
La tabla no debe interpretarse como una clasificación simple de básica a avanzada. Una máquina de cinco ejes no es automáticamente la mejor máquina para cada aplicación de cuatro ejes, al igual que un sistema de cuatro ejes no es automáticamente más adecuado que una máquina de tres ejes para una placa sencilla.
Una fresadora CNC de 4 ejes bien emparejada ocupa un terreno medio práctico cuando un grado de libertad de rotación controlado elimina las configuraciones repetidas o permite la geometría requerida sin introducir un segundo eje rotativo que rara vez utiliza el proceso de producción.
Cómo influye la sujeción de trabajo en los resultados del mecanizado de 4 ejes
La holding es una de las partes más subestimadas del mecanizado de cuatro ejes.
Cuando un dispositivo permanece estacionario, su trabajo principal es resistir las fuerzas de corte mientras se mantiene el dato. Cuando el dispositivo gira, su distribución de masa, envolvente de holgura, rigidez de sujeción y relación con el centro rotativo también se vuelven importantes.
Una fijación alta puede aumentar la distancia entre la fuerza de corte y el soporte del eje rotativo. Una abrazadera de gran tamaño puede interferir con el acceso a la herramienta en ciertos ángulos. Una pieza de trabajo mal centrada puede crear una carga de rotación innecesaria. Un dispositivo que bloquea una característica crítica puede eliminar la ventaja de ahorro de configuración que justificó en primer lugar el mecanizado de cuatro ejes.
Por esta razón, el diseño de los accesorios debe considerarse durante la planificación del proceso en lugar de después de que la máquina ya haya sido seleccionada.
Un enfoque útil es modelar la pieza de trabajo, el accesorio, la unidad rotativa, la herramienta de corte y el soporte en el entorno de levas. La pregunta no es solo si el cortador puede alcanzar una función programada, sino si todo el conjunto de la herramienta puede alcanzarlo de manera segura durante todo el movimiento rotativo.
Este enfoque es particularmente importante para herramientas largas, bolsillos profundos y componentes con grandes diferencias en la dimensión radial.
Consideraciones de programación y leva para fresado de 4 ejes
La programación de una fresadora CNC de 4 ejes requiere una comprensión más clara de la orientación que la programación convencional de tres ejes.
Para el trabajo indexado, el programador debe definir la posición de rotación correcta para cada sección de mecanizado y mantener una relación consistente entre el dato de la pieza de trabajo y el centro rotativo. Los errores en esta relación pueden aparecer en cada cara indexada incluso cuando las operaciones de fresado individuales están programadas correctamente.
Para el mecanizado simultáneo, la calidad de la trayectoria se vuelve más sensible a la forma en que el sistema CAM convierte la geometría de la pieza en un movimiento lineal y rotativo coordinado. El movimiento rotativo abrupto, las inversiones innecesarias o la mala orientación de la herramienta pueden reducir la suavidad del mecanizado y aumentar la complejidad del ciclo.
Por lo tanto, la compatibilidad del postprocesador es fundamental. Un sistema CAM puede ser capaz de crear una trayectoria de herramienta de cuatro ejes apropiada, pero el programa de máquina final aún debe coincidir con el controlador, la configuración del eje y el comportamiento cinemático del equipo específico.
La simulación también debe tratarse como parte de la programación en lugar de una verificación visual final. La simulación más útil incluye la envolvente de la máquina real, el dispositivo, el dispositivo rotativo, la herramienta de corte y el soporte siempre que sea posible.
Esto permite a los programadores identificar situaciones en las que la ruta de corte en sí es técnicamente válida pero el soporte, el dispositivo o la pieza de trabajo se vuelven inseguros a medida que el eje rotativo cambia de posición.
Cómo seleccionar una fresadora CNC de 4 ejes
La selección debe comenzar con partes representativas.
Recopile varios componentes que reflejan la producción normal, incluyendo trabajos fáciles, trabajos difíciles y piezas que se espera que sean más comunes en el futuro. Revise sus dimensiones, materiales, tolerancias, caras de mecanizado, herramientas y requisitos de accesorios necesarios.
A continuación, identifique por qué se necesita el cuarto eje. Si el objetivo principal es mecanizar cuatro lados sin reposicionamiento manual repetido, la rotación indexada puede satisfacer la aplicación. Si la geometría contiene características de rotación continua, la capacidad simultánea puede ser más importante.
Luego examine la envolvente de trabajo después de instalar los accesorios. El viaje de eje publicado no siempre representa espacio de corte utilizable. Los dispositivos rotativos, abrazaderas, contrapuntos, soportes y herramientas largas pueden reducir significativamente la envoltura práctica.
La estructura de la máquina también debe considerarse en relación con las condiciones de corte esperadas. Una aplicación de perfil de alta velocidad y una aplicación de eliminación de materiales más pesada pueden requerir diferentes prioridades de husillo, rigidez y retención de trabajo incluso cuando ambos utilizan movimiento de cuatro ejes.
La compatibilidad del controlador y del software debe evaluarse antes de finalizar la selección del equipo. Si los flujos de trabajo CAD/CAM existentes no pueden generar los programas necesarios de forma fiable, el costo práctico de integración no es simplemente un problema de software, sino que afecta la capacitación, el tiempo de programación y la fiabilidad del proceso.
Una discusión más amplia sobre cómo la arquitectura de la máquina debe seguir la pieza de trabajo y el proceso de producción también se refleja en el MCS Estrategia del Centro de Máquinas CNC 2026, donde la capacidad de cuatro ejes se considera en relación con el mecanizado de orientación múltiple en lugar de una especificación aislada.
Errores de selección comunes que se deben evitar
Un error común es elegir una máquina de cuatro ejes porque parece más versátil sin identificar primero qué partes realmente necesitan movimiento rotativo. Si el eje rotativo permanece sin utilizar para la mayor parte de la producción, la capacidad mecánica y de programación adicionales puede crear complejidad sin mejorar el proceso.
Otro error es evaluar solo las dimensiones máximas de la pieza de trabajo. Un componente puede ajustarse físicamente al sistema rotativo, pero aún así resulta imposible de mecanizar porque el dispositivo, el cortador o el husillo no pueden mantener el espacio libre en los ángulos requeridos.
La capacidad de programación también se subestima con frecuencia. La máquina, el controlador, el sistema CAM y el postprocesador forman una cadena. Una debilidad en cualquier parte de esa cadena puede limitar la eficacia con la que se usa el cuarto eje.
Es igualmente arriesgado asumir que menos configuraciones significan automáticamente una mayor precisión. La reducción del reposicionamiento puede eliminar algunas fuentes de variación de la configuración, pero la precisión general del mecanizado aún depende de la condición de la máquina, el posicionamiento del eje rotativo, la rigidez de la instalación, la condición de la herramienta, el comportamiento térmico, los parámetros de corte y la estrategia de medición.
Finalmente, evite seleccionar solo de las hojas de especificaciones. Una evaluación más confiable utiliza dibujos de piezas reales o tareas de mecanizado representativas. Esto obliga a la discusión hacia el acceso a las herramientas, la estructura del ciclo, la tenencia de trabajo y la estrategia del programa en lugar de las especificaciones de marketing que pueden tener poca influencia en su producción diaria.
Cómo mantener un rendimiento estable de mecanizado de 4 ejes
El mecanizado estable de cuatro ejes depende del mantenimiento tanto del sistema de fresado convencional como del sistema rotativo.
El eje rotativo debe mantenerse limpio e inspeccionado de acuerdo con los requisitos de mantenimiento del fabricante de la máquina. Los accesorios, portabrocas y las superficies de localización necesitan atención especial porque la contaminación o el daño en la interfaz de sujeción de trabajo pueden afectar la posición de cada característica mecanizada después de la rotación.
La condición de herramienta también debe ser monitoreada sistemáticamente. Un programa puede repetir exactamente mientras cambia el resultado de corte debido al desgaste de la herramienta, datos de longitud de herramienta incorrectos o cambios en las condiciones de corte.
La verificación periódica del centro rotativo es útil cuando las aplicaciones dependen de relaciones precisas entre las funciones mecanizadas en diferentes posiciones angulares. Si la máquina o el dispositivo ha experimentado una colisión, una carga inusual o una intervención de mantenimiento, esta relación debe verificarse antes de que se reanude el trabajo crítico.
La gestión de programas también contribuye a la repetibilidad. Una vez que se ha validado un proceso de mecanizado, se debe controlar conjuntamente la versión del programa, la disposición de accesorios, la lista de herramientas, las compensaciones y los requisitos de inspección asociados. Tratar el archivo CNC como el registro completo del proceso deja demasiadas variables dependiendo de la memoria del operador.
¿Cuándo tiene más sentido una máquina de 4 ejes que otra configuración?
Una fresadora CNC de 4 ejes hace el caso más fuerte cuando un grado de libertad de rotación resuelve un reto de producción repetido.
Si un componente necesita mecanizado regularmente alrededor de un eje principal, el cuarto eje puede simplificar sustancialmente el proceso. Si una familia de piezas comparte una geometría rotativa o multiface similar, los accesorios reutilizables y las estrategias de mecanizado pueden hacer que el beneficio sea aún más significativo.
Por el contrario, un componente que requiere acceso desde muchos ángulos de herramienta cambiantes puede justificar la evaluación de cinco ejes. Un componente sencillo con características concentradas en una cara puede permanecer de manera más eficiente en equipos de tres ejes.
Esto significa que el recuento de ejes debe tratarse como una decisión de proceso, no como una clasificación de rendimiento.
La pregunta más útil es, por lo tanto, no “¿cuántos ejes debo comprar?” Es “¿Qué movimiento se requiere para mecanizar mis piezas normales con la menor cantidad de configuraciones innecesarias, complejidad de programación práctica y acceso confiable a cada característica crítica?”
Esa pregunta conduce a una decisión de máquina mucho más defendible.
idea de narración
Una fresadora CNC de 4 ejes puede crear un puente valioso entre el mecanizado de tres ejes convencional y los sistemas multieje más complejos. Su principal ventaja no es simplemente el movimiento adicional. El valor real proviene del uso de rotación controlada para simplificar la orientación de la pieza, reducir el reposicionamiento innecesario y crear acceso práctico a las funciones distribuidas alrededor de un componente.
Sin embargo, el mecanizado efectivo de cuatro ejes depende de mucho más que la unidad rotativa. Rigidez de la máquina, capacidad del eje rotativo, características del husillo, retención de trabajo, depuración de la herramienta, funciones del controlador, estrategia de la CAM, post-procesamiento y conocimiento del operador, todo influye en el resultado.
Por esa razón, la selección de equipos debe comenzar con las piezas reales y los requisitos del proceso reales. Estudiar cómo se mantendrá el componente, qué superficies deben alcanzarse, si la rotación está indexada o simultánea, qué herramientas se requieren y cómo se validará el programa completo.
Cuando esas preguntas se responden antes de la selección de la máquina, la tecnología de cuatro ejes se convierte en más que otra especificación. Se convierte en una parte deliberada de un proceso de fabricación estable.
preguntasrán el
¿Qué es una fresadora CNC de 4 ejes?
Una fresadora CNC de 4 ejes combina tres ejes lineales con un eje rotativo controlado. La rotación añadida permite que la máquina reposicione o gire continuamente una pieza de trabajo, lo que la hace útil para mecanizados en varios lados, características cilíndricas y componentes que de otro modo requerirían configuraciones manuales repetidas.
¿Cuál es la diferencia entre el fresado CNC de 3 ejes y 4 ejes?
El fresado de tres ejes controla el movimiento a lo largo de X, Y y Z. El fresado de cuatro ejes agrega una rotación controlada alrededor de otro eje. Esto puede permitir que se mecanicen caras adicionales o características de rotación sin quitar y reposicionar repetidamente la pieza de trabajo, dependiendo de la geometría de la pieza y el diseño del dispositivo.
¿Es adecuado el fresado CNC de 4 ejes para piezas cilíndricas?
Sí, muchas partes cilíndricas y rotativas se adaptan bien al mecanizado de cuatro ejes porque el eje rotativo puede colocar diferentes áreas de la circunferencia en relación con la herramienta de corte. La idoneidad todavía depende del diámetro, longitud, soporte de trabajo, acceso a la cortadora y de las operaciones de mecanizado requeridas.
¿Qué debo tener en cuenta al elegir una fresadora CNC de 4 ejes?
Evaluar las dimensiones reales de la pieza, los materiales, las caras de mecanizado requeridas, la capacidad rotativa, la envolvente de trabajo utilizable, las características del husillo, la disposición de los accesorios, las funciones del controlador y la compatibilidad CAD/CAM. La mejor máquina es aquella cuya configuración de eje coincide con su proceso de mecanizado normal.
¿Necesito un mecanizado de 4 ejes indexado o simultáneo?
El mecanizado indexado suele ser suficiente cuando una pieza necesita fresado convencional en varias caras fijas. El mecanizado de cuatro ejes simultáneo es más apropiado cuando el eje rotativo debe moverse durante el corte, como ciertas trayectorias rotativas envueltas, helicoidales o en constante cambio. La geometría de la pieza debe determinar la elección.