Sierra ingletera vs sierra cortada: diferencias clave
tabla de contenido
comienzo
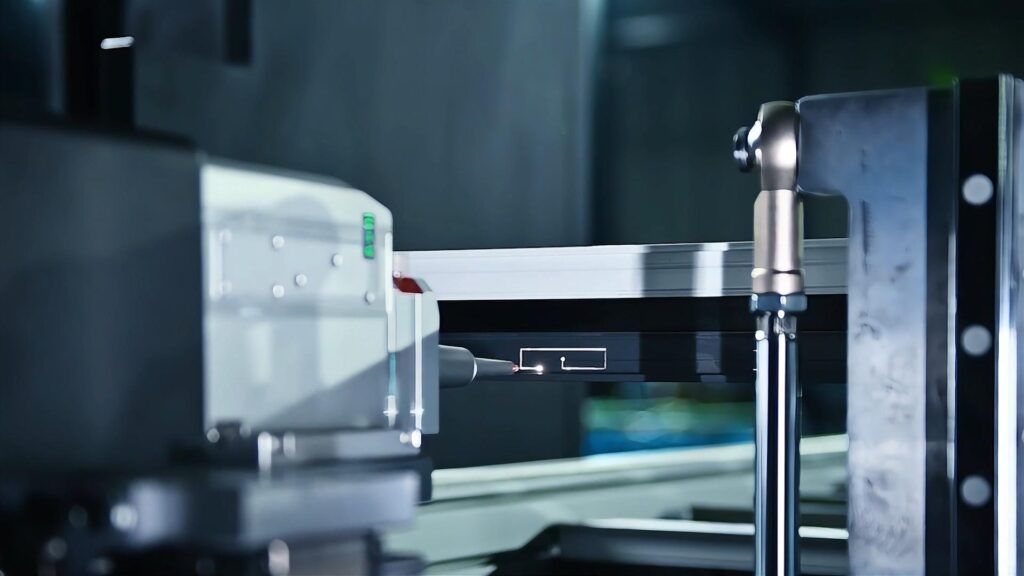
La comparación de la sierra inglete frente a la sierra cortada a menudo parece simple al principio, porque ambas máquinas usan una hoja giratoria para separar el material. En la práctica, sin embargo, sus métodos de corte, flexibilidad de ángulo, manejo de piezas de trabajo, configuración de cuchillas y aplicaciones típicas pueden ser muy diferentes.
Esta distinción se vuelve especialmente importante en la fabricación de puertas, ventanas y muros cortina de aluminio. El corte de perfil no se trata solo de separar el material a la longitud. Muchos componentes requieren cortes precisos de 45 o 90°, dimensiones repetibles, sujeción estable e interfaces limpias para su posterior montaje. Por lo tanto, elegir el enfoque de corte correcto depende de la geometría del perfil y del tipo de componente terminado que se produce.
¿Qué es una sierra de inglete?
Una sierra ingletadora está diseñada principalmente para cortes transversales controlados y cortes en ángulo. Su característica definitoria es la capacidad de colocar la hoja o el cabezal de corte en un ángulo seleccionado con respecto a la pieza de trabajo.
el general Sierra de inglete El concepto incluye máquinas capaces de realizar cortes cruzados precisos y cortes de inglete controlando la relación entre la hoja y el material. Aunque muchas sierras inglesas comunes están asociadas con la carpintería, las versiones industriales se pueden configurar para aluminio y otros materiales de perfil cuando la estructura de la máquina, la hoja, el husillo, el sistema de sujeción y los parámetros de corte están diseñados para la aplicación.
En la fabricación de ventanas de aluminio, el corte de inglete es particularmente importante porque los componentes del marco y la hoja se encuentran con frecuencia en las juntas en ángulo.
¿Qué es una sierra cortada?
Una sierra cortada generalmente está diseñada para separar el material de manera eficiente en su sección. Dependiendo del tipo de equipo, el cabezal de corte puede operar principalmente en una posición fija o proporcionar un rango de ajuste de ángulo más limitado.
El término es amplio y puede referirse a diferentes configuraciones de corte. Para la fabricación de perfiles, la pregunta importante no es el nombre de la máquina solo, sino si la sierra puede mantener la longitud, el ángulo, la calidad del borde y la repetibilidad requeridos para el componente que se está procesando.
Las operaciones de corte recto son comunes cuando los perfiles, barras o secciones deben separarse a longitudes definidas antes de perforar, fresar, perforar, doblar o ensamblar.
Sierra ingletera vs sierra cortada: diferencias principales
Las diferencias se vuelven más claras cuando se comparan los dos enfoques de corte de acuerdo con los requisitos de procesamiento reales.
| condición | Sierra de inglete | Sierra cortada |
|---|---|---|
| Propósito principal | Corte recto y en ángulo | Separación de materiales y corte recto |
| Flexibilidad de ángulo | Por lo general, una característica importante | Depende de la configuración de la máquina |
| Ángulos típicos | Comúnmente incluye 45° y 90° | A menudo se centra en el corte recto |
| Marcos de puertas y ventanas | Altamente relevante | Útil para muchas secciones de perfil recto |
| Preparación conjunta | Adecuado para juntas de marco en ángulo | más dependiente del mecanizado aguas abajo |
| repetibilidad | Depende del posicionamiento y del sistema de control | Depende del posicionamiento y del sistema de control |
| Integración CNC | Disponible en sierras de perfil industrial | Disponible en sistemas de corte automatizados |
La tabla muestra por qué los dos términos no deben ser tratados automáticamente como intercambiables. La geometría del perfil requerida determina qué función de corte es más importante.
Por qué es importante el corte de 45° en marcos de puertas y ventanas
Muchos marcos de ventanas y puertas de aluminio utilizan juntas de esquina donde dos perfiles se encuentran a 45°. Si el ángulo de corte es inconsistente, la junta puede mostrar huecos visibles o requerir ajustes adicionales durante el montaje.
Por esta razón, las sierras de perfil industrial a menudo ponen un fuerte énfasis en el control de ángulos. los Sierra de corte de precisión de doble cabezal de perfil de aluminio Está diseñado para perfiles de ventanas y muros cortina de aluminio y soporta posiciones de corte de 45° y 90°.
Una configuración de doble cabeza es particularmente útil cuando se necesitan producir dos cortes relacionados manteniendo una relación controlada entre la longitud del perfil y el ángulo de corte.
El corte recto sigue siendo esencial
No todos los perfiles de aluminio requieren un extremo inglete. Los montantes, los travesaños, los conectores, los elementos intermedios, los componentes de refuerzo y otras piezas pueden requerir corte recto.
En estas aplicaciones, las principales prioridades a menudo incluyen consistencia de longitud, soporte estable, alimentación de cuchillas controlada, bordes limpios y manejo eficiente de materiales.
Por lo tanto, una operación de estilo de corte puede ser apropiada cuando la pieza de trabajo no necesita una superficie de unión en ángulo. Esta es la razón por la cual un taller moderno de fabricación de puertas y ventanas generalmente requiere más de una estrategia de corte en lugar de depender de un solo método de corte para cada componente.
La selección de la hoja cambia el resultado de corte‘
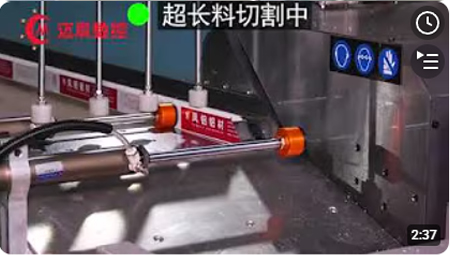
Una de las diferencias más importantes entre las aplicaciones de corte es la propia hoja.
El corte de perfiles de aluminio normalmente requiere una configuración de pala adecuada para el procesamiento de metales no ferrosos. La geometría de los dientes, el diámetro de la hoja, el recuento de dientes, la velocidad del husillo, la velocidad de avance y las condiciones de lubricación pueden afectar la calidad del borde.
Una hoja diseñada para otro material puede crear rebabas excesivas, vibraciones, calor o un corte inestable cuando se aplica a perfiles de aluminio.
Esto significa que la comparación de la sierra inglete vs cortada de la sierra nunca debe basarse solo en el movimiento de la máquina. La compatibilidad de las cuchillas y los parámetros de corte son igualmente importantes.
Abrazadera y soporte de pieza de trabajo
Los perfiles de aluminio largos requieren un soporte estable antes de que la hoja entre en el material. Si el perfil se mueve durante el corte, incluso una hoja bien posicionada puede no producir el resultado previsto.
La sujeción debe sujetar la pieza de trabajo de forma segura al evitar la deformación innecesaria de las secciones de la pared delgada. Los perfiles largos también necesitan un soporte adecuado para que su propio peso no afecte la alineación.
Para aplicaciones de precisión, la cama de la máquina, las guías, las abrazaderas, el sistema de posicionamiento y el mecanismo de alimentación contribuyen al corte final.
Esto es especialmente importante al cortar componentes de marco que luego se unirán en las esquinas. Las pequeñas inconsistencias dimensionales pueden volverse más visibles después de ensamblar varios perfiles en un marco rectangular.
Corte de cabezal simple frente a doble cabezal
Otra distinción importante es si la máquina utiliza una cabeza de corte o dos.
Una máquina de un solo cabezal puede ser adecuada para operaciones de corte individuales flexibles. Sin embargo, producir dos extremos del mismo componente de marco puede requerir reposicionamiento o manipulación adicional.
Las sierras de doble cabeza pueden procesar ambos extremos de acuerdo con la longitud del perfil y los ángulos de corte requeridos. Esto ayuda a mejorar la consistencia entre las superficies relacionadas.
Para fabricantes enfocados en componentes de puertas y ventanas de aluminio, el más amplio Rango de equipos de corte Incluye varias configuraciones desarrolladas para diferentes requisitos de corte de perfil, incluyendo sierras de precisión de doble cabezal, controladas por CNC, de ángulo fijo y de precisión.
Posicionamiento manual frente a posicionamiento CNC
La sierra inglete frente a la pregunta de sierra cortada también cambia cuando se introduce el control CNC.
El equipo de corte tradicional puede depender en gran medida de la medición manual y el ajuste de parada. En su lugar, los sistemas CNC pueden colocar la unidad de corte o el material de acuerdo con las dimensiones programadas.
Esto se vuelve útil cuando la producción incluye muchas longitudes de perfil diferentes. El posicionamiento digital reduce la medición manual repetida y permite cambiar los datos de procesamiento de acuerdo con la especificación del componente.
Para la fabricación de ventanas y puertas, el posicionamiento CNC también puede soportar un procesamiento de lotes más organizado porque cada perfil puede asociarse con una dimensión de corte definida.
¿Qué sierra es mejor para los perfiles de aluminio?
No hay una respuesta única porque los perfiles de aluminio se utilizan en muchos tipos de componentes diferentes.
Si el requisito principal involucra esquinas de marco, juntas en ángulo o cortes frecuentes de 45°, una máquina con capacidad para inglete es generalmente más adecuada.
Si el requisito se enfoca principalmente en la separación recta a la longitud, puede ser suficiente una configuración de corte.
Sin embargo, muchos entornos modernos de fabricación de aluminio requieren ambas funciones. En estos casos, una máquina que soporta cortes de 45 y 90° proporciona una mayor flexibilidad.
La configuración final del equipo debe reflejar las dimensiones del perfil, los requisitos de ángulo, la longitud de la pieza de trabajo, la secuencia de producción, el método de posicionamiento, la especificación de la hoja y las necesidades de montaje descendente.
Cómo afecta la precisión de corte a los procesos posteriores
El corte suele ser una de las primeras etapas de mecanizado importantes en la producción de puertas y ventanas de aluminio. Los errores creados en esta etapa pueden afectar varias operaciones posteriores.
Una longitud de perfil incorrecta puede cambiar las posiciones de los orificios en relación con los extremos del componente. Un corte inexacto de 45° puede afectar la unión de esquinas. Una superficie de corte áspero puede influir en la calidad del fresado o del ensamblaje.
Por eso, los equipos de corte deben evaluarse como parte del flujo de trabajo de producción completo en lugar de como una máquina aislada.
Una buena preparación de corte crea una base más estable para la perforación, fresado, punzonado, unión de esquinas y montaje de marco final.
Aplicaciones en la fabricación de puertas y ventanas
Diferentes componentes de perfil pueden requerir diferentes estrategias de corte dentro del mismo entorno de producción.
Los marcos y las fajas exteriores a menudo requieren juntas de inglete precisas. Los montantes y los travesaños pueden usar cortes de extremo recto antes de mecanizar adicionalmente. Los conectores de esquina requieren cortes más cortos y altamente repetibles. Los perfiles de muros cortina pueden involucrar secciones más grandes y diferentes ángulos de corte.
La variedad de estos componentes explica por qué las máquinas de corte de perfiles industriales a menudo incluyen ángulos ajustables, posicionamiento CNC, cabezas de sierra múltiples, alimentación automatizada y sistemas de sujeción dedicados.
Cómo evaluar el método de corte correcto
Antes de seleccionar un método de corte, los fabricantes deben examinar los dibujos de componentes reales y la secuencia de producción.
Las preguntas importantes incluyen si el perfil necesita un extremo recto o en ángulo, cuántos cambios de ángulo se requieren, si se deben procesar ambos extremos, qué tan consistentemente se deben repetir las dimensiones y qué operaciones de mecanizado siguen al corte.
El material del perfil y la geometría de la sección también son importantes. Las extrusiones arquitectónicas de paredes delgadas se comportan de manera diferente a las secciones sólidas más pesadas, por lo que el sujetador y la selección de cuchillas deben coincidir con la pieza de trabajo específica.
Por lo tanto, una solución técnicamente adecuada se basa en la tarea de corte completa en lugar del nombre de la máquina solo.
idea de narración
La comparación de sierra inglete vs sierra cortada es principalmente una cuestión de geometría de corte y requisitos de producción. Las sierras de inglete son especialmente útiles cuando los perfiles requieren cortes en ángulo controlados, mientras que las sierras cortadas se asocian comúnmente con una separación recta eficiente.
Para la fabricación de puertas de aluminio, ventanas y muros cortina, la distinción se vuelve más importante porque la longitud del perfil y el ángulo influyen directamente en el montaje posterior. Las máquinas que combinan una sujeción estable, un posicionamiento preciso, unas cuchillas adecuadas y un corte flexible de 45 o 90 ° pueden soportar una gama más amplia de aplicaciones de perfil.
En primer lugar, comprender la geometría de los componentes reales facilita determinar qué configuración de corte se ajusta mejor al flujo de trabajo de fabricación.
preguntasrán el
¿Cuál es la principal diferencia entre una sierra ingleteado y una sierra cortada?
Una sierra inglete está diseñada para soportar cortes en ángulo controlados así como cortes rectos, mientras que una sierra cortada generalmente se enfoca más en la separación del material a la longitud.
¿Puede una sierra inglet cortar perfiles de aluminio?
Sí, siempre que la máquina, la hoja, la configuración del husillo, el sistema de sujeción y los parámetros de corte sean adecuados para el procesamiento de aluminio.
¿Por qué son importantes los cortes de 45° para las ventanas de aluminio?
Muchas esquinas de marco de ventana y puerta se forman uniendo dos perfiles con extremos de 45°. El corte preciso ayuda a mantener la alineación de las articulaciones y la geometría del marco consistente.
¿Es útil una sierra de doble cabeza para la producción de marcos de ventana?
Sí. Una configuración de doble cabeza puede procesar ambos extremos de un perfil manteniendo la relación de longitud y ángulo requerida entre ellos.
¿Puede una máquina realizar cortes rectos y inglete?
Sí. Algunas sierras de perfil de aluminio industrial soportan cortes de 45 y 90°, lo que permite a una máquina manejar múltiples requisitos de componentes.