Guía de máquinas perforadoras CNC para procesamiento de perfiles de aluminio
tabla de contenido
comienzo
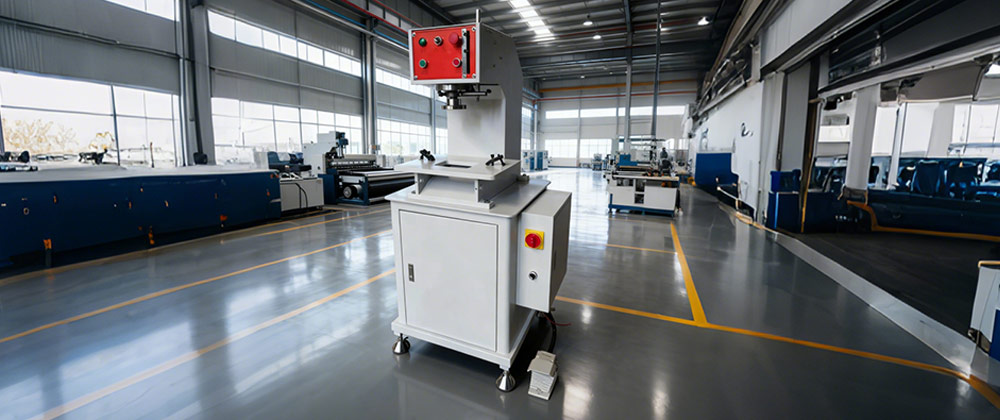
Una perforadora CNC juega un papel importante en el procesamiento moderno del perfil de aluminio, especialmente cuando los fabricantes necesitan posiciones de orificios consistentes, patrones de mecanizado repetibles y manejo eficiente de perfiles de puertas y ventanas. En comparación con los procesos de perforación altamente manuales, el equipo controlado por CNC permite definir los parámetros de mecanizado digitalmente y repetirse en múltiples piezas de trabajo con mayor consistencia del proceso.
Para la fabricación de puertas de aluminio, ventanas, muros cortina y perfiles industriales, rara vez existe la perforación como una operación aislada. Los orificios a menudo se combinan con ranuras, ranuras, posiciones de montaje y otras características mecanizadas. Comprender cómo funciona la perforación CNC, qué afecta la precisión del mecanizado y cómo las diferentes configuraciones de equipos respaldan los requisitos de producción puede, por lo tanto, ayudar a los fabricantes a desarrollar un flujo de trabajo de procesamiento de perfiles más confiable.
¿Qué es una máquina perforadora CNC?
Una máquina perforadora CNC utiliza un control numérico por computadora para coordinar el movimiento de la herramienta, el posicionamiento de la pieza de trabajo, la operación del husillo y los parámetros de mecanizado. En lugar de depender completamente del posicionamiento manual repetido, la máquina sigue las instrucciones programadas para producir orificios en ubicaciones y dimensiones definidas.
El concepto de CNC subyacente es parte del desarrollo más amplio de control numérico, en el que las máquinas herramienta funcionan de acuerdo con las instrucciones codificadas. En el procesamiento práctico de perfiles de aluminio, esto permite que se produzcan patrones de orificios repetitivos y otras características de mecanizado de acuerdo con datos de procesamiento predefinidos.
El equipo CNC moderno también puede combinar la perforación con las funciones de fresado. Esto es particularmente útil para los perfiles de aluminio porque los componentes de las ventanas y las puertas a menudo requieren más que simples agujeros redondos. Las posiciones de montaje de hardware, las ranuras alargadas, las características de drenaje, las aberturas relacionadas con el bloqueo y los detalles de la conexión pueden requerir varias operaciones de mecanizado en la misma pieza de trabajo.
Por qué es importante la perforación CNC en el procesamiento de perfiles de aluminio
Los perfiles de aluminio suelen contener secciones largas y relativamente estrechas con requisitos geométricos precisos. Incluso una pequeña desviación de posicionamiento puede afectar el montaje posterior, especialmente cuando los orificios deben alinearse con hardware, sujetadores, conectores o secciones de perfil contigua.
La perforación controlada por CNC mejora la repetibilidad porque las posiciones de mecanizado se generan a partir de coordenadas definidas en lugar de medir repetidamente a mano. Una vez que se haya preparado el programa de procesamiento adecuado, la máquina puede reproducir el mismo patrón en varios perfiles.
Esto se vuelve cada vez más importante cuando un taller maneja múltiples especificaciones de ventanas o puertas. Las dimensiones del perfil, las posiciones de hardware y los patrones de mecanizado pueden cambiar entre proyectos, por lo que el control de parámetros flexible ayuda al proceso de producción a adaptarse sin depender de una configuración manual completamente diferente para cada componente.
Perforación CNC frente a perforación manual convencional
La principal diferencia entre la perforación CNC y la perforación convencional radica en cómo se controlan las posiciones y movimientos de mecanizado.
| factor de procesamiento | Perforación CNC | Perforación manual convencional |
|---|---|---|
| Posicionamiento de agujeros | Coordenadas controladas por programa | Posicionamiento del operador |
| Patrones repetidos | Altamente repetible | Depende más de la configuración manual |
| Especificaciones de perfil múltiple | Los programas se pueden ajustar o almacenar | Requiere configuración repetida |
| Mecanizado complejo | Puede combinar múltiples movimientos controlados | más dependiente de operaciones separadas |
| Consistencia de producción | Estable cuando se configura correctamente | Más dependiente del operador |
| integración | Puede conectarse con flujos de trabajo digitales más amplios | generalmente más aislado |
La perforación manual puede seguir siendo adecuada para operaciones simples u ocasionales. Sin embargo, cuando la fabricación de aluminio implica componentes repetidos, agujeros múltiples, dimensiones de perfil variable o taladrado y fresado integrado, el equipo CNC proporciona un enfoque de mecanizado más estructurado.
Factores clave que afectan la precisión de la perforación
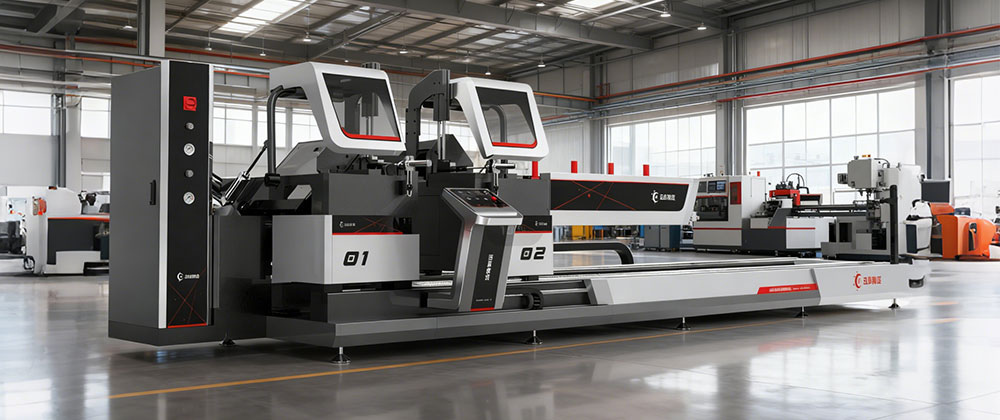
Un controlador CNC por sí solo no garantiza un mecanizado preciso. El resultado final depende de todo el sistema mecánico y de proceso.
El posicionamiento del perfil es uno de los factores más importantes. Una extrusión de aluminio larga debe permanecer ubicada de forma segura durante el mecanizado porque el movimiento o la vibración pueden alterar la posición del orificio previsto. Por lo tanto, la sujeción debe sujetar la pieza de trabajo firmemente sin causar una deformación innecesaria.
La rigidez de la máquina también importa. Los sistemas de guía estable, los componentes de transmisión, los conjuntos de husillos y las estructuras de las máquinas ayudan a mantener el movimiento controlado de las herramientas. La condición de herramienta es otra consideración porque las herramientas de corte desgastadas o no adecuadas pueden afectar la calidad del agujero, crear rebabas excesivas o reducir la consistencia de la superficie.
Los ajustes de alimentación y los parámetros del husillo también deben coincidir con el perfil de aluminio, la herramienta de corte, la geometría del orificio y el requisito de procesamiento. Por lo tanto, la perforación CNC efectiva depende de la interacción entre programación, herramientas, retención de trabajo, estructura de máquina y parámetros de funcionamiento.
Por qué se combinan a menudo la perforación y el fresado
En la fabricación de ventanas y puertas, muchas características de perfil no se pueden completar solo con la perforación. Un componente de marco puede requerir orificios de montaje redondos junto con ranuras alargadas, aberturas de drenaje, ranuras o cortes de hardware irregulares.
Por esta razón, dedicado Equipos de perforación y fresado Puede proporcionar un enfoque más integrado para el procesamiento de perfiles. En lugar de tratar cada característica como una operación independiente, los fabricantes pueden coordinar múltiples tareas de mecanizado dentro de un flujo de trabajo controlado por CNC.
La combinación de operaciones también ayuda a mantener las relaciones de posición entre las características. Cuando los agujeros y las ranuras se mecanizan utilizando el mismo sistema de coordenadas y la configuración controlada, se vuelve más fácil mantener un espacio constante entre ellos.
Mecanizado de perfiles de un lado y de varios lados
Los perfiles de aluminio requieren con frecuencia mecanizado en más de una superficie. Un perfil de puerta o ventana puede contener orificios de hardware en una cara mientras requiere drenaje, fijación o características de conexión en otra.
Si cada superficie requiere que el perfil se elimine, reposicione y realinee manualmente, se introducen pasos de manipulación adicionales. Las configuraciones de mecanizado de varios lados pueden reducir estas interrupciones al permitir que la pieza de trabajo o el sistema de mecanizado accedan a varias superficies durante una configuración controlada.
Por ejemplo, CNC de MCS Perfil de aluminio CNC Perforación y fresadora-1500 Utiliza una mesa de trabajo giratoria diseñada para mecanizado a tres lados dentro de un solo proceso de sujeción. Este tipo de configuración es particularmente útil cuando un perfil contiene funciones de mecanizado distribuidas en múltiples superficies.
Cómo la programación CNC admite el procesamiento repetible
La programación convierte los requisitos de las piezas en movimientos de la máquina. Dependiendo del equipo y del sistema de control, los operadores pueden definir posiciones de orificio, dimensiones, trayectorias de herramienta, parámetros de husillo y secuencias de mecanizado.
Para la fabricación repetitiva, la información de procesamiento almacenada puede reducir la necesidad de reconstruir la misma secuencia de mecanizado cada vez que un perfil familiar vuelve a la producción. Esto es útil cuando una fábrica procesa configuraciones de ventanas y puertas recurrentes junto con especificaciones personalizadas.
Los datos de procesamiento digital también proporcionan una base más sólida para la estandarización de la producción. En lugar de depender completamente de la memoria del operador individual, los requisitos de mecanizado se pueden representar a través de instrucciones numéricas consistentes.
Selección de herramientas para perforación de aluminio
La geometría de la herramienta debe coincidir tanto con el material de la pieza de trabajo como con el resultado de mecanizado previsto. El aluminio es relativamente fácil de mecanizar en comparación con muchos metales más duros, pero las condiciones de corte inapropiadas aún pueden conducir a la formación de rebabas, la mala evacuación de virutas, las marcas superficiales o la calidad inconsistente del orificio.
El filo de corte debe permanecer afilado y las virutas necesitan suficiente espacio para salir de la zona de corte de manera eficiente. La acumulación excesiva de virutas puede interferir con la herramienta y la superficie terminada.
El enfoque correcto depende de factores como el diámetro del orificio, la profundidad, el espesor de la pared del perfil, la velocidad de mecanizado, la configuración de la herramienta y si la operación implica una perforación simple o un fresado combinado. Por lo tanto, la selección de herramientas debe considerarse como parte del proceso general de mecanizado en lugar de una decisión aislada.
Gestión de rebabas y calidad de superficie
La formación de rebabas es una preocupación común al perforar perfiles de aluminio de pared delgada. Las rebabas pueden aparecer alrededor de las entradas o salidas de los orificios cuando las condiciones de corte, la condición de la herramienta, el soporte del material o los parámetros de mecanizado no están bien coincidentes.
Una configuración estable de la pieza de trabajo puede reducir el movimiento innecesario durante el acoplamiento de la herramienta. Las herramientas de corte y los parámetros de mecanizado apropiados también ayudan a producir bordes de orificios más limpios.
Para los perfiles arquitectónicos visibles, la protección de la superficie requiere atención adicional porque los arañazos o marcas que se producen durante la carga, el sujeción, el movimiento de virutas o la descarga pueden afectar la apariencia final. Por lo tanto, la configuración de la máquina debe abordar no solo la precisión dimensional sino también el manejo de materiales controlado.
Perforación CNC en la fabricación de puertas y ventanas
Los perfiles de puertas y ventanas contienen una amplia gama de características mecanizadas asociadas con bisagras, manijas, cerraduras, conectores, sistemas de drenaje, componentes de refuerzo y montaje de marco.
A medida que los diseños de productos se vuelven más variados, un sistema de mecanizado debe adaptarse a diferentes dimensiones de perfil y patrones de agujeros sin sacrificar la consistencia. La perforación CNC hace posible esto al permitir que la información de procesamiento cambie de acuerdo con el componente específico en lugar de depender solo de un posicionamiento mecánico fijo.
Esta flexibilidad se vuelve particularmente útil en fábricas que producen varias series de ventanas o puertas porque cada sistema puede tener diferentes posiciones de hardware y geometrías de perfil.
¿Cuándo debe un fabricante considerar la perforación CNC?
La perforación CNC se vuelve especialmente relevante cuando la producción implica patrones de mecanizado repetidos, múltiples posiciones de orificios, varias especificaciones de perfil o cambios frecuentes entre componentes.
También es adecuado cuando la perforación debe coordinarse con fresado, ranurado u otras operaciones de mecanizado. En estas situaciones, la selección de equipos debe considerar el requisito de procesamiento completo en lugar de centrarse solo en el número de orificios que una máquina puede crear.
Los fabricantes deben evaluar las dimensiones del perfil, las superficies de mecanizado requeridas, la longitud de la pieza de trabajo, la complejidad de los orificios y las ranuras, los requisitos de posicionamiento, el método de programación, la disposición de sujeción y la compatibilidad con el flujo de trabajo de producción más amplio.
De la perforación independiente al procesamiento de perfiles automatizado
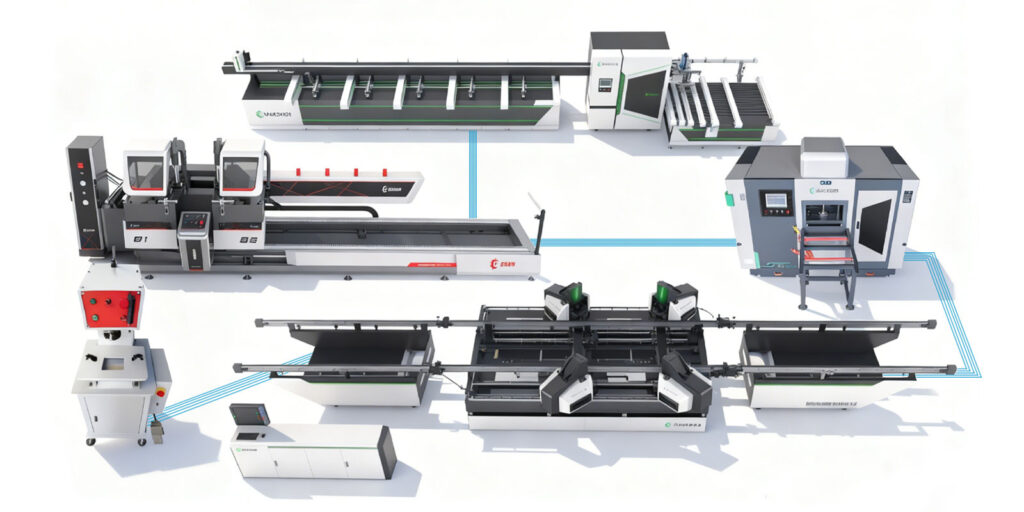
La perforación CNC puede funcionar como una etapa de fabricación individual, pero su valor aumenta cuando los datos de mecanizado están conectados con los procesos circundantes.
Por ejemplo, el corte establece la longitud del perfil, la perforación y el fresado crean características de hardware y ensamblaje, y las operaciones posteriores completan la construcción de uniones y marcos. Coordinar estos procesos en torno a datos de producción consistentes puede reducir la interpretación manual innecesaria entre etapas.
Los sistemas de procesamiento de perfiles más avanzados también pueden utilizar la identificación del programa basada en código de barras o las instrucciones de mecanizado generadas automáticamente. Estas funciones muestran cómo la perforación CNC se está convirtiendo gradualmente en parte de un flujo de trabajo de fabricación digital más amplio en lugar de permanecer solo como un reemplazo para la fabricación manual de orificios.
idea de narración
Una máquina perforadora CNC proporciona a los fabricantes de perfiles de aluminio un método controlado para producir características de mecanizado precisas y repetibles. Su efectividad depende no solo de la programación CNC sino también de la rigidez de la máquina, el posicionamiento del perfil, las herramientas, la sujeción, la gestión de virutas, los parámetros de mecanizado y la capacidad de manejar las superficies de perfil requeridas.
Para la fabricación de puertas y ventanas, la aplicación más fuerte a menudo no es la perforación sola, sino la perforación coordinada de orificios, ranuras, ranuras y posiciones de hardware. Al hacer coincidir la configuración del equipo con la geometría del perfil real y los requisitos de producción, los fabricantes pueden construir un proceso de mecanizado más consistente y adaptable.
preguntasrán el
¿Para qué sirve una máquina perforadora CNC en el procesamiento de aluminio?
Se utiliza para crear orificios posicionados con precisión y características mecanizadas relacionadas en perfiles de aluminio según las coordenadas programadas. Las aplicaciones incluyen componentes de puertas, ventanas, muro cortina y perfiles industriales.
¿Puede el equipo de perforación CNC procesar diferentes perfiles de aluminio?
Sí. Los programas CNC y los parámetros de mecanizado se pueden ajustar para diferentes geometrías de perfil y patrones de procesamiento, siempre que la pieza de trabajo permanezca dentro del rango de procesamiento compatible del equipo.
¿Por qué combinar perforación y fresado en una máquina CNC?
Los perfiles de puertas y ventanas requieren con frecuencia agujeros, ranuras, ranuras y aberturas irregulares. La combinación de perforación y fresado permite que estas características se procesen dentro de un flujo de trabajo CNC coordinado.
¿Qué afecta la precisión de perforación CNC?
Los factores importantes incluyen rigidez de la máquina, estabilidad del husillo, posicionamiento de la pieza de trabajo, sujeción, condición de herramienta de corte, parámetros de mecanizado, geometría de perfil y programación correcta.
¿Es útil el mecanizado multilateral para perfiles de aluminio?
Sí. Cuando las funciones de mecanizado se distribuyen en varias superficies de perfil, el procesamiento multilateral puede reducir el reposicionamiento repetido y ayudar a mantener relaciones consistentes entre las características mecanizadas.