Руководство по станку бурения с ЧПУ для обработки алюминиевого профиля
оглавление
введение
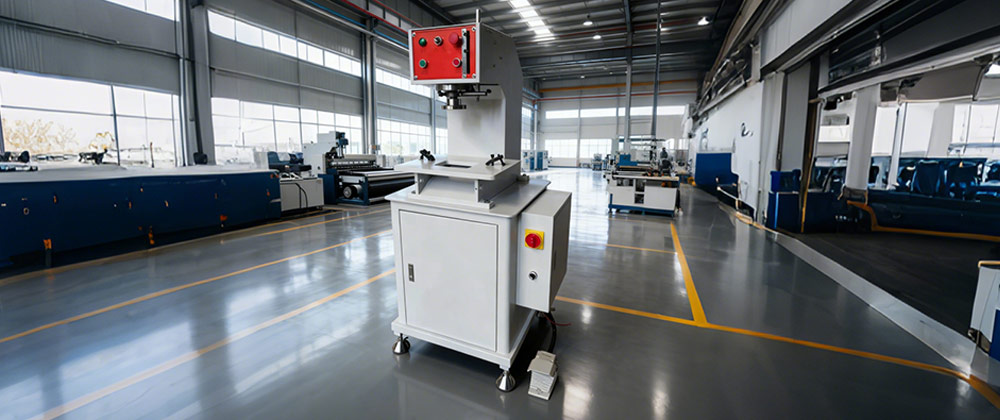
Сверлильный станок с ЧПУ играет важную роль в современной обработке алюминиевого профиля, особенно когда производителям необходимо стабильное положение отверстий, повторяющиеся схемы обработки и эффективное обращение с дверными и оконными профилями. По сравнению с процессами ручного бурения, оборудование с ЧПУ позволяет настраивать параметры обработки в цифровом виде и повторять на нескольких заготовках с большей согласованностью процесса.
Для алюминиевых дверей, окон, стен и изготовления промышленного профиля сверление редко существует как изолированная операция. Отверстия часто сочетаются с прорезями, пазами, монтажными позициями и другими обработанными элементами. Понимание того, как работает бурение с ЧПУ, что влияет на точность обработки и как различные конфигурации оборудования поддерживают требования к производству, поэтому могут помочь производителям разработать более надежный рабочий процесс обработки профиля.
Что такое сверлильный станок с ЧПУ?
Сверлильный станок с ЧПУ использует цифровое управление компьютером для координации движения инструмента, позиционирования заготовки, работы шпинделя и параметров обработки. Вместо того, чтобы полностью полагаться на многократное ручное позиционирование, машина следует запрограммированными инструкциями по производству отверстий в определенных местах и размерах.
Основная концепция ЧПУ является частью более широкого развития числовой контроль, в котором станки работают в соответствии с закодированными инструкциями. В практической обработке алюминиевого профиля это позволяет создавать повторяющиеся схемы отверстий и другие элементы обработки в соответствии с предопределенными данными обработки.
Современное оборудование с ЧПУ также может комбинировать бурение с функциями фрезерования. Это особенно полезно для алюминиевых профилей, поскольку компоненты окон и дверей часто требуют больше, чем простые круглые отверстия. Монтажные положения оборудования, удлиненные пазы, элементы дренажа, отверстия, связанные с замком, и детали соединения могут потребовать нескольких операций обработки на одной и той же детали.
Почему сверление с ЧПУ имеет значение при обработке алюминиевого профиля
Алюминиевые профили часто содержат длинные, относительно узкие участки с точными геометрическими требованиями. Даже небольшое отклонение позиционирования может повлиять на более позднюю сборку, особенно когда отверстия должны выровнены с фурнитурой, крепежными элементами, соединителями или смежными профилями профиля.
Сверление с ЧПУ улучшает повторяемость, поскольку позиции обработки генерируются из определенных координат, а не многократно измеряются вручную. После подготовки соответствующей программы обработки машина может воспроизводить один и тот же шаблон по нескольким профилям.
Это становится все более важным, когда мастерская обрабатывает несколько спецификаций окон или дверей. Размеры профиля, положение оборудования и шаблоны обработки могут меняться между проектами, поэтому гибкий контроль параметров помогает производить адаптацию, не полагаясь на совершенно другую ручной настройку для каждого компонента.
Сверление с ЧПУ против обычного ручного бурения
Основное различие между бурением с ЧПУ и обычным бурением заключается в том, как контролируются положения и движения механической обработки.
| коэффициент обработки | Бурение с ЧПУ | Традиционное ручное бурение |
|---|---|---|
| Расположение отверстий | Координаты, управляемые программой | Операторское позиционирование |
| Повторные узор | высоко повторяемый | В большей степени зависит от ручной настройки |
| Несколько спецификаций профиля | Программы можно настраивать или хранить | Требуется повторная настройка |
| Комплексная обработка | Может комбинировать несколько контролируемых движений | больше зависит от отдельных операций |
| Производственная консист | Стабильная при правильной настройке | более зависящий от оператора |
| объединение | Может подключаться к более широким цифровым рабочим процессам | Обычно более изолированный |
Ручное бурение все еще может быть пригодно для простых или случайных операций. Однако, когда алюминиевая продукция включает в себя повторяющиеся компоненты, несколько отверстий, различные размеры профиля или интегрированное бурение и фрезерование, оборудование с ЧПУ обеспечивает более структурированный подход к обработке.
Ключевые факторы, влияющие на точность бурения
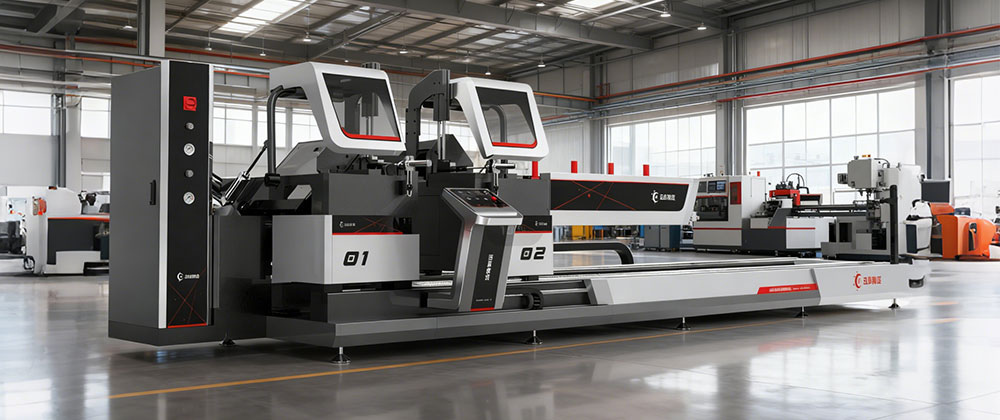
Контроллер ЧПУ сам по себе не гарантирует точную обработку. Конечный результат зависит от всей механической и технологической системы.
Позиционирование профиля является одним из важнейших факторов. Длинная алюминиевая экструзия должна оставаться надежно расположенной во время обработки, поскольку движение или вибрация могут изменить предполагаемое положение отверстия. Поэтому зажим должен крепко удерживать заготовку, не вызывая ненужной деформации.
Машина также имеет значение. Стабильные направляющие системы, компоненты трансмиссии, шпиндельные сборки и конструкционные конструкции помогают поддерживать контролируемое движение инструмента. Состояние инструмента является еще одним соображением, поскольку изношенные или неподходящие режущие инструменты могут влиять на качество отверстий, создавать избыточные заусенцы или снижать консистенцию поверхности.
Настройки подачи и параметры шпинделя также должны соответствовать алюминиевым профилю, режущему инструменту, геометрии отверстия и требованиям к обработке. Таким образом, эффективное бурение с ЧПУ зависит от взаимодействия между программированием, инструментами, рабочими фиксаторами, структурой машины и рабочими параметрами.
Почему часто сверлят и фрезерование
При изготовлении окон и дверей многие профили не могут быть выполнены только за счет сверления. Компонент рамы может потребоваться круглые монтажные отверстия вместе с удлиненными прорезями, дренажными отверстиями, канавками или нерегулярными фурнитурными вырезами.
По этой причине посвящён Буровое и фрезерное оборудование может обеспечить более комплексный подход к обработке профиля. Вместо того, чтобы рассматривать каждую функцию как независимую операцию, производители могут координировать несколько задач обработки в рамках рабочего процесса, контролируемого ЧПУ.
Объединение операций также помогает поддерживать позиционные отношения между функциями. Когда отверстия и канавки обрабатываются с использованием одной и той же системы координат и контролируемой установки, становится легче поддерживать постоянный интервал между ними.
Односторонняя и многосторонняя обработка профиля
Алюминиевые профили часто требуют обработки более чем на одной поверхности. Дверной или оконный профиль может содержать аппаратные отверстия на одной поверхности, требующие дренажа, крепления или соединения с другой.
Если каждая поверхность требует, чтобы профиль был удален, переместился и перестраивался вручную, вводятся дополнительные этапы обработки. Многосторонние конфигурации обработки могут уменьшить эти прерывания, позволяя обрабатывающей или обрабатывающей системе доступа к нескольким поверхностям во время одной управляемой установки.
Например, MCS CNC Алюминиевый профиль сверлильно-фрезерный станок с ЧПУ-1500 Использует вращающуюся рабочую столешницу, предназначенную для трехсторонней обработки в рамках одного процесса зажима. Этот тип конфигурации особенно полезен, когда профиль содержит функции обработки, распределенные по нескольким поверхностям.
Как программирование ЧПУ поддерживает повторяемую обработку
Программирование преобразует требования к детали в движения машины. В зависимости от оборудования и системы управления операторы могут определять положения отверстий, размеры, дорожки инструмента, параметры шпинделя и последовательности обработки.
Для повторяющихся производственных данных хранимая информация об обработке может уменьшить необходимость перестроить одну и ту же последовательность обработки каждый раз, когда знакомый профиль возвращается к производству. Это полезно, когда фабрика обрабатывает повторяющиеся конфигурации окон и дверей наряду с индивидуальными спецификациями.
Данные цифровой обработки также обеспечивают более прочную основу для стандартизации производства. Вместо того, чтобы полностью зависеть от отдельной памяти оператора, требования к обработке могут быть представлены с помощью согласованных числовых инструкций.
Выбор инструмента для алюминиевого бурения
Геометрия инструмента должна соответствовать как материалу заготовки, так и предполагаемому результату обработки. Алюминий относительно прост в обработке по сравнению со многими более твердыми металлами, но неподходящие условия резания все еще могут привести к образованию заусенцев, плохой эвакуации стружки, меткам поверхности или противоречивому качеству отверстий.
Режущая кромка должна оставаться острой, а чипсам требуется достаточно места, чтобы эффективно покинуть зону резания. Чрезмерное накопление стружки может помешать инструменту и готовой поверхности.
Правильный подход зависит от таких факторов, как диаметр отверстия, глубина, толщина стенки профиля, скорость обработки, конфигурацию инструмента, а также то, включает ли в эксплуатацию простое сверление или комбинированное фрезерование. Поэтому выбор инструмента следует рассматривать как часть общего процесса обработки, а не как изолированное решение.
Управление заусенцами и качеством поверхности
Образование заусенцев является распространенной проблемой при сверлении тонкостенных алюминиевых профилей. Заусенцы могут появляться вокруг входов или выходов отверстия, когда условия резания, состояние инструмента, поддерживающее устройство или параметры обработки не очень хорошо совпадают.
Стабильная установка заготовки может уменьшить ненужное движение при зацеплении инструмента. Соответствующие режущие инструменты и параметры обработки также помогают создавать более чистые края отверстий.
Для видимых архитектурных профилей защита поверхности требует дополнительного внимания, поскольку царапины или следы, возникающие при загрузке, зажиме, перемещении стружки или разгрузке, могут повлиять на окончательный внешний вид. Таким образом, конфигурация машины должна учитывать не только точность размеров, но и контролируемую обработку материалов.
Бурение с ЧПУ в дверном и оконном производстве
Дверные и оконные профили содержат широкий спектр обработанных деталей, связанных с петлями, ручками, замками, соединителями, дренажными системами, арматурными компонентами и каркасной сборкой.
По мере того, как дизайн продукта становится более разнообразным, система обработки должна соответствовать различным размерам профиля и схемам отверстий, не жертвуя консистенцией. Сверление с ЧПУ делает это возможным, позволяя обрабатывать информацию в соответствии со специфическим компонентом, а не полагаться только на фиксированное механическое позиционирование.
Эта гибкость становится особенно полезной на заводах, производящих несколько серий окон или дверей, поскольку каждая система может иметь разные положения оборудования и геометрию профиля.
Когда производителю следует рассмотреть возможность бурения с ЧПУ?
Сверление с ЧПУ становится особенно актуальным, когда производство включает в себя повторные схемы обработки, несколько позиций скважин, несколько спецификаций профиля или частые изменения между компонентами.
Он также подходит, когда бурение должно быть согласовано с фрезерованием, щелями или другими операциями обработки. В таких ситуациях выбор оборудования должен учитывать все требования к обработке, а не сосредотачиваться только на количестве отверстий, которые может создать машина.
Производители должны оценить размеры профиля, необходимые поверхности обработки, длину заготовки, сложность отверстия и канавки, требования к позиционированию, метод программирования, расположение зажимного оборудования и совместимость с более широким производственным процессом.
От автономного бурения до автоматизированной обработки профиля
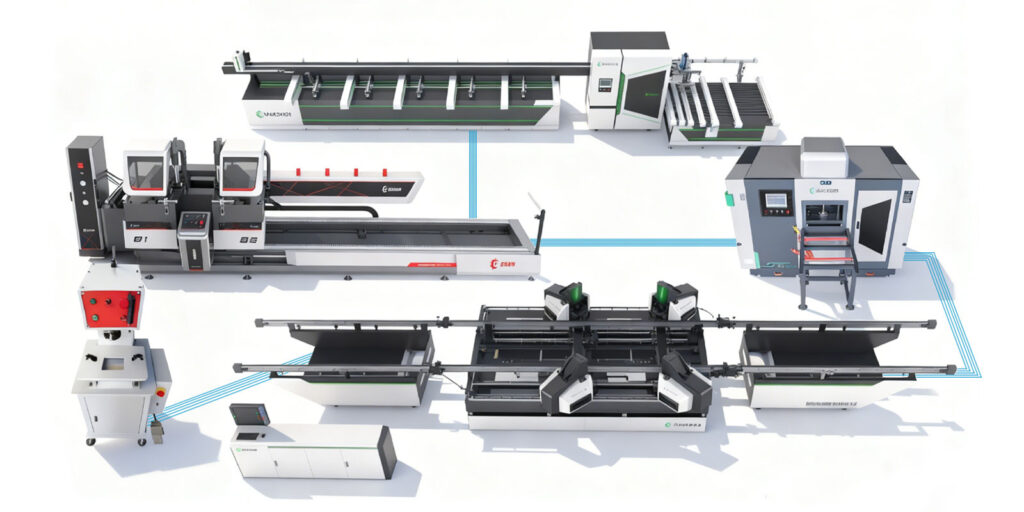
Бурение с ЧПУ может работать как индивидуальная стадия производства, но ее значение увеличивается, когда данные обработки связаны с окружающими процессами.
Например, резка устанавливает длину профиля, сверление и фрезерование создают элементы фурнитуры и сборки, а более поздние операции завершают соединение и конструкцию каркаса. Координация этих процессов вокруг согласованных производственных данных может уменьшить ненужную ручную интерпретацию между этапами.
Более продвинутые системы обработки профиля могут также использовать идентификацию программы на основе штрих-кода или автоматически генерируемые инструкции по механической обработке. Эти функции показывают, как бурение с ЧПУ постепенно становится частью более широкого цифрового производственного процесса, а не остается заменой только для ручного изготовления отверстий.
заключение
Сверло для станков с ЧПУ предоставляет производителям алюминиевые профили контролируемый метод для создания точных и воспроизводимых функций обработки. Его эффективность зависит не только от программирования ЧПУ, но и от жесткости станка, позиционирования профиля, оснастки, зажимного волокна, управления чипами, параметров обработки и способности обрабатывать необходимые поверхности профиля.
Для дверного и оконного производства наиболее прочным применением часто является не только бурение, а сверление и фрезерование отверстий, пазов, пазов и станций. Сопоставляя конфигурацию оборудования с фактической геометрией профиля и производственными требованиями, производители могут построить более последовательный и адаптируемый процесс обработки.
часто задаваемые вопросы
Для чего используется бурильная машина с ЧПУ в алюминиевой обработке?
Он используется для создания точно расположенных отверстий и связанных с ними элементов алюминиевых профилей в соответствии с запрограммированными координатами. Применение включает в себя компоненты двери, окон, навесы и промышленные профильные.
Могут ли станки бурового оборудования с ЧПУ обрабатывать разные алюминиевые профили?
да. Программы с ЧПУ и параметры обработки могут быть скорректированы для различных геометрических геометрических данных и моделей обработки при условии, что заготовка остается в пределах поддерживаемого диапазона обработки оборудования.
Зачем комбинировать сверление и фрезерование на одном станке с ЧПУ?
Для профилей дверей и окон часто требуются отверстия, прорези, пазы и неровные отверстия. Объединение бурения и фрезерования позволяет обрабатывать эти функции в рамках скоординированного рабочего процесса ЧПУ.
Что влияет на точность бурения ЧПУ?
Важные факторы включают жесткость машины, стабильность шпинделя, позиционирование заготовки, зажим, состояние резки, параметры обработки, геометрию профиля и правильное программирование.
Полезна ли многосторонняя обработка для алюминиевых профилей?
да. Когда элементы обработки распределены по нескольким поверхностям профиля, многосторонняя обработка может уменьшить повторное позиционирование и помочь поддерживать постоянные отношения между обработанными функциями.