Алюминий станка с ЧПУ для обработки профиля
оглавление
введение
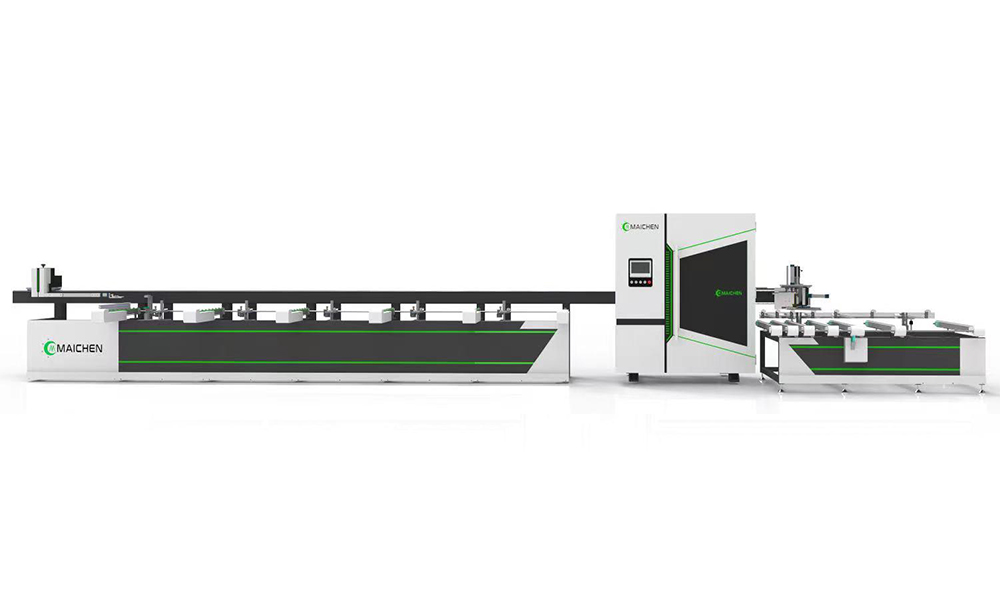
Алюминиевый станок с ЧПУ становится все более важным для производства окон, дверей, навесных стен и промышленных алюминиевых профилей. Современные компоненты профиля часто требуют гораздо больше, чем базовая резка. Отверстия, слоты, пазы, торцевые элементы, аппаратные положения и многосторонняя обработка могут быть выполнены с согласованными размерными соотношениями.
Обработка управляемой компьютером помогает производителям организовать эти операции на цифровую обработку данных, а не на повторное ручное позиционирование. Однако для выбора правильной конфигурации ЧПУ требуется нечто большее, чем просто сравнение количества осей. Геометрия профиля, поверхности обработки, доступ шпинделя, зажим, струйная обработка, длина заготовки и последовательность операций влияют на то, подходит ли машина для конкретного производственного процесса.
Понимание этих факторов упрощает определение того, как технология ЧПУ может поддерживать точную и воспроизводимую алюминиевый профиль.
Что такое алюминиевая станка с ЧПУ?
Алюминий с ЧПУ представляет собой систему обработки с компьютерным управлением, сконфигурированную для обработки алюминиевых компонентов или экструдированных профилей. В зависимости от своей структуры он может выполнять сверление, фрезерование, прорезывание, прокладку, резьбу, торцевую обработку или несколько таких процессов в рамках одной контролируемой установки.
более широкая концепция Компьютерный числовой контроль Основана на управлении движениями машины с помощью запрограммированных инструкций. При обработке алюминиевого профиля эти инструкции определяют координаты, дорожки инструмента, действия шпинделя, перемещения корма и другие операции обработки.
Это особенно полезно для длинных экструдированных секций, поскольку многие функции должны поддерживать точные связи с концами профиля, эталонными поверхностями и аппаратными положениями.
Зачем алюминиевые профили нуждаются в специализированной обработке с ЧП
Алюминиевые экструзии отличаются от многих обычных обработанных компонентов. Они часто бывают длинными, полыми, относительно тонкостенными и производятся в сложных поперечных формах. Архитектурные профили также могут иметь видимые готовые поверхности, требующие тщательной обработки во время обработки.
Эти характеристики создают несколько технических проблем.
Длинные профили нуждаются в стабильной поддержке поперек станины. Тонкие стенки требуют контролируемого зажима, поэтому секция остается надежной без лишних деформаций. Чипсы должны быть эффективно удалены, поскольку частицы алюминия могут накапливаться вокруг режущих инструментов и площадей для упоров.
Доступ к машине — еще одно важное соображение. Функция, расположенная на верхней поверхности, может быть легко обработана, в то время как отверстия или канавки сбоку или нижней части могут потребовать вращения профиля, дополнительной контролируемой оси или другой ориентации шпинделя.
По этой причине оборудование с ЧПУ для алюминиевых профилей должно оцениваться в соответствии с фактической геометрией заготовки, а не только ее габаритными размерами.
Общие операции, выполняемые на алюминиевой станке с ЧПУ
Современный алюминиевый станок с ЧПУ может поддерживать несколько операций обработки в зависимости от шпинделя, системы инструментов, конфигурации управления и расположения осей.
Сверление обычно используется для крепления крепежных отверстий, положений соединителей, элементов дренажа и точек сборки. Фрезерование может производить прорези, карманы, пазы и неровные отверстия, которые не могут быть созданы с помощью обычного цикла сверления.
Некоторые компоненты профиля также требуют торцевой обработки, где материал должен быть удален с конца экструзии, чтобы он мог правильно подключаться к другому профилю.
Когда для одного и того же компонента требуется несколько операций, их объединение в рамках одной установки ЧПУ может помочь сохранить позиционную связь между отдельными функциями.
Трехосная, четырехосная и пятиосевая механическая обработка с ЧПУ
Конфигурация осей определяет, как режущий инструмент и заготовка могут перемещаться относительно друг друга.
Трехосная система обычно контролирует движение по направлениям X, Y и Z. Эта конфигурация может обрабатывать множество отверстий, прорезей, карманов и контуров, когда необходимые функции доступны из одной основной ориентации.
Добавление вращающейся оси расширяет доступ к механической обработке. Четырехосное оборудование может вращать профиль или систему обработки, чтобы дополнительные поверхности стали доступны без повторного снятия и перестройки заготовки.
Пятиосные системы обеспечивают еще большую ориентацию на ориентацию инструмента и могут быть полезны для сложных углов, элементов торцевой поверхности или компонентов, требующих доступа с нескольких направлений.
Больше осей не автоматически лучше. Наиболее подходящей конфигурацией является та, которая соответствует фактической геометрии профиля и последовательности обработки.
Почему многосторонняя обработка имеет значение
Дверные и оконные профили часто требуют обработки на нескольких поверхностях.
Например, одна поверхность может содержать элементы ручки или шарнира, для другой может потребоваться соединительное отверстие, а дополнительная сторона может содержать дренажные или сборочные отверстия. Если профиль должен быть удален и переставлен для каждой поверхности, каждая установка создает еще одну возможность для изменения выравнивания.
Многосторонняя обработка с ЧПУ может уменьшить эту повторную обработку. Когда несколько поверхностей обрабатываются с использованием одной установленной системы эталона, связь между отверстиями, канавками и другими элементами может оставаться более стабильной.
Таким образом, преимущество заключается не в том, чтобы просто выполнять больше операций. Он поддерживает ссылки на обработку на протяжении всего процесса.
Устойчивость так же важна, как и управление ЧПУ
Точные запрограммированные координаты не могут компенсировать неустойчивую заготовку.
Длинные алюминиевые профили нуждаются в надежном позиционировании и поддержке перед началом обработки. Если профиль смещается при попадании в материал режущего инструмента, готовый элемент может больше не соответствовать его запрограммированному местоположению.
Для экструзии также должны быть подходящие силы зажима. Чрезмерная сила может исказить тонкостенную секцию, в то время как недостаточная сила может обеспечивать вибрацию или движение.
Таким образом, хорошо спроектированный процесс обработки профилей с ЧПУ учитывает положение зажима, длину опоры, сечение профиля, доступ к инструменту и последовательность, в которой выполняются элементы обработки.
Постоянное удержание помогает превратить запрограммированную точность в фактическую точность заготовки.
Производительность шпинделя и выбор инструмента
Шпиндель является одной из ключевых систем алюминиевой станка с ЧПУ, поскольку он определяет, как режущий инструмент взаимодействует с заготовкой.
Алюминий, как правило, обрабатывается при относительно высоких скоростях шпинделя, но успешная обработка по-прежнему зависит от соответствующей геометрии инструмента, условий подачи, стабильности шпинделя и эвакуации стружки.
Особенно важны острые инструменты. Изношенная режущая кромка может увеличить сопротивление резки и способствовать образованию заусенцев или несогласованным поверхностям.
Различные функции могут также потребовать разных фрез. Бурение, прорезывание, фрезерование кармана, маршрутизация и торцевое рабочее место предъявляют разные требования к инструменту.
Для компонентов, требующих нескольких операций обработки, автоматическая система замены инструментов может помочь перемещаться между инструментами, сохраняя при этом ту же настройку заготовки.
Как автоматическая смена инструментов поддерживает сложные профили
Для простого профиля может потребоваться только один тип инструмента для обработки. Для более сложных оконных, дверных или промышленных профилей может потребоваться несколько.
Один фрезер может создавать монтажные отверстия, другой может фрезеровать удлиненные пазы, а другой используется для более широких проемов или особенностей профиля. Ручная смена инструментов между каждой операцией может прервать последовательность обработки.
Автоматическая смена инструмента позволяет программе ЧПУ вызывать необходимый инструмент по мере продвижения процесса обработки.
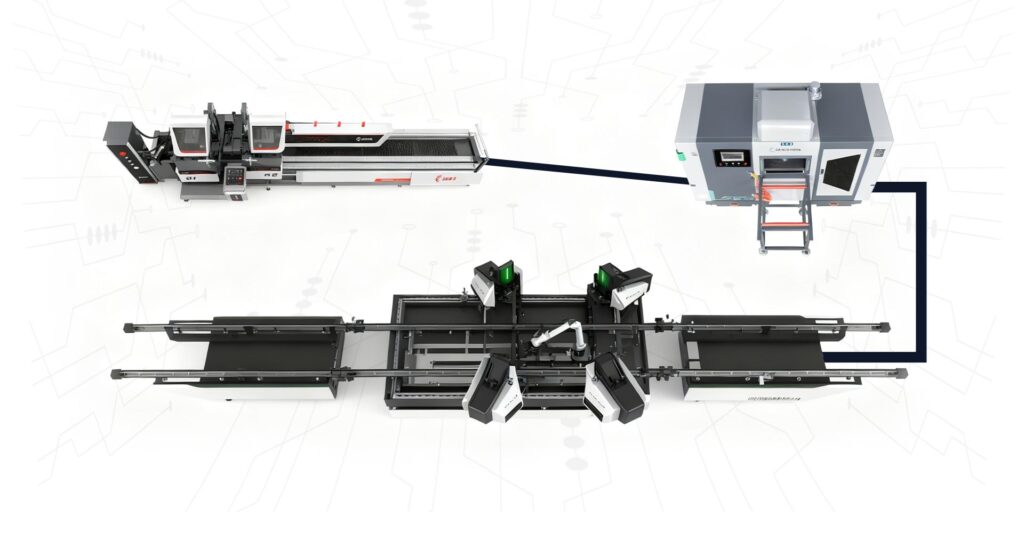
Например, MCS CNC 4-осевой алюминиевый профиль алюминиевый профиль Сочетает многоосную обработку профиля с контролируемыми ЧПУ и фрезерными возможностями. Более широкая конфигурация иллюстрирует, как движение осей, управление шпинделем и инструментами могут работать вместе, когда алюминиевые профили требуют нескольких функций обработки.
Программирование с ЧПУ и повторяемость
Программирование с ЧПУ преобразует требования к компонентам в определенные механизмы обработки.
После того, как расположены отверстия, слоты, пути инструмента и последовательности обработки, одна и та же логика обработки может повторяться в соответствующих компонентах. Это особенно полезно для дверного и оконного производства, где несколько частей рамы или створки могут использовать повторяющиеся схемы обработки.
Программы также могут быть адаптированы при изменении размеров профиля или аппаратных средств.
Важным преимуществом является не просто автоматизация. Цифровая обработка создает повторяемую ссылку на то, как должна быть обработана компонента, уменьшая зависимость от повторного ручного измерения.
Управление программами становится все более ценным, поскольку фабрика обрабатывает большее количество серий профиля и компонентов.
Сокращение повторного позиционирования профиля
Каждый раз, когда профиль удаляется и перемещается, его ссылка на механическую обработку должна быть снова установлена.
Для основных заготовок это не может быть серьезной проблемой. Однако для компонентов, содержащих несколько связанных признаков, повторное позиционирование может влиять на согласованность размеров.
Система ЧПУ, способная достигать нескольких поверхностей обработки, может уменьшить эти прерывания.
Однозажимная обработка особенно полезна, когда отверстия и щели на разных поверхностях должны выровнены друг с другом. Поддержание одного и того же положения в нескольких операциях поддерживает лучшую геометрическую согласованность.
Этот принцип становится все более важным по мере роста компонентной сложности.
Управление чипами при обработке алюминия
Алюминиевая обработка может генерировать большое количество чипов, особенно при фрезерных и щелевых операциях.
Эффективная эвакуация стружки помогает поддерживать более чистую зону резания и предотвращает помеху сыпучих материалов с режущим инструментом, приспособлением или поверхностью профиля.
Проектирование машины, ориентация шпинделя, механизмы добычи, методы смазки и обычные процедуры очистки влияют на управление микросхемой.
Для архитектурного алюминия также требуются внимания, поскольку они могут оказаться в ловушке между профилем и опорной поверхностью, потенциально оставляя следы на видимых участках.
Поэтому управление микросхемой следует рассматривать как часть как производительности обработки, так и обработки материалов.
Предотвращение заусенцев и плохое качество краев
Образование заусенцев может происходить вокруг просверленных отверстий, фрезерованных отверстий, прорезей и кромок среза, когда условия обработки не соответствуют должным образом.
На результат влияют несколько факторов, в том числе резкость инструмента, условия подачи, эксплуатация шпинделя, толщину стенки профиля, жесткость машины и поддержку заготовки.
Тонкие секции могут быть особенно чувствительны вблизи выхода из операции обработки. Стабильный профиль и подходящая дорожка инструмента помогают контролировать удаление материала, когда фреза покидает заготовку.
Вместо того, чтобы полагаться на коррекцию ниже по течению, более сильная стратегия обработки фокусируется на контроле образования заусенцев во время самого процесса ЧПУ.
Алюминий станки с ЧПУ в производстве окон и дверей
Профили окон и дверей содержат множество особенностей, связанных с ручками, замками, петлями, угловыми соединениями, дренажными дорожками, крепежными элементами и структурными соединениями.
Различные системы фреймворка могут размещать эти функции в разных местах. Обработка ЧПУ обеспечивает гибкость для адаптации координат обработки к каждой спецификации компонента.
Последовательность производства может начинаться с профилей, продолжать сверление и фрезерование, а затем перейти к стыку и сборке.
Ареал MCS CNC Алюминиевый профиль обработки Отражает этот более широкий рабочий процесс, охватывающий резку, сверление и фрезерование, профилирование профиля, угольную обработку, гибку и интегрированные производственные системы.
Эта связь между отдельными машинами важна, потому что качество одной стадии обработки может повлиять на все последующие.
Автономная обработка ЧПУ и интегрированная автоматизация
Алюминий с ЧПУ может эффективно работать как автономная обрабатывающая станция. Однако современное производство все больше связывает отдельные процессы с помощью цифровой производственной информации.
Компонент может перейти от резки к бурению и фрезерному станку с уже определенными требованиями к переработке. Более продвинутые рабочие процессы могут использовать системы идентификации для связывания каждого профиля с правильной программой обработки.
Это снижает необходимость для операторов многократной интерпретации информации о компонентах на каждой станции.
Интегрированная автоматизация наиболее полезна, когда она улучшает контроль производственного потока, а не просто добавляет больше оборудования. Цель состоит в том, чтобы соединить резку, механическую обработку, обработку материалов и сборку на основе надежной обработки данных.
Факторы, которые необходимо оценить перед выбором конфигурации ЧПУ
Правильная конфигурация ЧПУ начинается с понимания деталей, которые необходимо производить.
Длина профиля — это один из факторов, но его нельзя рассматривать отдельно. Производители также должны оценить сечение профиля, необходимые поверхности обработки, сложность элементов, доступ к инструменту, положения зажима, требования к шпинделю и последовательность операций.
Другой важный вопрос - как часто меняются спецификации. Производственная среда, обрабатывающая многие оконные и дверные системы, может выиграть от гибкого программирования и эффективного переключения между схемами обработки.
Требуемый уровень автоматизации также должен соответствовать окружающему рабочему процессу. Высоко автоматизированная машина с ЧПУ обеспечивает наибольшую пользу, когда для его поддержки организованы потоки материалов, данные обработки и нисходящие операции.
Как механическая обработка ЧПУ поддерживает более стабильную сборку
Эффекты обработки ЧПУ выходят за рамки станочной станции.
Когда отверстия, щели и элементы соединения позиционируются последовательно, последующая сборка становится легче стандартизировать. Компоненты могут более предсказуемо выровнены с оборудованием, разъемами и примыкающими профилями.
Точная обработка также помогает поддерживать взаимосвязь между длиной профиля и положением элемента. Это особенно важно для дверных и оконных компонентов, где несколько отдельных секций должны быть собраны вместе, чтобы сформировать полную раму.
По этой причине точность ЧПУ должна оцениваться в соответствии с требованиями готовой сборки, а не только по отдельным функциям обработки.
Создание полного рабочего процесса обработки алюминиевого профиля
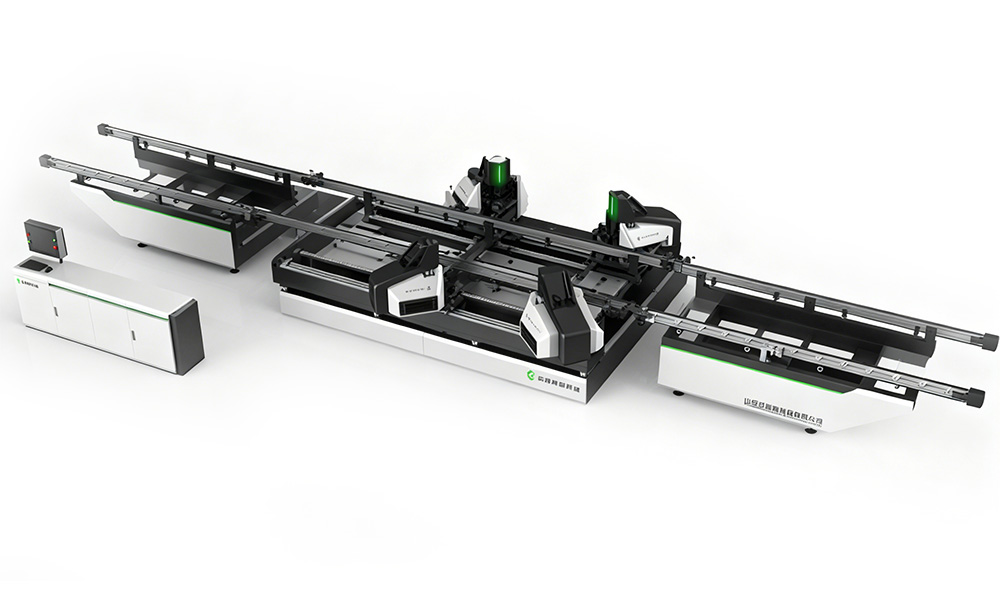
Станция с ЧПУ выполняет только одну часть более широкого производственного процесса.
Алюминиевые профили могут проходить через резку, сверление, фрезерование, обработку торцевых лиц, штамповку, гибку, соединение и сборку в зависимости от готового продукта.
Наиболее эффективным рабочим процессом является тот, в котором эти процессы имеют общие ссылки на размеры и производственные данные.
Резка должна установить правильную начальную геометрию. Обработка с ЧПУ должна создавать аппаратные и сборочные элементы в соответствии с этой геометрией. Затем последующие операции соединения должны иметь возможность полагаться на размерные связи, созданные на более ранних этапах.
Просмотр оборудования с ЧПУ в рамках этого полного рабочего процесса помогает производителям принимать более качественные технические решения, чем оценивать каждую машину независимо.
заключение
Алюминий с ЧПУ обеспечивает гибкую платформу для сверления, фрезерования, щелчков и других контролируемых операций на алюминиевых профилях. Его эффективность зависит от гораздо большего, чем только программирование с ЧПУ.
Конфигурация осей, производительность шпинделя, инструменты, зажим, поддержка профиля, эвакуация чипов, доступ к механической обработке и управление программами — все это влияет на конечный результат. Для сложных дверных, оконных, навесных и промышленных профилей сокращение повторного расположения также может помочь поддерживать постоянные отношения между функциями на разных поверхностях.
Таким образом, наиболее подходящая конфигурация ЧПУ определяется фактической геометрией компонента и производственным процессом. Сопоставляя возможности машины с требованиями к профилю, производители могут создать более контролируемый, воспроизводимый и адаптируемый процесс обработки алюминия.
часто задаваемые вопросы
Что может обрабатывать алюминиевая станка с ЧПУ?
Он может обрабатывать отверстия, прорези, пазы, карманы, отверстия для оборудования, элементы торцевой поверхности и другие детали, обработанные в алюминиевых профилах, в зависимости от конфигурации машины и оснастки.
Нужна ли четырехосная станка с ЧПУ для алюминиевых профилей?
Не всегда. Трехосное оборудование может быть пригодно для функций, доступных из одной основной ориентации. Четвертая ось становится полезной, когда профиль требует обработки на дополнительных поверхностях без повторного ручного перестановки.
Почему в алюминиевой механической обработке важно зажим?
Алюминиевые профили могут быть длинными и тонкостенными. Стабильный зажим помогает предотвратить движение во время обработки, а соответствующая сила зажима позволяет избежать ненужной деформации профиля.
Что вызывает заусенцы при обработке алюминия с ЧПУ?
На заусенцы могут влиять износ инструмента, параметры обработки, толщина стенки профиля, недостаточная опоры, вибрация машины и условия резки.
Можно ли интегрировать алюминиевые обработки с ЧПУ с автоматизированной производственной линией?
да. Обработка ЧПУ может стать частью более широкого цифрового рабочего процесса, связывающего резку, сверление, фрезерование, идентификацию материалов, обработку и более поздние операции по сборке.