Guía de máquina de aluminio CNC para el procesamiento de perfiles
tabla de contenido
comienzo
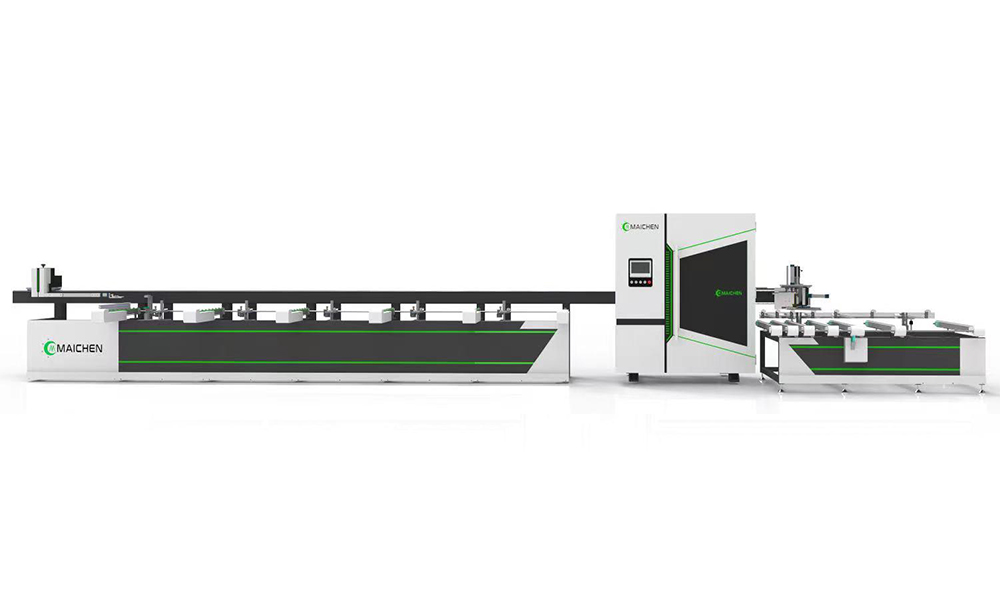
Una máquina de aluminio CNC es cada vez más importante en la producción de perfiles de aluminio industrial de ventana, puerta, muro cortina y de cortina. Los componentes de perfil modernos a menudo requieren mucho más que el corte básico. Es posible que sea necesario completar agujeros, ranuras, ranuras, funciones de la cara final, posiciones de hardware y mecanizados en varios lados con relaciones dimensionales consistentes.
El mecanizado controlado por computadora ayuda a los fabricantes a organizar estas operaciones en torno a los datos de procesamiento digital en lugar de un posicionamiento manual repetido. Sin embargo, seleccionar la configuración CNC correcta requiere más que simplemente comparar el número de ejes. La geometría del perfil, las superficies de mecanizado, el acceso al husillo, la sujeción, las herramientas, la longitud de la pieza de trabajo y la secuencia de operaciones influyen en si una máquina es adecuada para un proceso de producción en particular.
Comprender estos factores hace que sea más fácil determinar cómo la tecnología CNC puede soportar el mecanizado de perfiles de aluminio preciso y repetible.
¿Qué es una máquina de aluminio CNC?
Una máquina de aluminio CNC es un sistema de mecanizado controlado por computadora, configurado para procesar componentes de aluminio o perfiles extruidos. Dependiendo de su estructura, puede realizar perforación, fresado, ranurado, enrutamiento, tapping, mecanizado de cara o varios de estos procesos dentro de una configuración controlada.
El concepto más amplio de Control numérico por computadora se basa en el control de los movimientos de la máquina a través de instrucciones programadas. En el procesamiento de perfiles de aluminio, esas instrucciones definen coordenadas, trayectorias de herramientas, acciones de husillo, movimientos de alimentación y otras operaciones de mecanizado.
Esto es particularmente útil para secciones extruidas largas porque muchas características deben mantener relaciones precisas con los extremos del perfil, las superficies de referencia y las posiciones de hardware.
Por qué los perfiles de aluminio necesitan procesamiento CNC especializado
Las extrusiones de aluminio difieren de muchos componentes mecanizados convencionales. A menudo son de paredes largas, huecas, relativamente delgadas y se producen en formas de corte transversal complejas. Los perfiles arquitectónicos también pueden tener superficies visibles que requieren un manejo cuidadoso durante el mecanizado.
Estas características crean varios desafíos técnicos.
Los perfiles largos necesitan un soporte estable en toda la cama de la máquina. Las paredes delgadas requieren un agarre controlado para que la sección permanezca segura sin deformaciones innecesarias. Los chips deben retirarse de manera eficiente porque las partículas de aluminio pueden acumularse alrededor de las herramientas de corte y las áreas de sujeción.
El acceso a la máquina es otra consideración importante. Una característica colocada en la superficie superior puede ser fácil de procesar, mientras que los orificios o ranuras en el lado o en la parte inferior pueden requerir una rotación del perfil, un eje controlado adicional o una orientación diferente del husillo.
Por esta razón, los equipos CNC para perfiles de aluminio deben evaluarse de acuerdo con la geometría real de la pieza de trabajo en lugar de solo sus dimensiones generales.
Operaciones comunes realizadas en una máquina de aluminio CNC
Una moderna máquina de aluminio CNC puede soportar varias operaciones de mecanizado dependiendo de su husillo, sistema de herramientas, configuración de control y disposición de ejes.
La perforación se usa comúnmente para los orificios de montaje de hardware, las posiciones de los conectores, las características de drenaje y los puntos de montaje. El fresado puede producir ranuras, bolsillos, ranuras y aberturas irregulares que no se pueden crear con un ciclo de perforación convencional.
Algunos componentes de perfil también requieren mecanizado de cara final donde el material debe retirarse del extremo de una extrusión para que pueda conectarse correctamente con otro perfil.
Cuando se requieren varias operaciones en el mismo componente, combinarlas dentro de una configuración CNC puede ayudar a mantener la relación posicional entre las características individuales.
Mecanizado CNC de tres ejes, cuatro ejes y cinco ejes
La configuración del eje determina cómo pueden moverse la herramienta de corte y la pieza de trabajo.
Un sistema de tres ejes generalmente controla el movimiento a lo largo de las direcciones x, y y z. Esta configuración puede manejar muchos agujeros, ranuras, bolsillos y contornos cuando se puede acceder a las características requeridas desde una orientación principal.
Agregar un eje rotativo expande el acceso al mecanizado. El equipo de cuatro ejes puede girar el perfil o el sistema de mecanizado para que se pueda acceder a superficies adicionales sin quitar y realinear repetidamente la pieza de trabajo.
Los sistemas de cinco ejes proporcionan un mayor control sobre la orientación de la herramienta y pueden ser útiles para ángulos complejos, características de la cara final o componentes que requieren acceso desde varias direcciones.
Más ejes no son automáticamente mejores. La configuración más adecuada es la que coincide con la geometría del perfil real y la secuencia de mecanizado.
Por qué es importante el mecanizado multilateral
Los perfiles de puertas y ventanas requieren con frecuencia mecanizado en múltiples superficies.
Por ejemplo, una superficie puede contener características de mango o bisagra, otra puede requerir orificios de conexión, mientras que un lado adicional puede contener aberturas de drenaje o de montaje. Si el perfil debe ser eliminado y reposicionado para cada superficie, cada configuración crea otra oportunidad para la variación de alineación.
El mecanizado CNC multilateral puede reducir este manejo repetido. Cuando se procesan varias superficies utilizando un sistema de referencia establecido, la relación entre agujeros, ranuras y otras características puede permanecer más consistente.
Por lo tanto, la ventaja no es simplemente completar más operaciones. Es mantener referencias de mecanizado durante todo el proceso.
La tenencia de trabajo es tan importante como el control CNC
Las coordenadas programadas precisas no pueden compensar una pieza de trabajo inestable.
Los perfiles largos de aluminio necesitan un posicionamiento y soporte fiables antes de que comience el mecanizado. Si un perfil cambia mientras una herramienta de corte ingresa al material, es posible que la función terminada ya no coincida con su ubicación programada.
Las fuerzas de sujeción también deben ser apropiadas para la extrusión. La fuerza excesiva puede distorsionar una sección de pared delgada, mientras que la fuerza insuficiente puede permitir la vibración o el movimiento.
Por lo tanto, un proceso de mecanizado de perfiles CNC bien diseñado considera la posición de sujeción, la longitud del soporte, la sección transversal del perfil, el acceso a la herramienta y la secuencia en la que se completan las características de mecanizado.
La sujeción de trabajo constante ayuda a convertir la precisión programada en una precisión real de la pieza.
Rendimiento del husillo y selección de herramientas
El husillo es uno de los sistemas clave dentro de una máquina CNC de aluminio porque determina cómo interactúa la herramienta de corte con la pieza de trabajo.
El aluminio es generalmente mecanizado a velocidades relativamente altas del husillo, pero el procesamiento exitoso aún depende de la geometría de la herramienta, las condiciones de alimentación, la estabilidad del husillo y la evacuación de viruta.
Las herramientas afiladas son particularmente importantes. Un filo de corte desgastado puede aumentar la resistencia al corte y contribuir a la formación de rebabas o a las superficies inconsistentes.
Las diferentes características también pueden requerir diferentes cortadores. La perforación, ranurado, fresado de bolsillo, enrutamiento y trabajo de cara final, depositan diferentes exigencias en la herramienta.
Para componentes que requieren varias operaciones de mecanizado, un sistema automático de cambio de herramientas puede ayudar a moverse entre las herramientas mientras se mantiene la misma configuración de pieza.
Cómo el cambio automático de herramientas admite perfiles complejos
Un perfil simple puede requerir solo un tipo de herramienta de mecanizado. Los perfiles de ventana, puerta o industrial más complejos pueden requerir varios.
Una cortadora puede crear orificios de montaje, otro puede fresar ranuras alargadas, mientras que otra se usa para aberturas más amplias o características específicas del perfil. Las herramientas de cambio manual entre cada operación pueden interrumpir la secuencia de mecanizado.
Un cambiador de herramientas automático permite que el programa CNC llame a la herramienta requerida a medida que avanza el proceso de mecanizado.
Por ejemplo, CNC de MCS Centro de mecanizado de perfiles de aluminio CNC de 4 ejes Combina el procesamiento de perfiles de varios ejes con capacidades de perforación y fresado controladas por CNC. La configuración más amplia ilustra cómo el movimiento del eje, el control del husillo y las herramientas pueden funcionar juntos cuando los perfiles de aluminio requieren varias características de mecanizado.
Programación CNC y repetibilidad
La programación CNC convierte los requisitos de los componentes en movimientos de mecanizado definidos.
Una vez que se establecen las ubicaciones, las ranuras, las rutas de herramienta y las secuencias de mecanizado de los orificios, se puede repetir la misma lógica de procesamiento en los componentes coincidentes. Esto es particularmente útil para la fabricación de puertas y ventanas, donde múltiples marcos o piezas de guillotina pueden utilizar patrones de mecanizado recurrentes.
Los programas también se pueden adaptar cuando cambian las dimensiones del perfil o las disposiciones de hardware.
El beneficio importante no es simplemente la automatización. El procesamiento digital crea una referencia repetible sobre cómo se debe mecanizar un componente, lo que reduce la dependencia de la medición manual repetida.
La gestión de programas se vuelve cada vez más valiosa ya que una fábrica maneja una mayor cantidad de series de perfiles y variaciones de componentes.
Reducción del reposicionamiento de perfiles repetidos
Cada vez que se retira y se reubica un perfil, se debe establecer nuevamente su referencia de mecanizado.
Para las piezas básicas, esto puede no ser un desafío significativo. Sin embargo, para los componentes que contienen varias características relacionadas, el reposicionamiento repetido puede influir en la consistencia dimensional.
Un sistema CNC capaz de llegar a varias superficies de mecanizado puede reducir estas interrupciones.
El procesamiento de una sujeción es especialmente útil cuando los orificios y ranuras en diferentes superficies deben alinearse entre sí. Mantener la misma posición de referencia en varias operaciones admite una mejor consistencia geométrica.
Este principio se vuelve cada vez más importante a medida que crece la complejidad de los componentes.
Gestión de chips durante el mecanizado de aluminio
El mecanizado de aluminio puede generar grandes cantidades de virutas, especialmente durante las operaciones de fresado y ranurado.
La evacuación efectiva de virutas ayuda a mantener una zona de corte más limpia y evita que el material suelto interfiera con la herramienta de corte, el accesorio o la superficie del perfil.
El diseño de la máquina, la orientación del husillo, los arreglos de extracción, los métodos de lubricación y los procedimientos de limpieza de rutina influyen en la gestión de virutas.
Para el aluminio arquitectónico, los chips sueltos también requieren atención porque pueden quedar atrapados entre un perfil y una superficie de soporte, lo que puede dejar marcas en las áreas visibles.
Por lo tanto, el control de virutas debe considerarse parte del rendimiento del mecanizado y del manejo de materiales.
Prevención de rebabas y mala calidad de borde
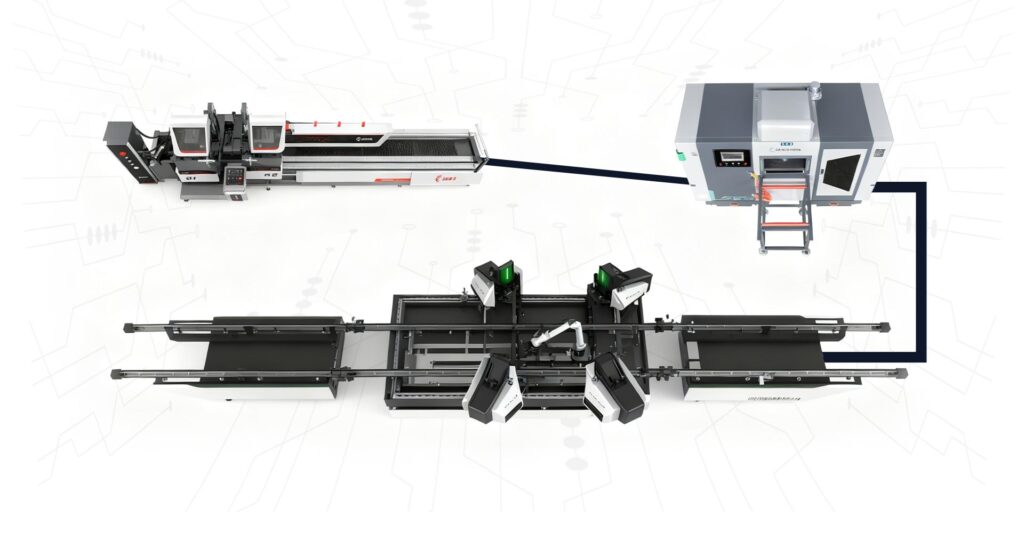
La formación de rebabas puede ocurrir alrededor de orificios perforados, aberturas fresadas, ranuras y bordes de corte cuando las condiciones de mecanizado no coinciden correctamente.
Varios factores influyen en el resultado, incluyendo la nitidez de la herramienta, las condiciones de alimentación, la operación del husillo, el grosor de la pared del perfil, la rigidez de la máquina y el soporte de la pieza de trabajo.
Las secciones delgadas pueden ser particularmente sensibles cerca del lado de salida de una operación de mecanizado. Un perfil estable y una trayectoria adecuada ayudan a controlar la eliminación de material cuando el cortador sale de la pieza de trabajo.
En lugar de depender de la corrección descendente, una estrategia de mecanizado más fuerte se enfoca en controlar la formación de rebabas durante el proceso del CNC.
Máquinas de aluminio CNC en fabricación de ventanas y puertas
Los perfiles de ventanas y puertas contienen muchas características asociadas con las manijas, cerraduras, bisagras, conexiones de esquina, trazados de drenaje, sujetadores y juntas estructurales.
Diferentes sistemas de marcos pueden colocar estas características en diferentes ubicaciones. El procesamiento CNC proporciona la flexibilidad para adaptar las coordenadas de mecanizado a la especificación de cada componente.
Una secuencia de producción puede comenzar con el corte de perfil, continuar con la perforación y el fresado, y luego pasar a la unión y el ensamblaje.
el rango de Maquinaria de procesamiento de perfiles de aluminio CNC MCS Refleja este flujo de trabajo más amplio, cubriendo el corte, la perforación y el fresado, el mecanizado de perfiles, el procesamiento de esquinas, la flexión y los sistemas de fabricación integrados.
Esta relación entre máquinas individuales es importante porque la calidad de una etapa de procesamiento puede afectar todo lo que sigue.
Procesamiento CNC independiente frente a automatización integrada
Una máquina de aluminio CNC puede funcionar eficazmente como una estación de mecanizado independiente. Sin embargo, la fabricación moderna conecta cada vez más procesos individuales a través de información de producción digital.
Un componente puede pasar de cortar a perforación y fresado con sus requisitos de procesamiento ya definidos. Los flujos de trabajo más avanzados pueden utilizar sistemas de identificación para asociar cada perfil con el programa de mecanizado correcto.
Esto reduce la necesidad de que los operadores interpreten repetidamente la información de los componentes en cada estación.
La automatización integrada es más útil cuando mejora el control del flujo de producción en lugar de simplemente agregar más equipos. El objetivo es conectar el corte, el mecanizado, el manejo de materiales y el ensamblaje en torno a datos de procesamiento confiables.
Factores a evaluar antes de elegir una configuración CNC
La configuración CNC correcta comienza con la comprensión de las piezas que deben producirse.
La longitud del perfil es un factor, pero no debe considerarse solo. Los fabricantes también deben evaluar la sección transversal del perfil, las superficies de mecanizado requeridas, la complejidad de las características, el acceso a la herramienta, las posiciones de sujeción, los requisitos del husillo y la secuencia de operaciones.
Otra pregunta importante es la frecuencia con la que cambian las especificaciones. Un entorno de producción que maneja muchos sistemas de ventanas y puertas puede beneficiarse de una programación flexible y un cambio eficiente entre patrones de mecanizado.
El nivel de automatización requerido también debe coincidir con el flujo de trabajo circundante. Una máquina CNC altamente automatizada proporciona el mayor beneficio cuando se organizan el flujo de materiales, los datos de procesamiento y las operaciones descendentes para soportarlo.
Cómo el mecanizado CNC soporta un montaje más consistente
Los efectos del procesamiento CNC se extienden más allá de la estación de mecanizado.
Cuando los orificios, las ranuras y las características de conexión se colocan de manera consistente, el ensamblaje posterior se vuelve más fácil de estandarizar. Los componentes pueden alinearse de manera más predecible con hardware, conectores y perfiles contiguos.
El mecanizado preciso también ayuda a mantener la relación entre la longitud del perfil y la posición de la característica. Esto es particularmente importante para los componentes de puertas y ventanas donde se deben juntar varias secciones individuales para formar un marco completo.
Por esta razón, la precisión del CNC debe evaluarse de acuerdo con los requisitos de montaje terminados en lugar de solo por las características de mecanizado individuales.
Construyendo un flujo de trabajo completo de procesamiento de perfiles de aluminio
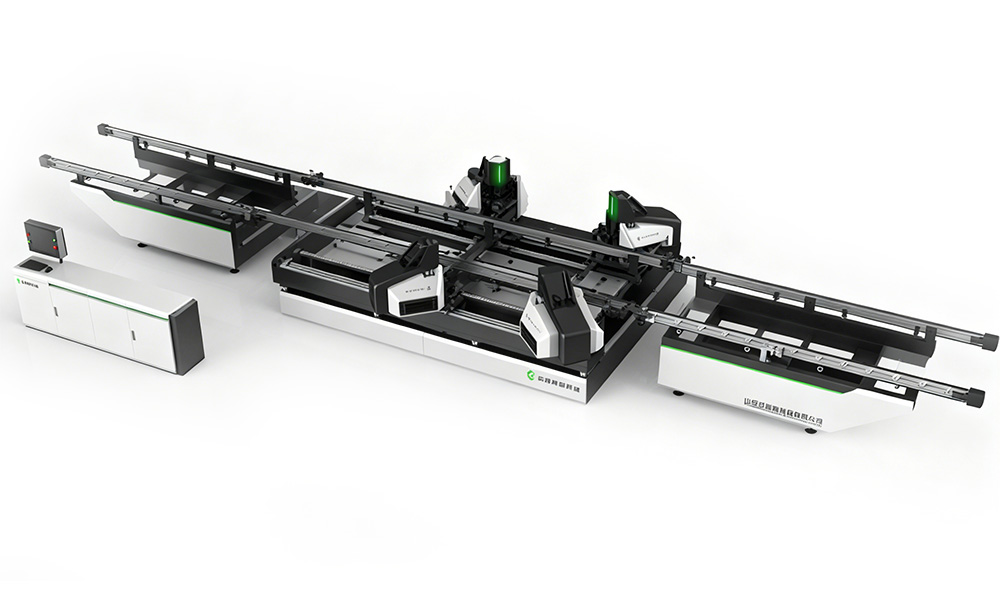
Una máquina CNC realiza sólo una parte de un proceso de fabricación más amplio.
Los perfiles de aluminio pueden pasar por corte, perforación, fresado, procesamiento de la cara, punzonado, doblado, unión y montaje, dependiendo del producto terminado.
El flujo de trabajo más eficiente es aquel en el que estos procesos comparten referencias dimensionales e información de producción consistentes.
El corte debe establecer la geometría de arranque correcta. El mecanizado CNC debe crear características de hardware y ensamblaje de acuerdo con esa geometría. Las operaciones de unión posteriores deberían poder confiar en las relaciones dimensionales creadas en las primeras etapas.
La visualización de equipos CNC como parte de este flujo de trabajo completo ayuda a los fabricantes a tomar mejores decisiones técnicas que evaluar cada máquina de forma independiente.
idea de narración
Una máquina de aluminio CNC proporciona una plataforma flexible para perforar, fresar, ranurar y otras operaciones controladas en perfiles de aluminio. Su efectividad depende de mucho más que la programación CNC por sí sola.
La configuración del eje, el rendimiento del husillo, las herramientas, la sujeción, el soporte del perfil, la evacuación del chip, el acceso al mecanizado y la gestión de programas influyen en el resultado final. Para las puertas, ventanas, muros cortina y perfiles industriales complejos, la reducción del reposicionamiento repetido también puede ayudar a mantener relaciones consistentes entre las características en diferentes superficies.
Por lo tanto, la configuración CNC más adecuada está determinada por la geometría de los componentes reales y el flujo de trabajo de producción. Al hacer coincidir las capacidades de la máquina con los requisitos de perfil, los fabricantes pueden crear un proceso de mecanizado de aluminio más controlado, repetible y adaptable.
preguntasrán el
¿Qué puede procesar una máquina de aluminio CNC?
Puede procesar orificios, ranuras, ranuras, bolsillos, aberturas de hardware, características de la cara final y otros detalles mecanizados en perfiles de aluminio, según la configuración de la máquina y las herramientas.
¿Es necesaria una máquina CNC de cuatro ejes para los perfiles de aluminio?
no siempre. El equipo de tres ejes puede ser adecuado para las características accesibles desde una orientación primaria. Un cuarto eje resulta útil cuando el perfil requiere mecanizado en superficies adicionales sin reposicionar manualmente repetidamente.
¿Por qué es importante el sujetador en el mecanizado CNC de aluminio?
Los perfiles de aluminio pueden ser largos y de paredes delgadas. La sujeción estable ayuda a evitar el movimiento durante el mecanizado, mientras que la fuerza de sujeción adecuada ayuda a evitar la deformación del perfil innecesaria.
¿Qué causa las rebabas durante el procesamiento de aluminio CNC?
Las rebabas pueden verse influenciadas por el desgaste de la herramienta, los parámetros de mecanizado, el grosor de la pared del perfil, el soporte insuficiente, la vibración de la máquina y las condiciones de corte.
¿Se puede integrar el mecanizado de aluminio CNC con una línea de producción automatizada?
Sí. El procesamiento CNC puede formar parte de un flujo de trabajo digital más amplio que vincula el corte, la perforación, el fresado, la identificación de materiales, el manejo y las operaciones de montaje posteriores.