Митра пила против обрезки пила: ключевые отличия
оглавление
введение
Сравнение торцовой пилы и срезной пилы часто кажется простым поначалу, потому что обе машины используют вращающуюся лопатку для разделения материала. На практике, однако, их методы резки, гибкость углов, обработка заготовок, конфигурация лопастей и типичные области применения могут быть очень разными.
Это различие становится особенно важным при изготовлении алюминиевых дверей, окон и навесных стен. Профильная резка не только о разделении материала на длину. Многие компоненты требуют точных резцов 45° или 90°, повторяемых размеров, стабильного зажима и чистых интерфейсов для последующей сборки. Таким образом, выбор правильного подхода к резке зависит от геометрии профиля и типа готового компонента.
Что такое митральная пила?
Свечная пила предназначена в первую очередь для контролируемых поперечных и угловых резцов. Его определяющей особенностью является возможность позиционирования лезвия или режущей головки под выбранным углом относительно заготовки.
ОБЩЕЕ митральная пила Концепция включает в себя машины, способные производить точные поперечные срезы и срезы, контролируя взаимосвязь между лезвием и материалом. Хотя многие обычные митровые пилы связаны с деревообработкой, промышленные версии могут быть сконфигурированы для алюминиевых и других профильных материалов, когда для применения разработаны конструкционные конструкции, лопатки, шпиндель, система зажима и резания.
В производстве алюминиевых окон особенно важна резка митры, поскольку компоненты рамы и створки часто встречаются в наклонных соединениях.
Что такое обрезная пила?
Отсечение пилы обычно предназначено для эффективного разделения материала по всему сечению. В зависимости от типа оборудования режущая головка может работать в основном в фиксированном положении или обеспечивать более ограниченный диапазон регулировки угла.
Этот термин широк и может относиться к различным конфигурациям резки. Для изготовления профиля важным вопросом является не только название машины, а то, может ли пила поддерживать требуемую длину, угол, качество кромки и повторяемость для обрабатываемого компонента.
Операции прямого отсечения распространены, когда профили, стержни или участки должны быть разделены до заданной длины перед сверлением, фрезерованием, штамповкой, изгибом или сборкой.
Митровая пила против отрезанной пилы: основные отличия
Различия становятся яснее, когда два подхода к резке сравниваются в соответствии с фактическими требованиями к обработке.
| фактор | митральная пила | Отрезать пилу |
|---|---|---|
| основная цель | Прямая и угловая резка | Разделение материала и прямое резание |
| Угловая гибкость | Обычно главная особенность | Зависит от конфигурации машины |
| Типичные углы | Обычно включает 45° и 90° | Часто сосредоточен на прямой резке |
| Дверные и оконные рамы | очень актуальный | Полезно для многих прямых профилей профиля |
| Совместная подготов | Подходит для угловых соединений | Больше зависит от обработки нижестоящей |
| повторяемость | Зависит от системы позиционирования и управления | Зависит от системы позиционирования и управления |
| Интеграция с ЧПУ | Доступно на промышленных профиле | Доступно в автоматизированных системах резки |
В таблице показано, почему эти два термина не должны автоматически рассматриваться как взаимозаменяемые. Требуемая геометрия профиля определяет, какая функция резания имеет большее значение.
Почему 45° резка в оконных и дверных рамах
Многие алюминиевые оконные и дверные рамы используют угловые соединения, где два профиля встречаются при 45°. Если угол среза несовместим, соединение может показывать видимые зазоры или потребовать дополнительной регулировки во время сборки.
По этой причине промышленные профили пилы часто делают сильный акцент на контроле угла. выше Алюминиевый профиль двойная головка прецизионная пила Предназначен для алюминиевых и навесных профилей и поддерживает 45° и 90° позиционные резки.
Конфигурация с двумя головками особенно полезна, когда необходимо изготовить два связанных реза, сохраняя контролируемую зависимость между длиной профиля и углом резания.
Прямая резка по-прежнему необходима
Не для каждого алюминиевого профиля требуется скос. Съемные, транцы, соединители, промежуточные элементы, элементы арматуры и другие детали могут потребовать прямой резки.
В этих приложениях основными приоритетами часто являются согласованность длины, стабильная поддержка, контролируемая подачу лезвий, чистые края и эффективная обработка материалов.
Поэтому работа по обрезанию может быть уместной, когда заготовке не требуется наклонная поверхность соединения. Вот почему современная мастерская по изготовлению дверей и окон обычно требует более одной стратегии резки, а не полагаться на один метод резки для каждого компонента.
Выбор лезвия изменяет результат резки‘
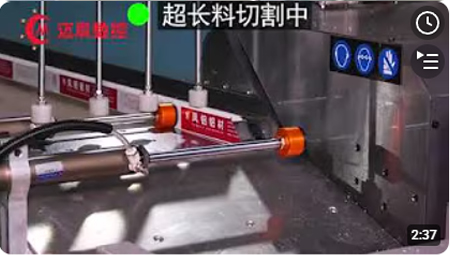
Одним из наиболее важных различий между применением резки является само лезвие.
Для резки алюминиевого профиля обычно требуется конфигурация лезвия, подходящая для обработки цветных металлов. Геометрия зубьев, диаметр лопасти, количество зубьев, скорость шпинделя, скорость подачи и условия смазки могут влиять на качество кромки.
Лезвие, предназначенное для другого материала, может создавать чрезмерные заусенцы, вибрацию, тепло или неустойчивое поведение при резке при нанесении на алюминиевые профили.
Это означает, что сравнение пилы митры и отреза никогда не должно основываться только на движении машины. Совместимость лезвий и параметры резки одинаково важны.
Зажим и опоры заготовки
Длинные алюминиевые профили требуют стабильной поддержки до того, как лезвие попадет в материал. Если профиль перемещается во время резки, даже хорошо расположенное лезвие может не дать ожидаемого результата.
Зажим должен надежно удерживать заготовку, избегая ненужной деформации тонкостенных секций. Длинные профили также нуждаются в адекватной поддержке, чтобы их собственный вес не влиял на выравнивание.
Для точного применения станок, направляющие, хомуты, система позиционирования и механизм подачи вносят свой вклад в окончательный рез.
Это особенно важно при резке компонентов каркаса, которые позже будут соединены по углам. Незначительные размеры несоответствий могут стать более заметными после того, как несколько профилей собраны в одну прямоугольную раму.
Одноголовая или двухголовочная резка
Еще одно важное различие заключается в том, использует ли в машине одну или две режущие головки.
Одноголовая машина может быть пригодна для гибкой индивидуальных операций резки. Однако для создания двух концов одного и того же компонента рамы может потребоваться перестановка или дополнительная обработка.
Двухголовочные пилы могут обрабатывать оба конца в соответствии с требуемой длиной профиля и углами резания. Это помогает улучшить согласованность между соответствующими поверхностями.
Для производителей, ориентированных на алюминиевые двери и оконные компоненты, более широкие Ассортимент оборудования для рез Включает в себя несколько конфигураций, разработанных для различных требований к резке профиля, включая двойную головку, регулируемый с ЧПУ, фиксированный угол и специализированную прецизионную пилу.
Ручное позиционирование и позиционирование с ЧПУ
Митра пила против отсечки вопрос также меняется при введении управления ЧПУ.
Традиционное оборудование для резки может сильно зависеть от ручного измерения и регулировки останова. С помощью станков с ЧПУ можно располагать режущий блок или материал в соответствии с запрограммированными размерами.
Это становится полезным, когда производство включает в себя множество различных длин профилей. Цифровое позиционирование уменьшает повторное ручное измерение и позволяет изменять данные обработки в соответствии со спецификацией компонента.
Для изготовления окон и дверей позиционирование с ЧПУ также может поддерживать более организованную пакетную обработку, поскольку каждый профиль может быть связан с определенным размером резки.
Какая пила лучше для алюминиевых профилей?
Единого ответа нет, поскольку алюминиевые профили используются во многих различных типах компонентов.
Если основное требование включает углы рамы, угловые соединения или частую резку 45°, машина с митровой емкостью, как правило, более подходит.
Если требование сосредоточено в первую очередь на прямом разделении по длине, может быть достаточной конфигурации отсечки.
Однако многие современные алюминиевые среды требуют обе функции. В этих случаях машина, поддерживающая как резку 45°, так и 90°, обеспечивает большую гибкость.
Конфигурация окончательного оборудования должна отражать размеры профиля, требования к углу, длину заготовки, производственный процесс, метод позиционирования, спецификацию лопатки и потребности в сборке ниже по течению.
Как точность резки влияет на более поздние процессы
Резка обычно является одной из первых основных этапов обработки алюминиевых дверей и окон. Ошибки, созданные на этом этапе, могут повлиять на несколько более поздних операций.
Неправильная длина профиля может менять положение отверстия относительно концов компонента. Неточность 45° среза может повлиять на соединение угла. Поверхность шероховатости может повлиять на качество торцевого фрезерования или сборки.
Вот почему резцовое оборудование должно оцениваться как часть полного рабочего процесса, а не как изолированную машину.
Хорошая подготовка резки создает более стабильную основу для сверления, фрезерования, штамповки, соединения углов и окончательной сборки каркаса.
Применение в дверных и оконных изготовлении
Различные компоненты профиля могут потребовать разные стратегии резания в одной и той же производственной среде.
Наружные рамы и створки часто требуют точных митровых соединений. Столбики и транцы могут использовать прямые торцевые разрезы перед дополнительной обработкой. Угловые соединители требуют более коротких и высоко повторяемых резных резных проекций. Профили навесных стен могут включать более крупные участки и разные углы резания.
Разнообразие этих компонентов объясняет, почему промышленные станки для резки часто включают регулируемые углы, позиционирование с ЧПУ, многопильные головки, автоматическую подачу и специальные системы зажима.
Как оценить правильный метод резки
Перед выбором метода резания производители должны изучить фактические чертежи компонентов и производственный процесс.
Важные вопросы включают в себя, нужен ли профиль прямой или угловой конец, сколько требуется изменений угла, должны ли оба конца обрабатываться, как последовательно должны повторяться размеры и какие операции обработки следуют за резкой.
Материал профиля и геометрия сечения также имеют значение. Тонкостенные архитектурные вытеснения ведут себя иначе, чем более тяжелые, поэтому зажим и выбор лопатки должны соответствовать конкретной заготовке.
Таким образом, технически подходящее решение основано на выполнении задачи по резке, а не только на названии машины.
заключение
Сравнение митровой пилы и среза пилы в основном касается геометрии резки и производственных требований. Митровые пилы особенно полезны, когда профили требуют контролируемых углов, а отсечки обычно связаны с эффективным прямого разделения.
Для изготовления алюминиевых дверей, окон и навесных стен это различие становится более важным, потому что длина профиля и угол напрямую влияют на последующую сборку. Машины, которые сочетают в себе стабильные зажимы, точное позиционирование, подходящие лезвия и гибкую резку под углом 45° или 90°, могут поддерживать более широкий спектр профилей.
Понимание фактической геометрии компонента сначала упрощает определение того, какая конфигурация резки лучше всего соответствует производственному рабочему процессу.
часто задаваемые вопросы
В чем основное отличие пилой от срезной пилы?
Пила митры предназначена для поддержки регулируемых углов, а также прямых резов, в то время как пила, как правило, больше ориентирована на разделение материала на длину.
Может ли митровая пила алюминиевая профили?
Да, при условии, что машина, лопасть, конфигурация шпинделя, система зажима и параметры резки подходят для обработки алюминия.
Почему для алюминиевых окон важно разрез на 45°?
Многие углы оконной и дверной рамы формируются путем соединения двух профилей с 45° концов. Точная резка помогает поддерживать выравнивание соединения и согласованную геометрию рамы.
Полезна ли двойная пила для производства окон?
да. Конфигурация с двойной головкой может обрабатывать оба конца профиля, сохраняя при этом требуемую длину и угловую связь.
Может ли одна машина выполнять как прямую, так и митровую резку?
да. Некоторые промышленные алюминиевые профили с алюминиевыми профилями поддерживают резку как 45°, так и 90°, что позволяет одной машине выполнять различные требования к компонентам.