Miter SAW vs CUT OFF SAW: Sự khác biệt chính
Mục lục
sự tiến dẩn
Việc so sánh miter SAW vs Cut off thường xuất hiện đơn giản lúc đầu, vì cả hai máy đều sử dụng lưỡi dao quay để tách vật liệu. Tuy nhiên, trong thực tế, phương pháp cắt, tính linh hoạt của góc, xử lý phôi, cấu hình lưỡi dao và các ứng dụng điển hình có thể rất khác nhau.
Sự khác biệt này trở nên đặc biệt quan trọng trong chế tạo cửa nhôm, cửa sổ và tường rèm. Cắt profile không chỉ là việc tách vật liệu theo chiều dài. Nhiều thành phần yêu cầu cắt chính xác 45 ° hoặc 90 °, kích thước lặp lại, kẹp ổn định và giao diện sạch sẽ để lắp ráp sau này. Do đó, việc chọn phương pháp cắt chính xác phụ thuộc vào hình dạng biên dạng và loại thành phần hoàn thiện được sản xuất.
Máy cưa Miter là gì?
Một cưa miter được thiết kế chủ yếu cho các đường cắt ngang có kiểm soát và cắt góc cạnh. Đặc điểm xác định của nó là khả năng định vị lưỡi dao hoặc cắt đầu ở một góc đã chọn so với phôi.
tổng tư lịnh Miter Saw Khái niệm bao gồm các máy có khả năng cắt chéo chính xác và cắt giảm tốc độ bằng cách kiểm soát mối quan hệ giữa lưỡi dao và vật liệu. Mặc dù nhiều máy cưa thông dụng được liên kết với chế biến gỗ, các phiên bản công nghiệp có thể được cấu hình cho nhôm và các vật liệu hồ sơ khác khi cấu trúc máy, lưỡi dao, trục chính, hệ thống kẹp và các thông số cắt được thiết kế cho ứng dụng.
Trong sản xuất cửa sổ nhôm, việc cắt giảm tốc đặc biệt quan trọng vì các bộ phận khung và các bộ phận thường gặp nhau ở các khớp có góc cạnh.
Cưa cắt là gì?
Một cưa cắt thường được thiết kế để tách vật liệu hiệu quả trên phần của nó. Tùy thuộc vào loại thiết bị, đầu cắt có thể hoạt động chủ yếu ở vị trí cố định hoặc cung cấp phạm vi điều chỉnh góc giới hạn hơn.
Thuật ngữ này rộng và có thể đề cập đến các cấu hình cắt khác nhau. Đối với chế tạo hồ sơ, câu hỏi quan trọng không phải là tên máy mà là liệu máy cưa có thể duy trì chiều dài, góc, chất lượng cạnh và độ lặp lại cần thiết cho thành phần đang được xử lý hay không.
Các thao tác cắt thẳng thường gặp khi các cấu hình, thanh hoặc các phần cần được tách ra theo độ dài xác định trước khi khoan, phay, đục lỗ, uốn hoặc lắp ráp.
Miter SAW vs CUT OFF SAW: Sự khác biệt chính
Sự khác biệt trở nên rõ ràng hơn khi hai phương pháp cắt được so sánh theo yêu cầu xử lý thực tế.
| người mua bán | Miter Saw | cắt bỏ cưa |
|---|---|---|
| Mục đích chính | Cắt thẳng và cắt góc | Tách vật liệu và cắt thẳng |
| Tính linh hoạt góc | thường là một tính năng chính | Phụ thuộc vào cấu hình máy |
| Góc điển hình | Thường bao gồm 45 ° và 90 ° | Thường tập trung vào việc cắt thẳng |
| Khung cửa và cửa sổ | có liên quan cao | Hữu ích cho nhiều phần hồ sơ thẳng |
| sự sửa soạn chung | Thích hợp cho các khớp khung góc cạnh | phụ thuộc nhiều hơn vào gia công hạ lưu |
| sự lặp lại | Phụ thuộc vào hệ thống định vị và điều khiển | Phụ thuộc vào hệ thống định vị và điều khiển |
| Tích hợp CNC | Có sẵn trên máy cưa hồ sơ công nghiệp | Có sẵn trên hệ thống cắt tự động |
Bảng cho thấy lý do tại sao hai thuật ngữ không nên tự động được coi là có thể thay thế cho nhau. Hình dạng hồ sơ yêu cầu xác định chức năng cắt nào quan trọng hơn.
Tại sao cắt 45 ° lại quan trọng trong khung cửa sổ và cửa ra vào
Nhiều khung cửa sổ và cửa nhôm sử dụng các khớp góc nơi hai cấu hình gặp nhau ở 45 °. Nếu góc cắt không nhất quán, mối nối có thể hiển thị các khoảng trống có thể nhìn thấy được hoặc yêu cầu điều chỉnh bổ sung trong quá trình lắp ráp.
Vì lý do này, máy cưa hồ sơ công nghiệp thường nhấn mạnh vào việc kiểm soát góc. cái nầy Máy cưa cắt chính xác hai đầu nhôm Được thiết kế cho các cấu hình cửa sổ nhôm và tường rèm và hỗ trợ cả hai vị trí cắt 45 ° và 90 °.
Cấu hình hai đầu đặc biệt hữu ích khi cần tạo hai vết cắt liên quan trong khi vẫn duy trì mối quan hệ có kiểm soát giữa chiều dài cấu hình và góc cắt.
Cắt thẳng vẫn là điều cần thiết
Không phải mọi cấu hình nhôm đều yêu cầu một đầu cắt. Mullions, transoms, đầu nối, bộ phận trung gian, bộ phận gia cố và các bộ phận khác có thể yêu cầu cắt thẳng.
Trong các ứng dụng này, các ưu tiên chính thường bao gồm tính nhất quán về chiều dài, hỗ trợ ổn định, cấp lưỡi dao có kiểm soát, các cạnh sạch và xử lý vật liệu hiệu quả.
Do đó, hoạt động kiểu cắt có thể thích hợp khi phôi không cần bề mặt khớp có góc cạnh. Đây là lý do tại sao một xưởng chế tạo cửa và cửa sổ hiện đại thường đòi hỏi nhiều hơn một chiến lược cắt thay vì dựa vào một phương pháp cắt duy nhất cho mọi thành phần.
Lựa chọn lưỡi thay đổi kết quả cắt‘
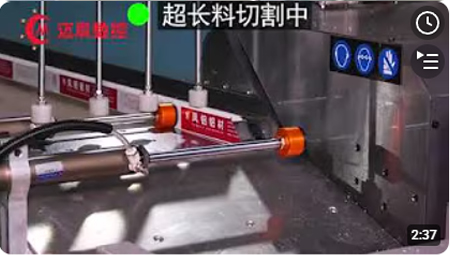
Một trong những khác biệt quan trọng nhất giữa các ứng dụng cắt là chính lưỡi dao.
Cắt nhôm thông thường yêu cầu cấu hình lưỡi phù hợp với quá trình xử lý kim loại màu. Hình học răng, đường kính lưỡi, số răng, tốc độ trục chính, tốc độ ăn và các điều kiện bôi trơn đều có thể ảnh hưởng đến chất lượng cạnh.
Một lưỡi dao được thiết kế cho vật liệu khác có thể tạo ra các vòng đệm quá mức, rung động, nhiệt hoặc hành vi cắt không ổn định khi áp dụng cho các cấu hình nhôm.
Điều này có nghĩa là so sánh cưa và cắt giảm không bao giờ được chỉ dựa trên chuyển động của máy. Khả năng tương thích và các thông số cắt của lưỡi cắt đều quan trọng không kém.
Kẹp và hỗ trợ phôi
Các cấu hình dài bằng nhôm yêu cầu hỗ trợ ổn định trước khi lưỡi dao đi vào vật liệu. Nếu cấu hình di chuyển trong quá trình cắt, ngay cả một lưỡi dao được định vị tốt cũng không thể tạo ra kết quả dự kiến.
Kẹp phải giữ phôi một cách chắc chắn trong khi tránh biến dạng không cần thiết của các phần thành mỏng. Các cấu hình dài cũng cần hỗ trợ đầy đủ để trọng lượng của chính chúng không ảnh hưởng đến sự liên kết.
Đối với các ứng dụng chính xác, giường máy, hướng dẫn, kẹp, hệ thống định vị và cơ chế cấp liệu đều góp phần cắt giảm cuối cùng.
Điều này đặc biệt quan trọng khi cắt các thành phần khung mà sau này sẽ được nối ở các góc. Sự không nhất quán về kích thước nhỏ có thể trở nên rõ ràng hơn sau khi một số cấu hình được lắp ráp thành một khung hình chữ nhật.
Cắt một đầu so với cắt hai đầu
Một điểm khác biệt quan trọng khác là máy có sử dụng một hoặc hai đầu cắt.
Máy một đầu có thể phù hợp cho các hoạt động cắt linh hoạt. Tuy nhiên, việc sản xuất hai đầu của cùng một thành phần khung có thể yêu cầu định vị lại hoặc xử lý bổ sung.
Máy cưa đôi có thể xử lý cả hai đầu theo chiều dài và góc cắt cần thiết. Điều này giúp cải thiện tính nhất quán giữa các bề mặt liên quan.
Đối với các nhà sản xuất tập trung vào các thành phần cửa nhôm và cửa sổ, thì rộng hơn Dãy thiết bị cắt Bao gồm một số cấu hình được phát triển cho các yêu cầu cắt cấu hình khác nhau, bao gồm máy cưa chính xác hai đầu, điều khiển CNC, góc cố định và máy cưa chính xác chuyên dụng.
Định vị thủ công so với định vị CNC
Câu hỏi cưa máy và cắt bỏ cũng thay đổi khi điều khiển CNC được giới thiệu.
Thiết bị cắt truyền thống có thể phụ thuộc nhiều vào đo lường bằng tay và điều chỉnh dừng. Thay vào đó, hệ thống CNC có thể định vị thiết bị cắt hoặc vật liệu theo kích thước được lập trình.
Điều này trở nên hữu ích khi sản xuất bao gồm nhiều độ dài hồ sơ khác nhau. Định vị kỹ thuật số làm giảm việc đo lường thủ công lặp lại và cho phép thay đổi dữ liệu xử lý theo đặc điểm kỹ thuật của thành phần.
Đối với chế tạo cửa sổ và cửa ra vào, định vị CNC cũng có thể hỗ trợ xử lý hàng loạt có tổ chức hơn vì mỗi cấu hình có thể được liên kết với một kích thước cắt xác định.
Máy cưa nào tốt hơn cho cấu hình nhôm?
Không có câu trả lời duy nhất vì các cấu hình nhôm được sử dụng trong nhiều loại thành phần khác nhau.
Nếu yêu cầu chính liên quan đến các góc khung, khớp góc hoặc cắt 45 ° thường xuyên, thì máy có khả năng cắt nhỏ thường phù hợp hơn.
Nếu yêu cầu chủ yếu tập trung vào việc tách thẳng theo chiều dài, thì cấu hình cắt bỏ có thể là đủ.
Tuy nhiên, nhiều môi trường chế tạo nhôm hiện đại đòi hỏi cả hai chức năng. Trong những trường hợp này, một máy hỗ trợ cả cắt 45 ° và 90 ° mang lại sự linh hoạt cao hơn.
Cấu hình thiết bị cuối cùng phải phản ánh kích thước cấu hình, yêu cầu góc, chiều dài phôi, trình tự sản xuất, phương pháp định vị, đặc điểm kỹ thuật của lưỡi và nhu cầu lắp ráp hạ lưu.
Độ chính xác cắt ảnh hưởng như thế nào đến các quy trình sau này
Cắt thường là một trong những công đoạn gia công chính đầu tiên trong sản xuất cửa nhôm và cửa sổ. Các lỗi được tạo ở giai đoạn này có thể ảnh hưởng đến một số hoạt động sau này.
Chiều dài cấu hình không chính xác có thể thay đổi vị trí lỗ so với các đầu của thành phần. Cắt 45 ° không chính xác có thể ảnh hưởng đến việc nối góc. Bề mặt cắt thô có thể ảnh hưởng đến chất lượng phay hoặc lắp ráp cuối.
Đây là lý do tại sao thiết bị cắt nên được đánh giá là một phần của quy trình sản xuất hoàn chỉnh hơn là một máy cách ly.
Chuẩn bị cắt tốt tạo ra một nền tảng ổn định hơn cho việc khoan, phay, đục lỗ, nối góc và lắp ráp khung cuối cùng.
Ứng dụng trong sản xuất cửa và cửa sổ
Các thành phần cấu hình khác nhau có thể yêu cầu các chiến lược cắt khác nhau trong cùng một môi trường sản xuất.
Khung bên ngoài và khung thường yêu cầu khớp nối chính xác. Mullions và transoms có thể sử dụng các vết cắt đầu thẳng trước khi gia công bổ sung. Đầu nối góc yêu cầu các vết cắt ngắn hơn và có độ lặp lại cao. Cấu hình tường rèm có thể liên quan đến các phần lớn hơn và các góc cắt khác nhau.
Sự đa dạng của các thành phần này giải thích tại sao máy cắt hồ sơ công nghiệp thường bao gồm các góc có thể điều chỉnh, định vị CNC, nhiều đầu cưa, cho ăn tự động và hệ thống kẹp chuyên dụng.
Cách đánh giá đúng phương pháp cắt
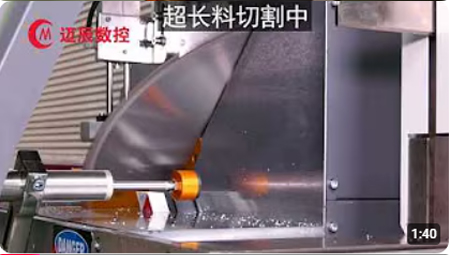
Trước khi lựa chọn phương pháp cắt, nhà sản xuất nên kiểm tra các bản vẽ thành phần thực tế và trình tự sản xuất.
Các câu hỏi quan trọng bao gồm liệu cấu hình cần một đầu thẳng hay góc cạnh, cần bao nhiêu thay đổi góc, cả hai đầu phải được xử lý, kích thước phải được lặp lại như thế nào và các hoạt động gia công theo sau cắt.
Vật liệu hồ sơ và hình học phần cũng quan trọng. Các đùn kiến trúc tường mỏng hoạt động khác với các phần rắn nặng hơn, vì vậy kẹp và lựa chọn lưỡi dao phải phù hợp với phôi cụ thể.
Do đó, một giải pháp phù hợp về mặt kỹ thuật dựa trên nhiệm vụ cắt hoàn toàn thay vì chỉ tên máy.
kết quả
Việc cắt giảm so sánh cưa so với cắt bỏ chủ yếu là câu hỏi về hình học cắt và yêu cầu sản xuất. Máy cưa cắt đặc biệt hữu ích khi các cấu hình yêu cầu các đường cắt góc có kiểm soát, trong khi cưa cắt thường được liên kết với sự tách thẳng hiệu quả.
Đối với cửa nhôm, cửa sổ và việc chế tạo tường rèm, sự khác biệt trở nên quan trọng hơn vì chiều dài và góc của cấu hình ảnh hưởng trực tiếp đến việc lắp ráp sau này. Máy kết hợp kẹp ổn định, định vị chính xác, lưỡi dao phù hợp và cắt 45 ° hoặc 90 ° linh hoạt có thể hỗ trợ phạm vi ứng dụng hồ sơ rộng hơn.
Hiểu hình học thành phần thực tế trước tiên giúp việc xác định cấu hình cắt nào phù hợp nhất với quy trình sản xuất.
FAQ
Sự khác biệt chính giữa cưa cắt và cưa cắt là gì?
Một cưa cắt được thiết kế để hỗ trợ các vết cắt góc có kiểm soát cũng như các vết cắt thẳng, trong khi cưa cắt thường tập trung nhiều hơn vào việc tách vật liệu theo chiều dài.
Một chiếc cưa cắt có thể cắt được các cấu hình nhôm?
Có, với điều kiện là máy, lưỡi dao, cấu hình trục chính, hệ thống kẹp và thông số cắt phù hợp cho việc gia công nhôm.
Tại sao các vết cắt 45 ° lại quan trọng đối với cửa sổ nhôm?
Nhiều góc khung cửa sổ và cửa ra vào được hình thành bằng cách nối hai cấu hình với đầu 45 °. Cắt chính xác giúp duy trì sự liên kết khớp và hình học khung nhất quán.
Máy cưa hai đầu có hữu ích cho sản xuất khung cửa sổ không?
vâng. Cấu hình hai đầu có thể xử lý cả hai đầu của một cấu hình trong khi vẫn duy trì mối quan hệ độ dài và góc cần thiết giữa chúng.
Một máy có thể thực hiện cắt thẳng và cắt miter không?
vâng. Một số máy cưa nhôm công nghiệp hỗ trợ cắt 45 ° và 90 °, cho phép một máy xử lý nhiều yêu cầu của linh kiện.