Как вырезать обработку пилы повышает точность алюминиевого профиля
оглавление
введение
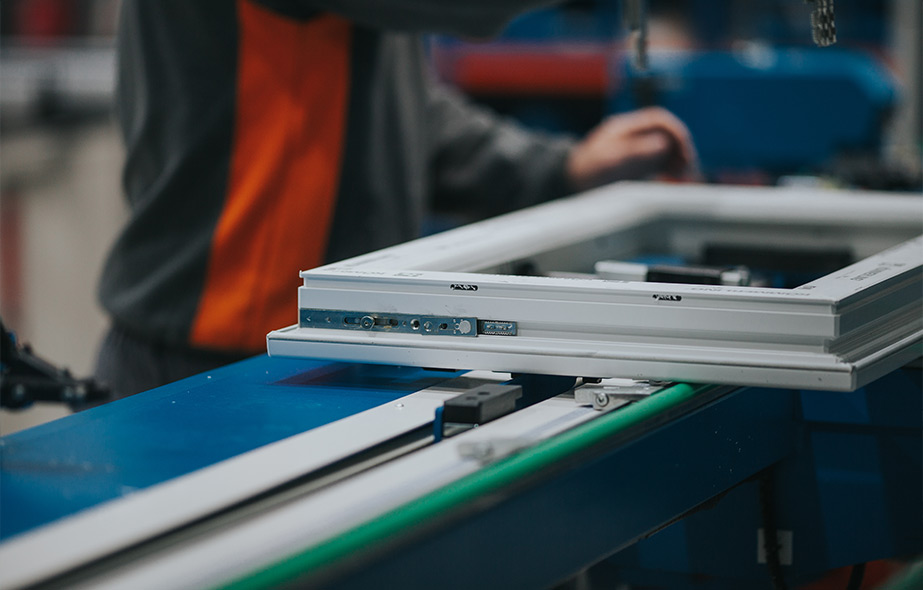
Когда алюминиевый профиль вырезан пилой, результат должен удовлетворять не только базовому требованию длины. Разрез должен также поддерживать заданный угол, создавать чистую торцевую поверхность, защищать декоративную отделку, ограничивать образование заусенцев и оставаться повторяемым на протяжении всей производственной партии.
Эти результаты зависят от полного процесса резки. Геометрия лопасти, стабильность шпинделя, движение подачи, опоры материала, положение зажима, смазка, удаление стружки, температура профиля и методы измерения — все это влияет на готовый компонент.
Это становится особенно важным при обработке длинных алюминиевых экструзий, полых секций, тонкостенных профилей, рамок, конструкций или компонентов с покрытием. Пила может точно расположить материал, но при этом производить несовместимые детали, если профиль перемещается, изгибается, вибрирует или опирается на загрязненные опоры.
Поэтому надежный разрез по SAW должен начинаться с профиля и его использования в последующем. Перед выбором конфигурации или полотна необходимо определить готовую длину, угол резания, требования к поверхности, сечение профиля, паттерн и допуск в сборке.
Цель состоит не только в том, чтобы завершить каждую стрижку быстрее. Это создание контролируемого процесса, который производит предсказуемые компоненты с меньшими ручными коррекциями и более плавным последующим бурением, фрезерованием, соединением и сборкой.
Что означает вырезание по пилу в профиле производства?
Фраза, вырезанная пилой, описывает процесс удаления материала, при котором зубчатое лезвие разделяет заготовку по определенной траектории резания. равняется пилить Может использовать круглую, ленту или поршную лопатку, хотя системы циркулярной пилы являются обычным явлением в производстве алюминиевых профилей.
Промышленная резка для пилы может использоваться для:
- Прямые 90-градусные разрезы
- митровые резки
- Сложный угол
- Секции профиля фиксированной длины
- Компоненты рамы
- Длинная подготовка экструзии
- Обработка бара и трубки
- партия
- Подготовка материала для подготовки к обработке
Операция резания обычно начинается с подачи материала и позиционирования. Затем профиль поддерживается и зажимается до того, как лезвие попадет в заготовку. После разделения готовая деталь высвобождается, измеряется, идентифицируется и переносится в следующий процесс.
Каждый этап может ввести вариации. Грязный останов позиционирования может повлиять на готовую длину. Неравномерная поддержка может изменить угол резания. Чрезмерное давление зажима может деформировать полый профиль. Загрязненное лезвие может создавать тепло, заусенцы и шероховатые поверхности.
По этой причине, вырезанное по качеству пилы должно оцениваться как результат процесса, а не только результат лопасти.
Начните с геометрии алюминиевого профиля
Профили с разным сечением реагируют по-разному при резке пилы. Сплошная стойка обеспечивает непрерывное зацепление лезвия, а полая экструзия заставляет зубцы лезвия проникать и оставлять несколько стен во время одного и того же реза.
Это повторное зацепление может создавать изменяющиеся нагрузки. Если профиль не поддерживается должным образом, вибрация может увеличиться, когда лезвие проходит через тонкие стенки, внутренние камеры, усиленные участки или открытые секции.
Перед определением процесса резки документируйте:
- Максимальная ширина и высота профиля
- Минимальная и максимальная толщина стенок
- Общая длина профиля
- Количество внутренних камер
- Открытый или закрытый поперечное сечение
- Покрытие поверхности или декоративная отделка
- Требуемый угол среза
- Готовая допуск
- Площадь уязвимых для деформации
- Ссылки на обработку ниже по течению
Симметричную прямоугольную трубку обычно легче поддерживать, чем асимметричную экструзию с выступающими краями. Более сложный профиль может потребовать выделенных колодок, блоков фиксации или формованных опор для предотвращения вращения и свертывания.
Геометрия профиля также влияет на выбор лопасти. Тонкие стенки и полые участки часто требуют контролируемого зацепления зубов, в то время как более толстые секции требуют достаточного пространства для стружки и устойчивости к резке.
Выберите правильную конфигурацию пилы
Подходящая конфигурация пилы должна соответствовать производственному паттерну, габаритам профиля, требованиям к углам и уровню автоматизации.
Одноголовая пила
Одноголовая пила обрабатывает одно положение резки за раз. Он может обеспечить гибкость при изменении длины, углов и типов деталей.
Его производительность сильно зависит от метода позиционирования. Ручные остановки могут быть пригодны для базовых работ, а подачей с сервоприводом улучшает повторяемость для запрограммированной длины.
Для одной из конструкций с одной головкой может потребоваться, что профиль будет переставлен, когда оба конца требуют обработки. Это добавляет обработку и создает еще одну возможность для накопленной длины или изменения угла.
Двухголовочная пила
Двухголовочная пила может обрабатывать оба конца профиля в одной контролируемой установке. Одна режущая головка может оставаться неподвижной, а другая движется, чтобы установить необходимую общую длину.
Такое расположение может улучшить согласованность, поскольку оба концевых выреза относятся к одному и тому же циклу зажимного и позиционирования. Он обычно рассматривается для компонентов рамы, повторных длин и соответствующего митрового разреза.
Основное преимущество — не просто два лезвия. Это уменьшение повторного позиционирования между первым и вторым концами.
Автоматическая система резки с ЧПУ
Система резки с ЧПУ может управлять подачей материала, длиной резания, выбором угла, последовательностью зажимов, движением режущей головки и подсчетом деталей.
Запрограммированное производство особенно полезно, когда партия включает несколько различных длин. Вместо многократного сброса механических остановок оператор может загрузить определенный график резки.
более широкий спектр Оборудование для обработки алюминия с ЧПУ Поддерживает резку, сверление, фрезерование, торцевую механическую обработку и связанные с этим профили в рамках различных производственных рабочих процессов.
Точность управления длиной на протяжении всего процесса
Система позиционирования является лишь одним фактором, влияющим на точность готовой длины. Компонент срезанного по пилу может все еще быть недопустимым, даже если машина правильно достигает запрограммированного положения.
Потенциальные источники вариации включают:
| технологическая зона | Общий источник ошибок | практическое управление |
|---|---|---|
| Материал Позиционирование | Чипсы против эталонной остановки | Регулярно чистить эталонные поверхности |
| система кормления | проскальзывание или несогласованное давление | Проверка роликов, зажимов и сервопривода |
| Поддержка профиля | провисание или неровная высота поддержки | Выровняйте опоры с режущей плоскостью |
| зажим | Движение или деформация профиля | Стандартизируйте фиксирующую силу и контактное положение |
| пильное полотно | биение, износ или искажения тепла | Осмотрите состояние лопасти и монтаж шпинделя |
| Режущая подачу | Чрезмерная сила входа | Сопоставьте ленту с геометрией профиля |
| установка угла | Свободный механизм или неправильная ссылка | Проверьте калибровку угла с помощью опорной детали |
| температура | Расширение профиля или потепление машины | Стабилизируйте процесс перед критическим производством |
| измерение | различные инструменты или измерение мест | Используйте одну документированную процедуру проверки |
| Пересмотр программы | Неверные или устаревшие размеры | Контролируйте имена программ и статус ревизии |
Полезная последовательность устранения неполадок начинается с проверки измерения. Убедитесь, что инструмент проверки, местоположение и метод оператора повторяемы.
Затем проверьте опорный материал, систему поддержки, хомуты, состояние лопатки и угловой механизм. Смещение машин должно корректироваться только после исключения физических и процедурных причин.
Изменения смещения могут временно корректировать один размер, прикрыв неустойчивый зажим, грязный упор, поврежденный лезвие или метод измерений несогласованного.
Выберите пильное полотно для фактического профиля
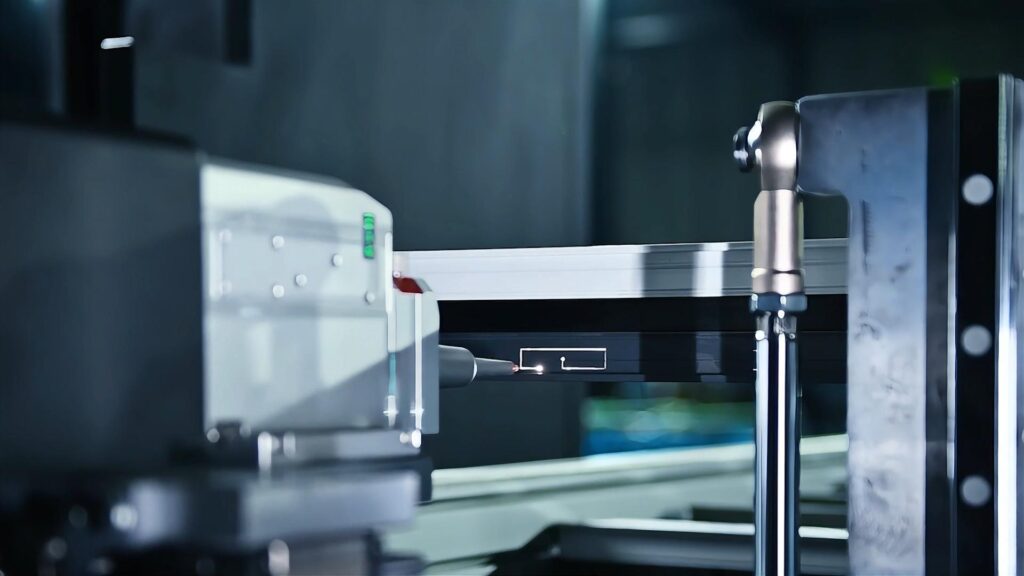
Диаметр пилы имеет важен, но он не определяет качество резки сам по себе. Геометрия зубьев, количество зубьев, жесткость лезвия, ширина керфа, состояние наконечника, монтаж шпинделя и пространство сколов — все это влияет на производительность.
Лезвие должно поддерживать стабильное зацепление зуба, обеспечивая при этом достаточно места для покидания зоны резки.
Если слишком мало зубов задействует профиль, порез может стать агрессивным и шумным. Профиль может вибрировать, лезвие может отклоняться, а выходной край может развить более крупные заусенцы.
Если слишком много зубов зацепляется сразу, между лезвием и заготовкой могут застрять сколы. Это может увеличить трение, тепло, адгезию материала и нагрузку на шпинделе.
Выбор лезвия должен учитывать:
- Сплошная или полая конструкция
- толщина стенки
- Ширина сечения
- угол резки
- Требуемая отделка кром
- Диапазон скоростей шпинделя
- Контроль подачи
- Диаметр лезв
- Инструментальная проекция
- Ожидаемая продолжительность производства
Чистота лезвия должна быть включена в плановую проверку. Алюминий отложений может изменить эффективную геометрию резки, даже если кончики зубов не кажутся сломанными.
Поэтому лезвие следует оценивать с помощью его реза, нагрузка на шпинделя, формирование стружки, рисунок заусенцев, температуру и готовую поверхность.
Скорость шпинделя балансировки и режущая подач
Скорость шпинделя и движение подачи следует рассматривать как единую операционную систему.
Когда подача слишком медленная, зубы могут тереть алюминий, а не стружки. Натирание выделяет тепло и может привести к прилипанию материала к режущим кромкам.
Когда подача слишком агрессивна, профиль может двигаться, лезвие может отклоняться, а готовая поверхность может иметь тяжелые следы резки. Внезапный вход в тонкие стены или внутренние перекрестки также может увеличить вибрацию.
Стабильный процесс обычно показывает:
- Стабильное звучание
- управляемая шпиндельная нагрузка
- Единое формирование чип
- Ограниченное отопление лез
- Минимальное движение профиля
- Предсказуемое местоположение заусенцев
- Время повторяемости цикла
- Чистые срезанные лица
Одинаковая скорость подачи может не удовлетворить каждый участок сложной экструзии. Нагрузка лезвия может меняться по мере перемещения от тонкой стенки в усиленный угол или несколько внутренних камер.
Контролируемое движение подачи позволяет системе резки плавно входить в профиль и поддерживать подходящую нагрузку через смены сечения.
Увеличение скорости без контроля состояния лопасти, эвакуации стружки и стабильности заготовки редко обеспечивает устойчивую производительность.
Стабилизируйте профиль с помощью правильного зажима
Цель зажима - предотвратить движение заготовки, не искажая профиль.
Полые алюминиевые секции могут сворачиваться или менять форму, когда сила зажима сосредоточена на тонкой неопорной стене. Когда зажим снят, профиль может пружинить назад и вызвать изменение измеренных размеров или углов.
Зажимы должны по возможности контактировать с конструктивно стабильными областями. Более широкие колодки могут распределять силу более равномерно, а фасонные опоры могут защищать неровные поперечные сечения.
Контролируемая установка зажимного механизма должна определять:
- Зажимные контакты
- Зажимная последовательность
- настройка давления
- Ориентация профиля
- Положение опорного блока
- Метод защиты поверхности
- Требуемый зазор инструмента
- Загрузка контролирующих пунктов
Зажимные поверхности должны оставаться чистыми. Небольшие алюминиевые стружки, задерживаемые между хомутом и профилем, могут оставлять постоянные следы или изменять положение заготовки.
Настройка также должна затруднить неправильную загрузку. Механические направляющие, остановки местоположения, схемы профиля и запрограммированная информация о работе могут уменьшить ошибки ориентации.
Поддержка длинных профилей до и после резки
Длинные профили требуют поддержки с обеих сторон лезвия. Без надлежащей поддержки материал может провисать, вращаться или прикладывать дополнительную силу к области резания.
Высота опоры должна совпадать с опорной плоскостью пилы. Ролик, расположенный слишком высоко, может поднять одну сторону профиля, в то время как нижний ролик может позволить профилю согнуть.
Оба условия могут повлиять на окончательный угол.
Отделенная часть также должна оставаться контролируемой после разреза. Если обрез падает, скручивается или прижимается к лезвию, это может повредить поверхность реза или создать небезопасное состояние.
Подходящая система поддержки должна контролировать:
- вертикальная высота
- Боковое выравнивание
- Вращение профиля
- Входное движение
- Выход из движения
- необработанное разделение
- контакт с готовыми поверхностями
- Направление загрузки и разгрузки
Ролики и столы должны быть проверены на наличие встраиваемых микросхем. Повреждение поверхности может возникнуть до или после резки, даже если сама зона резки чистая.
Для декоративных профилей могут потребоваться немаркирующие подушечки или защищенные ролики. Эти материалы должны сопротивляться износу и оставаться стабильными при многократном использовании.
Уменьшите заусенцы и улучшите качество торцевой поверхности
На заусенцы влияют состояние лопасти, геометрия зуба, направление подачи, профильная опора, биение шпинделя, стабильность зажима и способ выхода лезвия из материала.
Заусенец, сконцентрированный на одном краю, может указывать на недостаточность опоры на выходе лопасти. Заусенцы на всей поверхности торца могут указывать на тусклое лезвие, сцепление материала, вибрацию или неподходящий корм.
Поверхность среза может предоставить полезную диагностическую информацию.
Повторные вертикальные отметки могут указывать на повреждение зуба или биение лезвия. Волнистые узоры могут указывать на движение профиля или вибрацию шпинделя. Обработанные зоны могут свидетельствовать о том, что нужно растирать, нагреть или зачистить чип.
Для улучшения качества торцевой поверхности:
- Проверьте остроту и чистоту лезвия.
- Проверьте биение шпинделя и фланца лопастей.
- Стабилизируйте заготовку вблизи зоны резания.
- Выровняйте материальные опоры.
- Отрегулируйте скорость шпинделя и подайте вместе.
- Наносить смазку последовательно.
- Удалите чипы, прежде чем они будут перерезаны.
- Осмотрите состояние выхода лезвия.
Дебурринг не должен стать стандартным решением для нестабильного процесса резки. Когда появляются крупные заусенцы, условия резания следует корректировать у источника.
Управление смазкой и эвакуацией чипов
Алюминиевая микросхема может препятствовать точности и надежности пилы, когда они накапливаются вокруг зажимов, опорных упоров, датчиков, направляющих, защитных щитков и опорных поверхностей.
Загрязнение чипов может вызвать:
- Неверное позиционирование профиля
- царапины поверхности
- Зажимная поме
- перерезка лезвия
- повышенная температура
- Неисправности датчика
- Неустойчивая устойчивость к резке
- Увеличенное время уборки
Добыча должна собирать чипы рядом с лезвием. Корпус должен направлять материал в сторону точки сбора, а не позволять ему распространяться по машине.
Смазка помогает контролировать трение и адгезию материала, но количество должно быть соответствующим. Недостаточная подача может увеличить нагрев и нагрузку лезвия. Чрезмерное нанесение может притягивать чипы, загрязнять профили и создавать ненужные остатки.
Процесс смазки должен определять расположение форсунки, направление распыления, состояние жидкости, сроки поставки и интервалы проверки.
Насадки могут смещаться во время очистки или обслуживания. Их положение следует проверить, а не предполагать, что жидкость продолжает достигать правильного раздела резки.
Решите, когда резка и механическая обработка должны быть интегрированы
Пильная резка часто является первой ступенью обработки профиля. Компонент может впоследствии потребовать бурения, прорезывания, фрезерования, резки или торцевой обработки.
Отдельные машины могут быть эффективными, когда каждый процесс имеет большой объем и стабильный поток материала. Однако повторные передачи вносят дополнительную нагрузку, выравнивание, хранение, идентификацию и обработку в процессе работы.
Интеграция процесса становится полезной, когда она уменьшает повторяющиеся настройки ссылки или улучшает отношения между функциями.
Например, интегрированная линия может соединиться:
- Идентификация задания на основе штрих-кода
- Автоматическое позиционирование длины
- пила резка
- Маркировка профиля
- Бурение и фрезерование
- Завершить обработку
- Сортировка готовой детали
Интеграция должна решить конкретное производственное ограничение. Его не следует добавлять только потому, что технический возможен более высокий уровень автоматизации.
Перед объединением процессов подтвердите, что точность резки, подачу профиля, зажим, срок службы лопасти, эвакуацию стружки и программное управление уже стабильны.
Подтвердите пилку с помощью репрезентативных профилей
Пила должна быть проверена с помощью профилей, отражающих фактические условия производства.
Простой твердый образец может продемонстрировать, что лезвие может резать алюминий, но не подтверждает производительность длинных, полых, тонкостенных, покрытых или асимметричных экструзий.
Полезный тест на валидацию должен включать:
- Самый сложный профиль в сечении
- самая длинная требуемая заготовка
- самая тонкая критическая стена
- Прямые и изогнутые разрезы
- Повторные части
- Реалистичный зажим
- Фактическое производственное лез
- Нормальная смазка
- Полная работа чип-экстракции
- Документированная проверка размеров
Оцените готовую длину, точность угла, качество торцевой поверхности, образование заусенцев, защиту поверхности, согласованность цикла, время загрузки, стабильность лезвия и вмешательство оператора.
Следует измерить несколько последовательных частей. Одна приемлемая часть доказывает, что результат возможен, в то время как повторные приемлемые части обеспечивают более сильное свидетельство стабильности процесса.
Когда производство включает в себя несколько типов профилей, тест должен также включать смену. Это показывает, как легко можно настраивать программы, опоры, зажимы и параметры резки, не теряя контроля.
Поддерживайте точность пилы с течением времени
Профилактика должна защищать качество резки, а также наличие станка.
Ежедневные проверки могут включать:
- состояние лезвия
- монтаж на лезвие
- смазочный запас
- Производительность извлечения
- Зажимные поверхности
- Ссылки на позиционирование
- Поддержка выравн
- давление воздуха
- Чистка датчика
- охрана
Плановые проверки могут охватывать биение шпинделя, состояние лопасти лопасть, воспроизводимость системы подачи, механизмы установки угла, движущиеся направляющие, электрические соединения, линии смазки и состояние калибровки.
Записи технического обслуживания должны документировать изменения, соблюденные во время резки. Рост шпинделя, увеличение заусенцев, необычный звук, повторные поправки размеров или более длительное время цикла могут указывать на возникающую проблему.
Данные о качестве и техническом обслуживании должны быть пересмотрены вместе. Повторное изменение длины может быть соединено с загрязненным упором, изношенным компонентом подачи, неустойчивым зажимом, несоосностью поддержки или несоответствием измерений.
запланированный Консультация по конфигурации машины Может помочь определить размеры профиля, углы резания, требования к автоматизации, последующие операции и условия приемо-проверочного испытания до внедрения оборудования в производство.
заключение
Когда алюминий вырезается пилой, точность зависит от взаимодействия всего процесса, а не одной спецификации машины.
Профиль должен быть расположен, опираться, зажиматься, вырезано, снято и измерено в контролируемых условиях. Выбор лопасти, поведение шпинделя, подачу режущей кромки, смазка, снятие стружки, геометрия профиля и температуру — все это влияет на готовый результат.
Самая надежная стратегия начинается с компонента. Определите его профильную структуру, длину, угол среза, требования к поверхности, структуру производства и нижестоящие ссылки на обработку.
Затем выберите конфигурацию пилы, которая может завершить операцию с наименьшим практичным уровнем сложности. Одноголовая, двойная головка или автоматическая система с ЧПУ могут быть эффективными, если правильно сопоставить рабочий процесс.
Наконец, подтвердите процесс репрезентативными профилями и повторными измерениями. Стабильная резка по системе пилы должна производить нечто большее, чем быстрое разделение. Он должен обеспечивать стабильную длину, точные углы, защищенные поверхности, чистые торцевые поверхности, предсказуемую долговечность и надежное производство с течением времени.
часто задаваемые вопросы
Что значит вырезать по пиле?
Режутся пилой Средство разделения заготовки с зубчатым лезвием, проходящим через управляемую траекторию резки. При производстве алюминиевого профиля процесс может включать автоматическую подачу, позиционирование длины, зажим, прямой или угловой резку, смазку, извлечение стружки и подсчет деталей.
Какая пила подходит для алюминиевых профилей?
Подходящая пила зависит от размера профиля, толщины стенки, угла резания, паттерна и требуемой точности. Одноголовочные пилы обеспечивают гибкость, а двухголовочные и ЧПУ могут улучшить управление с повторяющейся длиной, согласованные углы конца и автоматическое производство.
Почему у реза по пилу есть заусенцы?
Заусенцы могут быть результатом тупого или загрязненного лезвия, неподходящей геометрии зуба, неустойчивой подачи, плохой поддержки, перемещения профиля, биения шпинделя или недостаточной смазки. Расположение заусенцев и модели срезанных поверхностей часто помогают определить основной источник нестабильности.
Как можно улучшить точность длины пилы?
Соблюдайте ссылки на позиционирование, выравнивание опоры материалов, стандартизацию зажимного устройства, проверку повторяемости системы подачи, изменения программы управления и использование одного документированного метода измерения. Смещение машин должно быть изменено только после движения, загрязнения и ошибок измерения.
Может ли пила производить точные угловые резки?
да. Для точного углового разреза требуется жесткий механизм установки углов, устойчивая профильная опора, повторяемая зажим, правильный выбор лопастей и регулярная калибровка. Репрезентативные профили должны быть проверены, поскольку тонкие стенки и сложные участки могут вести себя по-разному при торжественном резке.