Centro de mecanizado CNC vs fresadora CNC: una comparación práctica
tabla de contenido
comienzo
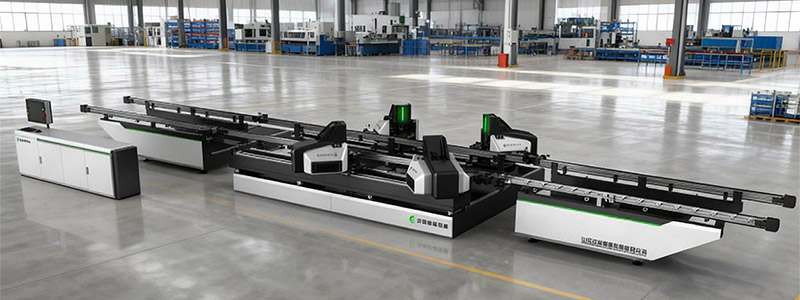
Un centro de mecanizado CNC y una fresadora CNC pueden parecer similares porque tanto utilizan movimientos de eje programados como herramientas de corte giratorio para eliminar el material. Sin embargo, sus capacidades de producción, niveles de automatización, sistemas de herramientas, requisitos de configuración y aplicaciones adecuadas pueden ser significativamente diferentes.
La distinción es importante cuando necesita procesar perfiles de aluminio, secciones estructurales, componentes de marco, placas o piezas de precisión. La selección de equipos basados únicamente en la velocidad del husillo o el recorrido del eje puede resultar en una complejidad innecesaria, una flexibilidad de producción limitada o operaciones manuales repetidas.
Una fresadora CNC convencional puede ser adecuada para tareas de fresado, perforación y ranurado. Un centro de mecanizado CNC generalmente integra el cambio automático de herramientas, el mecanizado cerrado, las funciones de control avanzadas, la medición de la pieza de trabajo, la gestión de herramientas y el procesamiento de múltiples operaciones dentro de un sistema coordinado.
Esto no significa que cada centro de mecanizado sea automáticamente mejor que cada fresadora. La configuración más efectiva depende de la geometría de la pieza, el volumen de producción, los requisitos de tolerancia, la variedad de herramientas, la frecuencia de configuración, el manejo de materiales y los planes de automatización futuros.
La pregunta práctica no es qué máquina tiene la lista de especificaciones más larga. Es qué sistema puede completar sus piezas reales con una calidad estable, tiempo de configuración controlado, mantenimiento predecible y un manejo mínimo innecesario.
¿Qué es un centro de mecanizado CNC?
Un centro de mecanizado CNC es una herramienta de máquina controlada por computadora diseñada para completar varias operaciones de mecanizado dentro de una configuración. Puede realizar fresado, perforación, perforación, tapping, embolsado, contorneado, ranurado y biselado seleccionando automáticamente diferentes herramientas de un cargador de herramientas.
Su fundamento es Control numérico por computadora, que utiliza instrucciones programadas para gestionar el movimiento de la máquina, las funciones del husillo, las velocidades de avance, los cambios de herramienta y las operaciones de apoyo.
Un ciclo de mecanizado típico puede incluir:
- Localización y sujeción de la pieza de trabajo.
- Cargando el programa de mecanizado correcto.
- Establecimiento de compensaciones de piezas y herramientas.
- seleccionando la primera herramienta de corte.
- Completar operaciones de desbaste y acabado.
- Cambiar de herramientas automáticamente.
- Medición de las características seleccionadas cuando se dispone de sondeo.
- Devolver la máquina a una posición de descarga segura.
La principal ventaja es la integración de procesos. Se pueden completar múltiples funciones sin mover la pieza de trabajo repetidamente entre máquinas separadas.
La reducción de transferencias de piezas puede proteger la relación entre los orificios, las superficies, las ranuras y los bordes de referencia. También puede reducir el riesgo de errores de carga, errores de posicionamiento acumulados y tiempo de espera entre operaciones.
¿Qué es una fresadora CNC?
Una fresadora CNC también utiliza movimiento programado para controlar una herramienta de corte giratorio. Dependiendo de su diseño, puede procesar superficies planas, agujeros, ranuras, bolsillos, contornos y formas tridimensionales simples.
El término puede describir una amplia gama de máquinas. Algunos son sistemas compactos destinados a trabajos más ligeros, mientras que otros proporcionan estructuras rígidas, controladores avanzados y múltiples ejes.
Aquí es donde la terminología se vuelve menos clara. Una sofisticada fresadora CNC con un cambiador de herramientas automático y un área de trabajo cerrada también puede describirse como un centro de mecanizado. Los fabricantes e industrias no siempre utilizan los dos términos exactamente de la misma manera.
Para una comparación práctica, el tema importante no es la etiqueta impresa en la máquina. Debe examinar si el equipo incluye las funciones de producción que requiere su proceso.
Estas funciones pueden incluir:
- Cambio automático de herramientas
- Almacenamiento de herramientas múltiples
- Sonda de pieza de trabajo
- Medición de herramientas
- Control de eje rotativo
- Evacuación de viruta
- Manejo de refrigerante
- Almacenamiento de programas
- Monitoreo de producción
- Soporte de carga automatizado
Una máquina debe ser evaluada por su configuración completa y capacidad de proceso demostrada en lugar de su nombre de categoría.
CNC centro de mecanizado y fresadora CNC comparada
La siguiente tabla resume las diferencias que suelen tener el mayor efecto sobre la producción.
| Área de evaluación | Centro de mecanizado CNC | Fresadora CNC | Impacto de la producción |
|---|---|---|---|
| Cambios de herramienta | Por lo general, automático | Puede ser manual o automático | Afecta el tiempo de ciclo desatendido |
| Capacidad de la herramienta | Múltiples herramientas en una revista | A menudo menos herramientas | Determina la flexibilidad de operación |
| Integración de procesos | Diseñado para varias operaciones | Puede centrarse en tareas de fresado más simples | Influye en las transferencias de piezas de trabajo |
| Opciones de eje | Comúnmente soporta ejes rotativos adicionales | A menudo se basa en tres ejes lineales | Afecta el acceso multicara |
| recinto de trabajo | Por lo general, completamente cerrado | Depende del diseño de la máquina | Controla los chips y refrigerante |
| dimensión | Las opciones de sondeo son comunes | Puede requerir inspección manual | Afecta el control de compensación |
| automatización | Más fácil de conectar con los sistemas de manipulación | Puede requerir integración adicional | Influye en la futura expansión |
| programación | Admite ciclos complejos de múltiples herramientas | Puede ser más simple para el trabajo básico | Afecta los requisitos de formación |
| combate | Más planificación pero menos transferencias | Más simple para operaciones individuales | Cambia el tiempo total de producción |
| Flujo de trabajo adecuado | Producción repetida multioperación | Trabajos de fresado básicos o flexibles | debe coincidir con la familia de la parte real |
La tabla debe tratarse como un marco general en lugar de una regla fija. Las configuraciones de máquinas individuales pueden superponerse.
Por ejemplo, un centro de mecanizado básico puede ser menos adecuado para una extrusión de aluminio largo que una fresadora de perfiles dedicada. De manera similar, un sistema de fresado CNC bien diseñado puede superar a un centro de mecanizado general cuando está optimizado para una operación específica.
Compare el ciclo de producción completo
El tiempo de ciclo de la máquina es solo una parte de la eficiencia de la producción. Un ciclo de corte más corto no crea necesariamente un proceso total más corto.
El ciclo de producción completo puede incluir preparación, carga, alineación, sujeción, selección de programas, mecanizado, cambios de herramientas, medición, descarga, limpieza y transferencia a la siguiente estación de trabajo.
Suponga que un componente requiere perforación, ranurado, fresado de extremos y roscado. Una fresadora CNC básica puede completar cada operación con precisión, pero varias herramientas podrían requerir reemplazo manual. Es posible que también sea necesario quitar el perfil y reposicionarlo para alcanzar otra cara.
Un centro de mecanizado CNC puede completar las mismas características utilizando herramientas almacenadas y movimiento de eje controlado. Sus operaciones de mecanizado individuales pueden no ser siempre más rápidas, pero la reducción de la intervención manual y la configuración repetida pueden mejorar el rendimiento total.
Por lo tanto, la comparación correcta debe medir:
- Tiempo necesario para preparar el trabajo
- Tiempo de aprobación de la primera parte
- Número de cambios manuales de herramientas
- Número de pasos de reposicionamiento de la pieza de trabajo
- Frecuencia de inspección
- Intervención del operador
- Tiempo de espera entre operaciones
- Retrabajo causado por la variación de la configuración
Esta vista de nivel de proceso es más útil que comparar la velocidad de la velocidad de paso rápido o la potencia del huso de forma aislada.
Relacionar la configuración del eje con la geometría de la pieza
El recuento de ejes determina cómo la herramienta y la pieza de trabajo pueden moverse entre sí.
Un sistema de tres ejes se mueve a lo largo de las direcciones x, y y z. Puede procesar muchos agujeros, ranuras, bolsillos y contornos cuando se puede acceder a las características desde una orientación principal.
Un cuarto eje añade movimiento rotativo. Esto puede permitir que varios lados de un perfil se mecanicen sin quitarlo y reposicionarlo manualmente.
Para perfiles largos que requieren agujeros, ranuras, ranuras y operaciones de varios lados, Centro de mecanizado de perfiles de aluminio CNC de 4 ejes Puede reducir la sujeción repetida y mejorar las relaciones entre las características en diferentes caras.
Una configuración de cinco ejes proporciona orientación adicional de herramienta o rotación de la pieza de trabajo. Es útil para ángulos compuestos, características finales complejas, acceso de herramienta difícil y piezas que de otro modo requerirían varios accesorios.
Más ejes también crean consideraciones adicionales:
- Programación más compleja
- Mayor riesgo de colisión
- Procedimientos de calibra
- Capacitación más exigente con operadores
- Mayor planificación de accesorios
- Mantenimiento más detallado
El recuento de ejes apropiado es la configuración más simple capaz de completar la geometría requerida con configuraciones controladas.
Entender el papel del cambiador de herramientas automático
El cambiador de herramientas automático es una de las principales características que separan un centro de mecanizado CNC de una configuración de fresado básica.
Un solo componente puede requerir varias herramientas, incluyendo taladros, fresas, cortadores de ranuras, herramientas de rosca, cortadoras de biselé y herramientas de acabado. Reemplazar manualmente cada herramienta agrega tiempo e introduce oportunidades para la instalación incorrecta de la herramienta o la entrada de compensación.
Un cambiador de herramientas automático permite que el programa de mecanizado seleccione las herramientas en una secuencia planificada.
Su valor depende de más que cambiar la velocidad. Debes evaluar:
- Capacidad de la Herramienta-Revista
- Diámetro máximo de herramienta y longitud
- Compatibilidad con el portaher
- Identificación de la herramienta
- Repetibilidad de posición de cambio
- Interferencia de herramienta
- Gestión de la vida de herramienta
- Recuperación después de un cambio interrumpido
La capacidad de la herramienta debe planificarse en torno a familias de piezas completas en lugar de un componente de demostración. Una revista que contiene suficientes herramientas para una parte simple puede requerir una intervención manual frecuente cuando la producción cambia a un trabajo más complejo.
La gestión confiable de herramientas también requiere registros de compensación controlados. La máquina debe conocer la longitud y el diámetro real de cada herramienta instalada. Los datos de compensación incorrectos pueden causar errores dimensionales o colisiones incluso cuando el cambio de herramienta mecánica se completa correctamente.
Evaluar la precisión como una cadena de procesos
La precisión de posicionamiento que se muestra en una especificación de la máquina no garantiza directamente la precisión de la pieza terminada.
Los resultados de mecanizado están influenciados por una cadena de procesos completa que incluye:
- Rigidez en la cama de la máquina
- Condición de guía y manejo
- Descuelga del huso
- Calidad del portaherramienta
- Desgaste del cortador
- voladizo de herramientas
- Rigidez de la fijación
- Fuerza de sujeción
- Deformación de la pieza de trabajo
- variación térmica
- Precisión del programa
- Repetibilidad de medición
Un eje de máquina puede alcanzar la posición programada mientras la pieza de trabajo se mueve bajo presión de corte. La característica final será incorrecta, aunque el servo sistema siguió el programa con precisión.
Los perfiles de aluminio de paredes delgadas requieren una atención especial. La presión de sujeción excesiva puede deformar la sección, mientras que la fuerza insuficiente puede permitir la vibración o el movimiento. Cuando se suelta la abrazadera, el perfil puede volver a su forma original y cambiar la dimensión medida.
Una prueba de precisión útil debe incluir componentes repetidos, cambios de herramientas múltiples, recarga, operación extendida de la máquina y medición de características en diferentes caras.
Una muestra precisa demuestra la posibilidad. Los resultados repetidos demuestran la capacidad del proceso.
Compare el rendimiento del husillo dentro del rango de corte real
La velocidad del husillo se trata a menudo como el principal indicador del rendimiento del mecanizado. En realidad, el husillo debe coincidir con el diámetro de la herramienta, el material, la profundidad de corte, la velocidad de avance y el acabado requerido.
El mecanizado de aluminio se beneficia con frecuencia de velocidades de husillo más altas y evacuación eficiente de virutas. Sin embargo, la estabilidad sigue siendo más importante que la velocidad máxima que se muestra en una hoja de datos.
La evaluación del huso debe considerar:
- Velocidad de funcionamiento continuo
- Torque en toda la gama utilizable
- Aceleración y desaceleración
- Método de enfriamiento
- Estabilidad del rodamiento
- Interfaz portaherramienta
- agotamiento
- embutido
- estremecimiento
- ciclo de trabajo
Un husillo que funciona bien solo a su velocidad máxima puede no soportar cortadores más grandes o operaciones más pesadas de manera efectiva. Un husillo centrado en el par puede ser adecuado para cortes más profundos pero menos eficiente para herramientas pequeñas y trabajos detallados de alta velocidad.
El enfoque correcto es identificar las herramientas más utilizadas en la producción real. La máquina debe funcionar de manera confiable en todo ese rango de operación en lugar de optimizarse en torno a un valor impresionante.
Examinar la sujeción de trabajo y el soporte material
Un centro de mecanizado solo puede mantener la precisión cuando la pieza de trabajo permanece estable.
Las piezas cortas sólidas pueden ser relativamente fáciles de sujetar. Los perfiles de aluminio largos, las extrusiones huecas y las secciones de marco irregulares requieren un mantenimiento más cuidadoso.
El dispositivo debe controlar:
- posición vertical
- movimiento lateral
- rotación
- levantamiento
- movimiento longitudinal
- deformación
- Protección de superficie
Las abrazaderas deben aplicar fuerza cerca de áreas estructuralmente estables. Pueden ser necesarios bloques de soporte específicos de perfil para secciones huecas o secciones transversales complejas.
Los componentes largos también necesitan un soporte alineado correctamente más allá del área de mecanizado. Un perfil que se hunde por su propio peso puede cambiar cuando se sujeta, mecaniza o se libera.
La limpieza es parte de la precisión de la fijación. Las virutas atrapadas debajo de una superficie de localización pueden cambiar la posición de la pieza de trabajo. Las virutas incrustadas en almohadillas de abrazadera o rodillos de soporte también pueden dañar las superficies decorativas.
Un dispositivo repetible debería dificultar la carga incorrecta. En las instrucciones de configuración se deben documentar puntos de referencia claros, orientación de carga, secuencia de pinzamiento y posiciones de soporte.
Control de chips, refrigerante y calor
La gestión eficaz de los chips protege tanto la calidad del mecanizado como la fiabilidad del equipo.
Los chips de aluminio pueden acumularse alrededor de herramientas, abrazaderas, sistemas de guía, sensores y superficies de localización. Las virutas recirculadas pueden rayar los perfiles terminados o ser arrastrados hacia la zona de corte.
La mala evacuación de chips puede causar:
- Recortación de herramientas
- Aumento de calor
- Marcas de superficie
- Cargas de corte inestables
- Contaminación del sensor
- Posicionamiento incorrecto de la pieza de
- Tiempo adicional de limpieza
La lubricación controlada por refrigerante o controlado puede reducir la fricción y soportar la eliminación de virutas. El método de aplicación debe coincidir con el cortador, la operación y la pieza de trabajo.
El exceso de líquido puede crear residuos y atraer virutas, mientras que la lubricación insuficiente puede aumentar la adhesión del material a la herramienta.
También se debe considerar la estabilidad térmica. La temperatura del husillo, las condiciones ambientales, los ciclos de mecanizado largos y el corte repetido pueden afectar las dimensiones. La producción crítica debe comenzar después de una rutina de calentamiento constante en lugar de inmediatamente después de que la máquina haya estado inactiva.
Planificar la automatización después de estabilizar el proceso
Un centro de mecanizado CNC puede soportar cambios automatizados de herramientas, carga de código de barras, selección de programas, sondaje, manejo de materiales, identificación de piezas y monitoreo de producción.
La automatización debe introducirse después de que el proceso de mecanizado sea estable.
No puede corregir:
- holding débil
- Programas incorrecto
- Vida de herramienta impredecible
- Evacuación de virutas deficiente
- Materia prima inconsistente
- Desplazamientos no controlados
- Mantenimiento inadecuado
Automatizar un proceso inestable simplemente permite que ocurran los mismos problemas con menos supervisión.
Una implementación gradual es a menudo más confiable. Primero se puede establecer el control de revisión de programas, la gestión de herramientas digitales, el sondeo y los accesorios estandarizados. La carga de material, la descarga y la operación desatendida prolongada pueden seguir después de que se ha demostrado la repetibilidad.
La gama más amplia de Equipo de procesamiento de aluminio CNC Muestra cómo se puede organizar el corte, la perforación, el fresado, el mecanizado de extremos y los procesos relacionados en torno a diferentes niveles de integración de la producción.
Utilice piezas representativas para la validación de la máquina
Una demostración de máquina debe utilizar una pieza que represente las condiciones de producción más exigentes.
Probar solo un simple bloque puede confirmar el movimiento básico de la máquina, pero no revela cómo el sistema maneja perfiles largos, paredes delgadas, múltiples lados, superficies revestidas, cambios frecuentes de herramientas o sujeción compleja.
Una prueba de validación útil debe incluir:
- el material de producción real o equivalente.
- dimensiones de característica crítica.
- el acabado superficial requerido.
- Múltiples herramientas.
- Un accesorio realista.
- la secuencia de mecanizado esperada.
- Carga repetida.
- varios componentes terminados.
- Operación extendida de la máquina.
- Resultados de inspección documentados.
La prueba debe medir el tiempo de configuración, la precisión de la primera parte, la consistencia del ciclo, la alineación de múltiples caras, la confiabilidad del cambio de herramienta, la formación de rebabas, la condición de la superficie y la intervención del operador.
Al comparar diferentes configuraciones, utilice la misma parte, método de medición, criterios de aceptación y secuencia de producción. De lo contrario, los resultados pueden reflejar diferentes condiciones de prueba en lugar de la capacidad real de la máquina.
Construya una rutina de mantenimiento preventivo
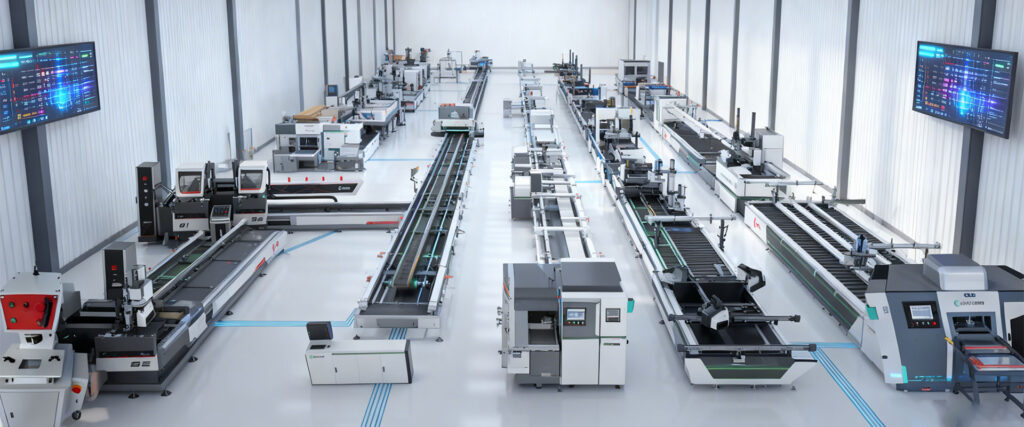
Un centro de mecanizado CNC requiere mantenimiento estructurado para preservar la precisión y la disponibilidad.
Los cheques diarios pueden incluir:
- Suministro de lubricación
- Condición de refrigerante o lubricación
- Acumulación de chips
- Limpieza del portaherramientas
- Condición de abrazadera
- presión atmosfé
- Limpieza del sensor
- Sonido inusual
- Fugas visibles
- Funciones de seguridad
La inspección programada debe cubrir el desbordamiento del husillo, el retroceso del eje, la operación de cambio de herramienta, el desgaste del dispositivo, la alineación del soporte, las conexiones eléctricas, las cubiertas de protección y el estado de calibración.
Los registros de mantenimiento deben documentar las observaciones en lugar de confirmar solo que se completó una tarea. El aumento de la carga del huso, el cambio de patrones de superficie, las alarmas repetidas, la vida útil más corta de la herramienta o las correcciones frecuentes de compensación pueden revelar un problema en desarrollo.
Conectar registros de mantenimiento con datos de inspección y producción ayuda a determinar si la variación se origina en la herramienta, el dispositivo, la máquina, el programa, el material o el proceso de medición.
idea de narración
La diferencia entre un centro de mecanizado CNC y una fresadora CNC no está definida por una sola característica. Está determinado por la combinación completa de herramientas, movimiento de eje, automatización, medición, retención de trabajo, software, control de chips e integración de procesos.
Una fresadora CNC puede ser la solución adecuada para operaciones sencillas, cambios de trabajo frecuentes o procesos que no requieren muchas herramientas. Un centro de mecanizado CNC se vuelve más valioso cuando se deben completar varias operaciones en una configuración, los cambios de herramienta deben automatizarse o se deben mantener las relaciones de función en múltiples caras.
La decisión debe comenzar con la pieza de trabajo. Defina su tamaño, geometría, material, tolerancia, condición de superficie, direcciones de características y patrón de producción. Luego evalúe el ciclo completo en lugar de enfocar solo en la velocidad de corte.
Cuando la arquitectura de la máquina coincide con la pieza y el proceso circundante está estandarizado, un centro de mecanizado CNC puede reducir el manejo repetido, mejorar la consistencia, soportar la automatización y proporcionar una plataforma estable para la fabricación de precisión.
preguntasrán el
¿Qué es un centro de mecanizado CNC?
Un centro de mecanizado CNC es una máquina herramienta controlada por computadora que realiza operaciones de fresado, perforación, rosca, perforación y afines. Por lo general, incluye el cambio automático de herramientas, el movimiento de múltiples ejes, el almacenamiento de programas y un área de mecanizado cerrado.
¿Es un centro de mecanizado CNC lo mismo que un molino CNC?
Los términos a veces se superponen, pero un centro de mecanizado normalmente proporciona una mayor integración de procesos. Por lo general, incluye un cargador de herramientas, un cambiador de herramientas automático, un gabinete, una gestión de chips, opciones de medición y soporte para la producción de múltiples operaciones.
¿Cuántos ejes necesita un centro de mecanizado CNC?
Tres ejes son adecuados para muchas características de orientación única. Un cuarto eje puede reducir el reposicionamiento manual de piezas de múltiples caras. El equipo de cinco ejes admite ángulos complejos y acceso a herramientas. La configuración requerida depende de la geometría de la pieza.
¿Qué afecta la precisión del centro de mecanizado CNC?
La precisión depende de la geometría de la máquina, el desbordamiento del husillo, la condición de la herramienta, la rigidez del dispositivo, la presión de sujeción, el comportamiento térmico, las compensaciones del programa, la estabilidad de la pieza de trabajo y la repetibilidad de la inspección. Estos factores deben ser gestionados como un solo proceso.
¿Puede un centro de mecanizado CNC procesar perfiles de aluminio?
Sí. La máquina debe proporcionar un recorrido adecuado, rendimiento del husillo, herramientas, retención de trabajo, soporte de perfil, lubricación y evacuación de viruta. Las pruebas de perfil representativo deben confirmar la repetibilidad, la calidad de la superficie y la alineación de múltiples caras.